 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
A Станок для плазменной резки с ЧПУ сочетает числовое программное управление с плазменным резаком для резки токопроводящих металлов по заданным траекториям. Система следует файлам G-Code или DXF для управления резаком, выполняя резку мягкой стали, алюминия, нержавеющей стали и других электропроводящих материалов. Чаще всего она применяется для листа толщиной примерно до 25 мм, хотя специальные системы с высокой силой тока справляются и с более толстым материалом.
По сравнению с лазерной или газокислородной резкой плазма обеспечивает более высокую производительность на листе средней толщины при меньших капитальных затратах. Это делает её практичным решением для цехов и производственных линий, которым нужна скорость без шестизначных вложений в лазер.
Если вы оцениваете, подходит ли плазменная резка для ваших производственных задач, ключевые вопросы касаются типа материала, толщины, качества кромки и совокупной стоимости владения. В этом руководстве объясняется, как работает машина, какие характеристики проверять и какое место плазма занимает среди других методов резки. YPMFG помогает заказчикам, которым требуется Обработка на станках с ЧПУ и рекомендации по производству деталей, включая оценку компонентов плазменной резки и выбор процесса.
Как работает станок для плазменной резки с ЧПУ
Система плазменной резки с ЧПУ состоит из трёх основных компонентов: плазменного резака, платформы перемещения и блока управления. Блок управления преобразует цифровой файл в координаты X, Y и Z. Платформа перемещения — обычно портал или роботизированная рука — перемещает резак, поддерживая постоянное расстояние до заготовки.
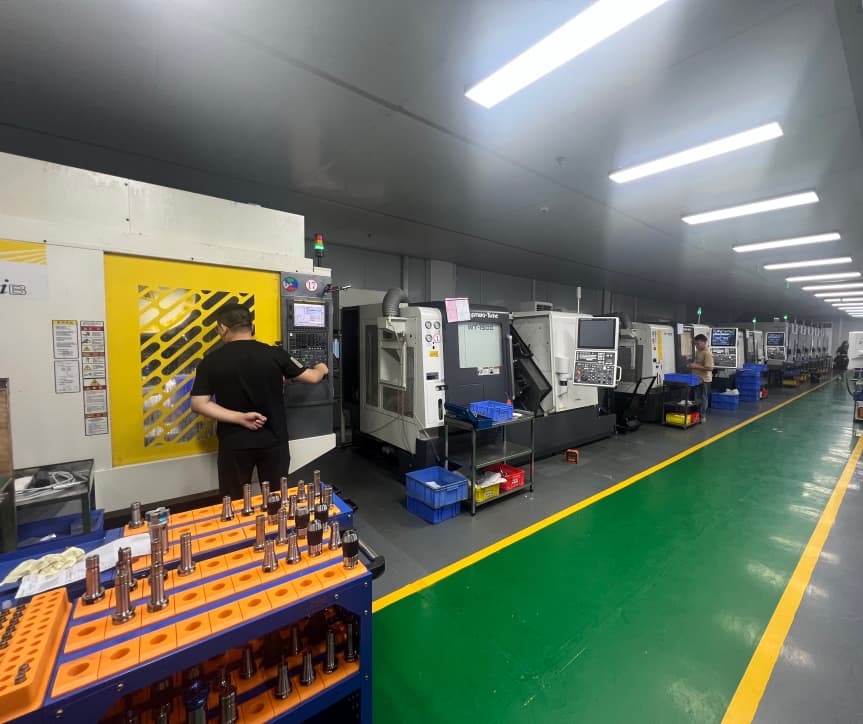
Резак ионизирует газ, обычно сжатый воздух, азот или кислород, превращая его в высокотемпературную плазменную дугу. Дуга расплавляет металл, а высокоскоростной поток газа выдувает расплавленный материал из реза. Для более толстых разрезов системы с двойным пилотом или фаской регулируют дугу, чтобы сохранить приемлемое качество кромки.
Ключевые характеристики для оценки
Перед выбором машины проверьте приведённые ниже параметры. Каждый из них напрямую влияет на то, что может резать резак и насколько хорошо выдерживается допуск.
Сила тока — важнейшая характеристика. Резак на 60 А обычно режет мягкую сталь толщиной около 12 мм, а резак на 100 А — примерно до 20 мм. Для алюминия требуется меньшая сила тока, чем для стали той же толщины. YPMFG может проанализировать ваш набор материалов и предложить подходящий класс мощности до принятия решения о покупке.
Плазменная резка и другие методы
Плазма занимает промежуточное положение между газокислородной и лазерной резкой. Газокислородная резка имеет более низкую цену оборудования, но ограничена мягкой сталью и создаёт более протяжённую зону термического влияния. Лазер обеспечивает наилучшее качество кромки и самый узкий рез, однако капитальные и эксплуатационные затраты выше, а при толщине свыше 20 мм он справляется с трудом без источников очень высокой мощности.
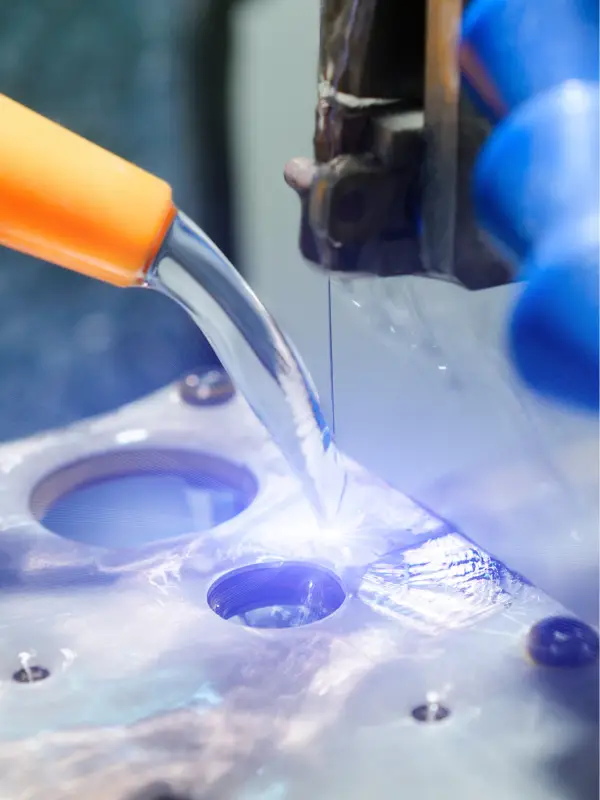
Сильная сторона плазмы — скорость на листе средней толщины и универсальность по материалам. Она обрабатывает сталь, алюминий, нержавеющую сталь, медь и латунь за одну установку. Компромисс — более широкий рез и заметная конусность кромки, что может потребовать дополнительной отделка или прохода механической обработки для точных сборок.
Вопросы, которые часто задают покупатели
Какую толщину может реально резать плазменный резак?
Сила тока определяет верхний предел. Система на 90 А обрабатывает мягкую сталь толщиной около 19 мм; система на 150 А — примерно 25 мм. Алюминий режется примерно на половине толщины стали при той же силе тока. Всегда сверяйтесь с таблицей толщин производителя для вашей конкретной марки материала.
Может ли плазма резать нержавеющую сталь без заусенцев?
Нержавеющую сталь она режет, но на кромке остаётся небольшой заусенец и оксидный слой. Для полированных деталей или деталей с жёсткими допусками Обработка на станках с ЧПУ последующий проход удаляет заусенец. Многие цеха принимают кромку сразу после резки для конструкционных кронштейнов и рам.
Какой газ использовать?
Сжатый воздух — стандартный вариант, подходящий для большинства задач. Кислород повышает скорость резки мягкой стали; азот уменьшает образование грата на алюминии. Учитывайте имеющуюся у вас систему подачи газа при расчёте эксплуатационных затрат, прежде чем выбирать модель резака.
Как обслуживание влияет на время безотказной работы?
Износ электрода и сопла — основной источник отказов. Замена комплекта наконечников резака каждые 2 000–4 000 часов работы сохраняет стабильное качество резки. Отсутствие замены приводит к нестабильной дуге, плохому качеству кромки и преждевременному выходу резака из строя.
Поиск оптимального решения для вашего применения
Выбор Станок для плазменной резки с ЧПУ сводится к трём переменным: ваш самый толстый материал, требуемое качество кромки и годовой объём резки. Если большая часть работ — мягкая сталь толщиной до 10 мм, портальная система на 60 А позволит удержать капитальные затраты на разумном уровне. Для цехов со смешанными материалами, которые также выпускают механически обработанные компоненты, сочетание плазмы с Фрезерование с ЧПУ или токарным модулем охватывает весь спектр деталей.
Вы можете отправить свои спецификации материалов, чертежи деталей и целевые допуски в YPMFG для инженерного анализа. Команда оценит, соответствует ли плазменная резка вашим требованиям к качеству, порекомендует подходящую конфигурацию машины и предоставит коммерческое предложение с учётом вашего объёма производства.






