 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
A CNCプラズマ切断機 コンピュータ数値制御とプラズマトーチを組み合わせ、プログラムされた経路に沿って導電性金属を切断します。システムはG-CodeまたはDXFファイルに従ってトーチを誘導し、軟鋼、アルミニウム、ステンレス、その他の導電性材料を切断します。一般的には約25 mmまでの板材に使用されますが、専用の高出力システムはより厚い材料にも対応します。
レーザーや酸素燃料切断と比較して、プラズマは中厚板でより高速な処理能力を、より低い設備コストで実現します。そのため、6桁のレーザー投資なしで速度を求めるジョブショップや製作ラインに実用的に適合します。
プラズマ切断が生産ニーズに合うかどうかを評価する場合、核心となる疑問は材料の種類、板厚、エッジ品質、総所有コストです。本ガイドでは、機械の仕組み、確認すべき仕様、他の切断方法に対するプラズマの位置づけを説明します。YPMFGは、次を必要とするバイヤーをサポートします CNC加工 および部品生産のガイダンス(プラズマ切断部品の評価やプロセス選定を含む)。
CNCプラズマ切断機の仕組み
CNCプラズマシステムには、プラズマトーチ、モーションプラットフォーム、制御ユニットの3つの中核コンポーネントがあります。制御ユニットはデジタルファイルをX、Y、Z座標に変換します。モーションプラットフォームは通常ガントリーまたはロボットアームで、一定のスタンドオフ距離を保ちながらトーチを移動させます。
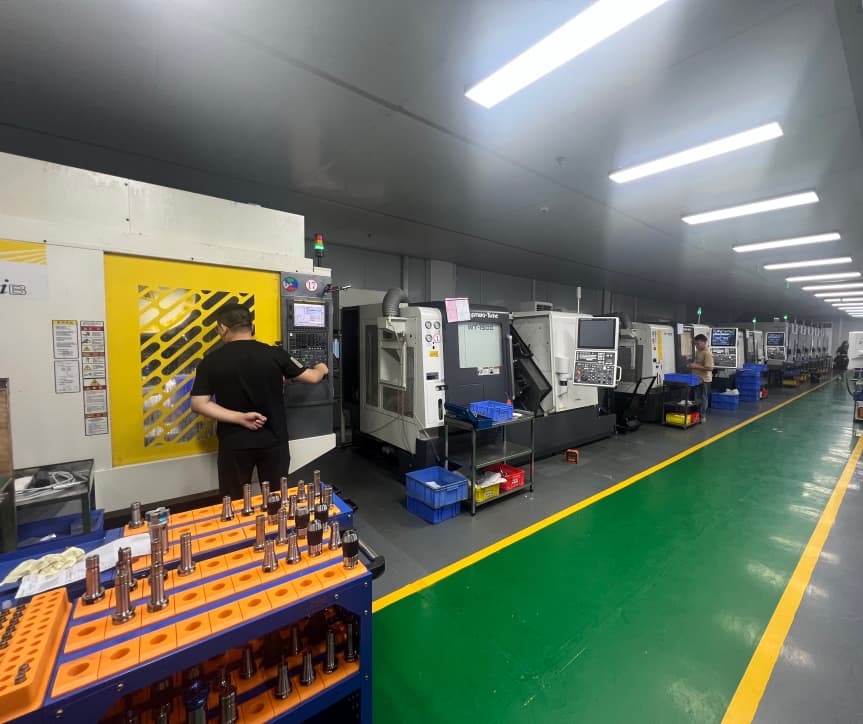
トーチは、通常は圧縮空気、窒素、または酸素であるガスを電離させ、高温のプラズマアークを生成します。アークが金属を溶かし、高速のガス流が溶融材料をカーフから吹き飛ばします。より厚い切断では、デュアルパイロット方式やベベルシステムがアークを調整し、エッジ品質を許容範囲に保ちます。
評価すべき主な仕様
機械を選定する前に、以下のパラメータを確認してください。それぞれがトーチで切断できる範囲と公差の維持性能に直接影響します。
電流は最も重要な仕様です。60 Aのトーチは通常、軟鋼を約12 mmまで切断し、100 Aのトーチは約20 mmに達します。アルミニウムは、同じ板厚の鋼より低い電流で運転する必要があります。YPMFGは、購入を決定する前に材料構成を確認し、適切な出力クラスを提案できます。
プラズマ切断と他の方法の比較
プラズマは酸素燃料切断とレーザーの中間に位置します。酸素燃料は設備価格が低いものの軟鋼に限定され、熱影響部が大きくなります。レーザーは最も優れたエッジ仕上げと最小のカーフ幅を実現しますが、設備費と保守費が高く、非常に高出力の電源なしでは20 mmを超えると苦戦します。
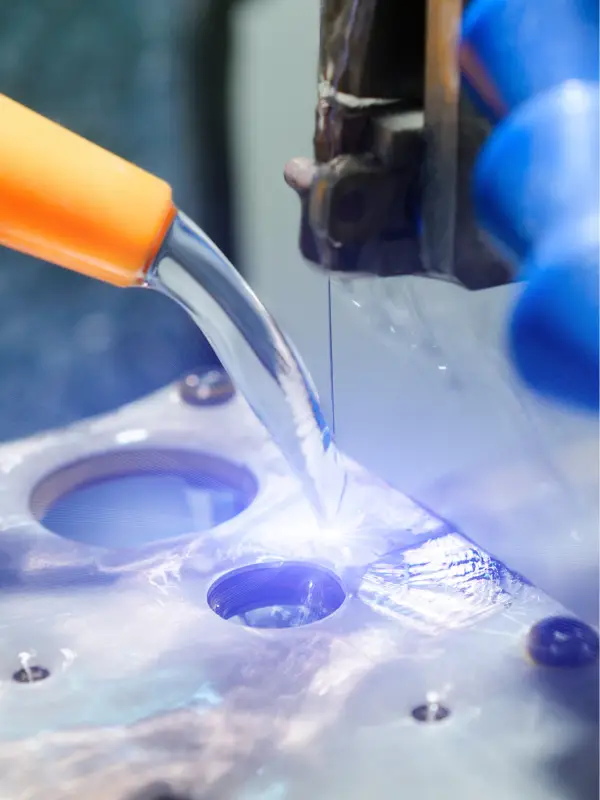
プラズマの強みは、中厚板での速度と材料の汎用性です。1回の段取りで鋼、アルミニウム、ステンレス、銅、真鍮に対応します。代償は、より広いカーフ幅と目に見えるテーパー状のエッジであり、二次的な 仕上げ または精密な組み立てのための機械加工パスが必要になる場合があります。
購入者からよく寄せられる質問
プラズマトーチは実際にどのくらいの厚さを切断できますか?
電流が上限を決めます。90 Aのシステムは軟鋼を約19 mm、150 Aのシステムは約25 mmまで対応します。アルミニウムは同じ電流で鋼の約半分の板厚まで切断できます。特定の材料グレードについて、メーカーの板厚チャートを必ず確認してください。
プラズマはバリなしでステンレスを切断できますか?
ステンレスは切断できますが、エッジには小さなバリと酸化層が残ります。研磨や厳しい公差が求められる部品では、 CNC加工 後のパスでバリを除去します。多くの工場は、構造用ブラケットやフレームでは切断ままのエッジを許容しています。
どのガスを使用すべきですか?
圧縮空気が既定で、ほとんどの作業に適しています。酸素は軟鋼の切断速度を向上させ、窒素はアルミニウムのドロスを低減します。トーチモデルを選ぶ前に、既存のガス供給を運用コストに織り込んでください。
保守は稼働時間にどのように影響しますか?
電極とノズルの摩耗が主な故障要因です。2,000–4,000デューティ時間ごとにトーチチップキットを交換すると、切断品質が安定します。交換を怠ると、アークの不安定化、エッジ品質の低下、トーチの早期故障につながります。
用途に合った適切な選択
選ぶ CNCプラズマ切断機 次の3つの変数に帰着します:最も厚い材料、必要なエッジ品質、年間の切断量です。作業のほとんどが10 mm未満の軟鋼であれば、60 Aのガントリーシステムで設備投資を妥当な範囲に抑えられます。切削部品も生産する混合材料の工場では、プラズマと CNCフライス加工 または旋削加工セルを組み合わせることで、部品の全範囲をカバーできます。
材料仕様、部品図面、目標公差をYPMFGに送ってエンジニアリングレビューを受けることができます。チームは、プラズマ切断が品質要件を満たすかを評価し、適切な機械構成を提案し、生産量に合わせた見積もりを提供します。






