Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
A キーボード用アルミニウムケース は、メカニカルキーボードのPCB、スイッチプレート、構造用ハードウェアを収納する精密加工筐体です。最も重要な仕様は肉厚(通常1–3 mm)、 寛容 (スイッチ嵌合で±0.05 mm)、 アルミニウム6061 または5052グレード、および 表面仕上げ (陽極酸化処理、研磨、またはビーズブラスト)。これらを誤ると、ガタつき、反り、コストのかかる手直しが発生します。適切なケースは、剛性、重量、熱管理、加工性を1つの部品で両立させます。
キーボード筐体を指定または調達する場合、判断は見た目だけでなく、いくつかの測定可能なパラメータに集約されます。YPMFGは、次を必要とする購買担当者を支援します CNC加工 アルミケースをエンジニアリング図面に基づいて試作から量産まで。以下では、嵌合、機能、単価に実際に影響する仕様を実務的に解説します。
品質を定義する主要仕様
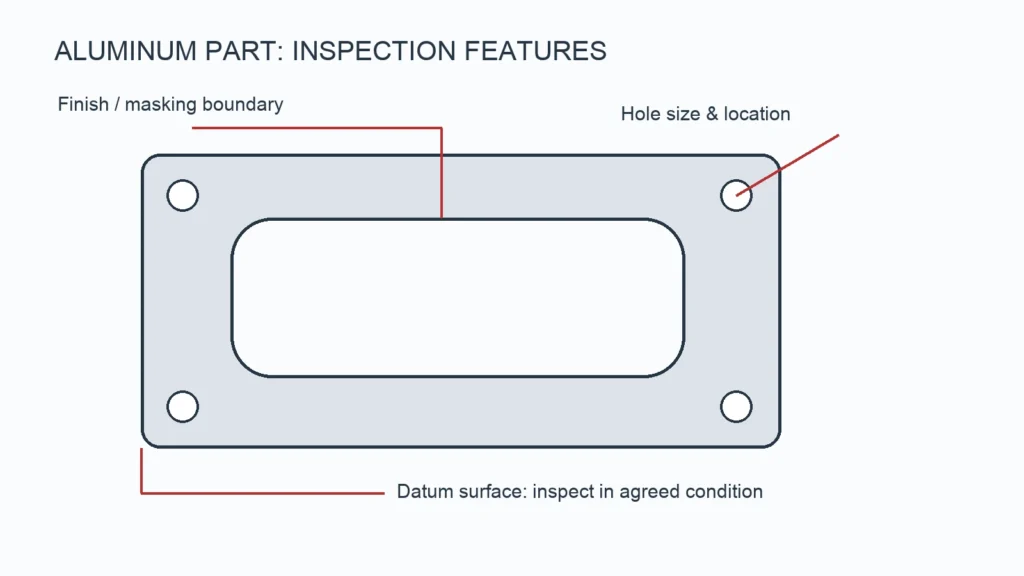
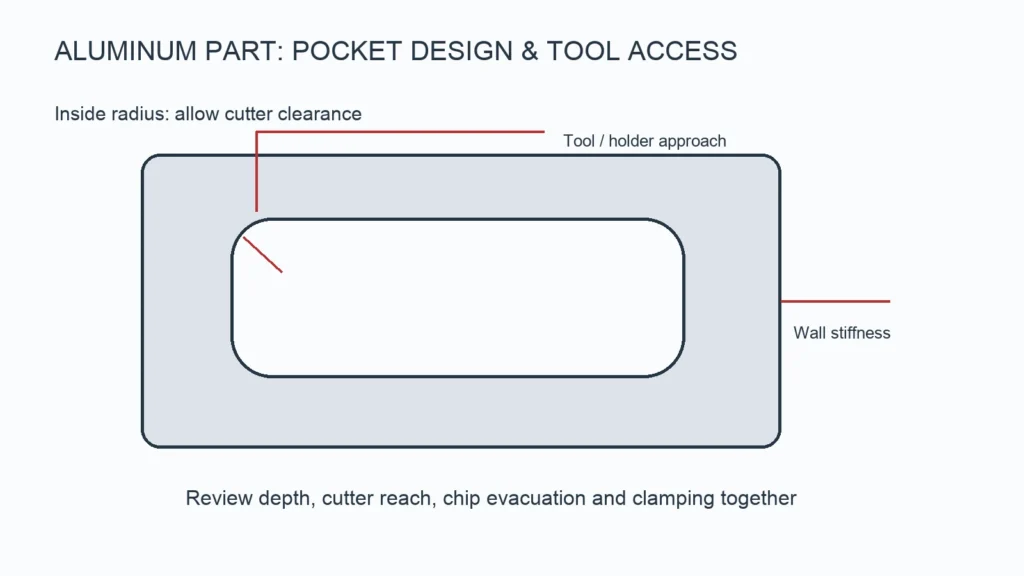
肉厚、コーナーR、取付穴の位置は、数千回の作動サイクルにわたってケースが寸法安定性を維持できるかを左右します。ほとんどのメカニカルキーボード筐体は、コーナーでの応力集中を防ぐために1–3 mmの肉厚とR2–R3の内側Rを採用しています。
PCBのクリアランスは、特に高キー数やホットスワップ対応基板では熱膨張を考慮する必要があります。PCB端面とケース壁の間の0.3–0.5 mmの隙間が標準です。
選ぶ 材料のグレード 6061と5052の選択は、剛性対重量比と加工速度を変えます。6061-T6はより強固で、ほとんどの設計で標準です。5052は加工が速く、薄肉またはコスト重視のパネルに適しています。グレードは、ネジ、スタンドオフ、接着接合といった取付方法に合わせて選定してください。
公差、嵌合、表面仕上げ
寛容 は、筐体設計で最も誤解されている仕様です。スイッチプレートの座りは通常±0.05 mmが求められます。USB-Cや3.5 mmジャックの切り欠きは±0.02 mmが必要になる場合があります。公差が緩いとガタつきが生じ、厳しすぎると組立が遅く高コストになります。
表面仕上げ の選択肢には、Type II陽極酸化処理(20–40 µm)、ビーズブラスト、研磨があります。陽極酸化処理は耐食性と色の深みを加えますが、実効的な寸法を増やします。ケースがガラスまたはアクリルのトッププレートと嵌合する場合は、目に見える光の隙間を避けるために平坦度を≤0.05 mm TIRで指定してください。
ほとんどのホビー向けおよびコンシューマー向けキーボードプロジェクトでは、6061-T6が強度、入手性、加工サイクルタイムの最適点となります。7075は、最小重量でほぼゼロのたわみが求められる設計でなければ過剰仕様です。
よくある仕様の誤りとその回避方法
最も多い誤りは、最小肉厚、工具のアクセス、治具戦略を確認せずに3D CADモデルをそのまま加工先へ送ってしまうことです CNC旋盤加工 およびフライス加工。0.8 mmの肉厚で深さ4 mmのポケットは、スイッチの作動力を受けて数週間でたわみます。
熱経路は見落とされがちです。中実のアルミケースはヒートシンクとして機能します。PCBが絶縁パッドなしでケースに接触していると、熱サイクルによって部品の寸法が変化します。0.5–1 mmの空気層を指定するか、基板と筐体の間にサーマルパッドを使用してください。

図面のコーナーRが、加工先で利用可能なエンドミルの半径と一致しているかを必ず確認してください。0.5 mmの内側Rに6 mmのフラットエンドミルでは、平らな部分が残りコーナーが弱くなります。
ご注文前の実用的な質問
CNCキーボードケースの実用的な最小肉厚はどれくらいですか?
繰り返しのスイッチ荷重に対する構造剛性を得るには、少なくとも1.2 mmを目標にしてください。1 mm未満の場合は、恒久的なたわみを防ぐために内部リブを追加するか、肉厚を増やしてください。
YPMFGはSTEPファイルから直接加工できますか?
はい。送ってください 筐体設計 STEPまたはIGES形式で。YPMFGのエンジニアリングチームは、見積もりと納期を提示する前に、ツールパス、治具戦略、達成可能な公差を検討します。
陽極酸化処理は部品寸法にどのような影響を与えますか?
Type II陽極酸化処理では、片面あたりおよそ10–20 µmが付加されます。仕上げ適用後もクリアランスを維持するために、嵌合切り欠きは完成後の相手部品より0.02–0.04 mm大きく設計してください。
試作と量産では、それぞれどのくらいの納期を見込むべきですか?
1–5個の試作品は通常5–10営業日です。100個以上の量産バッチは、バッチサイズ、仕上げの複雑さ、材料の入手性によって変わります。最新のスケジュールはサプライヤーに確認してください。
目に見えるコンシューマー製品では、マット仕上げで十分ですか?
マットなビーズブラストまたは陽極酸化仕上げは、軽微な工具痕をうまく隠します。製品の外面となる表面には、研磨とクリアコート、または硬質陽極酸化処理が、傷により強く高級感のある外観になります。
最初から適切なケースを入手する
指定する キーボード用アルミニウムケース を正しく行うとは、材料グレード、 寛容、仕上げ、および熱戦略を最初の切削前に確定させることです。構想から量産へ移行する場合、YPMFGは図面をレビューし、実現性の課題を早期に指摘し、提供します カスタム加工 工程計画を文書化した見積もりを。
仕様書またはCADファイルをYPMFGにお送りいただければ、エンジニアリングレビューを実施します。量産を決定する前に、現実的な公差マップ、仕上げの推奨、透明性の高い見積もりを受け取れます。