Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
A алюминиевый корпус клавиатуры — это прецизионно обработанный корпус, в котором размещаются печатная плата, пластина переключателей и конструкционная фурнитура механической клавиатуры. Наиболее важные характеристики — толщина стенки (обычно 1–3 мм), терпимость (±0,05 мм для посадки переключателей) алюминий 6061 или марки 5052, а также отделка поверхности (анодирование, полировка или дробеструйная обработка). Ошибётесь в этом — получите дребезг, деформацию или дорогостоящие переделки. Правильный корпус балансирует жёсткость, вес, отвод тепла и технологичность обработки в одной детали.
Если вы составляете спецификацию или ищете корпус клавиатуры, решение сводится к нескольким измеримым параметрам, а не только к внешнему виду. YPMFG помогает заказчикам, которым требуется Обработка на станках с ЧПУ алюминиевых корпусов по инженерным чертежам, от прототипа до серийного производства. Ниже — практический разбор характеристик, которые действительно влияют на посадку, функциональность и стоимость единицы продукции.
Ключевые характеристики, определяющие качество
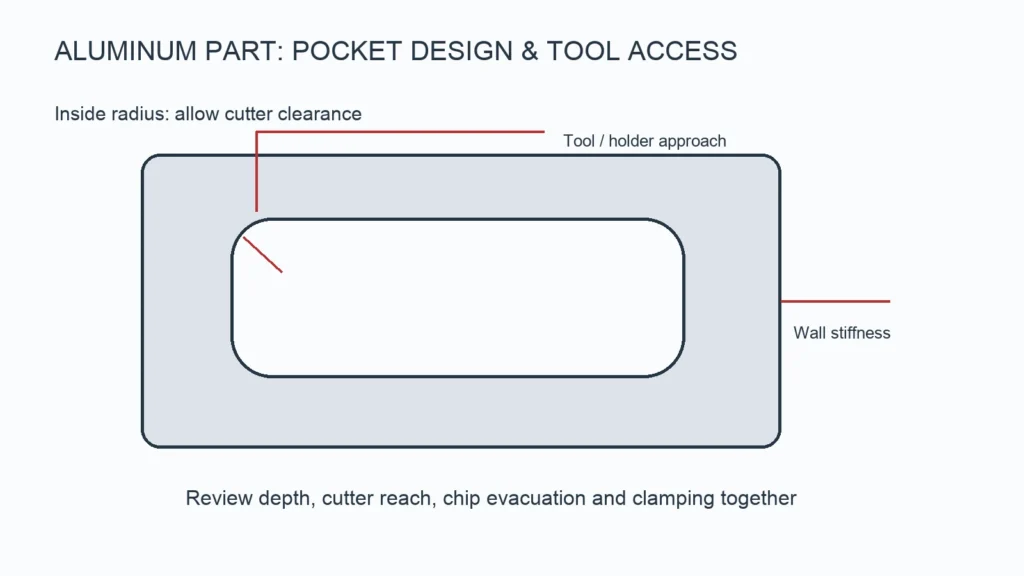
Толщина стенки, радиус углов и расположение монтажных отверстий определяют, сохраняет ли корпус размерную стабильность на протяжении тысяч циклов срабатывания. В большинстве корпусов механических клавиатур используются стенки 1–3 мм с внутренними радиусами R2–R3, чтобы предотвратить концентрацию напряжений в углах.
Зазор для печатной платы должен учитывать тепловое расширение, особенно на платах с большим числом клавиш или горячей заменой переключателей. Стандартным является зазор 0,3–0,5 мм между краем платы и стенкой корпуса.
Выбор марка материала между 6061 и 5052 изменяет соотношение жёсткости и веса, а также скорость обработки. 6061-T6 прочнее и является стандартом для большинства конструкций; 5052 обрабатывается быстрее и подходит для тонкостенных или экономичных панелей. Подбирайте марку под способ крепления — винты, стойки или клеевое соединение.
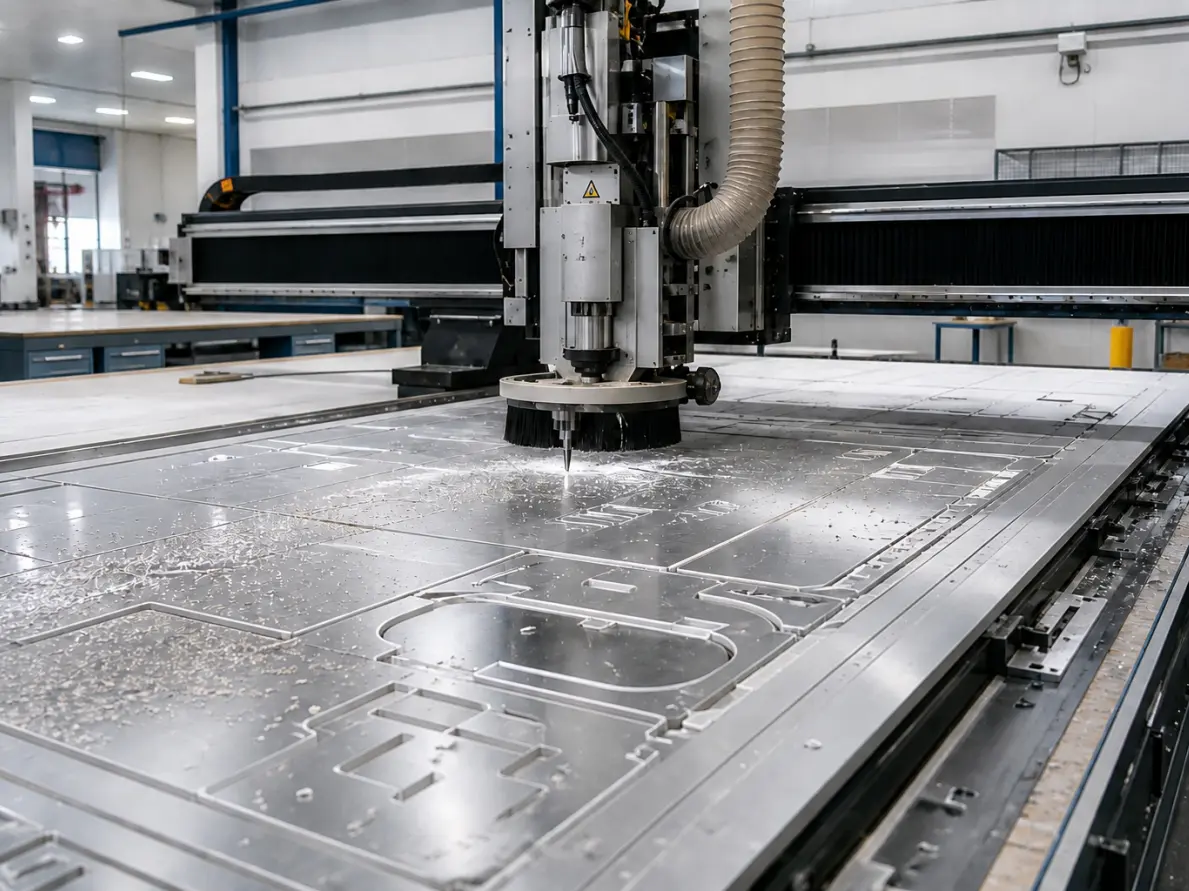
Допуски, посадка и чистота поверхности
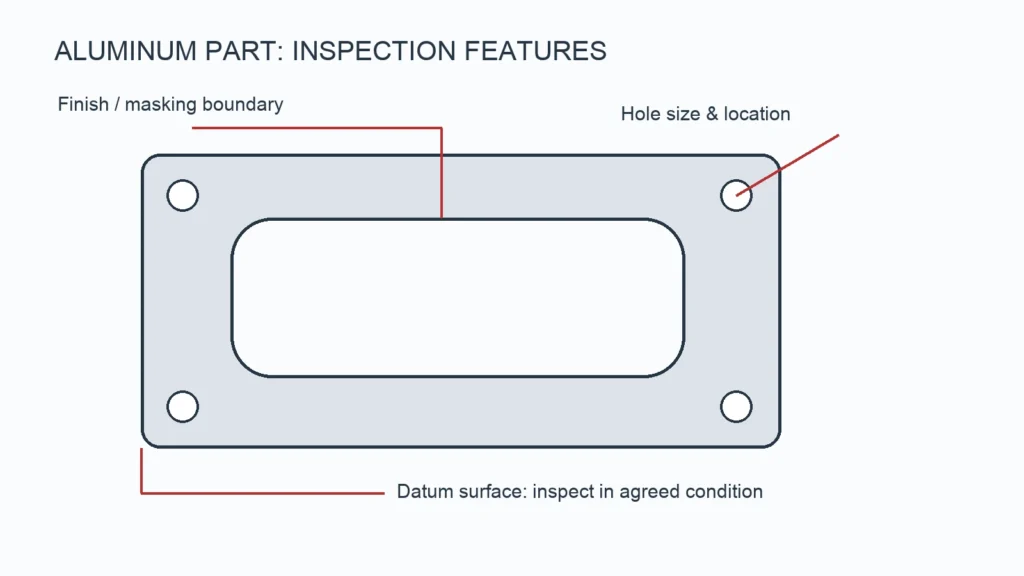
Толерантность — самая часто неверно понимаемая характеристика при работе с корпусами. Для посадки пластины переключателей обычно требуется ±0,05 мм. Вырезы под USB-C или разъём 3,5 мм могут требовать ±0,02 мм. Более свободные допуски вызывают дребезг; более жёсткие делают сборку медленной и дорогой.
Отделка поверхности варианты включают анодирование типа II (20–40 мкм), дробеструйную обработку или полировку. Анодирование повышает коррозионную стойкость и глубину цвета, но увеличивает эффективный размер стенки. Если корпус сопрягается со стеклянной или акриловой верхней панелью, указывайте плоскостность ≤0,05 мм TIR, чтобы избежать видимых зазоров.
Для большинства любительских и потребительских проектов клавиатур 6061-T6 — оптимальный вариант по прочности, доступности и времени цикла обработки. 7075 — избыточен, если конструкция не требует почти нулевого прогиба при минимальном весе.
Типичные ошибки в спецификациях и как их избежать
Самая частая ошибка — отправить 3D-модель CAD сразу в цех, не проверив минимальную толщину стенки, доступ инструмента или схему закрепления для Токарная обработка с ЧПУ и фрезерных операций. Стенка 0,8 мм с карманом глубиной 4 мм начнёт прогибаться под усилием нажатия переключателя уже через несколько недель.
Тепловые пути часто упускают из виду. Цельный алюминиевый корпус работает как радиатор. Если печатная плата прилегает к корпусу без изолирующей прокладки, тепловые циклы изменяют размеры детали. Предусмотрите воздушный зазор 0,5–1 мм или используйте термопрокладку между платой и корпусом.

Всегда проверяйте, что радиус угла на чертеже соответствует радиусу концевой фрезы, имеющейся в вашем цехе. Внутренний радиус 0,5 мм при фрезе 6 мм оставляет плоский участок, который ослабляет угол.
Практические вопросы перед оформлением заказа
Какова минимальная практичная толщина стенки для корпуса клавиатуры, обработанного на станках с ЧПУ?
Для конструкционной жёсткости при повторяющемся усилии переключателей стремитесь минимум к 1,2 мм. Ниже 1 мм добавьте внутренние рёбра или увеличьте толщину стенки, чтобы предотвратить остаточную деформацию.
Может ли YPMFG обрабатывать напрямую из файла STEP?
Да. Отправьте проектирование корпусов в формате STEP или IGES. Инженерная команда YPMFG анализирует траектории инструмента, схему приспособления и достижимые допуски, прежде чем предоставить коммерческое предложение и срок изготовления.
Как анодирование влияет на размеры детали?
Анодирование типа II добавляет примерно 10–20 мкм на сторону. Проектируйте сопрягаемые вырезы на 0,02–0,04 мм больше, чем готовая ответная деталь, чтобы сохранить зазор после нанесения покрытия.
Какой срок изготовления ожидать для прототипа и для серийного производства?
Прототипы из 1–5 штук обычно изготавливаются за 5–10 рабочих дней. Серийные партии от 100 единиц зависят от размера партии, сложности отделки и наличия материала; уточняйте актуальные сроки у поставщика.
Достаточно ли матовой отделки для видимого потребительского продукта?
Матовые дробеструйные или анодированные покрытия хорошо скрывают мелкие следы инструмента. Для лицевой поверхности продукта полировка с прозрачным лаком или твёрдое анодирование лучше сопротивляются царапинам и выглядят более премиально.
Как получить правильный корпус с первого раза
Указание алюминиевый корпус клавиатуры правильно означает зафиксировать марку материала, терпимость, отделку и тепловую стратегию до первого реза. Если вы переходите от концепции к производству, YPMFG может проанализировать ваши чертежи, заранее выявить проблемы реализуемости и предоставить обработка на заказ коммерческие предложения с документированными технологическими планами.
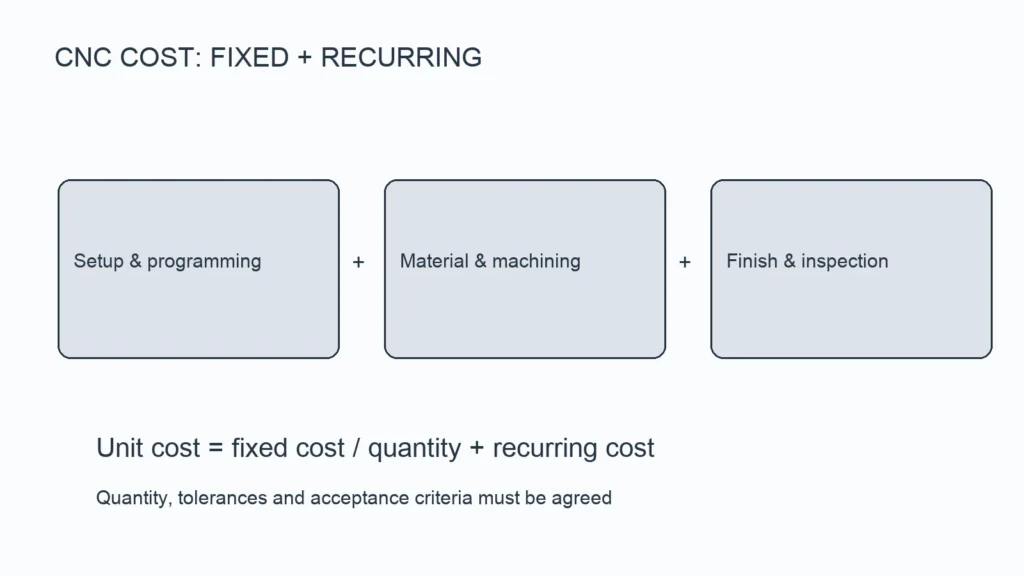
Отправьте свои спецификации или файлы CAD в YPMFG для инженерного анализа. Вы получите реалистичную карту допусков, рекомендации по отделке и прозрачное коммерческое предложение до запуска серийного производства.