Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
A carcaça de alumínio para teclado é uma carcaça usinada com precisão que acomoda a PCB, a placa de switches e o hardware estrutural de um teclado mecânico. As especificações mais importantes são a espessura da parede (normalmente 1–3 mm), tolerância (±0.05 mm para o encaixe dos switches), alumínio 6061 ou grau 5052, e acabamento da superfície (anodizado, polido ou jateado com microesferas). Se errar nesses pontos, você verá folgas, empenamento ou retrabalho caro. A carcaça certa equilibra rigidez, peso, gestão térmica e viabilidade de usinagem em uma única peça.
Se você está especificando ou comprando uma carcaça para teclado, a decisão se resume a alguns parâmetros mensuráveis, e não apenas à aparência. A YPMFG apoia compradores que precisam de Usinagem CNC carcaças de alumínio conforme desenhos de engenharia, do protótipo à produção. Abaixo está um detalhamento prático das especificações que realmente afetam o encaixe, a função e o custo unitário.
Especificações Essenciais que Definem a Qualidade
A espessura da parede, o raio de canto e a posição dos furos de montagem determinam se a carcaça mantém estabilidade dimensional ao longo de milhares de ciclos de acionamento. A maioria dos corpos de teclado mecânico usa paredes de 1–3 mm com raios internos R2–R3 para evitar concentração de tensão nos cantos.
A folga da PCB deve considerar a dilatação térmica, especialmente em placas com muitas teclas ou com hot-swap. Uma folga de 0.3–0.5 mm entre a borda da PCB e a parede da carcaça é padrão.
Escolher um tipo de material entre 6061 e 5052 altera a relação rigidez-peso e a velocidade de usinagem. O 6061-T6 é mais resistente e é o padrão para a maioria dos projetos; o 5052 é usinado mais rápido e atende painéis de parede fina ou sensíveis a custo. Combine o grau com seu método de fixação—parafusos, espaçadores ou colagem adesiva.
Tolerâncias, Ajuste e Acabamento Superficial
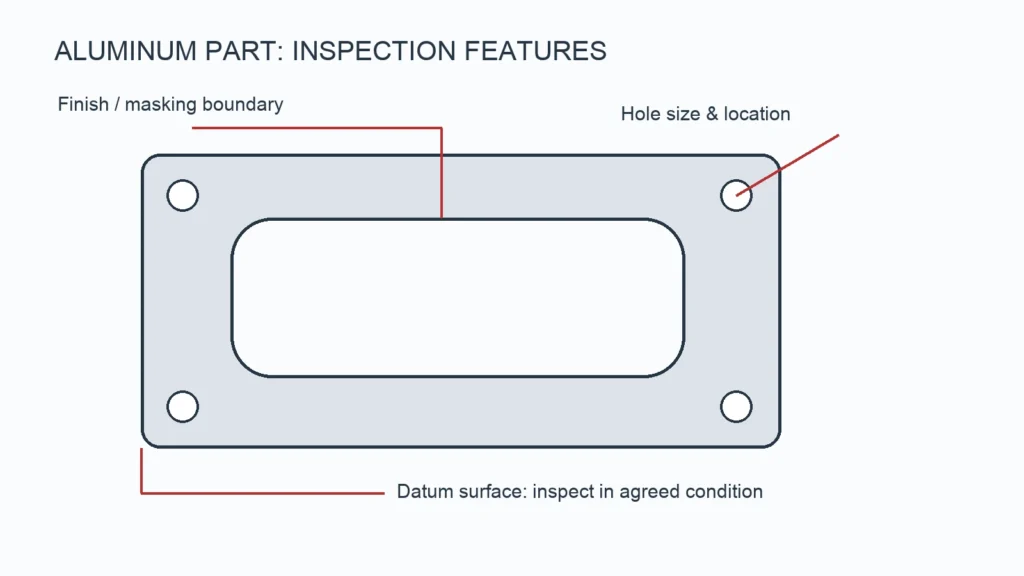
Tolerância é a especificação mais mal compreendida no trabalho com carcaças. O assentamento da placa de switches normalmente exige ±0.05 mm. Recortes para USB-C ou conector de 3.5 mm podem exigir ±0.02 mm. Tolerâncias mais folgadas geram folgas; as mais apertadas tornam a montagem lenta e cara.
Acabamento da superfície as opções incluem anodização Tipo II (20–40 µm), jateamento com microesferas ou polimento. A anodização adiciona resistência à corrosão e profundidade de cor, mas aumenta a dimensão efetiva da parede. Se a carcaça se une a uma tampa superior de vidro ou acrílico, especifique planicidade de ≤0.05 mm TIR para evitar frestas de luz visíveis.
Para a maioria dos projetos de teclado entusiasta e de consumo, o 6061-T6 atinge o ponto ideal de resistência, disponibilidade e tempo de ciclo de usinagem. O 7075 é exagero, a menos que o projeto exija flexão quase nula com peso mínimo.
Erros Comuns de Especificação e Como Evitá-los
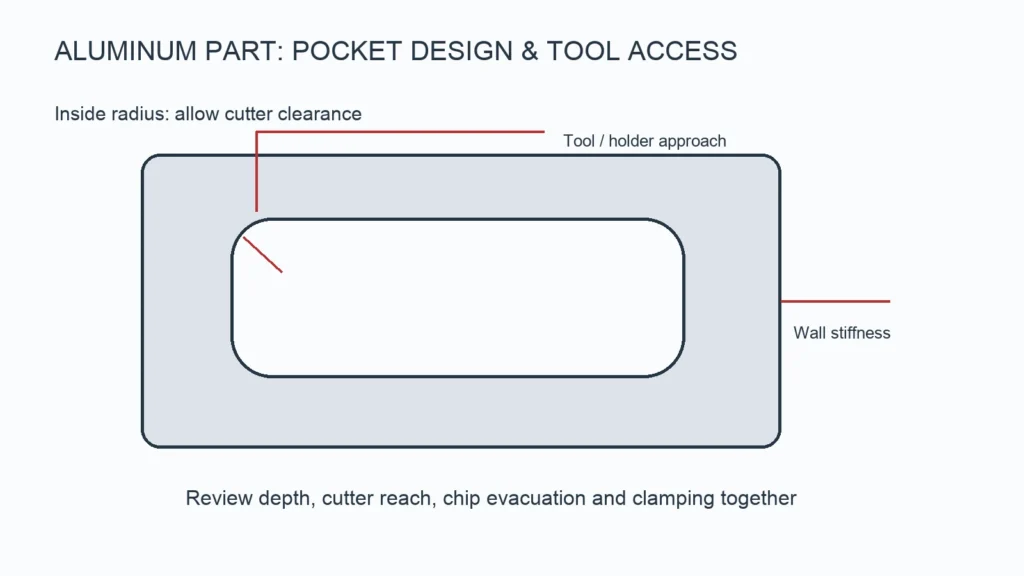
O erro mais frequente é enviar um modelo CAD 3D direto para a fábrica sem verificar espessura mínima de parede, acesso da ferramenta ou estratégia de dispositivo de fixação para Torneamento CNC e operações de fresamento. Uma parede de 0.8 mm com um bolsão de 4 mm de profundidade vai flexionar sob a força de acionamento dos switches em poucas semanas.
Os caminhos térmicos costumam ser ignorados. Uma carcaça de alumínio maciço atua como dissipador de calor. Se a PCB fica encostada na carcaça sem uma almofada isolante, os ciclos térmicos alteram as dimensões da peça. Especifique uma folga de ar de 0.5–1 mm ou use uma almofada térmica entre a placa e a carcaça.

Sempre confirme se o raio de canto no desenho corresponde ao raio de fresa disponível na sua fábrica. Um raio interno de 0.5 mm com uma fresa plana de 6 mm deixa uma área plana que enfraquece o canto.
Questões práticas antes de fazer o pedido
Qual é a espessura de parede mínima prática para uma carcaça de teclado usinada em CNC?
Para rigidez estrutural sob força repetida dos switches, busque pelo menos 1.2 mm. Abaixo de 1 mm, adicione nervuras internas ou engrosse a parede para evitar flexão permanente.
A YPMFG pode usinar diretamente a partir de um arquivo STEP?
Sim. Envie o projeto de invólucro em formato STEP ou IGES. A equipe de engenharia da YPMFG analisa trajetórias da ferramenta, estratégia de dispositivo de fixação e tolerâncias alcançáveis antes de fornecer o orçamento e o prazo de entrega.
Como a anodização afeta as dimensões da peça?
A anodização Tipo II adiciona cerca de 10–20 µm por lado. Projete os recortes de acoplamento 0.02–0.04 mm maiores que a peça parceira acabada para manter a folga depois da aplicação do acabamento.
Qual prazo de entrega devo esperar para protótipo versus produção?
Protótipos de 1–5 peças normalmente levam de 5 a 10 dias úteis. Lotes de produção de 100+ unidades dependem do tamanho do lote, da complexidade do acabamento e da disponibilidade de material; confirme os prazos atuais com seu fornecedor.
O acabamento fosco é suficiente para um produto de consumo visível?
Acabamentos foscados, jateados com microesferas ou anodizados disfarçam bem pequenas marcas de ferramenta. Para uma superfície aparente do produto, polimento com verniz transparente ou anodização dura resiste melhor a riscos e parece mais premium.
Conseguindo a Carcaça Certa na Primeira Vez
Especificar uma carcaça de alumínio para teclado corretamente significa definir o grau do material, tolerância, o acabamento e a estratégia térmica antes de o primeiro corte acontecer. Se você está passando do conceito à produção, a YPMFG pode revisar seus desenhos, sinalizar problemas de viabilidade antecipadamente e fornecer usinagem personalizada orçamentos com planos de processo documentados.
Envie suas especificações ou arquivos CAD para a YPMFG para uma revisão de engenharia. Você receberá um mapa de tolerâncias realista, recomendação de acabamento e um orçamento transparente antes de se comprometer com um lote de produção.