German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
Messing-Stanzteile für elektrische Steckdosen werden hergestellt, indem Band oder Coil Messing (üblicherweise Legierung C36000 oder C26000) durch Folgeverbundwerkzeuge geführt wird, die Kontaktklemmen, Gehäuseschalen und Erdungsklemmen in einem Durchgang schneiden, biegen und formen. Bei Stückzahlen über 50.000 Einheiten kosten Stanzteile pro Stück typischerweise deutlich weniger als CNC-bearbeitete Messingteile. Die Einschränkung ist die Geometrie: Stanzteile eignen sich am besten für relativ flache oder einfache 3D-Profile. Bestätigen Sie vor der Werkzeugerstellung Materialgüte, Beschichtungsspezifikation und Maßtoleranzen, um kostspielige Nacharbeit zu vermeiden.
Viele Steckdosen- und Steckverbinderhersteller wägen zwei Wege für ihre Messingteile ab: Folgeverbundstanzen oder CNC-Bearbeitung. Die richtige Wahl verschiebt Ihre Stückkosten, Lieferzeit und erreichbare Toleranz erheblich. YPMFG unterstützt Einkäufer auf beiden Wegen und kann Ihre Zeichnungen prüfen, um aufzuzeigen, welcher Ansatz Ihre Spezifikation erfüllt, ohne das Teil zu überkonstruieren.
Warum Messing bei der Konstruktion von Steckdosenteilen weiterhin führend ist
Messing ist aus drei praktischen Gründen das Standardmaterial für Steckdosenkontakte, Klemmen und Erdungsgehäuse. Erstens erfüllt seine elektrische Leitfähigkeit (etwa 15–20 % IACS für C36000) den Strombedarf der meisten Haushalts- und leichtindustriellen Steckdosen. Zweitens widersteht Messing Korrosion deutlich besser als einfacher Stahl, was wichtig ist, wenn ein Teil in einer Wanddose Feuchtigkeit ausgesetzt ist.
Drittens bietet Messing hervorragende Zerspanbarkeit und Federerholung nach dem Biegen. Gestanzte Kontakte halten ihre Vorspannung über Tausende Steckzyklen ohne Ermüdungsbruch. C36000 ist die gebräuchlichste Sorte für Automatenmessing; C26000 wird gewählt, wenn höhere Leitfähigkeit oder tieferes Ziehen erforderlich ist.
Stanzen vs. CNC-Bearbeitung für Steckdosenteile

Die Entscheidung zwischen den beiden Verfahren hängt von Teilegeometrie und Losgröße ab.
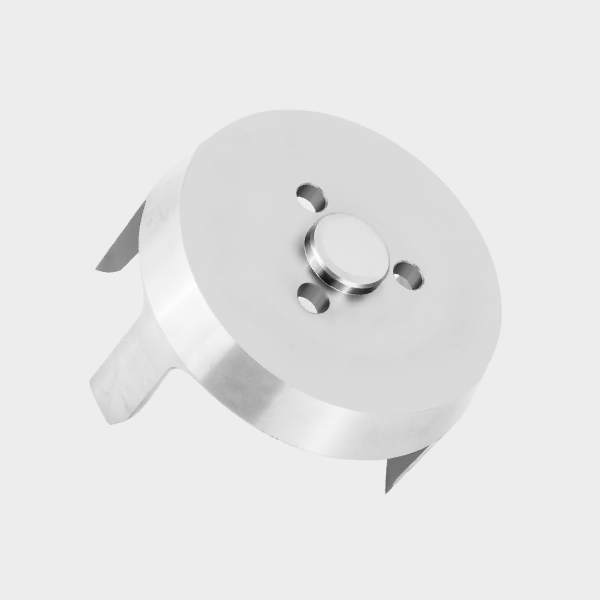
Wenn Ihre Steckdosenklemme ein einfacher L- oder U-förmiger Kontakt ist, gewinnt Folgeverbundstanzen fast immer bei den Kosten. Wenn das Teil mehrere gebohrte Löcher, Gewindebohrungen oder eine unregelmäßige 3D-Kontur aufweist, sind CNC-Messingteile der sicherere Weg. YPMFG kann Ihr 3D-Modell mit beiden Verfahrensgrenzen abgleichen und die kostengünstigere Option empfehlen, die Ihre Zeichnung dennoch erfüllt.
Spezifikationen, die vor der Auftragserteilung bestätigt werden müssen
Betrachten Sie Folgendes als Checkliste vor der Angebotserstellung. Wenn Sie einem Lieferanten diesen Datensatz senden, verkürzen sich Revisionszyklen und Streitfälle wegen “Muster-entspricht-nicht-den-Erwartungen” werden vermieden.
Werkstoffgüte – geben Sie die genaue ASTM- oder JIS-Bezeichnung an (C36000, C26000 oder eine kundenspezifische Legierung).
Beschichtungsart und -dicke – Zinn, Nickel oder Gold; geben Sie die Mindestdicke in Mikrometern und die Haftungsprüfmethode an.
Maßtoleranzen – benennen Sie kritische Maße einzeln (z. B. Breite der Kontaktfeder ±0,02 mm), statt eine Pauschaltoleranz anzuwenden.

Oberflächenbeschaffenheit – matt, poliert oder wie gestanzt; geben Sie akzeptable Entgrat- oder Kennzeichnungsanforderungen an.
Prüfung und Rückverfolgbarkeit – fordern Sie einen Erstmusterprüfbericht (FAIR) und Chargenrückverfolgbarkeit nach Schmelzennummer an.
Mit diesem Paket in der Hand kann YPMFG innerhalb weniger Arbeitstage ein verbindliches Angebot und eine Verfahrensempfehlung abgeben.
Praktische Fragen, die Käufer häufig stellen
Können gestanzte Messingteile Anwendungen mit hohen Steckzyklen bewältigen?
Ja, sofern der Federabschnitt mit ausreichender Dicke ausgelegt und das Material korrekt geglüht ist. Die Ermüdungslebensdauer wird üblicherweise über 10.000+ Stecktestzyklen verifiziert. Bestätigen Sie Ihre Zielzykluszahl und fordern Sie vom Lieferanten einen Federermüdungs-Prüfbericht vor der Freigabe an.
Welche Toleranz kann ich bei einem gestanzten Kontakt realistisch halten?
Folgeverbundwerkzeuge erreichen auf kritischen Maßen üblicherweise ±0,05 mm. Wenn Ihre Zeichnung ±0,01 mm verlangt, benötigt dieses Teil wahrscheinlich CNC-Bearbeitung oder einen Nachbearbeitungsschritt am Stanzrohling.
Brauche ich einen Zweitlieferanten für Messing-Steckdosenteile?
Bei sicherheitskritischen elektrischen Komponenten reduziert der Betrieb von zwei qualifizierten Quellen das Risiko eines Single Point of Failure in Ihrer Produktionslinie. Qualifizieren Sie mindestens einen Ersatz-Stanzwerkzeugsatz oder eine Bearbeitungsquelle.
Wie wirkt sich die Beschichtung im Laufe der Zeit auf den Kontaktwiderstand aus?
Zinn- und Nickelbeschichtung widerstehen Oxidation und halten den Kontaktwiderstand über Zyklen hinweg stabil. Goldbeschichtung ist hochzuverlässigen oder Niederspannungs-Signalkontakten vorbehalten. Fragen Sie den Beschichtungsdienstleister nach einem konkreten Kontaktwiderstandswert bei Ihrem Nennstrom.
Ihre Steckdosen-Spezifikation dem richtigen Verfahren zuordnen
Das richtige Messingteil hängt von drei Variablen ab: Geometriekomplexität, Produktionsvolumen und Toleranzklasse. Eine einfache gestanzte Klemme bei einer Million Stück schlägt ein bearbeitetes Teil bei den Kosten deutlich. Ein komplexes Gehäuse in kleiner Stückzahl mit Gewindebohrungen geht in die andere Richtung.
Wenn Sie eine Zeichnung oder ein 3D-Modell vorliegen haben, senden Sie es an YPMFG für eine technische Prüfung. Das Team bestätigt die Materialeignung, zeigt Toleranzrisiken auf und schlägt einen Verfahrensweg vor, der Ihre Stückliste planbar hält. Sie erhalten eine klare Antwort zu Verfahren, Legierungsgüte und Grobkosten, bevor Sie Ihr Werkzeugbudget binden.