 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
G01 ist der Befehl zur linearen Interpolation in CNC-Programmierung. Er weist die Schneidachse an, sich von einer programmierten Koordinate zur nächsten geradlinig mit einer festgelegten Vorschubgeschwindigkeit zu bewegen. Anders als G00, das mit Eilganggeschwindigkeit verfährt, aktiviert G01 die Spindel und führt Material mit einer kontrollierten, zerspanbaren Geschwindigkeit zu. Dadurch ist er der primäre G-Code für Materialabtrag in CNC-Bearbeitung. Vorschub, Werkstücknullpunkt und modaler Zustand beeinflussen alle, wie sich G01 in der Werkstatt verhält. Diese Parameter richtig einzustellen, wirkt sich direkt auf Maßgenauigkeit, Werkzeugstandzeit und Teilequalität aus.
Die meisten Zerspaner rufen G01 tausende Male pro Programm auf, doch kleine Fehler bei der Vorschubwahl oder beim Einrichten des Werkstücknullpunkts können stillschweigend eine ganze Charge Teile beeinträchtigen. YPMFG-Ingenieure prüfen den G-Code von Kunden auf kundenspezifisch bearbeitete Teile um diese Probleme vor der Erstmusterproduktion zu erkennen. Die folgenden Abschnitte erklären, was G01 mechanisch bewirkt, wie es sich von G00 unterscheidet und wo Fehler am häufigsten auftreten.
Wie G01 in einer CNC-Maschine
G01 weist die Steuerung an, das Werkzeug auf einem geraden Pfad zwischen zwei programmierten Punkten zu bewegen. Die Steuerung berechnet Zwischenpositionen und befiehlt jeder Achse, sich gleichzeitig mit dem programmierten Vorschub zu bewegen.
Der Befehl ist modal. Sobald G01 aktiv ist, bleibt er in Kraft, bis ein anderer Bewegungsbefehl wie G00, G02 oder G03 ihn ersetzt. Programmierer setzen G01 oft an den Anfang eines Unterprogramms oder direkt nach einer G00-Positionierbewegung.
Wichtige Verhaltenspunkte, die Sie beachten sollten:
Die Spindel muss eingeschaltet sein (M03 oder M04), bevor eine G01-Schneidbewegung beginnt.
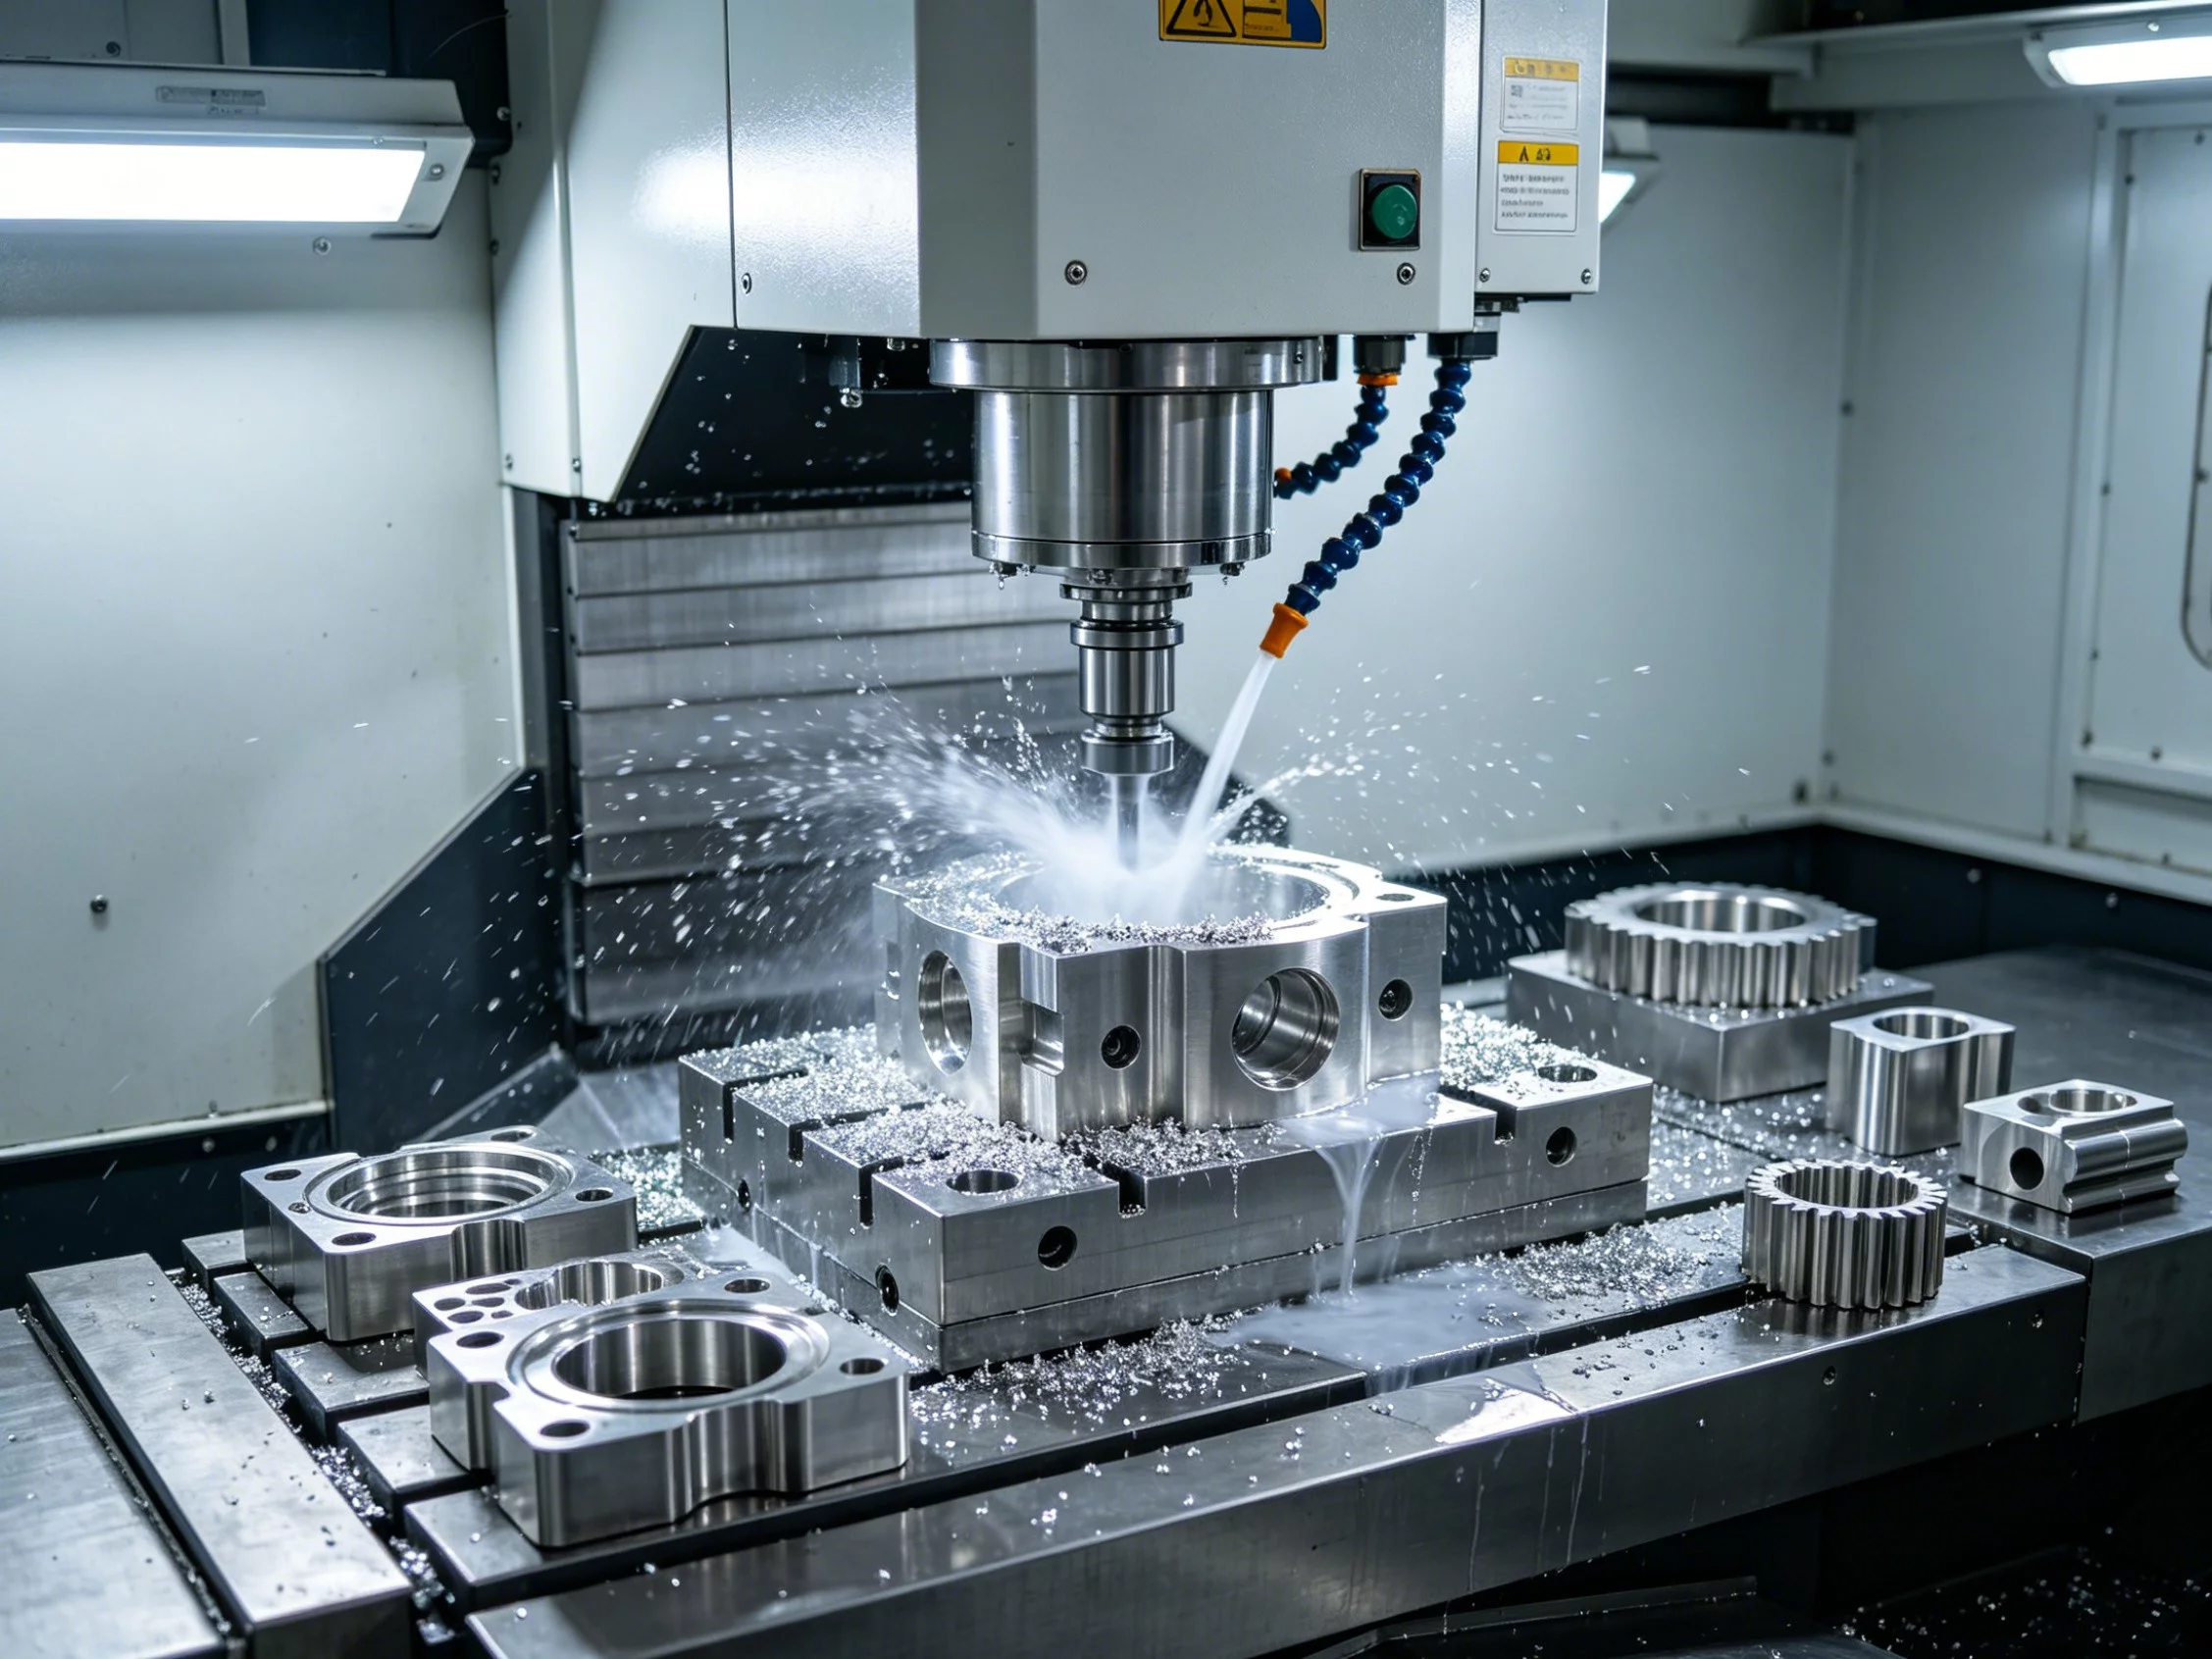
Kühlmittel (M08 oder M09) wird typischerweise im selben Satz oder kurz davor aktiviert.
Die Vorschubeinheiten hängen vom Modus G20 (Zoll) oder G21 (metrisch) ab.
Ein fehlendes F-Wort führt dazu, dass die Maschine den zuletzt gespeicherten Vorschub verwendet, der möglicherweise nicht Ihrer Absicht entspricht.
G01 vs. G00: Ein schneller Vergleich
G00 verfährt das Werkzeug mit maximaler Eilgangsgeschwindigkeit ohne Materialabtrag. G01 verfährt mit einem programmierten Vorschub und ist für den eigentlichen Schnitt ausgelegt. Die Verwechslung der beiden ist eine der häufigsten Ursachen für Luftschnitte oder unerwarteten Werkzeugeingriff in der Werkstatt.
Die Aufteilung ist einfach: Verwenden Sie G00, um das Werkzeug nahe am Werkstück zu positionieren, und wechseln Sie dann für den Schnitt zu G01. YPMFG-Programmierer standardisieren diese Reihenfolge in jedem CNC-Programm den sie für die Werkstatt freigeben, um Fehler beim Übergang vom Eilgang in den Schnitt zu vermeiden.
Vorschubgeschwindigkeit, Oberflächenbeschaffenheit, und Werkzeugstandzeit
Der Vorschub ist der einzelne G01-Parameter, der am direktesten Oberflächenbeschaffenheit und den Werkzeugverschleiß prägt. Ein höherer F-Wert trägt mehr Material pro Umdrehung ab, hinterlässt aber ein sichtbareres Riefenmuster. Ein niedrigerer Vorschub erzeugt eine glattere Oberfläche, erhöht jedoch die Zykluszeit und kann bei weichen Legierungen Aufbauschneiden verursachen.
Der richtige F-Wert hängt von Material, Werkzeugdurchmesser, Schnitttiefe und Spindeldrehzahl ab. Für CNC-Drehen bei Aluminium 6061 sind Vorschübe zwischen 0.1 und 0.3 mm/U für einen Schlichtdurchgang typisch. Beim Fräsen von Stahl 4140 sind 0.05–0.15 mm/Zahn möglicherweise geeigneter. Prüfen Sie immer die vom Werkzeughersteller empfohlenen Schnittparameter, bevor Sie ein Programm festschreiben.
In vielen Fällen ermöglicht ein Vorschub-Override am Maschinenbedienfeld (80–120 %) dem Bediener, die Oberfläche fein abzustimmen, ohne das Programm neu zu schreiben. YPMFG dokumentiert den empfohlenen Override-Bereich für jedes bearbeitetes Bauteil das ausgeliefert wird, damit Werkstattteams ohne Raten anpassen können.
Häufige G01-Programmierfehler, die Sie vermeiden sollten
Selbst erfahrene Programmierer machen diese Fehler regelmäßig:
Fehlendes F-Wort nach einem Werkzeugwechsel. Die Maschine verwendet den zuletzt gespeicherten Vorschub, der zu einem anderen Werkzeug gehören kann. Setzen Sie immer ein explizites F in den ersten G01-Satz.
G01 ohne M03 oder M04. Das Werkzeug ritzt das Werkstück, anstatt zu schneiden,und erzeugt eine raue, beschädigte Oberfläche.
Falscher G20/G21-Modus. Ein metrisches Programm, das im Zoll-Modus läuft, verfährt 25.4× schneller als beabsichtigt. Prüfen Sie den Modus beim Programmstart.
Überlappende Werkstücknullpunkte. G54, G55 und andere WCS-Aufrufe können sich stapeln und jede G01-Bewegung um die Offset-Differenz verschieben.
Nicht aufgehobene Schneidenradiuskorrektur. G41 oder G42 muss vor einer G00-Eilgangbewegung aufgehoben werden, sonst kann das Werkzeug in das Werkstück fahren.
Wenn Sie diese fünf Prüfungen vor der Freigabe eines Programms durchgehen, vermeiden Sie die Mehrheit von Ausschuss und Maschinenalarmen. YPMFG fügt eine Vorab-Prüfung hinzu: G-Code-Prüfcheckliste bei jedem Sonderanfertigung Reihenfolge, damit interne Teams Probleme früh erkennen können.
Fragen, die Zerspaner und Käufer häufig stellen
Funktioniert G01 an Drehmaschinen und 3-Achs-Fräsen gleich?
Ja, die Befehlsstruktur ist identisch, aber der aktive Achssatz unterscheidet sich. An einer Drehmaschine steuert G01 typischerweise X und Z. An einer 3-Achs-Fräse steuert es X, Y und Z. Auch Vorschubeinheiten und Regeln der Schneidenkorrektur unterscheiden sich zwischen beiden.
Kann ich G01 zum Tieflochbohren mit Spanbruch einsetzen?
Tieflochbohren mit Spanbruch läuft üblicherweise über feste Zyklen wie G73 oder G83, die intern für jeden Vorschubschritt G01 aufrufen. Wenn Sie den Spanbruch manuell schreiben, ist jeder Vorschubabschnitt eine G01-Bewegung mit dem Bohrungsvorschub.
Was passiert, wenn ich das F-Wort in einem G01-Satz weglasse?
Die Steuerung verwendet den zuletzt gespeicherten F-Wert. Wenn dieser Wert von einem anderen Werkzeug oder einer schnelleren Schnittführung stammt, fährt die Maschine mit einer unbeabsichtigten Vorschubgeschwindigkeit. Setzen Sie immer ein explizites F im ersten G01 nach jedem Werkzeug- oder Moduswechsel.
Ist G01 auf jeder CNC-Steuerung modal?
Bei Fanuc, Siemens, Haas und den meisten industriellen Steuerungen ist G01 modal. Manche Firmware von Hobby-Steuerungen behandelt jeden Bewegungssatz als nicht modal, sodass das G01-Wort in jedem Satz stehen muss. Prüfen Sie das Handbuch Ihrer Steuerung.
Wie überprüfe ich ein G01-Programm, bevor ich ein echtes Teil schneide?
Führen Sie das Programm in der Simulation mit dem richtigen Postprozessor und der richtigen Werkzeugbibliothek aus. Gehen Sie den ersten und letzten G01-Satz mit 5 % Vorschub-Override an der Maschine durch, bevor Sie mit voller Geschwindigkeit produzieren. YPMFG führt bei jedem gelieferten Programm eine Postprozessor-Simulation durch.
Die Suche nach der Rechts-CNC Partner für Ihr Teil
G01 richtig umzusetzen ist ein Baustein eines zuverlässigen CNC-Bearbeitung Prozesses. Die weiteren Bausteine umfassen Materialauswahl, Werkzeugweg-Strategie, Vorrichtungsbau und Erstmusterprüfung. Wenn Ihr Design enge Toleranzen, dünnwandige Merkmale oder Baugruppen aus gemischten Werkstoffen erfordert, ist der gewählte Partner genauso wichtig wie der Code selbst.
YPMFG prüft jeden Zeichnungssatz und G-Code vor dem Schneiden. Das Team kontrolliert Vorschubgeschwindigkeiten, Werkzeugauswahl, Nullpunktverschiebungen und die Postprozessor-Ausgabe gegen Ihre vorgegebenen Toleranzen und Ihr Material. Sie können Ihre Technische Daten, CAD-Dateien und vorhandenen G-Code an YPMFG für eine technische Prüfung und ein CNC-gefräst Teile Angebot senden. Ziel ist es, Probleme auf dem Papier zu erkennen, bevor daraus Ausschuss in der Fertigung wird.
Wenn Sie mehrere Lieferanten vergleichen, bitten Sie jeden, Ihnen seine G01-Vorschublogik, seinen Simulationsprozess und das Format seines Prüfberichts zu erläutern. Die Antworten sagen mehr über sein Qualitätssystem aus als jede Marketingaussage.






