 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
G01 es el comando de interpolación lineal en Programación CNC. Indica al eje de corte que se desplace de una coordenada programada a la siguiente en línea recta a una velocidad de avance especificada. A diferencia de G00, que se mueve a velocidad de avance rápido, G01 activa el husillo y avanza el material a una velocidad controlada y apta para el corte. Esto lo convierte en el código G principal para eliminación de material en Mecanizado CNC. La velocidad de avance, la compensación de origen y el estado modal influyen en cómo se comporta G01 en el taller. Ajustar bien estos parámetros afecta directamente la precisión dimensional, la vida de la herramienta y la calidad de la pieza.
La mayoría de los mecánicos llama a G01 miles de veces por programa, pero pequeños errores en la selección del avance o en la configuración de la compensación de origen pueden degradar silenciosamente todo un lote de piezas. Los ingenieros de YPMFG revisan el código G del cliente para personalizado piezas mecanizadas detectar estos problemas antes de la producción de la primera pieza. Las secciones siguientes explican qué hace G01 mecánicamente, en qué se diferencia de G00 y dónde aparecen los errores con más frecuencia.
Cómo funciona G01 en un Máquina CNC
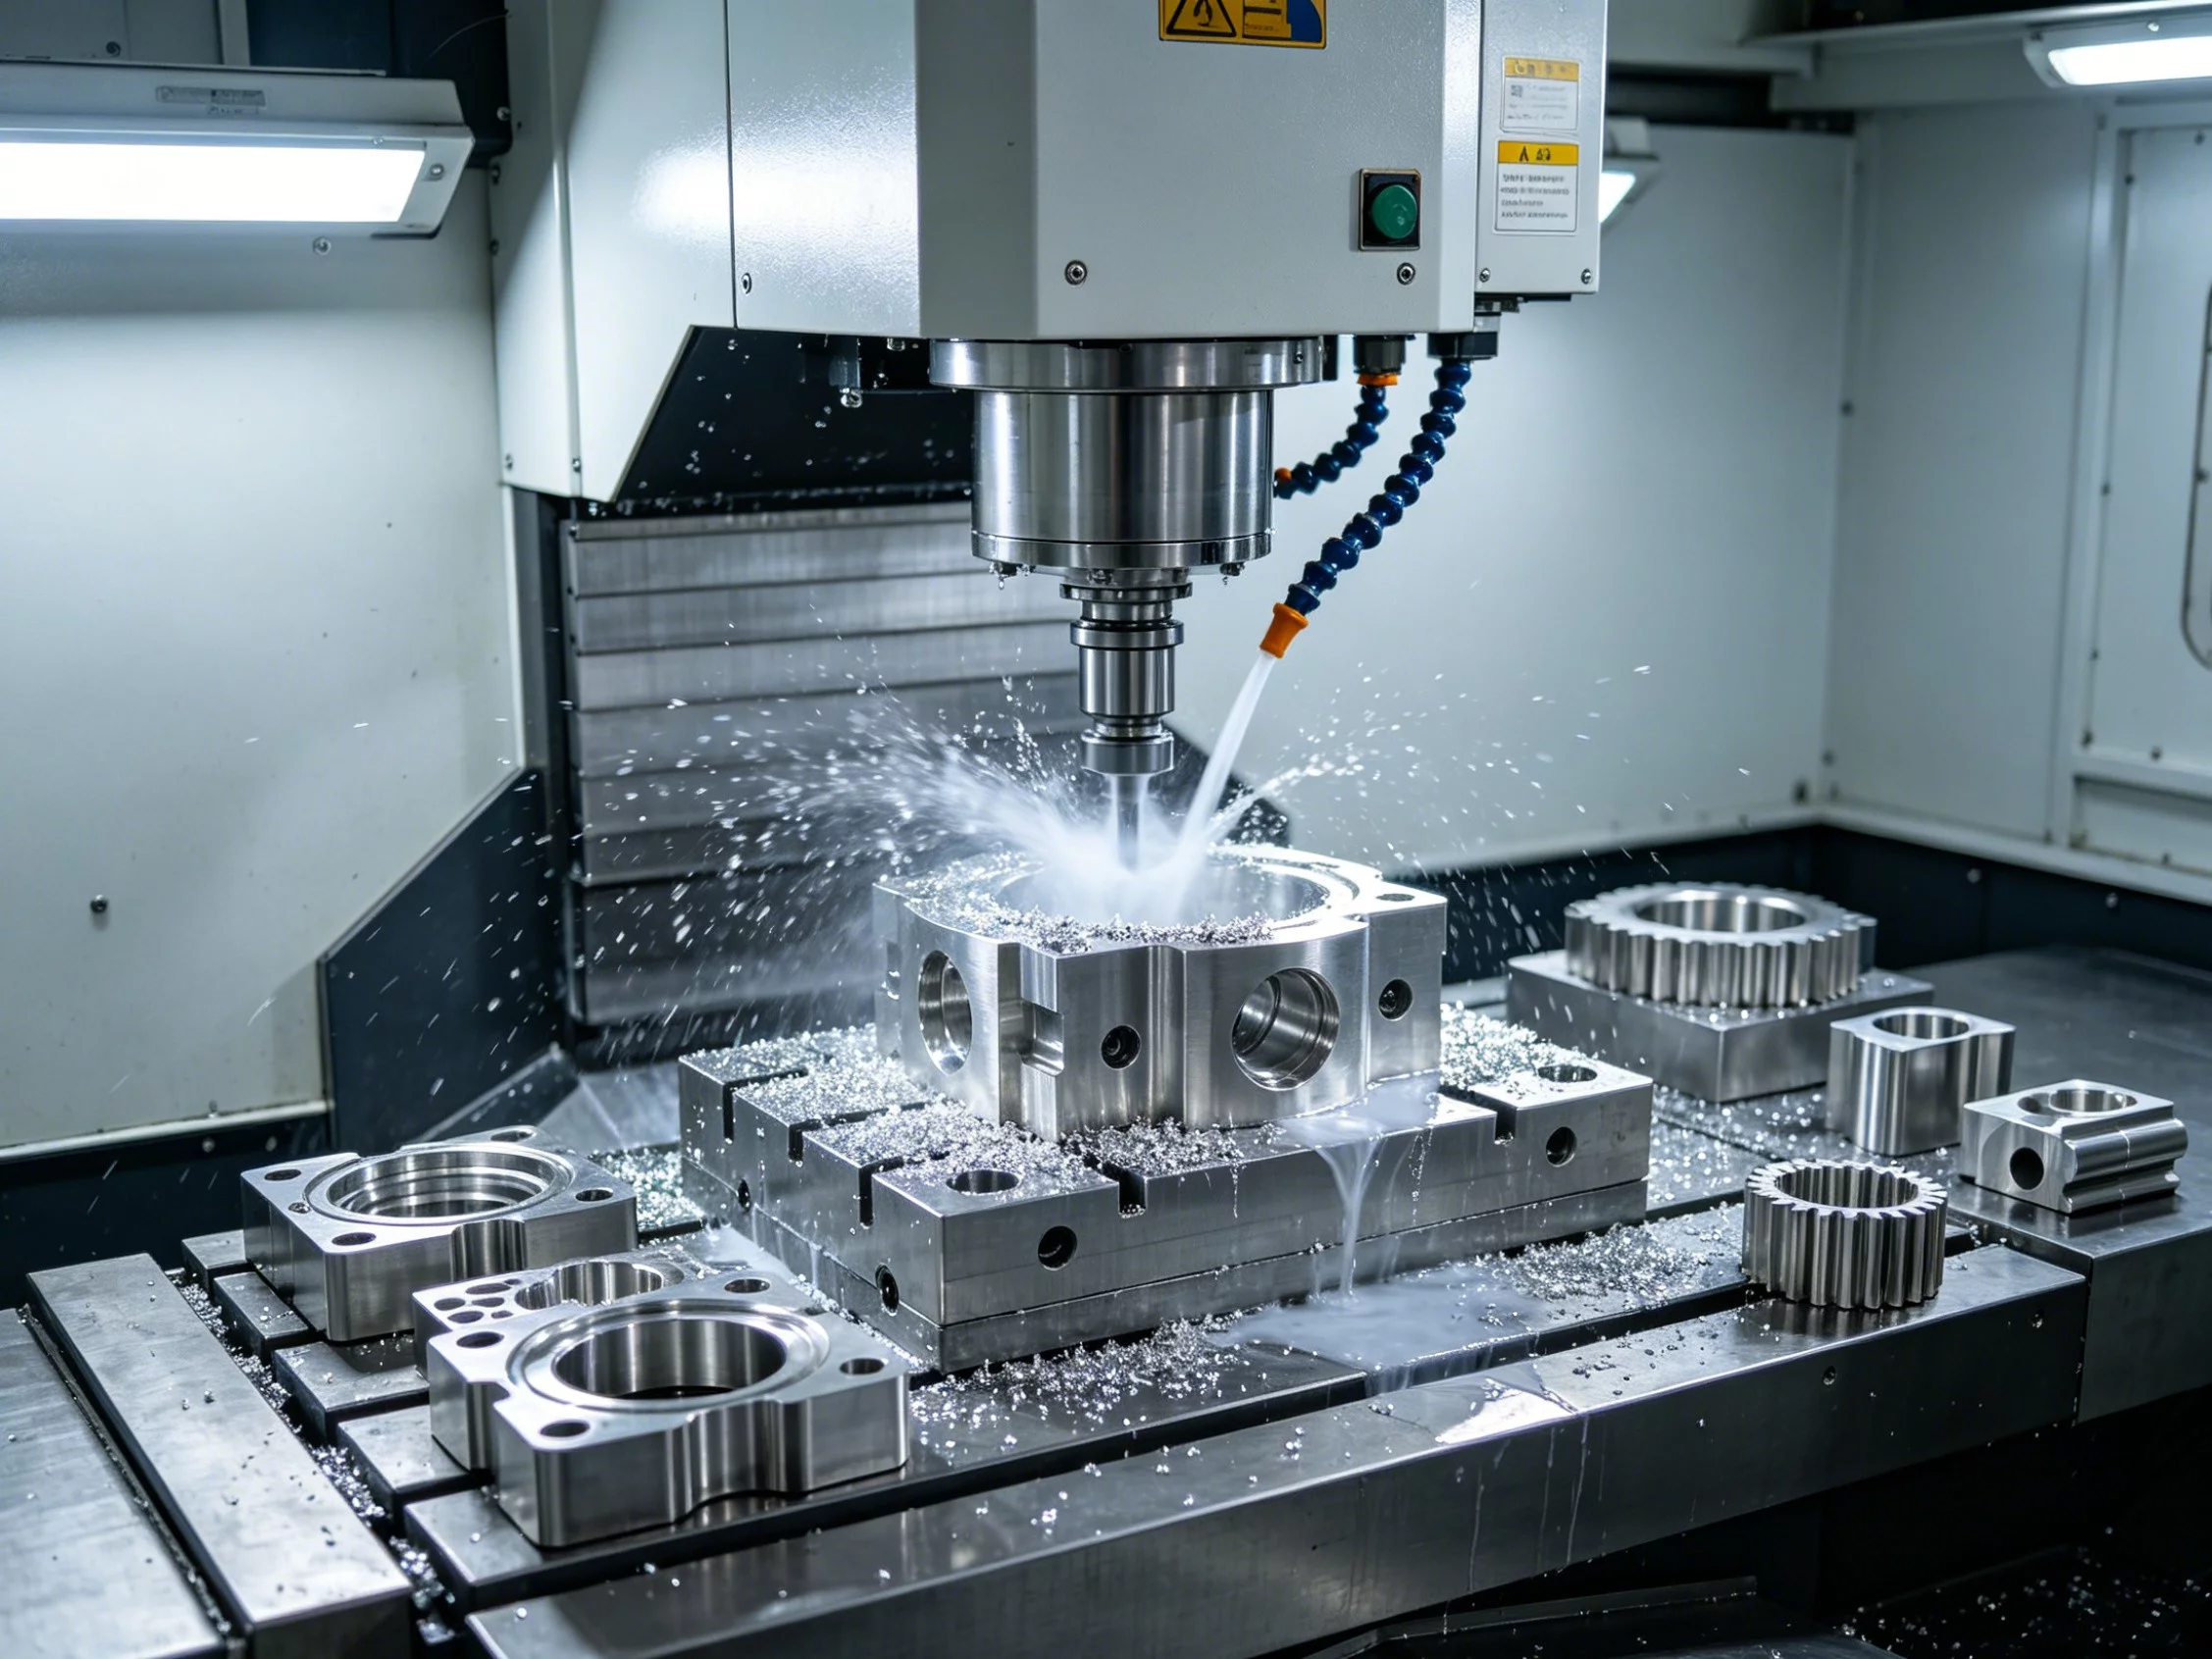
G01 indica al control que mueva la herramienta a lo largo de una trayectoria rectilínea entre dos puntos programados. El control calcula las posiciones intermedias y ordena a cada eje que se mueva simultáneamente a la velocidad de avance programada.
El comando es modal. Una vez que G01 está activo, permanece vigente hasta que otro código de movimiento como G00, G02 o G03 lo sustituya. Los programadores suelen colocar G01 al inicio de una subrutina o inmediatamente después de un movimiento de posicionamiento G00.
Puntos clave de comportamiento a tener en cuenta:
El husillo debe estar encendido (M03 o M04) antes de que comience un movimiento de corte G01.
El refrigerante (M08 o M09) normalmente se activa en el mismo bloque o justo antes.
Las unidades de la velocidad de avance dependen del modo G20 (pulgadas) o G21 (métrico).
Un valor F ausente hace que la máquina use el último avance almacenado, que puede no coincidir con su intención.
G01 frente a G00: una comparación rápida
G00 mueve la herramienta a la velocidad máxima de avance rápido y sin arranque de material. G01 se mueve a una velocidad de avance programada y está diseñado para el corte real. Confundir ambos es una de las causas más comunes de cortes al aire o de un contacto inesperado de la herramienta en el taller.
La división es simple: use G00 para posicionar la herramienta cerca de la pieza y luego cambie a G01 para el corte. Los programadores de YPMFG estandarizan esta secuencia en cada Programa CNC que entregan al taller para eliminar los errores de avance rápido dentro del corte.
Velocidad de avance, Acabado superficialy vida de la herramienta
La velocidad de avance es el único parámetro de G01 que determina más directamente acabado superficial y el desgaste de la herramienta. Un valor F más alto elimina más material por revolución, pero deja un patrón de escalones más visible. Un avance más bajo produce un acabado más suave, aunque aumenta el tiempo de ciclo y puede causar filo recrecido en aleaciones blandas.
El valor F correcto depende del material, el diámetro de la herramienta, la profundidad de corte y las RPM del husillo. Para Torneado CNC de aluminio 6061, los avances entre 0,1 y 0,3 mm/rev son típicos en una pasada de acabado. Para fresar acero 4140, 0,05–0,15 mm/diente puede ser más adecuado. Verifique siempre los parámetros de corte recomendados por el proveedor de la herramienta antes de fijar un programa.
En muchos casos, un override de avance en el panel de la máquina (80–120 %) permite al operador ajustar con precisión el acabado sin reescribir el programa. YPMFG documenta el rango de override recomendado en cada componente mecanizado que envía, para que los equipos del taller puedan ajustar sin adivinar.
Errores comunes de programación con G01 que debe evitar
Incluso los programadores experimentados cometen estos errores con regularidad:
Falta el valor F después de un cambio de herramienta. La máquina usa el último avance almacenado, que puede pertenecer a otra herramienta. Coloque siempre un F explícito en el primer bloque G01.
G01 sin M03 ni M04. La herramienta raya la pieza en lugar de cortarla, produciendo una superficie rugosa y dañada.
Modo G20/G21 incorrecto. Un programa métrico ejecutado en modo pulgadas avanza 25,4 veces más rápido de lo previsto. Verifique el modo al inicio del programa.
Compensaciones de origen superpuestas. Las llamadas G54, G55 y otras WCS pueden acumularse, desplazando cada movimiento G01 por la diferencia de compensación.
Compensación de herramienta no cancelada. G41 o G42 deben cancelarse antes de un movimiento rápido G00, o la herramienta puede chocar contra la pieza.
Revisar estos cinco puntos antes de liberar un programa evita la mayoría de las piezas desechadas y las alarmas de máquina. YPMFG incluye una lista de verificación de revisión de código G con cada pieza a medida pedido para que los equipos internos puedan detectar los problemas a tiempo.
Preguntas que suelen hacer los mecánicos y los compradores
¿G01 funciona igual en tornos y fresadoras de 3 ejes?
Sí, la estructura del comando es idéntica, pero el conjunto de ejes activos es distinto. En un torno, G01 normalmente gobierna X y Z. En una fresadora de 3 ejes, gobierna X, Y y Z. Las unidades de avance y las reglas de compensación de herramienta también varían entre ambos.
¿Puedo usar G01 para el taladrado por picoteo?
El taladrado por picoteo suele ejecutarse con ciclos fijos como G73 o G83, que internamente llaman a G01 en cada avance. Si escribe el picoteo manualmente, cada tramo de avance es un movimiento G01 a la velocidad de avance de taladrado.
¿Qué ocurre si omito el valor F en un bloque G01?
El control usa el último valor F almacenado. Si ese valor proviene de otra herramienta o de un corte más rápido, la máquina avanza a una velocidad no deseada. Coloque siempre un F explícito en el primer G01 después de cualquier cambio de herramienta o de modo.
¿G01 es modal en todos los controles CNC?
En Fanuc, Siemens, Haas y la mayoría de los controles industriales, G01 es modal. Algunos firmwares de controladores de aficionado tratan cada bloque de movimiento como no modal, por lo que la palabra G01 debe aparecer en cada bloque. Consulte el manual de su control.
¿Cómo verifico un programa G01 antes de cortar una pieza real?
Ejecute el programa en simulación con el postprocesador y la biblioteca de herramientas correctos. Recorra el primer y el último bloque G01 con un override de avance del 5 % en la máquina antes de la producción a plena velocidad. YPMFG ejecuta una simulación de postprocesado en cada programa que entrega.
Encontrar el CNC adecuado Socio para su pieza
Dominar G01 es una pieza de un Mecanizado CNC proceso fiable. Las demás piezas incluyen la selección del material, la estrategia de trayectoria de herramienta, el amarre y la inspección de primera pieza. Cuando su diseño exige tolerancias ajustadas, características de pared delgada o ensamblajes de materiales mixtos, el socio que elija importa tanto como el propio código.
YPMFG revisa cada conjunto de planos y código G antes de cortar. El equipo comprueba las velocidades de avance, la selección de herramientas, las compensaciones de origen y la salida del postprocesador frente a sus tolerancias y su material especificados. Puede enviar sus especificaciones técnicas, archivos CAD y cualquier código G existente a YPMFG para una revisión de ingeniería y un Mecanizado por CNC piezas presupuesto. El objetivo es detectar los problemas sobre el papel antes de que se conviertan en piezas desechadas en el taller.
Si está comparando varios proveedores, pida a cada uno que le explique su lógica de avance G01, su proceso de simulación y el formato de su informe de inspección. Las respuestas le dicen más sobre su sistema de calidad que cualquier afirmación de marketing.






