 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

G01 è il comando di interpolazione lineare nel Programmazione CNC. Indica all'asse di taglio di spostarsi da una coordinata programmata alla successiva in linea retta a una velocità di avanzamento specificata. A differenza di G00, che si muove a velocità di rapido, G01 aziona il mandrino e avanza il materiale a una velocità controllata e tagliabile. Questo lo rende il G-code principale per asportazione di materiale in Lavorazione CNC. La velocità di avanzamento, l'offset di lavoro e lo stato modale influenzano tutti il comportamento di G01 in officina. Impostare correttamente questi parametri influisce direttamente sulla precisione dimensionale, sulla durata dell'utensile e sulla qualità del pezzo.
La maggior parte dei fresatori richiama G01 migliaia di volte per programma, eppure piccoli errori nella scelta dell'avanzamento o nell'impostazione dell'offset di lavoro possono degradare silenziosamente un intero lotto di pezzi. Gli ingegneri YPMFG revisionano il G-code dei clienti per personalizzato parti lavorate per individuare questi problemi prima della produzione del primo pezzo. Le sezioni seguenti spiegano cosa fa G01 meccanicamente, in cosa differisce da G00 e dove emergono più spesso gli errori.
Come funziona G01 in un Macchina CNC
G01 indica al controllo di muovere l'utensile lungo un percorso rettilineo tra due punti programmati. Il controllo calcola le posizioni intermedie e comanda ogni asse affinché si muova simultaneamente alla velocità di avanzamento programmata.
Il comando è modale. Una volta attivo G01, resta in vigore finché un altro codice di movimento come G00, G02 o G03 non lo sostituisce. I programmatori collocano spesso G01 all'inizio di una subroutine o immediatamente dopo un movimento di posizionamento G00.
Punti chiave di comportamento da tenere presenti:
Il mandrino deve essere acceso (M03 o M04) prima che inizi un movimento di taglio G01.
Il refrigerante (M08 o M09) viene in genere attivato sullo stesso blocco o appena prima.
Le unità della velocità di avanzamento dipendono dalla modalità G20 (pollici) o G21 (metrico).
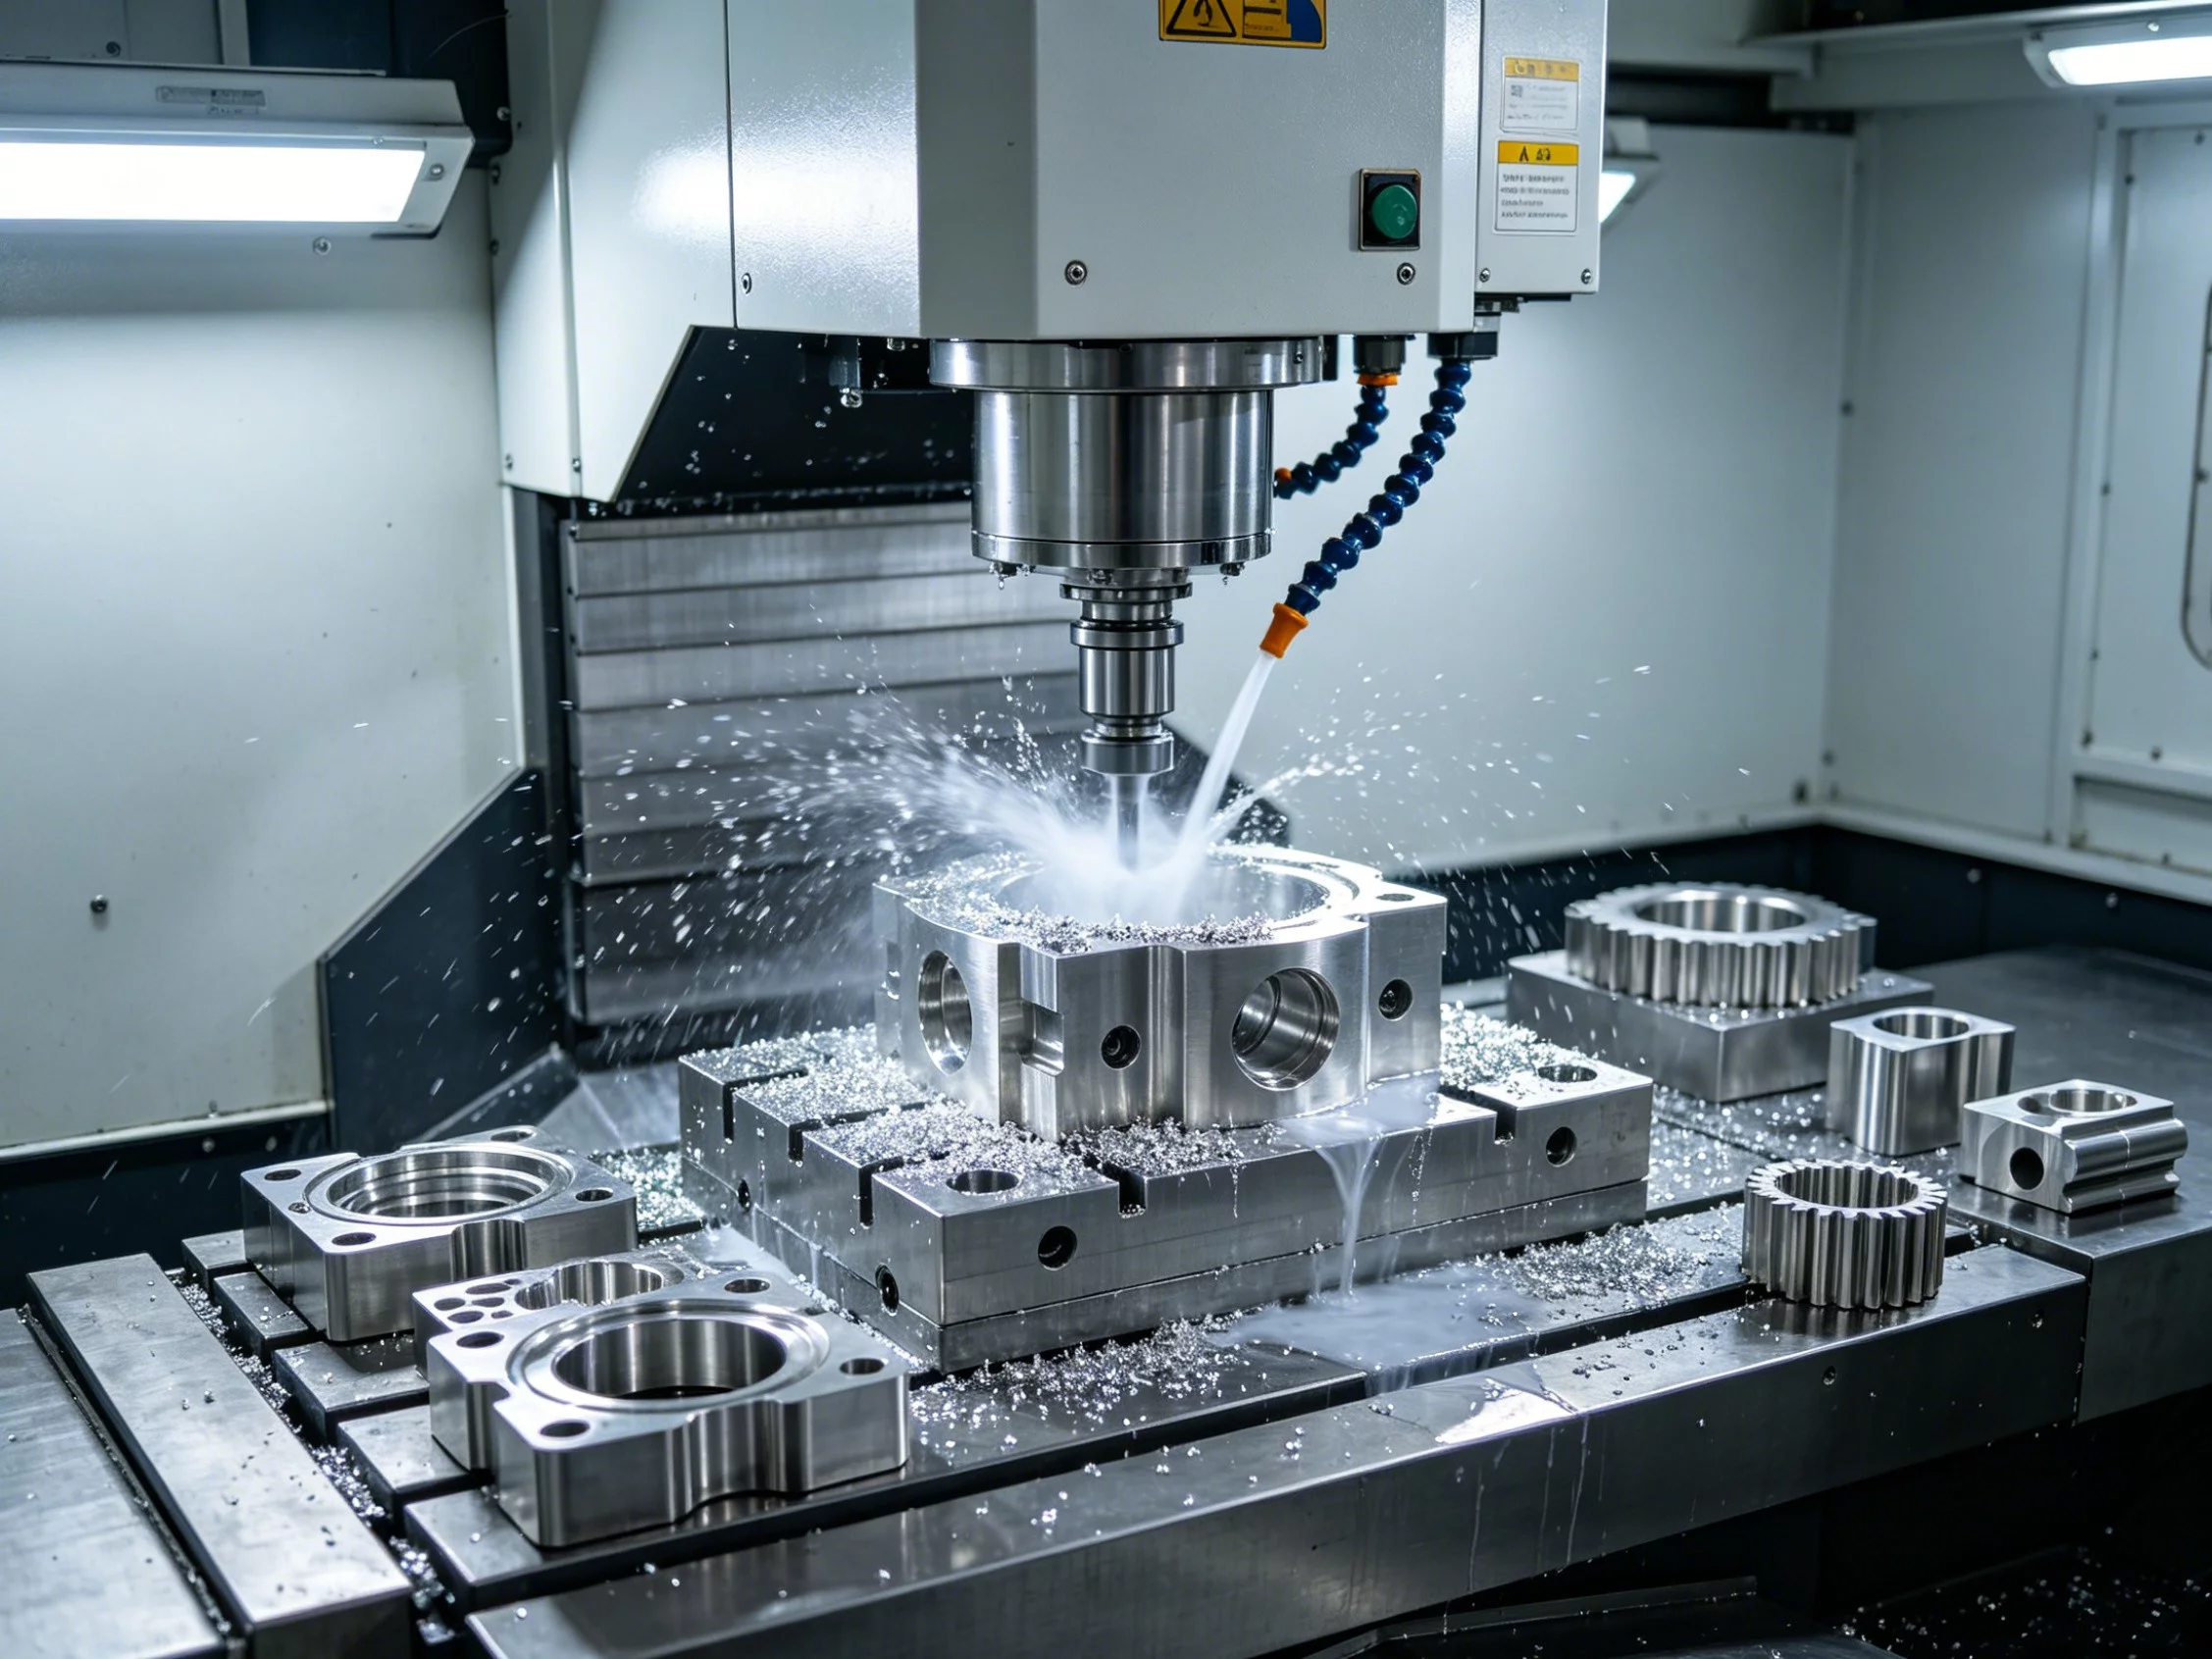
L'assenza della parola F fa sì che la macchina utilizzi l'ultimo avanzamento memorizzato, che potrebbe non corrispondere alle vostre intenzioni.
G01 vs. G00: un confronto rapido
G00 muove l'utensile alla massima velocità di traversa rapida senza asportazione di materiale. G01 si muove a una velocità di avanzamento programmata ed è progettato per il taglio effettivo. Confondere i due è una delle cause più comuni di tagli a vuoto o di impegno imprevisto dell'utensile in officina.
La distinzione è semplice: usate G00 per posizionare l'utensile vicino al pezzo, poi passate a G01 per il taglio. I programmatori YPMFG standardizzano questa sequenza in ogni programma CNC che rilasciano in officina per eliminare gli errori di rapido in taglio.
Velocità di avanzamento, Finitura superficiale, e durata utensile
La velocità di avanzamento è il singolo parametro di G01 che più direttamente determina finitura superficiale e l'usura dell'utensile. Un valore F più alto asporta più materiale per giro ma lascia un motivo a gradini più visibile. Un avanzamento più basso produce una finitura più liscia ma aumenta il tempo ciclo e può causare tagliente di riporto sulle leghe tenere.
Il valore F corretto dipende dal materiale, dal diametro dell'utensile, dalla profondità di taglio e dagli RPM del mandrino. Per Tornitura CNC la lavorazione dell'alluminio 6061, avanzamenti tra 0,1 e 0,3 mm/giro sono tipici per una passata di finitura. Per la fresatura dell'acciaio 4140, 0,05–0,15 mm/dente può essere più appropriato. Verificate sempre i parametri di taglio consigliati dal fornitore dell’utensile prima di bloccare un programma.
In molti casi, un override dell'avanzamento sul pannello macchina (80–120 %) consente all'operatore di mettere a punto la finitura senza riscrivere il programma. YPMFG documenta l'intervallo di override consigliato su ogni componente lavorato che spedisce, così i team di officina possono regolare senza dover indovinare.
Errori comuni di programmazione G01 da evitare
Anche i programmatori esperti commettono regolarmente questi errori:
Parola F mancante dopo un cambio utensile. La macchina utilizza l'ultimo avanzamento memorizzato, che può appartenere a un utensile diverso. Inserite sempre una F esplicita sul primo blocco G01.
G01 senza M03 o M04. L'utensile incide il pezzo invece di tagliarlo, producendo una superficie ruvida e danneggiata.
Modalità G20/G21 errata. Un programma metrico eseguito in modalità pollici avanza 25,4× più velocemente del previsto. Verificate la modalità all'avvio del programma.
Offset di lavoro sovrapposti. G54, G55 e altre chiamate WCS possono accumularsi, spostando ogni movimento G01 della differenza di offset.
Compensazione dell'utensile non annullata. G41 o G42 devono essere cancellati prima di un movimento rapido G00, altrimenti l'utensile può schiantarsi contro il pezzo.
Working through these five checks before releasing a program prevents the majority of scrap and machine alarms. YPMFG includes a pre-run checklist di revisione del G-code con ogni componente personalizzato ordine così i team interni possono intercettare i problemi in anticipo.
Domande frequenti di operatori e acquirenti
G01 funziona allo stesso modo su torni e fresatrici a 3 assi?
Sì, la struttura del comando è identica, ma l'insieme di assi attivi è diverso. Su un tornio, G01 aziona tipicamente X e Z. Su una fresatrice a 3 assi, aziona X, Y e Z. Anche le unità di avanzamento e le regole di compensazione dell'utensile variano tra i due.
Posso usare G01 per la foratura a passo (peck drilling)?
La foratura a passo viene di solito eseguita con cicli canned come G73 o G83, che richiamano internamente G01 per ogni avanzamento. Se scrivete il peck manualmente, ogni tratto di avanzamento è un movimento G01 alla velocità di avanzamento di foratura.
Cosa succede se ometto la parola F in un blocco G01?
Il controllo usa l'ultimo valore F memorizzato. Se quel valore proviene da un utensile diverso o da un taglio più veloce, la macchina avanza a una velocità non voluta. Inserisci sempre un F esplicito sul primo G01 dopo qualsiasi cambio di utensile o di modalità.
G01 è modale su tutti i controlli CNC?
Su Fanuc, Siemens, Haas e sulla maggior parte dei controlli industriali, G01 è modale. Alcuni firmware di controlli hobbistici trattano ogni blocco di movimento come non modale, quindi la parola G01 deve comparire su ogni blocco. Consulta il manuale del tuo controllo.
Come verifico un programma G01 prima di tagliare un pezzo reale?
Esegui il programma in simulazione con il post-processore e la libreria utensili corretti. Scorri passo passo il primo e l'ultimo blocco G01 con override di avanzamento al 5 % sulla macchina prima della produzione a piena velocità. YPMFG esegue la simulazione di post-processing su ogni programma che consegna.
Trovare il CNC destro Partner per il vostro pezzo
Fare bene G01 è un tassello di un Lavorazione CNC processo affidabile. Gli altri tasselli includono la scelta del materiale, la strategia di percorso utensile, l'attrezzatura di fissaggio e il controllo del primo pezzo. Quando il tuo progetto richiede tolleranze strette, elementi a parete sottile o assemblaggi in materiali misti, il partner che scegli conta quanto il codice stesso.
YPMFG esamina ogni set di disegni e G-code prima del taglio. Il team verifica velocità di avanzamento, scelta degli utensili, offset di lavoro e output del post-processore rispetto alle tolleranze e al materiale che hai specificato. Puoi inviare i tuoi specifiche tecniche, file CAD e qualsiasi G-code esistente a YPMFG per una revisione ingegneristica e un Lavorato a CNC parti preventivo. L'obiettivo è intercettare i problemi sulla carta prima che diventino scarti in officina.
Se stai confrontando diversi fornitori, chiedi a ciascuno di illustrarti la logica di avanzamento G01, il processo di simulazione e il formato del rapporto di ispezione. Le risposte ti dicono del loro sistema qualità più di qualsiasi dichiarazione di marketing.






