 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
G01 é o comando de interpolação linear em Programação CNC. Ele determina que o eixo de corte se desloque de uma coordenada programada para a seguinte em linha reta, a uma velocidade de avanço especificada. Ao contrário do G00, que se move em velocidade de deslocamento rápido, o G01 aciona o fuso e avança o material a uma velocidade controlada e adequada para o corte. Isso o torna o código G principal para remoção de material em Usinagem CNC. A velocidade de avanço, o deslocamento da peça e o estado modal influenciam o desempenho do G01 na chapa. O ajuste correto desses parâmetros afeta diretamente a precisão dimensional, a vida útil da ferramenta e a qualidade da peça.
A maioria dos operadores de máquinas chama o comando G01 milhares de vezes por programa; no entanto, pequenos erros na seleção do avanço ou na configuração do deslocamento da peça podem comprometer silenciosamente um lote inteiro de peças. Os engenheiros da YPMFG analisam o código G dos clientes para personalizado peças usinadas para identificar esses problemas antes da produção da primeira peça. As seções a seguir explicam o que o G01 faz do ponto de vista mecânico, em que ele difere do G00 e onde os erros costumam surgir com mais frequência.
Como o G01 funciona em um Máquina CNC
O código G01 instrui o controlador a mover a ferramenta ao longo de uma trajetória reta entre dois pontos programados. O controlador calcula as posições intermediárias e comanda cada eixo a se mover simultaneamente na velocidade de avanço programada.
O comando é modal. Uma vez ativado, o G01 permanece em vigor até que outro código de movimento, como G00, G02 ou G03, o substitua. Os programadores costumam colocar o G01 no início de uma sub-rotina ou imediatamente após um movimento de posicionamento G00.
Pontos-chave de comportamento a serem lembrados:
O eixo-árvore deve estar ligado (M03 ou M04) antes do início de um movimento de corte G01.
O refrigerante (M08 ou M09) é normalmente ativado no mesmo bloco ou imediatamente antes.
As unidades de avanço dependem do modo G20 (polegadas) ou G21 (métrico).
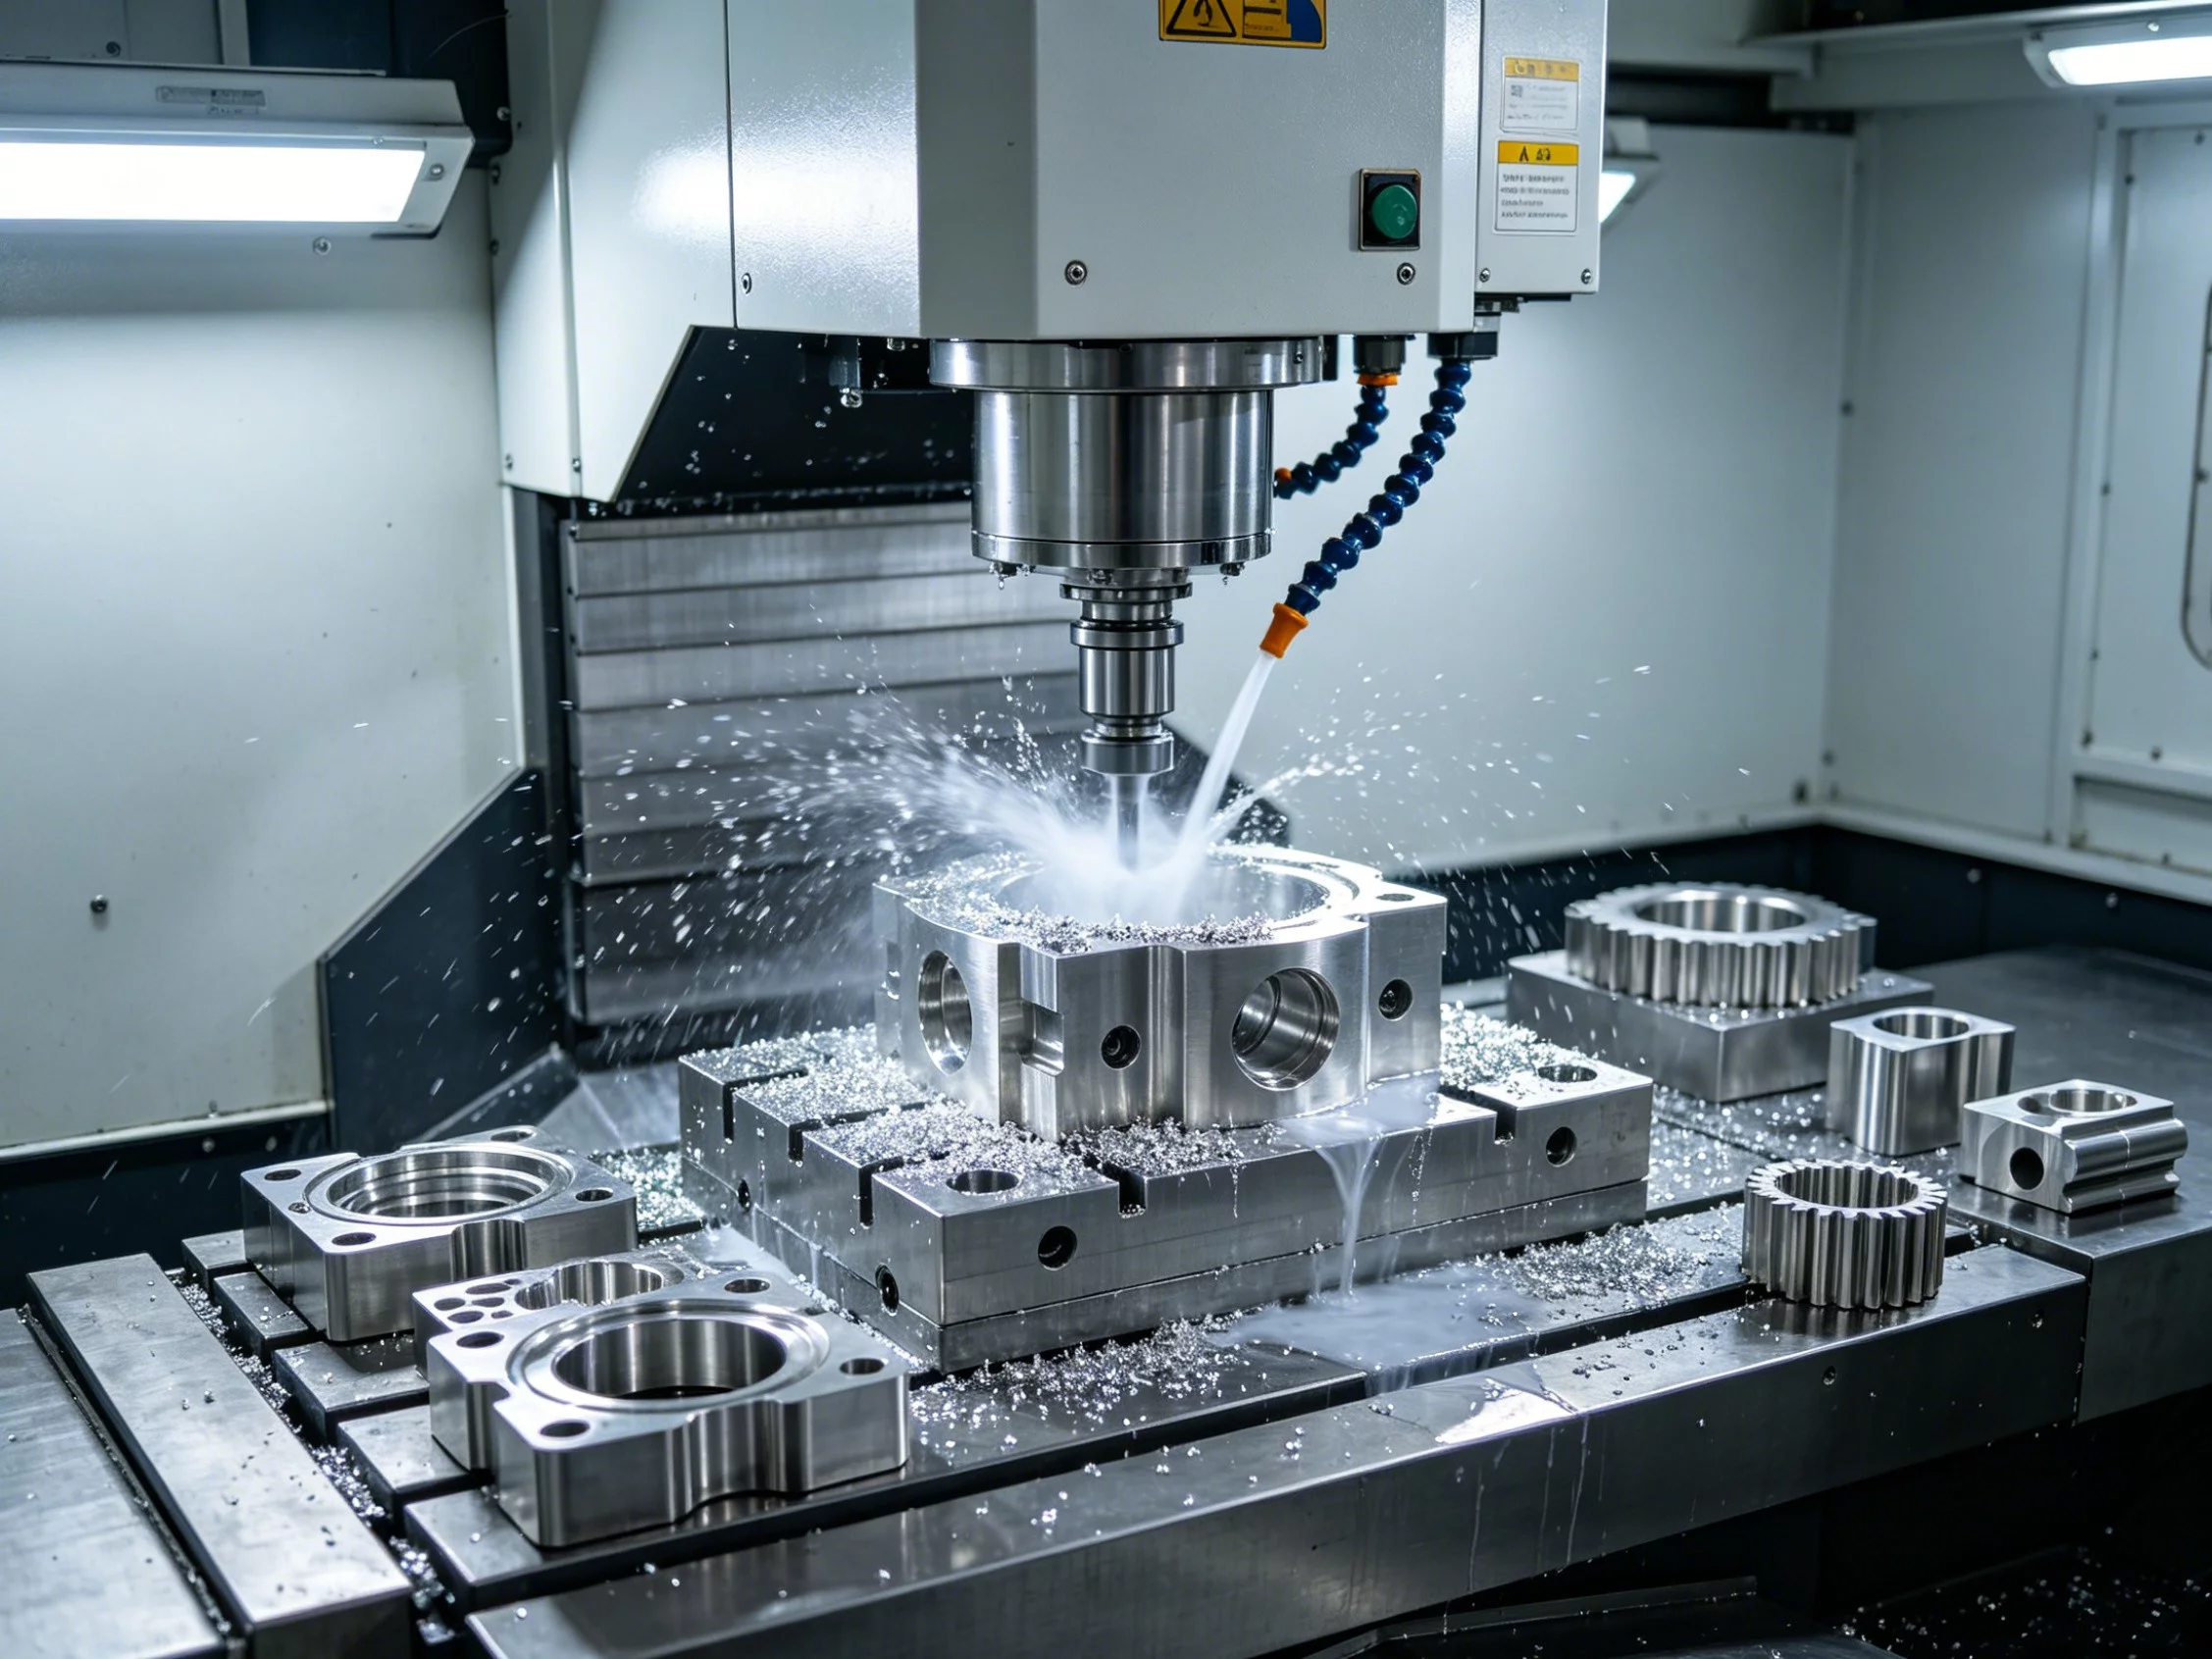
A ausência da letra “F” faz com que a máquina utilize a última alimentação armazenada, o que pode não corresponder à sua intenção.
G01 x G00: uma comparação rápida
O comando G00 move a ferramenta na velocidade máxima de deslocamento rápido, sem remoção de material. O comando G01 move a ferramenta a uma taxa de avanço programada e é destinado ao corte propriamente dito. Confundir os dois é uma das causas mais comuns de cortes a vazio ou de contato inesperado da ferramenta na peça.
A divisão é simples: use G00 para posicionar a ferramenta perto da peça e, em seguida, mude para G01 para o corte. Os programadores da YPMFG padronizam essa sequência em todas as Programa CNC eles soltam o pedal para eliminar erros de entrada brusca no corte.
Velocidade de avanço, Acabamento da superfície, e vida útil da ferramenta
A velocidade de avanço é o único parâmetro G01 que influencia mais diretamente acabamento da superfície e o desgaste da ferramenta. Um valor F mais alto remove mais material por volta, mas deixa um padrão de degraus mais visível. Um avanço menor produz um acabamento mais liso, porém aumenta o tempo de ciclo e pode causar a formação de rebarbas em ligas macias.
O valor correto de F depende do material, do diâmetro da ferramenta, da profundidade de corte e da rotação do fuso. Para Torneamento CNC No caso do alumínio 6061, avanços entre 0,1 e 0,3 mm/rev. são típicos para uma passagem de acabamento. Para fresar aço 4140, 0,05–0,15 mm/dente pode ser mais adequado. Sempre verifique os parâmetros de corte recomendados pelo fornecedor da ferramenta antes de finalizar um programa.
Em muitos casos, uma sobreposição de avanço no painel da máquina (80–120 %) permite que o operador ajuste com precisão o acabamento sem precisar reescrever o programa. A YPMFG documenta a faixa de sobreposição recomendada em cada componente usinado Ele é fornecido para que as equipes da linha de produção possam fazer ajustes sem precisar adivinhar.
Erros comuns na programação G01 que devem ser evitados
Até mesmo programadores experientes se deparam com esses erros com frequência:
Falta a palavra com “F” após uma troca de ferramenta. A máquina utiliza a última avanço armazenada, que pode pertencer a uma ferramenta diferente. Sempre insira um F explícito no primeiro bloco G01.
G01 sem M03 ou M04. A ferramenta risca a peça em vez de cortá-la, produzindo uma superfície áspera e danificada.
Modo G20/G21 incorreto. Um programa métrico executado no modo de polegadas avança 25,4 vezes mais rápido do que o pretendido. Verifique o modo no início do programa.
Compensações por sobreposição de turnos. As chamadas G54, G55 e outras chamadas WCS podem ser acumuladas, deslocando cada movimento G01 pela diferença do deslocamento.
A compensação do cortador não foi cancelada. É necessário cancelar o G41 ou o G42 antes de um deslocamento rápido G00; caso contrário, a ferramenta pode colidir com a peça.
A realização dessas cinco verificações antes do lançamento de um programa evita a maior parte dos resíduos e dos alarmes das máquinas. A YPMFG inclui uma verificação pré-execução Lista de verificação para revisão do código G a cada peça personalizada faça isso para que as equipes internas possam identificar os problemas logo no início.
Perguntas frequentes feitas por operadores de máquinas e compradores
O G01 funciona da mesma forma em tornos e fresadoras de 3 eixos?
Sim, a estrutura de comandos é idêntica, mas o conjunto de eixos ativos é diferente. Em um torno, o comando G01 normalmente controla os eixos X e Z. Em uma fresadora de três eixos, ele controla os eixos X, Y e Z. As unidades de avanço e as regras de compensação da fresa também variam entre as duas máquinas.
Posso usar o G01 para perfuração com penetração gradual?
A perfuração por toques geralmente é executada em ciclos pré-definidos, como G73 ou G83, que chamam internamente o comando G01 para cada avanço de alimentação. Se você programar a perfuração por toques manualmente, cada trecho de avanço corresponde a um movimento G01 na taxa de alimentação da perfuração.
O que acontece se eu omitir a palavra “F” em um bloco G01?
O controlador utiliza o último valor de F armazenado. Se esse valor tiver sido proveniente de uma ferramenta diferente ou de um corte mais rápido, a máquina avança a uma velocidade indesejada. Sempre insira um valor explícito de F no primeiro comando G01 após qualquer troca de ferramenta ou de modo.
O G01 é modal em todos os controladores CNC?
Nos controladores Fanuc, Siemens, Haas e na maioria dos controladores industriais, o comando G01 é modal. Alguns firmwares de controladores para amadores tratam cada bloco de movimento como não modal; portanto, a palavra G01 deve constar em cada bloco. Verifique o manual do seu controlador.
Como faço para verificar um programa G01 antes de cortar uma peça de verdade?
Execute o programa em simulação com o pós-processador e a biblioteca de ferramentas corretos. Execute passo a passo o primeiro e o último blocos G01 com uma sobreposição de avanço de 5 % na máquina antes de iniciar a produção em velocidade total. A YPMFG realiza uma simulação de pós-processamento em todos os programas que entrega.
Encontrar o CNC à direita Seu parceiro na sua peça
Acertar no G01 é um dos elementos de um sistema confiável Usinagem CNC processo. Os demais aspectos incluem a seleção de materiais, a estratégia de trajetória da ferramenta, a fixação da peça e a inspeção do primeiro artigo. Quando seu projeto exige tolerâncias rigorosas, elementos de parede fina ou montagens com materiais mistos, a escolha do parceiro é tão importante quanto o próprio código.
A YPMFG analisa cada conjunto de desenhos e código G antes do corte. A equipe verifica as velocidades de avanço, a seleção de ferramentas, os deslocamentos da peça e a saída do pós-processador em relação às tolerâncias e ao material especificados por você. Você pode enviar seu especificações técnicas, arquivos CAD e qualquer código G existente para a YPMFG, para uma análise de engenharia e uma Usinado por CNC peças citação. O objetivo é identificar os problemas no papel antes que se transformem em lixo na chapa.
Se você estiver comparando vários fornecedores, peça a cada um deles que explique detalhadamente sua lógica de alimentação do G01, seu processo de simulação e o formato do relatório de inspeção. As respostas revelam mais sobre o sistema de qualidade deles do que qualquer argumento de marketing.






