 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

G01は、CNC加工における直線補間指令です CNC プログラミング。切削軸を、指定された送り速度で1つのプログラム座標から次の座標へ直線的に移動させます。早送り速度で移動するG00とは異なり、G01は主軸を作動させ、制御された切削可能な速度で材料を送ります。このため、これはCNC加工における主要なGコードとなっています。 材料除去 in CNC加工。送り速度、ワークオフセット、モーダル状態はすべて、現場でのG01の動作に影響します。これらのパラメータを正しく設定することは、寸法精度、工具寿命、部品品質に直接影響します。
ほとんどのマシニストは1つのプログラムでG01を数千回呼び出しますが、送り選択やワークオフセット設定のわずかな誤りが、バッチ全体の部品を静かに劣化させることがあります。YPMFGのエンジニアは、お客様のGコードを カスタム 機械加工部品 初品生産の前にこうした問題を捉えるために確認します。以下のセクションでは、G01が機械的に何を行うのか、G00とどう異なるのか、そしてミスが最も多く表面化する箇所を説明します。
CNCマシンにおけるG01の動作 CNC工作機械
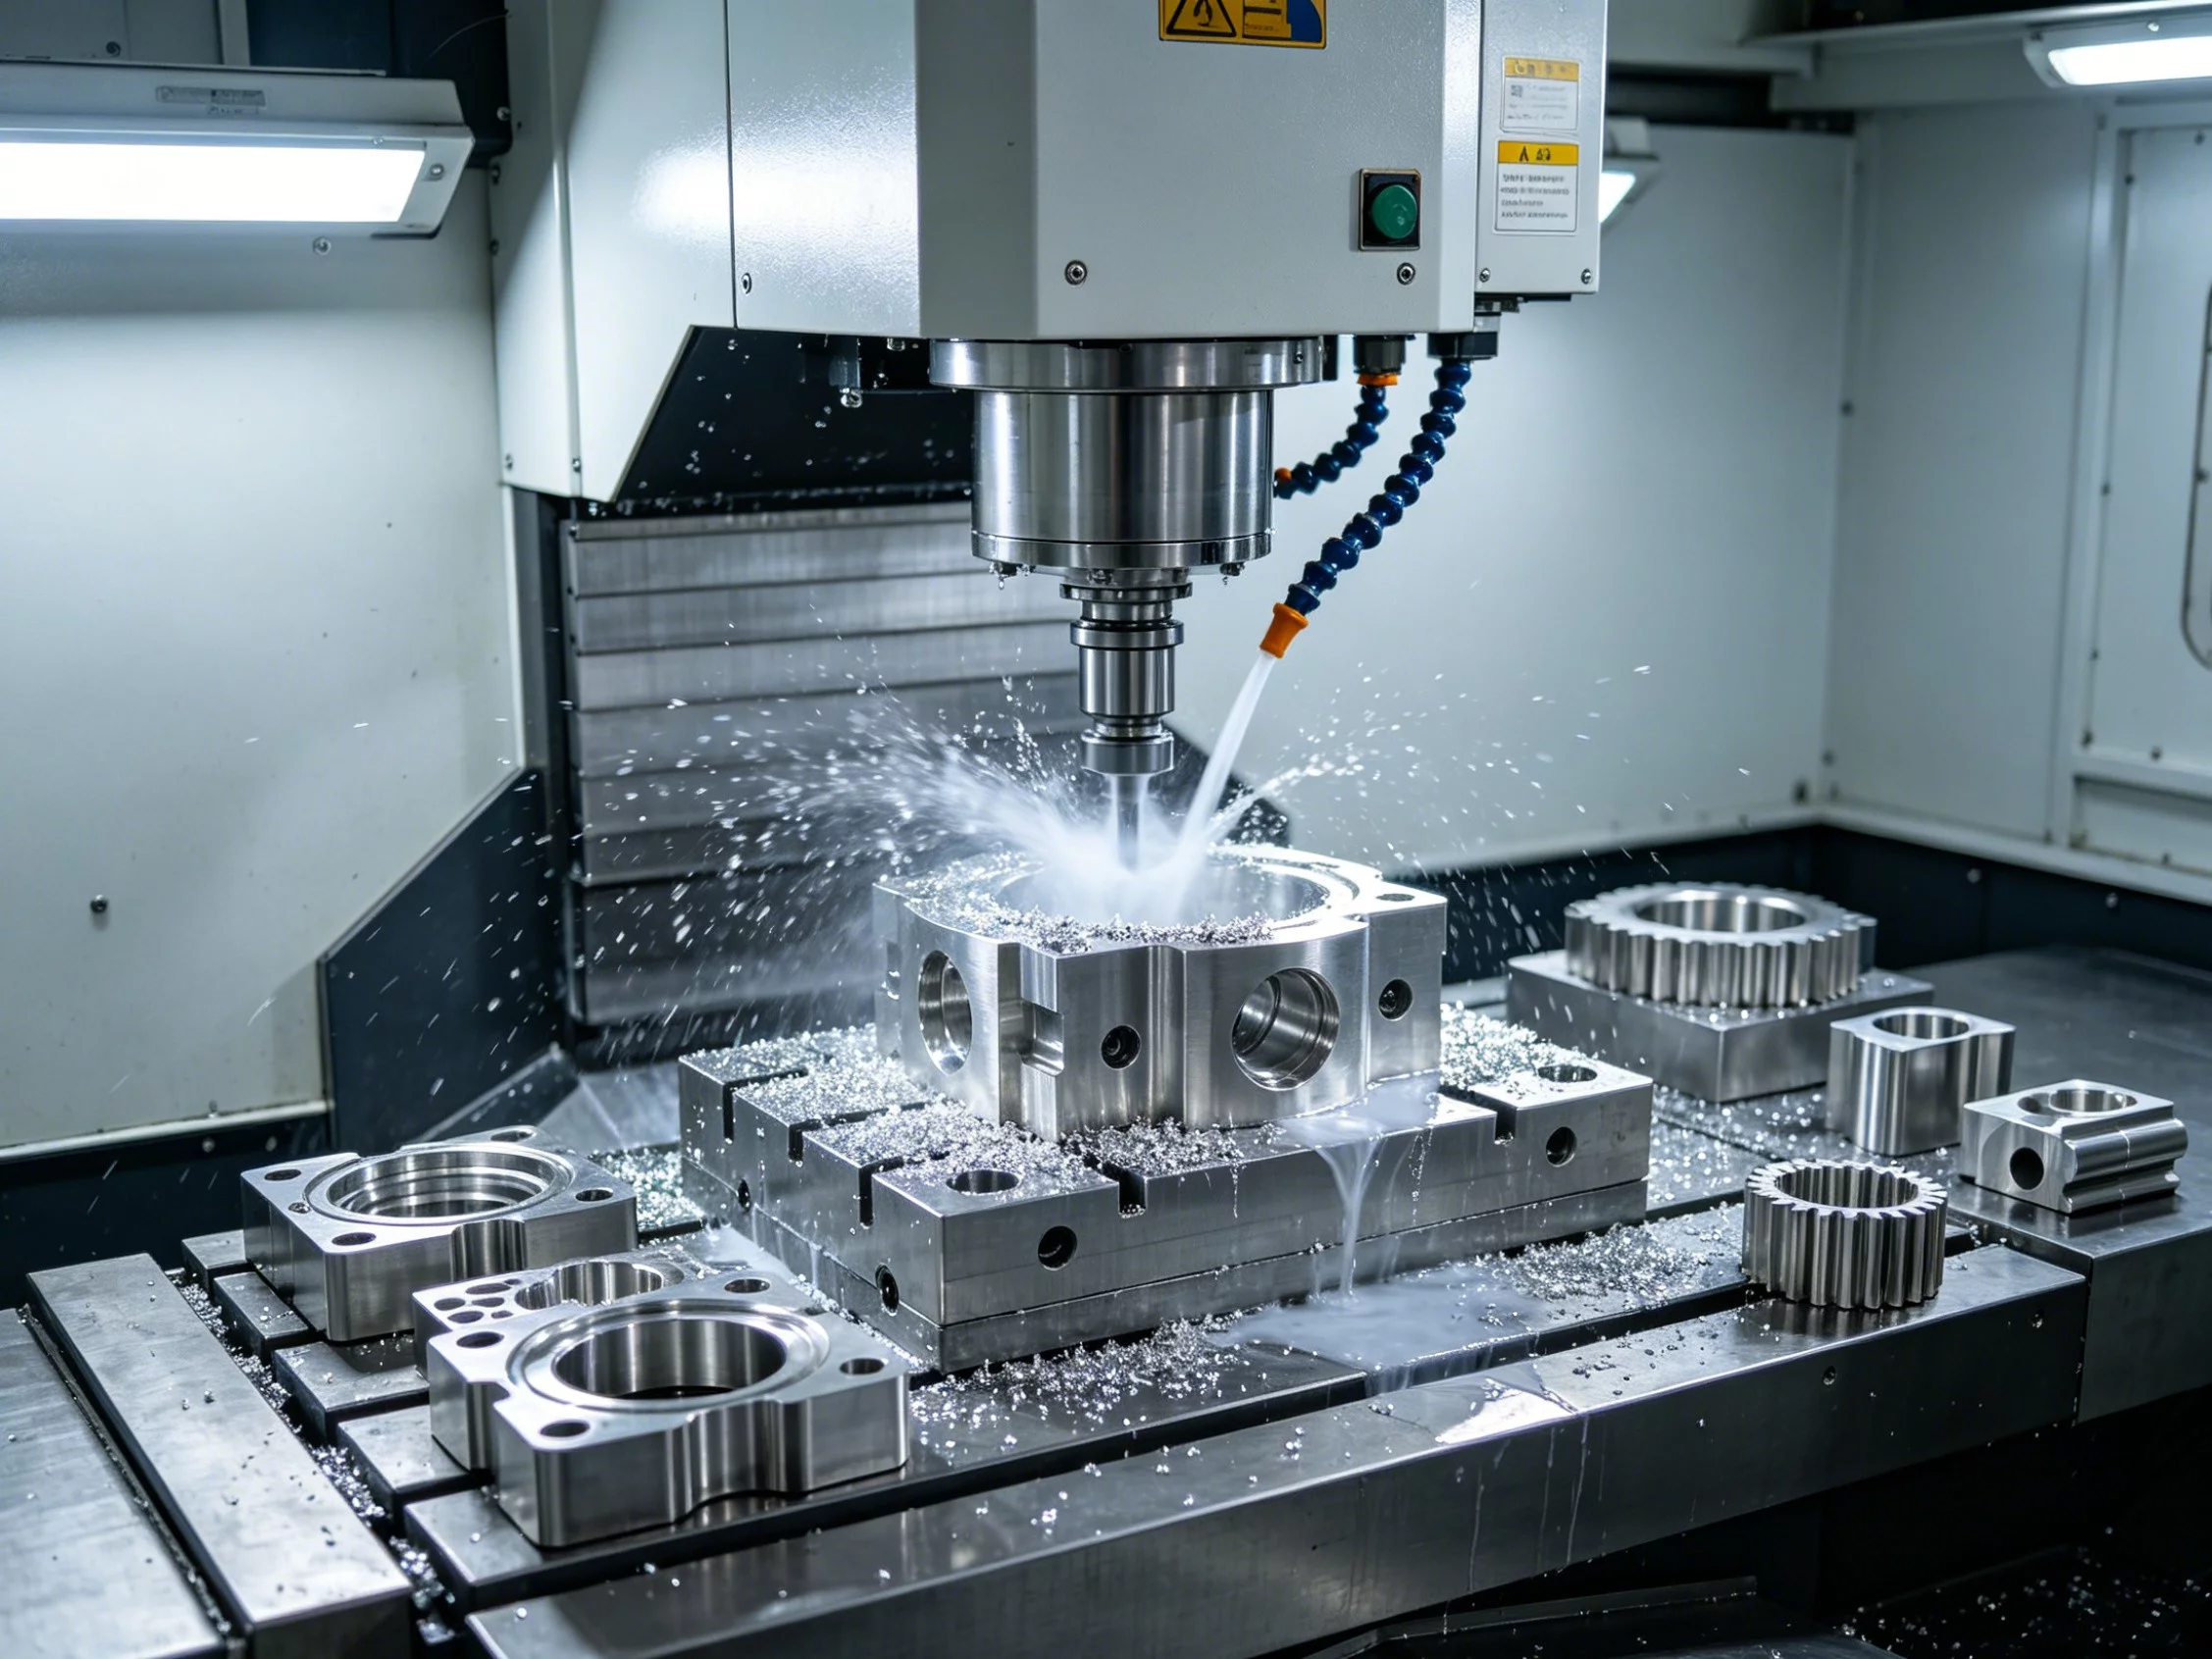
G01は、コントローラに2つのプログラムされた点の間を直線経路で工具を移動するよう指示します。コントローラは中間位置を計算し、各軸がプログラムされた送り速度で同時に移動するよう指令します。
この指令はモーダルです。G01が有効になると、G00、G02、G03などの別の動作コードに置き換えられるまで有効のままです。プログラマーは多くの場合、サブルーチンの先頭、またはG00の位置決め移動の直後にG01を配置します。
覚えておくべき重要な動作ポイント:
切削移動を開始する前に主軸をオン(M03またはM04)にする必要があります。
クーラント(M08またはM09)は通常、同じブロックまたはその直前に有効化されます。
送り速度の単位は、G20(インチ)またはG21(メートル法)モードによって異なります。
Fワードを省略すると、機械は最後に保存された送りを使用し、意図と一致しない場合があります。
G01対G00:簡単な比較
G00は、材料を除去せずに最大の早送り速度で工具を移動します。G01はプログラムされた送り速度で移動し、実際の切削用に設計されています。この2つを混同することは、現場での空切りや予期しない工具の噛み込みの最も一般的な原因の1つです。
区別は簡単です:G00で工具をワークの近くに位置決めし、次に切削のためにG01に切り替えます。YPMFGのプログラマーは、現場にリリースするすべての CNC プログラム プログラムでこの手順を標準化し、早送りから切削へのエラーを排除しています。
送り速度、 表面仕上げ、そして工具寿命
送り速度は、G01のパラメータの中で最も直接的に 表面仕上げ 仕上げ面と工具摩耗を左右する唯一の要素です。F値が高いほど1回転あたりの除去量は増えますが、より目立つステップ模様が残ります。送りが低いと仕上げ面は滑らかになりますが、サイクルタイムが長くなり、軟質合金では構成刃先が発生することがあります。
適切なF値は、材料、工具径、切込み深さ、主軸回転数によって決まります。たとえば CNC旋盤加工 6061アルミニウムの旋削では、仕上げパスで0.1~0.3 mm/revの送りが一般的です。4140鋼のフライス加工では、0.05~0.15 mm/歯がより適切な場合があります。プログラムを確定する前に、必ず工具ベンダーの推奨切削条件と照合してください。
多くの場合、機械パネルの送りオーバーライド(80~120 %)により、オペレーターはプログラムを書き換えずに仕上げを微調整できます。YPMFGは、出荷するすべての 機械加工部品 製品に推奨オーバーライド範囲を記載しているため、現場のチームは推測せずに調整できます。
避けるべき一般的なG01プログラミングのミス
経験豊富なプログラマーでも、これらのエラーを日常的に起こします:
工具交換後にFワードを忘れている。 機械は最後に保存された送りを使用し、それが別の工具のものである可能性があります。最初のG01ブロックには必ず明示的なFを指定してください。
M03またはM04なしのG01。 工具は切削ではなくワークに傷を付けるため、粗く損傷した表面が生じます。
G20/G21モードの誤り。 メートル法のプログラムをインチモードで実行すると、意図したよりも25.4倍速く送られます。プログラム開始時にモードを確認してください。
ワークオフセットの重複。 G54、G55、その他のWCS呼び出しは積み重なる可能性があり、すべてのG01移動がオフセットの差分だけずれます。
工具径補正がキャンセルされていない。 G00の早送り移動の前にG41またはG42を解除する必要があります。そうしないと、工具がワークに衝突する可能性があります。
Working through these five checks before releasing a program prevents the majority of scrap and machine alarms. YPMFG includes a pre-run Gコードレビューチェックリスト すべての〜とともに 特注部品 発注前に社内チームが問題を早期に把握できるようにするためです。
マシニストと購買担当者がよく尋ねる質問
G01は旋盤と3軸フライスで同じように動作しますか?
はい、指令の構造は同一ですが、有効な軸のセットが異なります。旋盤では、G01は通常X軸とZ軸を駆動します。3軸フライスでは、X、Y、Z軸を駆動します。送り単位と工具径補正の規則も両者で異なります。
G01をペックドリル加工に使用できますか?
ペックドリル加工は通常、G73やG83などの固定サイクルで実行され、内部的に各送り前進でG01を呼び出します。ペックを手動で記述する場合、各前進区間は穴あけ送り速度でのG01移動です。
G01ブロックでFワードを省略するとどうなりますか?
コントローラは最後に保存されたF値を使用します。その値が別の工具やより高速な切削によるものである場合、機械は意図しない速度で送ります。工具またはモードの変更後、最初のG01には必ず明示的なFを指定してください。
G01はすべてのCNCコントローラでモーダルですか?
Fanuc、Siemens、Haas、およびほとんどの産業用コントローラでは、G01はモーダルです。一部のホビー用コントローラのファームウェアはすべての動作ブロックを非モーダルとして扱うため、各ブロックにG01ワードを記述する必要があります。お使いのコントローラのマニュアルを確認してください。
実際の部品を切削する前にG01プログラムを検証するにはどうすればよいですか?
正しいポストプロセッサとツールライブラリを使用して、プログラムをシミュレーションで実行します。フルスピードの本番前に、機械で最初と最後のG01ブロックを5 %の送りオーバーライドでステップ実行してください。YPMFGは、納品するすべてのプログラムでポストプロセスシミュレーションを実行します。
適切な送り速度の見つけ方 適切なCNC 部品に適したパートナー
G01を正しく扱うことは、信頼性の高い CNC加工 工程を構成する要素のひとつです。その他の要素には、材料選定、ツールパス戦略、治具、初品検査が含まれます。設計が厳しい公差、薄肉形状、異種材料のアセンブリを要求する場合、選ぶパートナーはコードそのものと同じくらい重要です。
YPMFGは、切削前にすべての図面とGコードをレビューします。チームは、送り速度、工具選定、ワークオフセット、ポストプロセッサ出力を、指定された公差と材料に対して確認します。お持ちの 技術仕様、CADファイル、既存のGコードをYPMFGにお送りいただければ、エンジニアリングレビューと CNC加工 部品 見積もりを提供します。目標は、問題が現場でのスクラップになる前に、紙の上で捉えることです。
複数のサプライヤーを比較している場合は、それぞれのG01送りロジック、シミュレーション工程、検査報告書の形式について説明を求めてください。その回答は、どんなマーケティングの主張よりも、その品質システムをよく示しています。






