Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
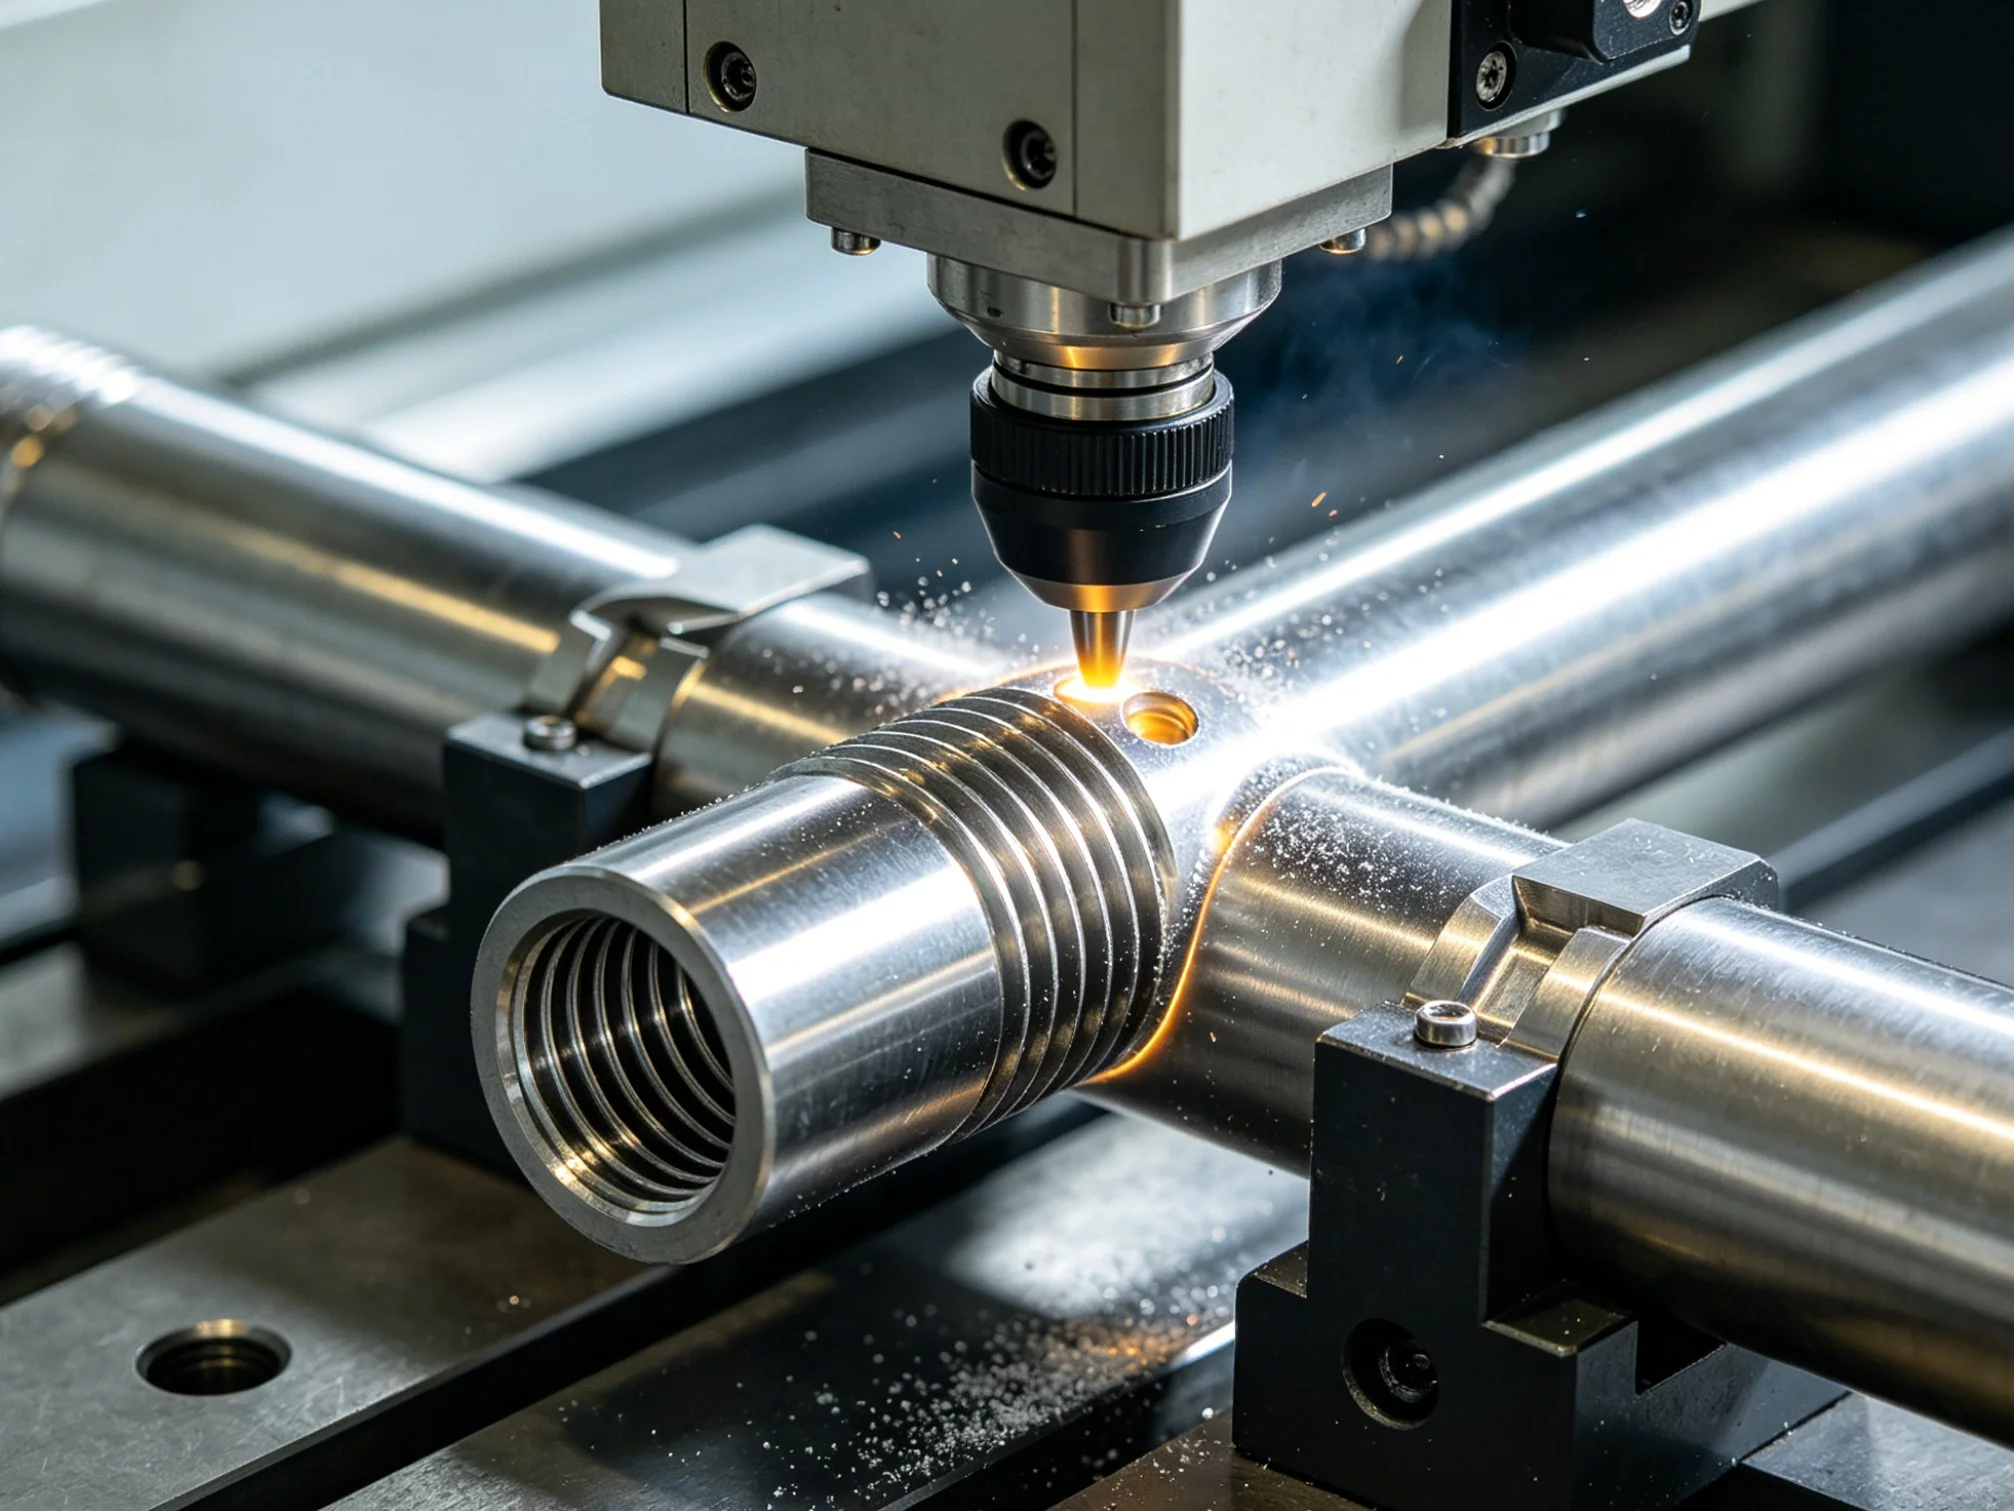
M03 es un comando de código G que inicia el CNC El husillo gira en sentido horario. Es uno de los comandos más básicos que se utilizan en las operaciones de fresado, torneado y taladrado con CNC. Al programar el comando M03, la máquina comienza a hacer girar la herramienta de corte para que pueda iniciarse la eliminación de material. La velocidad exacta se ajusta por separado mediante un comando S, como S1200 para 1200 rpm. Sin el comando M03, el husillo permanece inmóvil y no se puede realizar ningún corte.
Los operadores y programadores de CNC se encuentran con el comando M03 en casi todas las tareas rutinarias de mecanizado. Comprender cómo funciona, cuándo utilizarlo y cuáles son los errores más comunes es esencial para una producción segura y eficiente. Muchos errores en el taller se deben a una dirección incorrecta del husillo, a la falta de parámetros de velocidad o a una secuencia inadecuada de comandos. Esta guía explica exactamente cómo funciona el código M03, qué variables lo afectan y cómo evitar errores costosos.
En YPMFG, apoyamos a los fabricantes que necesitan una producción fiable de piezas CNC. Nuestro equipo de ingeniería revisa a diario los programas de los clientes y, a menudo, detecta problemas evitables relacionados con el control del husillo y la secuenciación del código. La información que figura a continuación se basa en las prácticas estándar de mecanizado CNC y refleja los requisitos típicos que se dan en los trabajos industriales.
Cómo funciona M03 en el CNC Mecanizado
Respuesta rápida:
La instrucción M03 envía una señal al controlador de la máquina para que haga girar el husillo en el sentido de las agujas del reloj. A continuación, el controlador activa el motor del husillo y lo acelera hasta la velocidad definida por el comando S. Esta combinación de M03 y S establece las condiciones de corte antes de que la herramienta entre en contacto con la pieza de trabajo.
El comando procede del lenguaje de código G, norma ISO, que utilizan la mayoría de las máquinas CNC. Cuando el sistema de control lee M03 durante la ejecución del programa, activa el accionamiento del husillo en sentido de avance. El operador o el programador también debe especificar la velocidad del husillo mediante la palabra S. Por ejemplo, la línea M03 S800 indica a la máquina que gire en el sentido de las agujas del reloj a 800 revoluciones por minuto.
Hay varios factores que influyen en el comportamiento de M03 en diferentes máquinas. El tipo de torno o fresadora CNC es importante, ya que algunos equipos utilizan orientaciones diferentes del husillo. Los centros de mecanizado verticales suelen definir la rotación hacia delante como en el sentido de las agujas del reloj cuando se observa desde la punta del husillo. Los tornos horizontales pueden utilizar la misma convención, pero la orientación de la herramienta cambia la forma en que el corte incide sobre el material. Las versiones de los controladores también varían, y los sistemas más antiguos a veces requieren comandos preparatorios adicionales para que el M03 se ejecute correctamente.
Puntos clave que hay que recordar:
M03 siempre ordena que el husillo gire en el sentido de las agujas del reloj
Para definir la velocidad, el comando M03 debe ir acompañado de un comando S
El comportamiento exacto depende del tipo de máquina y de la versión del controlador.
El tiempo de aceleración del husillo varía en función del equipo y la carga
La secuencia del programa es muy importante. El comando M03 debe aparecer antes de cualquier movimiento de posicionamiento de la herramienta que haga que la fresa entre en contacto con la pieza de trabajo. Colocar el comando M03 después de un comando de desplazamiento rápido puede provocar que la herramienta golpee el material mientras el husillo aún está acelerando. Esta situación provoca un desgaste excesivo de la plaquita de corte y puede dañar la pieza de trabajo o el dispositivo de sujeción. Una estructura adecuada del programa sitúa el comando de arranque del husillo al principio de la secuencia de bloques, seguido de movimientos de avance que inician el corte de forma segura.
M03, M04 y M05: cómo entender los comandos del husillo
Respuesta rápida:
M03 inicia la rotación en sentido horario, M04 inicia la rotación en sentido antihorario y M05 detiene el husillo. Estos tres comandos constituyen el conjunto completo para el control básico de la dirección del husillo en la programación CNC. La elección del comando adecuado depende de la geometría de la herramienta, el tipo de material y la dirección de corte deseada.
M03 y M04 tienen sentidos opuestos. La rotación en el sentido de las agujas del reloj, también denominada «fresado convencional» o «fresado ascendente» en muchos contextos, es adecuada para la mayoría de las fresas de extremo estándar y las operaciones de taladrado. La rotación en sentido antihorario, controlada por M04, es necesaria para aplicaciones específicas, como el roscado a la izquierda, determinadas configuraciones de fresado frontal o materiales que responden mejor a la inversión del sentido de giro del husillo. Utilizar la dirección incorrecta puede provocar la rotura de la herramienta, un acabado superficial deficiente o una evacuación de virutas insegura.
M05 es el comando de parada. Detiene inmediatamente la rotación del husillo o la desacelera hasta cero, dependiendo de la configuración de la máquina. Los programadores suelen colocar el comando M05 al final de una secuencia de cambio de herramienta o antes de que la máquina vuelva a su posición de origen. Si no se detiene el husillo antes de un cambio de herramienta, se pueden dañar el portaherramientas, el cono del husillo o el mecanismo del cambiador automático de herramientas. Algunos operarios utilizan M00 o M01 para pausar el programa, pero estos comandos no detienen la rotación del husillo y no deben confundirse con M05.
Muchos programadores CNC combinan estos comandos dentro de un mismo bloque de programa o en líneas consecutivas. Una secuencia típica podría ser la siguiente: M03 S1500 para iniciar la rotación, seguida de movimientos de posicionamiento, y luego M05 para detenerse. Algunas máquinas admiten el comportamiento modal, lo que significa que el comando M03 permanece activo hasta que se sustituye por M04 o M05. Comprender el comportamiento modal evita movimientos inesperados del husillo al cambiar de herramienta o de operación. Comprueba siempre cómo gestiona tu controlador específico los comandos modales antes de ejecutar un nuevo programa.
Errores habituales al utilizar el código M03
Respuesta rápida:
Los errores más frecuentes son la falta de valores de velocidad, una secuencia incorrecta de comandos y la confusión entre las direcciones M03 y M04. Estos errores pueden provocar daños en la herramienta, una mala calidad de la pieza o una colisión de la máquina. Para evitarlos, es necesario revisar y verificar minuciosamente el programa antes de su ejecución.
Omitir el comando S es un descuido habitual en la programación. Algunos controladores permiten ejecutar el comando M03 sin un valor de velocidad explícito, en cuyo caso se utiliza por defecto un parámetro almacenado o el ajuste de velocidad anterior. Este comportamiento da lugar a resultados impredecibles, especialmente al cambiar entre diferentes herramientas u operaciones. Incluye siempre un valor S claro en cada comando M03. El programa debe indicar la velocidad exacta, como por ejemplo: M03 S2000, sin dejar margen para suposiciones ni comportamientos alternativos.
Los errores de secuenciación de comandos se producen cuando los movimientos de posicionamiento preceden al arranque del husillo. Si la herramienta se desplaza rápidamente hacia la pieza de trabajo antes de que se active el comando M03, la máquina puede intentar cortar con el husillo parado. Esta situación provoca piezas defectuosas, plaquitas rotas y posibles riesgos para la seguridad. El procedimiento correcto consiste en introducir M03 antes de cualquier movimiento del eje Z o del eje X que se acerque a la superficie del material. La estructura del programa debe seguir un flujo lógico: arranque del husillo, ajuste de la velocidad y, a continuación, avance controlado hacia el corte.
La confusión entre las direcciones M03 y M04 provoca el desperdicio de material y de herramientas. A veces, los programadores copian código existente para una nueva operación sin ajustar la dirección del husillo. Un proceso que funcionaba con fresas de mano derecha puede requerir el comando M04 al cambiar a herramientas de mano izquierda o al invertir la estrategia de corte. El comportamiento del material también influye en la elección de la dirección. El acero templado, el aluminio y el titanio responden de forma diferente al corte en sentido horario frente al anticlockwise. La selección de la dirección adecuada depende del recubrimiento de la herramienta, su geometría y los requisitos de formación de virutas.
Otros errores consisten en ignorar los procedimientos de calentamiento del husillo. Es posible que los husillos fríos no alcancen una velocidad de rotación estable inmediatamente después de activar el comando M03. Realizar un corte a plena velocidad de inmediato puede provocar vibraciones, imprecisiones dimensionales o tensión en los cojinetes. Los programas profesionales suelen incluir un ciclo de calentamiento a baja velocidad antes de iniciar la operación de corte. Esta práctica prolonga la vida útil del husillo y mejora la calidad de la primera pieza.
Cómo elegir la velocidad adecuada del husillo con M03
Respuesta rápida:
La selección de la velocidad del husillo depende del diámetro de la herramienta, el tipo de material, la geometría de la fresa y el acabado superficial deseado. El valor S, junto con M03, determina la velocidad de rotación de la herramienta, y una elección incorrecta de la velocidad afecta directamente a la vida útil de la herramienta, la calidad de la pieza y la eficiencia del mecanizado.
Las propiedades del material son el factor principal a la hora de determinar la velocidad. Las aleaciones de aluminio suelen admitir valores de revoluciones por minuto (RPM) más altos que el acero inoxidable o el titanio. Una fresa de 10 mm que corte aluminio 6061 puede funcionar a entre 4.000 y 6.000 RPM, mientras que la misma herramienta al cortar acero inoxidable 304 puede requerir solo entre 800 y 1.200 RPM. Los materiales más duros generan más calor y un mayor desgaste de la herramienta a altas velocidades, por lo que reducir las RPM protege tanto a la fresa como al husillo de la máquina.
El diámetro y la geometría de la herramienta también influyen en el rango de velocidad óptimo. Las herramientas de mayor diámetro retiran más material por revolución y pueden requerir un número de revoluciones por minuto (RPM) menor para mantener unas fuerzas de corte seguras. Por el contrario, las brocas y las fresas de diámetro pequeño pueden girar más rápido porque actúan sobre una menor cantidad de material. Las herramientas de múltiples canales, las herramientas recubiertas y las plaquitas de metal duro macizo tienen, cada una, rangos de velocidad recomendados por el fabricante que deben servir de guía para la selección del valor S. Ignorar estas recomendaciones conlleva el riesgo de un fallo prematuro de la herramienta o de acabados superficiales de calidad inferior.
Los requisitos de acabado superficial también influyen en la elección de la velocidad. Las operaciones de acabado suelen utilizar un número de revoluciones por minuto (RPM) más alto con cortes más ligeros para obtener superficies lisas. Las operaciones de desbaste pueden utilizar un número de revoluciones por minuto (RPM) más bajo con cortes más profundos para maximizar la tasa de arranque de material. La relación entre la velocidad, la velocidad de avance y la profundidad de corte establece un equilibrio que determina la eficiencia global del mecanizado. Modificar una variable sin ajustar las demás puede perjudicar los resultados en toda la operación.
Lista de comprobación para la selección de la velocidad:
Comprueba el tipo de material y su dureza antes de ajustar el valor S.
Consulta las recomendaciones del fabricante de la herramienta en cuanto al diámetro y el recubrimiento.
Ten en cuenta los requisitos de acabado superficial y realiza los ajustes necesarios
Ten en cuenta la capacidad del husillo de la máquina y el estado del portaherramientas
Si no estás seguro, comprueba la velocidad inicial con material de desecho.
Algunas máquinas CNC ofrecen el cálculo automático de la velocidad a través del software CAD/CAM. Estos sistemas analizan las trayectorias de la herramienta, las bases de datos de materiales y las capacidades de la máquina para sugerir valores S adecuados. No obstante, los operarios deben comprobar siempre que las velocidades sugeridas sean razonables. Es posible que las recomendaciones automáticas no tengan en cuenta el desgaste de la herramienta, las condiciones del refrigerante o la rigidez del sistema de sujeción. Comprueba siempre las velocidades programadas contrastándolas con las mejores prácticas conocidas para ese trabajo concreto.
Los ingenieros de YPMFG revisan periódicamente los programas de los clientes y ayudan a identificar problemas relacionados con la velocidad antes de que comience la producción. Si necesitas asesoramiento sobre los parámetros del husillo para un material o una combinación de herramientas concretos, envía tus especificaciones a YPMFG para que nuestro equipo pueda evaluar la configuración y ofrecerte recomendaciones prácticas.
Mantenimiento del buen estado del husillo durante las operaciones M03
Respuesta rápida:
La vida útil del husillo depende de un calentamiento adecuado, una gestión correcta de la carga, el uso de líquido refrigerante y un mantenimiento periódico. Las instrucciones M03 que obligan al husillo a superar su capacidad nominal o a funcionar en condiciones anómalas aceleran el desgaste y aumentan los costes derivados del tiempo de inactividad.
Las rutinas de calentamiento del husillo son esenciales para el mecanizado de precisión. Hacer funcionar el husillo a velocidades bajas o moderadas durante varios minutos antes de iniciar las operaciones de producción permite que los rodamientos y la lubricación alcancen temperaturas de funcionamiento estables. Saltarse este paso cuando la máquina está fría puede provocar una dilatación térmica que afecte a la precisión dimensional. Los programas que arrancan y detienen el husillo con frecuencia también generan tensiones por ciclos térmicos. Minimizar los ciclos M03 y M05 innecesarios durante una serie de producción reduce la variación térmica y mejora la uniformidad de las piezas.
La gestión de la carga evita la sobrecarga del husillo. Las fuerzas de corte excesivas, derivadas de velocidades de avance o ajustes de profundidad de corte demasiado agresivos, someten a tensión a los cojinetes del husillo. Cuando el motor del husillo tiene que esforzarse más para mantener las RPM programadas bajo una carga pesada, se acumula calor en el interior del conjunto del husillo. Con el tiempo, este calor degrada la lubricación de los cojinetes y reduce la precisión del husillo. La supervisión del consumo de energía durante las operaciones M03 ayuda a detectar condiciones de carga anómalas antes de que provoquen daños.
La aplicación de líquido refrigerante influye directamente en el buen estado del husillo. El líquido de corte elimina el calor de la zona de corte y evita el sobrecalentamiento de la pieza y la herramienta. Un caudal insuficiente de refrigerante obliga al husillo a compensar las temperaturas elevadas, lo que acelera el desgaste tanto de la herramienta como de la punta del husillo. Asegurarse de que las boquillas de refrigerante estén correctamente colocadas y de que el caudal se mantenga a la presión recomendada favorece la estabilidad de las operaciones M03 durante ciclos prolongados.
Los intervalos de mantenimiento periódicos protegen la inversión en el husillo. La inspección de los rodamientos, el cambio de lubricante y las comprobaciones de excentricidad deben realizarse según el programa establecido por el fabricante de la máquina herramienta. Un fallo inesperado del husillo durante la producción provoca un tiempo de inactividad considerable y unos costes de reparación que superan con creces los gastos de mantenimiento rutinario. Los operarios que supervisan de cerca el comportamiento del husillo durante la ejecución de M03 pueden detectar señales de alerta tempranas, como ruidos inusuales, vibraciones o inestabilidad en la velocidad.
Señales de advertencia relacionadas con el mantenimiento:
Ruido inusual en los rodamientos durante el funcionamiento del M03
Vibración que se nota a través de la herramienta o la pieza de trabajo
Dificultad para mantener las revoluciones por minuto (RPM) programadas bajo carga
Descentramiento visible al comprobar la interfaz del portaherramientas
Acabado superficial irregular en piezas similares
Abordar estos indicios a tiempo evita que los problemas menores se conviertan en reparaciones importantes. Si surgen problemas de rendimiento del husillo durante la producción, detener el programa e investigar la causa es siempre más seguro que continuar con el funcionamiento. Un husillo dañado afecta a todas las piezas fabricadas a partir del momento en que se produce el problema, por lo que actuar con rapidez es una decisión rentable.
El código M03 en diferentes tipos de máquinas CNC
Respuesta rápida:
La función M03 funciona de manera uniforme en la mayoría de las máquinas CNC, pero las configuraciones específicas de cada máquina influyen en el comportamiento del comando. Los centros de fresado, los tornos y las máquinas multieje presentan cada uno aspectos específicos que hay que tener en cuenta en cuanto a la dirección y el funcionamiento del husillo.
Los centros de fresado verticales constituyen la aplicación más habitual del comando M03. En estas máquinas, el husillo se sitúa verticalmente sobre la pieza de trabajo, y la rotación en sentido horario sigue la regla estándar de la mano derecha cuando se observa desde arriba. La mayoría de los sistemas CAD/CAM generan automáticamente comandos M03 para operaciones estándar con fresas de extremo. Los programadores que trabajen con fresadoras verticales deben comprobar que la dirección de la trayectoria de la herramienta coincida con la rotación prevista del husillo para cada situación de corte concreta.
Los tornos CNC utilizan el código M03 de forma similar, pero con una orientación diferente de la herramienta. En un torno, el husillo sujeta la pieza de trabajo en lugar de la herramienta, y el código M03 hace girar la pieza de trabajo en el sentido de las agujas del reloj, visto desde el extremo del contrapunto. Esta convención es importante para las operaciones de roscado, en las que el sentido de la rosca y la dirección del husillo deben alinearse correctamente. Las operaciones de torneado exterior suelen utilizar M03, mientras que el mandrinado interior puede requerir M04, dependiendo de la geometría de la herramienta y de la dirección de corte.
Las máquinas multieje añaden complejidad al uso del comando M03. Los centros de fresado de cinco ejes pueden girar el husillo o la mesa de trabajo para conseguir geometrías complejas en las piezas. El comando M03 sigue controlando la dirección de rotación del husillo, pero los ejes rotativos adicionales modifican la forma en que esa rotación se traduce en la acción de corte. Los programadores deben comprender la cinemática de la máquina para garantizar que el comando M03 produzca la orientación de corte deseada. Unas suposiciones erróneas sobre el movimiento de los ejes, combinadas con la dirección del husillo, pueden provocar colisiones o que las piezas se descarten.
Algunas máquinas especializadas, como los tornos de tipo suizo o las fresadoras horizontales, siguen la misma norma M03, pero funcionan bajo diferentes limitaciones mecánicas. Estas máquinas suelen requerir comandos preparatorios adicionales o selecciones de modo antes de que el comando M03 se ejecute correctamente. Consultar la documentación del fabricante de la máquina herramienta garantiza que el programador aplique el comando M03 en el contexto operativo correcto para cada tipo de equipo.
YPMFG fabrica componentes utilizando diversos tipos de máquinas CNC y conoce las diferencias en el comportamiento del comando M03 entre las distintas plataformas. Cuando se trabaja con equipos desconocidos o configuraciones personalizadas, nuestro equipo de ingeniería puede ayudarle a verificar que su programa utilice el comando M03 correctamente para la configuración específica de la máquina.
Buenas prácticas de programación para los comandos M03
Respuesta rápida:
Entre las buenas prácticas se incluyen asociar siempre M03 a un valor S explícito, situar el comando antes de los movimientos de contacto de la herramienta, verificar la dirección en cada operación e incluir comandos de parada del husillo en los puntos adecuados del programa. Unos hábitos de programación coherentes reducen los errores y mejoran la calidad de las piezas.
Especificar la velocidad de forma explícita evita ambigüedades. Cada comando M03 debe incluir una palabra S correspondiente que defina las revoluciones por minuto (RPM) deseadas. Basarse en valores predeterminados o en ajustes de velocidad heredados de bloques anteriores conlleva riesgos, especialmente cuando los programas se modifican o se reutilizan para diferentes herramientas. Los valores de velocidad claros facilitan la lectura, la depuración y la adaptación de los programas a nuevas aplicaciones.
El orden de ejecución del programa es importante para la seguridad y la calidad. La secuencia debe situar el comando M03 después de la selección de la herramienta, pero antes de cualquier movimiento que se acerque a la pieza de trabajo. Un bloque bien estructurado podría ser el siguiente: seleccionar la herramienta, introducir el comando M03 con la velocidad, desplazarse a la posición inicial y, a continuación, iniciar el avance de corte. Este orden garantiza que el husillo alcance una rotación estable antes de que se produzca el contacto con el material. Invertir esta secuencia crea situaciones peligrosas en las que la herramienta entra en contacto con el material sin que el husillo haya alcanzado la velocidad adecuada.
La verificación de la dirección evita errores costosos. Cada cambio de herramienta o de operación puede requerir una dirección diferente del husillo. Las fresas de mano derecha suelen utilizar M03, mientras que las herramientas de mano izquierda requieren M04. Al alternar entre operaciones de refrentado, perfilado y taladrado, la dirección óptima puede variar en función del contacto de corte. Comprobar la dirección de corte prevista para cada segmento del programa evita cortes accidentales con rotación inversa que dañan las herramientas y las piezas.
La inclusión de M05 al final de los programas o antes de los cambios de herramienta garantiza el estado de seguridad de la máquina. Dejar el husillo en marcha después de que una herramienta haya completado su operación provoca un desgaste innecesario y supone posibles riesgos de seguridad. Del mismo modo, no detener el husillo antes de un cambio automático de herramienta puede dañar el mecanismo del cambiador de herramientas. Los programas correctos siempre devuelven el husillo a un estado de parada antes de pasar a la siguiente operación o de finalizar el programa.
Lista de comprobación de programación:
Incluye siempre un valor S explícito con M03
Coloca M03 antes de cualquier movimiento de aproximación del eje Z
Comprueba que la dirección coincida con la geometría de la herramienta y el tipo de corte
Detén el husillo con M05 antes de cambiar de herramienta
Revisar el flujo del programa para cada herramienta y cada segmento de operación
Adoptar hábitos de programación coherentes reduce los errores y mejora las tasas de éxito desde la primera pieza. Los programas que siguen las mejores prácticas establecidas resultan más fáciles de comprender y modificar para otros operadores. Esta coherencia es especialmente importante en entornos de taller, donde varios programadores pueden trabajar con el mismo parque de máquinas.
Solución de problemas relacionados con la ejecución de M03
Respuesta rápida:
Entre los problemas más habituales se encuentran que el husillo no arranque, que el sentido de giro sea incorrecto, que la velocidad no se corresponda con el valor S y que los mensajes de alarma impidan la ejecución de M03. La resolución sistemática de problemas permite identificar la causa raíz y restablecer rápidamente el funcionamiento normal.
Que el husillo no responda al comando M03 suele deberse a un problema de configuración o de enclavamiento. Es posible que las puertas de seguridad de la máquina deban estar cerradas o que se haya activado una parada de emergencia. Algunos controladores requieren que se habilite una anulación del husillo antes de que el comando M03 active el motor. El primer paso para solucionar el problema es comprobar en el panel de estado de la máquina si hay alarmas activas o funciones desactivadas. Al resolver la causa subyacente, el comando M03 suele ejecutarse con normalidad.
Un sentido de giro incorrecto indica una posible confusión entre M03 y M04 o una discrepancia en los parámetros de la máquina. Si el programa especifica M03 pero el husillo gira en sentido antihorario, es posible que la configuración de la máquina haya invertido la asignación del sentido de giro del husillo. Esta situación puede producirse tras trabajos de mantenimiento en los que se hayan intercambiado accidentalmente las conexiones del cableado o se hayan modificado los parámetros del controlador. La discrepancia se resuelve comprobando la asignación del sentido de giro en el manual de la máquina o en los ajustes de los parámetros.
Si la velocidad no coincide con el valor S programado, es posible que haya un problema de anulación o de escalado. Es posible que el mando de anulación de la velocidad del husillo del panel de control esté ajustado por debajo del 100 por ciento, lo que provoca que las RPM reales sean inferiores al valor programado. Del mismo modo, algunas máquinas aplican un factor de escalado de velocidad global que afecta a todos los comandos S. Comprobar el porcentaje de anulación y cualquier parámetro de escalado activo ayuda a identificar por qué la velocidad del husillo difiere de lo esperado.
Los mensajes de alarma que se producen durante la ejecución de M03 proporcionan información de diagnóstico específica. Los controladores CNC modernos muestran códigos de error que indican exactamente qué circunstancia ha impedido la ejecución del comando. Las alarmas más habituales están relacionadas con la sobrecarga del husillo, los límites de temperatura o los fallos de comunicación entre el controlador y el accionamiento del husillo. Anotar el código de alarma y consultar el manual de la máquina es la forma más directa de resolver el problema.
Pasos para la resolución de problemas:
Comprueba si hay alarmas activas o bloqueos de seguridad en el panel de control
Comprueba que la parada de emergencia esté desactivada y que las puertas de seguridad estén cerradas
Comprueba que la compensación del husillo esté ajustada al 100 por ciento
Revisa la ubicación de los valores M03 y S en la secuencia del programa
Consulte el manual de la máquina para resolver los códigos de alarma específicos.
La resolución sistemática de problemas evita el tiempo de inactividad innecesario de las piezas y reduce la repetición de errores. Los operarios que conocen las causas más habituales de los problemas relacionados con el código M03 pueden resolverlos más rápidamente y comunicarse de forma más eficaz con los equipos de mantenimiento cuando es necesaria una intervención en el hardware.
Preguntas frecuentes de los compradores sobre el código M03
¿Cuál es la diferencia entre M03 y M04 en CNC?
M03 inicia la rotación del husillo en el sentido de las agujas del reloj, mientras que M04 inicia la rotación en sentido contrario a las agujas del reloj. La elección entre ambas opciones depende de la geometría de la herramienta, el tipo de material y la dirección de corte deseada. Utilizar una dirección incorrecta puede dañar la herramienta y dar lugar a un acabado superficial deficiente.
¿Tengo que especificar la velocidad del husillo con M03?
Sí, el comando M03 siempre debe ir acompañado de un comando S que defina las revoluciones por minuto (RPM) deseadas. Si se ejecuta el comando M03 sin especificar un valor de velocidad, la máquina podría utilizar una velocidad predeterminada o la anterior, lo que daría lugar a resultados impredecibles. Incluye siempre un valor S explícito en tu programa.
¿Puede el M03 dañar el husillo si se utiliza de forma incorrecta?
Un uso inadecuado, como poner en marcha el M03 con una carga de corte excesiva o sin un calentamiento previo adecuado, puede acelerar el desgaste del husillo. Hacer funcionar el husillo en la dirección incorrecta para una herramienta o un material concretos también genera una tensión innecesaria. Respetar los parámetros recomendados de velocidad y avance garantiza la longevidad del husillo.
¿Por qué gira el husillo en la dirección incorrecta después de editar el programa?
Los cambios en los parámetros, las modificaciones en la trayectoria de la herramienta o la copia de programas sin ajustar el comando de dirección pueden provocar una rotación inesperada. Comprueba que las órdenes M03 y M04 estén asignadas correctamente para cada herramienta y operación. También puede ser necesario revisar los ajustes de configuración de la máquina si el comportamiento parece inconsistente.
¿El M03 es igual en todas las máquinas CNC?
La función básica es la misma en todos los sistemas CNC que cumplen la norma ISO, pero las configuraciones específicas de cada máquina pueden afectar a su comportamiento. Algunos controladores requieren comandos adicionales, y las máquinas multieje gestionan la dirección del husillo de forma diferente. Comprueba siempre la ejecución de M03 en cada tipo de máquina antes de ejecutar programas de producción.
¿Cómo puedo evitar que se rompa la herramienta al utilizar M03?
Es fundamental seleccionar la velocidad adecuada, establecer las velocidades de avance correctas y asegurarse de que el husillo alcance unas revoluciones por minuto estables antes de iniciar el corte. Comprueba que el saliente de la herramienta sea mínimo y que la pieza de trabajo esté bien sujeta. Iniciar el corte con parámetros conservadores y optimizarlos gradualmente reduce el riesgo de rotura.
¿Debo incluir M05 antes de cambiar de herramienta en el programa?
Sí, incluir el comando M05 para detener el husillo antes de un cambio de herramienta es una buena práctica. Protege el mecanismo de cambio de herramientas y garantiza un funcionamiento seguro. Algunas secuencias automatizadas se encargan de detener el husillo automáticamente, pero los comandos M05 explícitos aportan una lógica clara al programa.
¿Dónde puedo encontrar ayuda para revisar que mis programas CNC cumplan con la norma M03?
Los equipos de ingeniería de proveedores de servicios de CNC como YPMFG pueden revisar los programas para comprobar que los comandos del husillo se utilicen correctamente. Si envía los planos de sus piezas y los archivos de programa, los especialistas podrán evaluar la ubicación del comando M03, la selección de la velocidad y la secuencia antes de que comience la producción.
Cómo elegir el método CNC adecuado para tu proyecto
Respuesta rápida:
Para que el mecanizado CNC resulte satisfactorio, es necesario utilizar correctamente el código, seleccionar la velocidad adecuada y prestar atención a la gestión del husillo durante todo el proceso. Comprender el comando M03 y los comandos relacionados es una habilidad fundamental que influye directamente en la calidad de las piezas y en la vida útil de la máquina.
El comando M03 es un comando sencillo con importantes implicaciones para todas las operaciones CNC. Utilizarlo correctamente implica combinarlo con los valores de velocidad adecuados, seleccionar la dirección correcta para cada herramienta y material, y cuidar el husillo mediante un calentamiento adecuado y una gestión adecuada de la carga. Estas prácticas reducen el desgaste de las herramientas, mejoran el acabado superficial y evitan costosos daños en la máquina.
La estructura del programa y los hábitos de los operarios determinan si la M03 funciona de forma fiable en producción. Unas normas de programación coherentes, unos métodos sistemáticos de resolución de problemas y unos programas de mantenimiento periódicos sientan las bases para una calidad constante. Las máquinas que reciben un cuidado adecuado y se manejan con secuencias de código correctas ofrecen mejores resultados durante períodos más prolongados.
Los servicios profesionales de CNC aportan experiencia con diversos materiales, herramientas y configuraciones de máquinas. A la hora de evaluar a los socios de fabricación, hay que tener en cuenta su conocimiento de las prácticas fundamentales de programación y su capacidad para asesorar sobre los parámetros óptimos del husillo. YPMFG apoya a sus clientes con revisiones de ingeniería, desarrollo de soluciones a medida y una comunicación ágil a lo largo de todo el proceso de presupuestación y producción.
Si tiene que fabricar componentes CNC o necesita ayuda para revisar sus programas, puede enviar sus especificaciones a YPMFG para que las evaluemos. Nuestro equipo ofrece evaluaciones de proyectos, asistencia en la elaboración de presupuestos y asesoramiento técnico para ayudarle a tomar decisiones informadas sobre sus necesidades de mecanizado.