Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
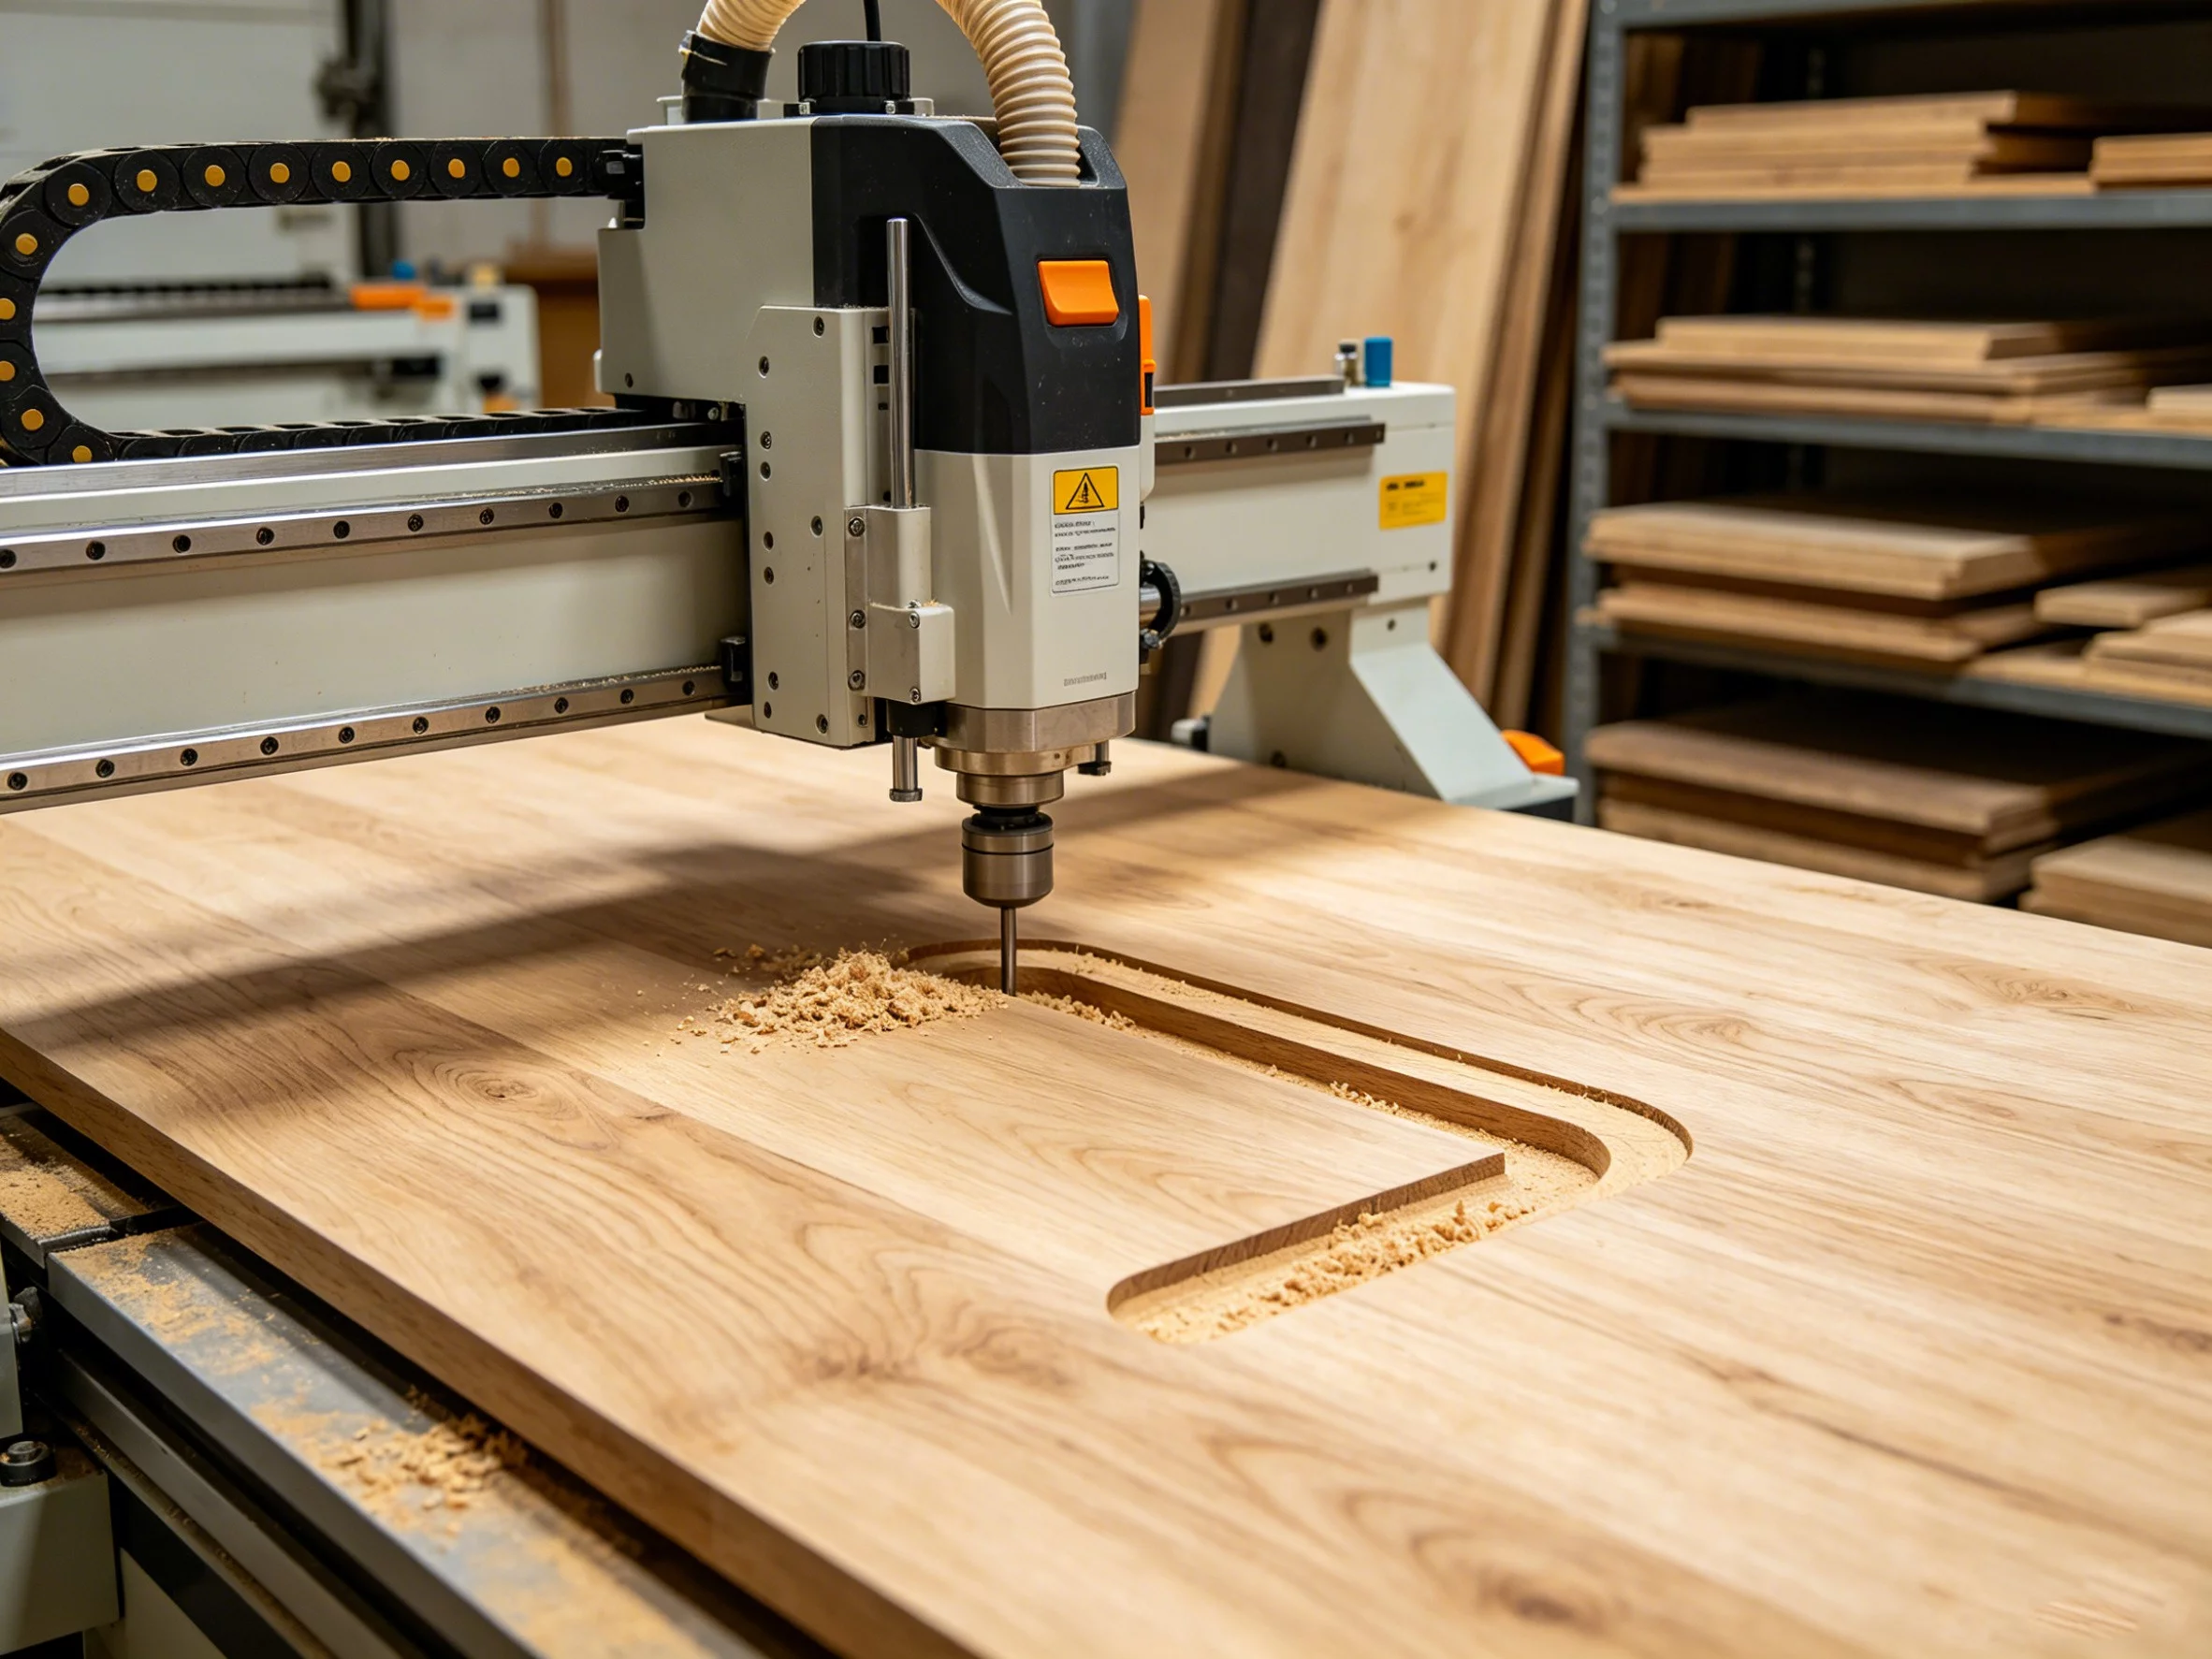
M03 é um comando em G-code que inicia o CNC rotação do eixo-árvore no sentido direto (no sentido horário). É um dos comandos mais fundamentais utilizados nas operações de fresagem, torneamento e perfuração em CNC. Ao programar o comando M03, a máquina começa a girar a ferramenta de corte para que a remoção do material possa ter início. A velocidade exata é definida separadamente por meio de um comando S, como S1200 para 1.200 RPM. Sem o M03, o fuso permanece parado e não é possível realizar nenhum corte.
Operadores e programadores de CNC se deparam com o comando M03 em praticamente todas as tarefas rotineiras de usinagem. Compreender como ele funciona, quando utilizá-lo e quais são os erros mais comuns é essencial para uma produção segura e eficiente. Muitos erros na linha de produção decorrem da direção incorreta do fuso, da falta de parâmetros de velocidade ou da sequência inadequada de comandos. Este guia explica exatamente como o M03 funciona, quais variáveis o afetam e como evitar erros que podem custar caro.
Na YPMFG, oferecemos suporte a fabricantes que precisam de uma produção confiável de peças CNC. Nossa equipe de engenharia analisa diariamente os programas dos clientes e, com frequência, identifica problemas evitáveis relacionados ao controle do eixo-árvore e à sequência do código. As informações a seguir baseiam-se nas práticas padrão de usinagem CNC e refletem os requisitos típicos encontrados em trabalhos industriais.
Como o M03 funciona no CNC Usinagem
Resposta rápida:
O comando M03 envia um sinal ao controlador da máquina para girar o eixo-árvore no sentido horário. O controlador, então, aciona o motor do eixo-árvore e o acelera até a velocidade definida pelo comando S. Essa combinação dos comandos M03 e S define as condições de corte antes que a ferramenta entre em contato com a peça.
O comando tem origem na linguagem de código G, padrão ISO, seguida pela maioria das máquinas CNC. Quando o sistema de controle lê M03 durante a execução do programa, ele aciona o acionamento do fuso na direção de avanço. O operador ou programador também deve especificar a velocidade do fuso usando a palavra S. Por exemplo, a linha M03 S800 indica à máquina que gire no sentido horário a 800 rotações por minuto.
Vários fatores influenciam o comportamento do comando M03 em diferentes máquinas. O tipo de torno ou fresadora CNC é importante, pois alguns equipamentos utilizam orientações diferentes do eixo-árvore. Centros de usinagem verticais normalmente definem a rotação para frente como no sentido horário, quando vista a partir da ponta do eixo-árvore. Os tornos horizontais podem usar a mesma convenção, mas a orientação da ferramenta altera a forma como o corte incide sobre o material. As versões dos controladores também variam, sendo que sistemas mais antigos às vezes exigem comandos preparatórios adicionais antes que o M03 seja executado corretamente.
Pontos importantes a serem lembrados:
M03 sempre determina a rotação do eixo-árvore no sentido horário
Um comando S deve acompanhar o M03 para definir a velocidade
O comportamento exato depende do tipo de máquina e da versão do controlador
O tempo de aceleração do eixo varia de acordo com o equipamento e a carga
A sequência do programa é extremamente importante. O comando M03 deve aparecer antes de qualquer movimento de posicionamento da ferramenta que coloque a fresa em contato com a peça. Colocar o M03 após um comando de deslocamento rápido pode fazer com que a ferramenta bata no material enquanto o eixo-árvore ainda estiver acelerando. Essa situação causa desgaste excessivo na pastilha de corte e pode danificar a peça ou o dispositivo de fixação. Uma estrutura adequada do programa coloca o comando de partida do fuso no início da sequência de blocos, seguido por movimentos de avanço que iniciam o corte com segurança.
M03 x M04 x M05: Entendendo os comandos do eixo-árvore
Resposta rápida:
M03 inicia a rotação no sentido horário, M04 inicia a rotação no sentido anti-horário e M05 para o eixo-árvore. Esses três comandos constituem o conjunto completo para o controle básico da direção do eixo-árvore na programação CNC. A escolha do comando correto depende da geometria da ferramenta, do tipo de material e da direção de corte desejada.
M03 e M04 têm sentidos opostos. A rotação no sentido horário, também chamada de fresagem convencional ou ascendente em muitos contextos, é adequada para a maioria das fresas de ponta padrão e operações de perfuração. A rotação no sentido anti-horário, comandada por M04, é necessária para aplicações específicas, como o corte de roscas à esquerda, certas configurações de fresagem de face ou materiais que respondem melhor à rotação reversa do eixo-árvore. O uso da direção incorreta pode causar quebra da ferramenta, acabamento superficial insatisfatório ou evacuação insegura das limalhas.
M05 é o comando de parada. Ele interrompe imediatamente a rotação do fuso ou a desacelera até zero, dependendo das configurações da máquina. Os programadores geralmente inserem o comando M05 no final de uma sequência de troca de ferramenta ou antes de retornar a máquina à sua posição inicial. Deixar de parar o eixo-árvore antes de uma troca de ferramenta pode danificar o porta-ferramentas, o cone do eixo-árvore ou o mecanismo do trocador automático de ferramentas. Alguns operadores usam M00 ou M01 para pausas no programa, mas esses comandos não param a rotação do eixo-árvore e não devem ser confundidos com o M05.
Muitos programadores de CNC combinam esses comandos dentro de um único bloco de programa ou em linhas consecutivas. Uma sequência típica poderia ser a seguinte: M03 S1500 para iniciar a rotação, seguida de movimentos de posicionamento e, em seguida, M05 para parar. Algumas máquinas suportam o comportamento modal, o que significa que o comando M03 permanece ativo até ser substituído pelo M04 ou M05. Compreender o comportamento modal evita movimentos inesperados do eixo-árvore ao alternar entre ferramentas ou operações. Sempre verifique como o seu controlador específico lida com comandos modais antes de executar um novo programa.
Erros comuns ao usar o código M03
Resposta rápida:
Os erros mais frequentes envolvem valores de velocidade ausentes, sequenciamento incorreto de comandos e confusão entre as direções M03 e M04. Esses erros podem causar danos à ferramenta, baixa qualidade da peça ou colisão da máquina. Para evitá-los, é necessário revisar e verificar cuidadosamente o programa antes da execução.
A omissão do comando S é um descuido comum na programação. Alguns controladores permitem que o comando M03 seja executado sem um valor explícito de velocidade, utilizando como padrão um parâmetro armazenado ou a configuração de velocidade anterior. Esse comportamento gera resultados imprevisíveis, especialmente ao alternar entre diferentes ferramentas ou operações. Sempre inclua um valor S claro em cada comando M03. O programa deve indicar a velocidade exata, como, por exemplo, M03 S2000, sem deixar margem para suposições ou comportamentos alternativos.
Erros na sequência de comandos ocorrem quando os movimentos de posicionamento precedem a ativação do fuso. Se a ferramenta se deslocar rapidamente em direção à peça antes que o comando M03 seja acionado, a máquina pode tentar cortar com o fuso parado. Essa situação resulta em peças rejeitadas, pastilhas quebradas e possíveis riscos à segurança. A abordagem correta consiste em colocar o comando M03 antes de qualquer movimento nos eixos Z ou X que se aproxime da superfície do material. A estrutura do programa deve seguir um fluxo lógico: partida do fuso, definição da velocidade e, em seguida, avanço controlado para o corte.
A confusão entre as direções M03 e M04 causa desperdício de material e de ferramentas. Os programadores, por vezes, copiam o código existente para uma nova operação sem ajustar a direção do eixo-árvore. Um processo que funcionava para fresas de direita pode exigir o uso de M04 ao mudar para ferramentas de esquerda ou ao inverter a estratégia de corte. O comportamento do material também influencia a escolha da direção. O aço temperado, o alumínio e o titânio respondem de maneira diferente ao corte no sentido horário em comparação com o corte no sentido anti-horário. A seleção da direção adequada depende do revestimento da ferramenta, da geometria e dos requisitos de formação de cavacos.
Outros erros envolvem ignorar os procedimentos de aquecimento do fuso. Os fusos frios podem não atingir uma velocidade de rotação estável imediatamente após a ativação do M03. Executar um corte em velocidade máxima imediatamente pode causar vibração, imprecisão dimensional ou tensão nos rolamentos. Programas profissionais geralmente incluem um ciclo de aquecimento em baixa velocidade antes de iniciar a operação de corte. Essa prática prolonga a vida útil do fuso e melhora a qualidade da primeira peça.
Como escolher a velocidade correta do eixo com o comando M03
Resposta rápida:
A seleção da velocidade do fuso depende do diâmetro da ferramenta, do tipo de material, da geometria da fresa e do acabamento superficial desejado. O valor S, combinado com M03, determina a velocidade de rotação da ferramenta, e escolhas incorretas de velocidade afetam diretamente a vida útil da ferramenta, a qualidade da peça e a eficiência da usinagem.
As propriedades do material são o principal fator na determinação da velocidade. As ligas de alumínio geralmente permitem valores de RPM mais altos do que o aço inoxidável ou o titânio. Uma fresa de ponta de 10 mm cortando alumínio 6061 pode operar entre 4.000 e 6.000 RPM, enquanto a mesma ferramenta cortando aço inoxidável 304 pode exigir apenas 800 a 1.200 RPM. Materiais mais duros geram mais calor e desgaste da ferramenta em altas velocidades; portanto, reduzir as RPM protege tanto a fresa quanto o eixo da máquina.
O diâmetro e a geometria da ferramenta também influenciam a faixa de velocidade ideal. Ferramentas de diâmetro maior removem mais material por revolução e podem exigir uma rotação por minuto (RPM) mais baixa para manter forças de corte seguras. Por outro lado, brocas e fresas de diâmetro pequeno podem girar mais rápido, pois atuam sobre uma quantidade menor de material. Ferramentas com múltiplas ranhuras, ferramentas revestidas e insertos de metal duro maciço possuem, cada uma, faixas de velocidade recomendadas pelo fabricante que devem orientar a seleção do valor S. Ignorar essas recomendações acarreta o risco de falha prematura da ferramenta ou acabamentos de superfície abaixo do padrão.
Os requisitos de acabamento superficial também influenciam a escolha da velocidade. As operações de acabamento geralmente utilizam RPM mais altas com cortes mais leves para produzir superfícies lisas. As operações de desbaste podem utilizar RPM mais baixas com cortes mais profundos para maximizar a taxa de remoção de material. A relação entre velocidade, taxa de avanço e profundidade de corte forma um equilíbrio que determina a eficiência geral da usinagem. Alterar uma variável sem ajustar as outras pode prejudicar os resultados em toda a operação.
Lista de verificação para seleção de velocidade:
Verifique o tipo e a dureza do material antes de definir o valor S
Verifique as recomendações do fabricante da ferramenta quanto ao diâmetro e ao revestimento
Leve em consideração os requisitos de acabamento da superfície e faça os ajustes necessários
Leve em consideração a capacidade do eixo da máquina e as condições do porta-ferramentas
Em caso de dúvida, teste a velocidade inicial em material de descarte
Algumas máquinas CNC oferecem cálculo automático de velocidade por meio de softwares CAD/CAM. Esses sistemas analisam os percursos das ferramentas, bancos de dados de materiais e capacidades da máquina para sugerir valores S adequados. No entanto, os operadores devem sempre verificar se as velocidades sugeridas são razoáveis. As recomendações automatizadas podem não levar em conta o desgaste da ferramenta, as condições do fluido de resfriamento ou a rigidez do dispositivo de fixação. Sempre verifique se as velocidades programadas estão de acordo com as melhores práticas conhecidas para a tarefa específica.
Os engenheiros da YPMFG analisam regularmente os programas dos clientes e ajudam a identificar problemas relacionados à velocidade antes do início da produção. Se você precisar de orientação sobre os parâmetros do eixo-árvore para um material específico ou uma combinação de ferramentas, envie suas especificações à YPMFG para que nossa equipe possa avaliar a configuração e oferecer recomendações práticas.
Manutenção do bom estado do eixo durante operações M03
Resposta rápida:
A vida útil do eixo depende do aquecimento adequado, do gerenciamento da carga, do uso do líquido de arrefecimento e da manutenção regular. Comandos M03 que forçam o eixo além de sua capacidade nominal ou o operam em condições anormais aceleram o desgaste e aumentam os custos decorrentes do tempo de inatividade.
As rotinas de aquecimento do fuso são essenciais para a usinagem de precisão. Operar o fuso em velocidades baixas a moderadas por vários minutos antes de iniciar as operações de produção permite que os rolamentos e a lubrificação atinjam temperaturas operacionais estáveis. Ignorar essa etapa quando a máquina está fria pode causar expansão térmica que afeta a precisão dimensional. Programas que iniciam e param o eixo com frequência também geram tensão por ciclos térmicos. Minimizar ciclos M03 e M05 desnecessários durante uma série de produção reduz a variação térmica e melhora a consistência das peças.
O gerenciamento de carga evita a sobrecarga do eixo-árvore. Forças de corte excessivas, decorrentes de taxas de avanço ou configurações de profundidade de corte muito agressivas, sobrecarregam os rolamentos do eixo-árvore. Quando o motor do eixo-árvore se esforça para manter a rotação programada sob carga pesada, ocorre um acúmulo de calor no interior do conjunto do eixo-árvore. Com o tempo, esse calor prejudica a lubrificação dos rolamentos e reduz a precisão do eixo-árvore. O monitoramento do consumo de energia durante as operações M03 ajuda a detectar condições anormais de carga antes que causem danos.
A aplicação do fluido de resfriamento desempenha um papel direto na integridade do fuso. O fluido de corte remove o calor da zona de corte e evita o superaquecimento da peça e da ferramenta. Um fluxo insuficiente de refrigerante obriga o eixo a compensar as temperaturas elevadas, o que acelera o desgaste tanto da ferramenta quanto da ponta do eixo. Garantir que os bicos de refrigerante estejam posicionados corretamente e operando na pressão recomendada contribui para a estabilidade das operações M03 durante ciclos prolongados.
Os intervalos regulares de manutenção protegem o investimento no eixo. A inspeção dos rolamentos, a troca da lubrificação e as verificações de excentricidade devem seguir o cronograma estabelecido pelo fabricante da máquina-ferramenta. Uma falha inesperada do eixo durante a produção causa tempo de inatividade significativo e custos de reparo que excedem em muito as despesas com manutenção de rotina. Os operadores que monitoram de perto o comportamento do eixo durante a execução do comando M03 podem detectar sinais de alerta precoces, como ruídos incomuns, vibração ou instabilidade na velocidade.
Sinais de alerta relacionados à manutenção:
Ruído incomum no rolamento durante a operação do M03
Vibração percebida pela ferramenta ou pela peça de trabalho
Dificuldade em manter as RPM programadas sob carga
Desvio visível ao verificar a interface do porta-ferramentas
Acabamento superficial inconsistente em peças semelhantes
Lidar com esses sinais desde o início evita que pequenos problemas se transformem em grandes reparos. Se surgirem problemas de desempenho do eixo durante a produção, é sempre mais seguro interromper o programa e investigar a causa do que continuar a operação. Um eixo danificado afeta todas as peças produzidas a partir do momento em que o problema começa, tornando a atenção imediata uma decisão economicamente vantajosa.
Código M03 em diferentes tipos de máquinas CNC
Resposta rápida:
O comando M03 funciona de maneira consistente na maioria das máquinas CNC, mas as configurações específicas de cada máquina afetam o comportamento do comando. Centros de fresagem, tornos e máquinas multieixos apresentam, cada um, considerações específicas quanto à direção e ao funcionamento do fuso.
Os centros de fresagem vertical representam a aplicação mais comum para o comando M03. Nessas máquinas, o fuso é posicionado verticalmente acima da peça, e a rotação no sentido horário segue a regra padrão da mão direita quando vista de cima. A maioria dos sistemas CAD/CAM gera comandos M03 automaticamente para operações padrão com fresas de topo. Os programadores que trabalham com fresadoras verticais devem verificar se a direção do percurso da ferramenta corresponde à rotação pretendida do fuso para o cenário específico de corte.
Os tornos CNC utilizam o comando M03 de maneira semelhante, mas com uma orientação diferente da ferramenta. Em um torno, o fuso segura a peça em vez da ferramenta, e o comando M03 faz a peça girar no sentido horário quando vista da extremidade do contraponto. Essa convenção é importante para operações de rosqueamento, nas quais o sentido da rosca e a direção do fuso devem estar corretamente alinhados. Operações de torneamento externo geralmente utilizam o comando M03, enquanto o mandrilamento interno pode exigir o comando M04, dependendo da geometria da ferramenta e da direção de corte.
As máquinas multieixos aumentam a complexidade do uso do comando M03. Os centros de fresagem de cinco eixos podem girar o fuso ou a mesa de trabalho para obter geometrias complexas nas peças. O comando M03 ainda controla a direção de rotação do fuso, mas os eixos rotativos adicionais alteram a forma como essa rotação se traduz na ação de corte. Os programadores devem compreender a cinemática da máquina para garantir que o M03 produza a orientação de corte pretendida. Suposições incorretas sobre o movimento dos eixos, combinadas com a direção do fuso, podem resultar em colisões ou peças rejeitadas.
Algumas máquinas especializadas, como tornos do tipo suíço ou fresadoras horizontais, seguem o mesmo padrão M03, mas operam sob restrições mecânicas diferentes. Essas máquinas frequentemente exigem comandos preparatórios adicionais ou seleções de modo antes que o M03 seja executado corretamente. Consultar a documentação do fabricante da máquina-ferramenta garante que o programador aplique o M03 no contexto operacional correto para cada tipo de equipamento.
A YPMFG fabrica componentes em diversos tipos de máquinas CNC e compreende como o comportamento do comando M03 varia entre as diferentes plataformas. Ao trabalhar com equipamentos desconhecidos ou configurações personalizadas, nossa equipe de engenharia pode ajudar a verificar se o seu programa utiliza o comando M03 corretamente para a configuração específica da máquina.
Melhores práticas de programação para comandos M03
Resposta rápida:
As melhores práticas incluem sempre associar o M03 a um valor S explícito, colocar o comando antes dos movimentos de engate da ferramenta, verificar a direção em cada operação e incluir comandos de parada do fuso nos pontos apropriados do programa. Hábitos consistentes de programação reduzem erros e melhoram a qualidade da peça.
A especificação explícita da velocidade evita ambiguidades. Cada comando M03 deve incluir uma palavra S correspondente que defina a RPM alvo. Basear-se em valores padrão ou em configurações de velocidade herdadas de blocos anteriores representa um risco, especialmente quando os programas são modificados ou reutilizados para diferentes ferramentas. Valores de velocidade claros tornam os programas mais fáceis de ler, depurar e adaptar para novas aplicações.
A ordem de execução do programa é importante para a segurança e a qualidade. A sequência deve colocar o comando M03 após a seleção da ferramenta, mas antes de qualquer movimento que se aproxime da peça. Um bloco bem estruturado poderia ser: selecionar a ferramenta, comandar M03 com velocidade, deslocar-se até a posição inicial e, em seguida, iniciar o avanço de corte. Essa ordem garante que o eixo atinja uma rotação estável antes que ocorra o contato com o material. Inverter essa sequência cria condições perigosas, nas quais a ferramenta entra em contato com o material sem a velocidade adequada do eixo.
A verificação da direção evita erros que podem custar caro. Cada troca de ferramenta ou mudança de operação pode exigir uma direção diferente do eixo-árvore. As fresas de direita normalmente utilizam M03, enquanto as ferramentas de esquerda requerem M04. Ao alternar entre operações de faceamento, perfilagem e perfuração, a direção ideal pode mudar de acordo com o engate do corte. Verificar a direção de corte pretendida para cada segmento do programa evita cortes acidentais com rotação reversa, que danificam ferramentas e peças.
A inclusão do comando M05 no final dos programas ou antes das trocas de ferramenta mantém a máquina em condições seguras. Deixar o fuso em funcionamento após uma ferramenta concluir sua operação gera desgaste desnecessário e riscos potenciais à segurança. Da mesma forma, não parar o fuso antes de uma troca automática de ferramenta pode danificar o mecanismo trocador de ferramentas. Programas adequados sempre retornam o fuso ao estado parado antes de passar para a próxima operação ou encerrar o programa.
Lista de verificação de programação:
Sempre inclua um valor S explícito com M03
Coloque M03 antes de qualquer movimento de aproximação no eixo Z
Verifique se a direção corresponde à geometria da ferramenta e ao tipo de corte
Parar o eixo-árvore com M05 antes da troca de ferramentas
Revisar o fluxo do programa para cada ferramenta e segmento de operação
O desenvolvimento de hábitos consistentes de programação reduz os erros e melhora as taxas de sucesso na primeira peça. Programas que seguem as melhores práticas estabelecidas são mais fáceis de serem compreendidos e modificados por outros operadores. Essa consistência é particularmente importante em ambientes de oficina, onde vários programadores podem trabalhar com o mesmo parque de máquinas.
Solução de problemas relacionados à execução do M03
Resposta rápida:
Entre os problemas comuns estão: o eixo não dar partida, direção de rotação incorreta, velocidade que não corresponde ao valor S e mensagens de alarme que impedem a execução do comando M03. A resolução sistemática de problemas identifica a causa raiz e restaura rapidamente o funcionamento normal.
O eixo não responder ao comando M03 costuma ser um problema de configuração ou de intertravamento. Pode ser necessário fechar as portas de segurança da máquina ou pode haver uma parada de emergência ativada. Alguns controladores exigem que uma sobreposição do eixo seja habilitada antes que o comando M03 acione o motor. Verificar se há alarmes ativos ou funções desativadas no painel de status da máquina é o primeiro passo para solucionar o problema. Resolver a condição subjacente geralmente permite que o comando M03 seja executado normalmente.
O sentido de rotação incorreto indica uma possível confusão entre M03 e M04 ou uma incompatibilidade nos parâmetros da máquina. Se o programa especificar M03, mas o eixo-árvore girar no sentido anti-horário, a configuração da máquina pode ter invertido o mapeamento da direção do eixo-árvore. Essa condição pode ocorrer após trabalhos de manutenção que acidentalmente tenham trocado as conexões elétricas ou alterado os parâmetros do controlador. A verificação do mapeamento da direção por meio do manual da máquina ou das configurações de parâmetros resolve a discrepância.
A velocidade que não corresponde ao valor S programado sugere um problema de substituição ou de escala. O botão de substituição da velocidade do eixo no painel de controle pode estar ajustado abaixo de 100%, fazendo com que as RPM reais fiquem abaixo do valor programado. Da mesma forma, algumas máquinas aplicam um fator de escala de velocidade global que afeta todos os comandos S. Verificar a porcentagem de substituição e quaisquer parâmetros de escala ativos ajuda a identificar por que a velocidade do eixo principal difere do esperado.
As mensagens de alarme durante a execução do M03 fornecem informações específicas de diagnóstico. Os controladores CNC modernos exibem códigos de erro que indicam exatamente qual condição impediu a execução do comando. Os alarmes mais comuns estão relacionados à sobrecarga do fuso, aos limites de temperatura ou a falhas de comunicação entre o controlador e o acionamento do fuso. Registrar o código de alarme e consultar o manual da máquina é o caminho mais direto para a resolução do problema.
Etapas para solução de problemas:
Verifique se há alarmes ativos ou bloqueios de segurança no painel de controle
Verifique se a parada de emergência está desativada e se as portas de segurança estão fechadas
Confirme se a sobreposição do eixo está definida em 100 por cento
Verifique a posição dos valores M03 e S na sequência do programa
Consulte o manual da máquina para saber como resolver códigos de alarme específicos
A resolução sistemática de problemas evita tempo de inatividade desnecessário das peças e reduz a ocorrência de erros repetidos. Os operadores que compreendem as causas comuns dos problemas relacionados ao código M03 podem resolver as dificuldades mais rapidamente e se comunicar de forma mais eficaz com as equipes de manutenção quando for necessária uma intervenção no hardware.
Perguntas frequentes dos compradores sobre o código M03
Qual é a diferença entre M03 e M04 no CNC?
O comando M03 inicia a rotação do eixo no sentido horário, enquanto o comando M04 inicia a rotação no sentido anti-horário. A escolha entre os dois depende da geometria da ferramenta, do tipo de material e da direção de corte desejada. Utilizar a direção incorreta pode danificar a ferramenta e resultar em um acabamento superficial insatisfatório.
Preciso especificar a velocidade do eixo-árvore com o comando M03?
Sim, o comando M03 deve sempre ser combinado com um comando S que defina a rotação alvo (RPM). Executar o comando M03 sem um valor de rotação pode fazer com que a máquina utilize uma rotação padrão ou a rotação anterior, levando a resultados imprevisíveis. Sempre inclua um valor S explícito em seu programa.
O M03 pode danificar o eixo se for usado incorretamente?
O uso inadequado, como operar o M03 com carga de corte excessiva ou sem o aquecimento adequado, pode acelerar o desgaste do eixo-árvore. Operar o eixo-árvore na direção errada para uma determinada ferramenta ou material também gera tensão desnecessária. Seguir os parâmetros recomendados de velocidade e avanço protege a longevidade do eixo-árvore.
Por que meu eixo gira na direção errada depois que edito o programa?
Alterações nos parâmetros, modificações na trajetória da ferramenta ou a cópia de programas sem ajustar o comando de direção podem causar rotações inesperadas. Verifique se os comandos M03 e M04 estão atribuídos corretamente para cada ferramenta e operação. As configurações da máquina também podem precisar ser revisadas caso o comportamento pareça inconsistente.
O M03 é o mesmo em todas as máquinas CNC?
A função básica é consistente em todos os sistemas CNC que seguem a norma ISO, mas as configurações específicas de cada máquina podem afetar o comportamento. Alguns controladores exigem comandos adicionais, e as máquinas multieixos lidam com a direção do eixo-árvore de maneira diferente. Verifique sempre a execução do comando M03 em cada tipo de máquina antes de executar programas de produção.
Como posso evitar a quebra da ferramenta ao usar o comando M03?
É essencial selecionar a velocidade adequada, definir as taxas de avanço corretas e garantir que o fuso atinja uma rotação por minuto (RPM) estável antes de iniciar o corte. Verifique se a saliência da ferramenta é mínima e se a peça de trabalho está firmemente fixada. Iniciar o corte com parâmetros conservadores e otimizá-los gradualmente reduz o risco de quebra.
Devo incluir o M05 antes de trocar as ferramentas no programa?
Sim, incluir o comando M05 para parar o fuso antes de uma troca de ferramenta é uma prática recomendada. Isso protege o mecanismo do trocador de ferramentas e garante uma operação segura. Algumas sequências automatizadas cuidam da parada do fuso automaticamente, mas os comandos M05 explícitos proporcionam uma lógica de programa mais clara.
Onde posso obter ajuda para verificar se meus programas CNC estão corretos em relação ao comando M03?
As equipes de engenharia de prestadores de serviços de CNC, como a YPMFG, podem analisar os programas para verificar se os comandos do fuso estão sendo utilizados corretamente. O envio dos desenhos das peças e dos arquivos de programa permite que os especialistas avaliem o posicionamento do comando M03, a seleção da velocidade e a sequência de operações antes do início da produção.
Escolhendo a abordagem CNC certa para o seu projeto
Resposta rápida:
Uma usinagem CNC bem-sucedida requer o uso correto do código, a seleção adequada da velocidade e atenção ao gerenciamento do fuso durante todo o processo. Compreender o comando M03 e os comandos relacionados é uma habilidade fundamental que afeta diretamente a qualidade da peça e a vida útil da máquina.
O M03 é um comando simples com implicações significativas para todas as operações de CNC. Utilizá-lo corretamente significa combiná-lo com valores de velocidade adequados, selecionar a direção correta para cada ferramenta e material e cuidar do eixo-árvore por meio de um aquecimento adequado e do gerenciamento correto da carga. Essas práticas reduzem o desgaste da ferramenta, melhoram o acabamento da superfície e evitam danos dispendiosos à máquina.
A estrutura do programa e os hábitos dos operadores determinam se a M03 funciona de maneira confiável na produção. Padrões de programação consistentes, abordagens sistemáticas para solução de problemas e cronogramas regulares de manutenção criam uma base para uma qualidade repetível. Máquinas que recebem os cuidados adequados e são operadas com sequências de código corretas proporcionam melhores resultados por períodos mais longos.
Os serviços profissionais de CNC oferecem experiência com diversos materiais, ferramentas e configurações de máquinas. Ao avaliar parceiros de fabricação, leve em consideração o conhecimento deles sobre práticas fundamentais de programação e a capacidade de orientar sobre os parâmetros ideais do fuso. A YPMFG apoia os clientes com análises de engenharia, desenvolvimento de soluções personalizadas e comunicação ágil durante todo o processo de cotação e produção.
Se você tiver componentes CNC para fabricar ou precisar de ajuda para revisar seus programas, pode enviar suas especificações à YPMFG para avaliação. Nossa equipe oferece análises de projetos, suporte para cotações e orientação técnica para ajudá-lo a tomar decisões bem informadas sobre suas necessidades de usinagem.