Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
M03 è un comando G-Code che avvia la CNC M03 è un comando G-Code che avvia la rotazione del mandrino in senso orario (destro). È uno dei comandi più fondamentali utilizzati nelle operazioni di fresatura, tornitura e foratura CNC. Quando programmate M03, la macchina inizia a far ruotare l'utensile da taglio in modo che possa iniziare l'asportazione di materiale. La velocità esatta viene impostata separatamente con un comando S, ad esempio S1200 per 1200 giri/min. Senza M03, il mandrino resta fermo e non può avvenire alcun taglio.
Gli operatori e i programmatori CNC incontrano M03 in quasi ogni attività di lavorazione di routine. Comprendere come funziona, quando utilizzarlo e come si presentano gli errori più comuni è essenziale per una produzione sicura ed efficiente. Molti errori in officina derivano da una direzione del mandrino errata, da parametri di velocità mancanti o da una sequenza di comandi impropria. Questa guida spiega esattamente come funziona M03, quali variabili lo influenzano e come evitare errori costosi.
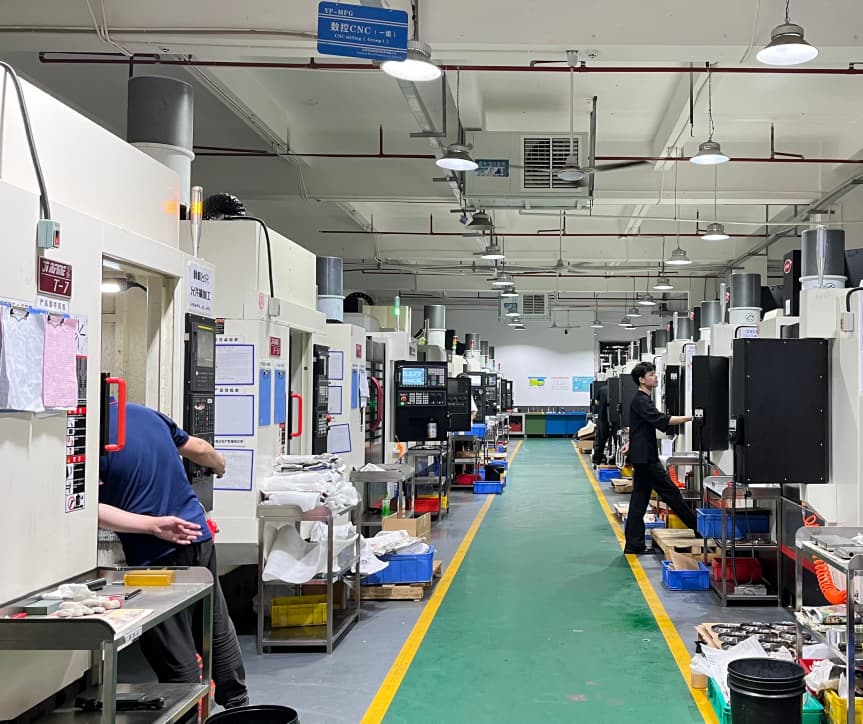
In YPMFG sosteniamo i produttori che necessitano di una produzione affidabile di componenti CNC. Il nostro team tecnico esamina quotidianamente i programmi dei clienti e individua spesso problemi evitabili legati al controllo del mandrino e alla sequenza dei codici. Le informazioni seguenti si basano sulla prassi standard di lavorazione CNC e riflettono i requisiti tipici che si incontrano nelle lavorazioni industriali.
Come funziona M03 nel CNC Lavorazione meccanica
Risposta breve:
M03 invia un segnale al controllo della macchina per far ruotare il mandrino in senso orario. Il controllo innesta quindi il motore del mandrino e lo accelera fino alla velocità definita dal comando S. Questa combinazione di M03 e S stabilisce le condizioni di taglio prima che l'utensile entri nel pezzo.
Il comando deriva dal linguaggio G-Code standard ISO che la maggior parte delle macchine CNC segue. Quando il sistema di controllo legge M03 durante l'esecuzione del programma, attiva l'azionamento del mandrino in direzione destra. L'operatore o il programmatore deve anche specificare la velocità del mandrino tramite la parola S. Ad esempio, la riga M03 S800 indica alla macchina di ruotare in senso orario a 800 giri al minuto.
Diversi fattori influenzano il comportamento di M03 su macchine diverse. Il tipo di tornio o fresatrice CNC è importante perché alcune attrezzature utilizzano orientamenti del mandrino diversi. I centri di lavoro verticali in genere definiscono la rotazione destra come senso orario se vista dal naso del mandrino. I torni orizzontali possono usare la stessa convenzione, ma l'orientamento dell'utensile cambia il modo in cui il taglio aggredisce il materiale. Anche le versioni dei controlli variano, e i sistemi più vecchi a volte richiedono comandi preparatori aggiuntivi prima che M03 possa essere eseguito correttamente.
Punti chiave da ricordare:
M03 comanda sempre la rotazione del mandrino in senso orario
Un comando S deve accompagnare M03 per definire la velocità
Il comportamento esatto dipende dal tipo di macchina e dalla versione del controllo
Il tempo di accelerazione del mandrino varia in base all'attrezzatura e al carico
La sequenza del programma è molto importante. Il comando M03 dovrebbe comparire prima di qualsiasi movimento di posizionamento dell'utensile che porti la fresa a contatto con il pezzo. Posizionare M03 dopo un comando di spostamento rapido può far urtare l'utensile contro il materiale mentre il mandrino sta ancora accelerando. Questo scenario causa un'usura eccessiva della placchetta da taglio e può danneggiare il pezzo o l'attrezzatura di fissaggio. Una struttura di programma corretta colloca il comando di avvio del mandrino all'inizio della sequenza di blocchi, seguito da movimenti di avanzamento che impegnano il taglio in sicurezza.
M03 vs M04 vs M05: comprendere i comandi del mandrino
Risposta breve:
M03 avvia la rotazione in senso orario, M04 avvia la rotazione in senso antiorario e M05 arresta il mandrino. Questi tre comandi costituiscono l'insieme completo per il controllo di base della direzione del mandrino nella programmazione CNC. La scelta del comando corretto dipende dalla geometria dell'utensile, dal tipo di materiale e dalla direzione di taglio desiderata.
M03 e M04 sono direzionalmente opposti. La rotazione in senso orario, detta anche fresatura concorde in molti contesti, è adatta alla maggior parte delle frese a candela standard e alle operazioni di foratura. La rotazione in senso antiorario, comandata da M04, è necessaria per applicazioni specifiche come la filettatura sinistra, alcune configurazioni di fresatura frontale o materiali che reagiscono meglio alla direzione inversa del mandrino. Usare la direzione sbagliata può causare la rottura dell'utensile, una scarsa finitura superficiale o un'evacuazione dei trucioli non sicura.
M05 è il comando di arresto. Ferma immediatamente la rotazione del mandrino o la decelera fino a zero, a seconda delle impostazioni della macchina. I programmatori collocano in genere M05 alla fine di una sequenza di cambio utensile o prima di riportare la macchina in posizione di riposo. Non arrestare il mandrino prima di un cambio utensile può danneggiare il porta-utensile, il cono del mandrino o il meccanismo del cambia-utensile automatico. Alcuni operatori usano M00 o M01 per le pause del programma, ma questi comandi non arrestano la rotazione del mandrino e non vanno confusi con M05.
Molti programmatori CNC combinano questi comandi all'interno di un singolo blocco di programma o su righe consecutive. Una sequenza tipica potrebbe essere M03 S1500 per avviare la rotazione, seguita da movimenti di posizionamento, poi M05 per arrestarla. Alcune macchine supportano il comportamento modale, nel senso che M03 resta attivo finché non viene sostituito da M04 o M05. Comprendere il comportamento modale evita movimenti imprevisti del mandrino quando si passa da un utensile o da un'operazione all'altra. Verificate sempre come il vostro controllo specifico gestisce i comandi modali prima di eseguire un nuovo programma.
Errori comuni nell'uso del codice M03
Risposta breve:
Gli errori più frequenti riguardano valori di velocità mancanti, sequenze di comandi errate e confusione tra le direzioni di M03 e M04. Questi errori possono causare danni all'utensile, scarsa qualità del pezzo o collisioni della macchina. Per prevenirli è necessario un attento esame del programma e una verifica prima dell'esecuzione.
Dimenticare il comando S è una svista di programmazione comune. Alcuni controlli consentono a M03 di essere eseguito senza un valore di velocità esplicito, utilizzando come default un parametro memorizzato o l'impostazione di velocità precedente. Questo comportamento genera risultati imprevedibili, soprattutto quando si passa da un utensile o da un'operazione all'altra. Inserite sempre un valore S chiaro con ogni comando M03. Il programma dovrebbe indicare la velocità esatta, ad esempio M03 S2000, senza lasciare spazio a supposizioni o comportamenti di fallback.
Gli errori di sequenza dei comandi si verificano quando i movimenti di posizionamento precedono l'avvio del mandrino. Se l'utensile si sposta rapidamente verso il pezzo prima che M03 si attivi, la macchina può tentare di tagliare con il mandrino fermo. Questa condizione produce pezzi scartati, placchette rotte e potenziali rischi per la sicurezza. L'approccio corretto colloca M03 prima di qualsiasi movimento dell'asse Z o X che si avvicini alla superficie del materiale. La struttura del programma dovrebbe seguire un flusso logico: avvio del mandrino, impostazione della velocità, poi avanzamento controllato nel taglio.
La confusione di direzione tra M03 e M04 causa sprechi di materiale e utensili. A volte i programmatori copiano un codice esistente per una nuova operazione senza regolare la direzione del mandrino. Un processo che funzionava per frese a candela destre può richiedere M04 quando si passa a utensili sinistri o si inverte la strategia di taglio. Anche il comportamento del materiale influenza la scelta della direzione. Acciaio temprato, alluminio e titanio reagiscono ciascuno in modo diverso al taglio in senso orario rispetto a quello antiorario. La scelta della direzione corretta dipende dal rivestimento dell'utensile, dalla geometria e dai requisiti di formazione del truciolo.
Altri errori riguardano l'ignorare le procedure di riscaldamento del mandrino. I mandrini freddi possono non raggiungere immediatamente una velocità di rotazione stabile dopo l'attivazione di M03. Eseguire subito un taglio a piena velocità può causare vibrazioni, imprecisioni dimensionali o sollecitazioni sui cuscinetti. I programmi professionali spesso includono un ciclo di riscaldamento a bassa velocità prima di iniziare l'operazione di taglio. Questa pratica prolunga la vita del mandrino e migliora la qualità del primo pezzo.
Come scegliere la velocità del mandrino giusta con M03
Risposta breve:
La scelta della velocità del mandrino dipende dal diametro dell'utensile, dal tipo di materiale, dalla geometria della fresa e dalla finitura superficiale desiderata. Il valore S abbinato a M03 determina la velocità di rotazione dell'utensile, e scelte di velocità errate influiscono direttamente sulla durata dell'utensile, sulla qualità del pezzo e sull'efficienza di lavorazione.
Le proprietà del materiale sono il fattore principale nella determinazione della velocità. Le leghe di alluminio in genere accettano valori di giri/min più elevati rispetto all'acciaio inossidabile o al titanio. Una fresa a candela da 10 mm che taglia alluminio 6061 potrebbe girare a 4000-6000 giri/min, mentre lo stesso utensile che taglia acciaio inossidabile 304 potrebbe richiedere solo 800-1200 giri/min. I materiali più duri generano più calore e usura dell'utensile ad alte velocità, quindi ridurre i giri/min protegge sia la fresa sia il mandrino della macchina.
Anche il diametro e la geometria dell'utensile influenzano l'intervallo di velocità ottimale. Gli utensili di diametro maggiore asportano più materiale per giro e possono richiedere giri/min inferiori per mantenere forze di taglio sicure. Al contrario, punte e frese di piccolo diametro possono girare più velocemente perché impegnano meno materiale. Utensili multi-tagliente, utensili rivestiti e placchette in metallo duro integrale hanno ciascuno intervalli di velocità raccomandati dal produttore che dovrebbero guidare la scelta del valore S. Ignorare queste raccomandazioni rischia un cedimento prematuro dell'utensile o finiture superficiali scadenti.
Anche i requisiti di finitura superficiale influenzano la scelta della velocità. Le operazioni di finitura utilizzano in genere giri/min più elevati con passate più leggere per produrre superfici lisce. Le operazioni di sgrossatura possono usare giri/min inferiori con passate più profonde per massimizzare il tasso di asportazione del materiale. La relazione tra velocità, avanzamento e profondità di passata forma un equilibrio che determina l'efficienza complessiva della lavorazione. Modificare una variabile senza regolare le altre può peggiorare i risultati su tutta l'operazione.
Lista di controllo per la scelta della velocità:
Verificate il tipo e la durezza del materiale prima di impostare il valore S
Controllate le raccomandazioni del produttore dell'utensile per diametro e rivestimento
Considerate i requisiti di finitura superficiale e regolate di conseguenza
Tenete conto della capacità del mandrino della macchina e delle condizioni del porta-utensile
Provate la velocità iniziale su materiale di scarto in caso di dubbio
Alcune macchine CNC offrono il calcolo automatico della velocità tramite software CAD/CAM. Questi sistemi analizzano i percorsi utensile, i database dei materiali e le capacità della macchina per suggerire valori S appropriati. Tuttavia, gli operatori dovrebbero comunque verificare la ragionevolezza delle velocità suggerite. Le raccomandazioni automatiche possono non tenere conto dell'usura dell'utensile, delle condizioni del refrigerante o della rigidità dell'attrezzatura di fissaggio. Verificate sempre le velocità programmate rispetto alle migliori pratiche note per il lavoro specifico.
Gli ingegneri di YPMFG esaminano regolarmente i programmi dei clienti e aiutano a individuare problemi legati alla velocità prima dell'inizio della produzione. Se avete bisogno di indicazioni sui parametri del mandrino per una specifica combinazione di materiale o utensile, inviare le vostre specifiche a YPMFG consente al nostro team di valutare la configurazione e fornire raccomandazioni pratiche.
Mantenere la salute del mandrino durante le operazioni M03
Risposta breve:
La longevità del mandrino dipende dal corretto riscaldamento, dalla gestione del carico, dall'uso del refrigerante e dalla manutenzione regolare. I comandi M03 che spingono il mandrino oltre la sua capacità nominale o lo fanno funzionare in condizioni anomale accelerano l'usura e aumentano i costi di fermo macchina.
Le routine di riscaldamento del mandrino sono essenziali per la lavorazione di precisione. Far funzionare il mandrino a velocità da basse a moderate per diversi minuti prima di iniziare le operazioni di produzione consente ai cuscinetti e alla lubrificazione di raggiungere temperature di esercizio stabili. Saltare questo passaggio a macchina fredda può causare una dilatazione termica che influisce sulla precisione dimensionale. I programmi che avviano e arrestano frequentemente il mandrino generano anche sollecitazioni da cicli termici. Ridurre al minimo i cicli M03 e M05 non necessari durante una lavorazione riduce la variazione termica e migliora la coerenza dei pezzi.
La gestione del carico previene il sovraccarico del mandrino. Forze di taglio eccessive dovute a velocità di avanzamento o impostazioni di profondità di passata troppo aggressive sollecitano i cuscinetti del mandrino. Quando il motore del mandrino lavora di più per mantenere i giri/min programmati sotto carico elevato, il calore si accumula all'interno del gruppo mandrino. Nel tempo, questo calore degrada la lubrificazione dei cuscinetti e riduce la precisione del mandrino. Monitorare il consumo di energia durante le operazioni M03 aiuta a individuare condizioni di carico anomale prima che causino danni.
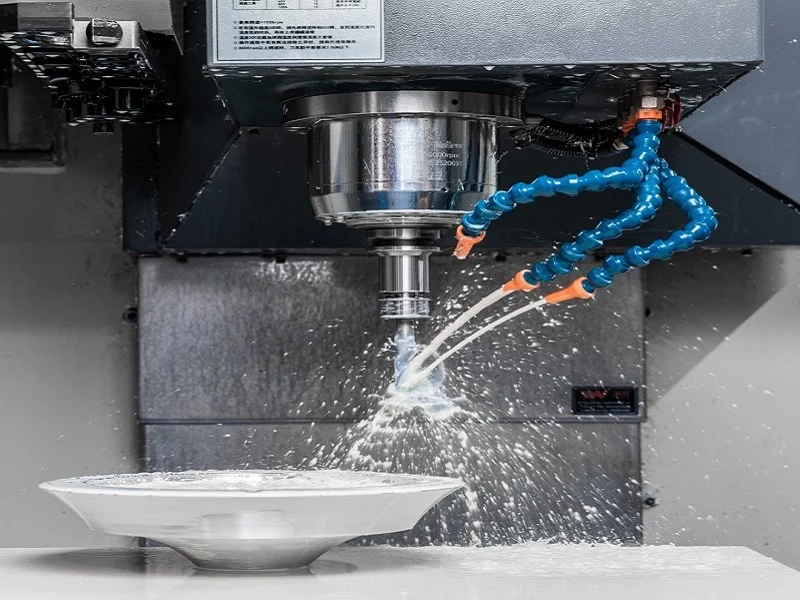
L'applicazione del refrigerante svolge un ruolo diretto nella salute del mandrino. Il fluido da taglio rimuove il calore dalla zona di taglio e impedisce il surriscaldamento del pezzo e dell'utensile. Una portata di refrigerante insufficiente costringe il mandrino a compensare le temperature elevate, il che accelera l'usura sia dell'utensile sia del naso del mandrino. Assicurarsi che gli ugelli del refrigerante siano posizionati correttamente e che eroghino alla pressione raccomandata favorisce operazioni M03 stabili su cicli prolungati.
Intervalli di manutenzione regolari proteggono l'investimento nel mandrino. L'ispezione dei cuscinetti, la sostituzione della lubrificazione e i controlli del runout dovrebbero seguire il programma del costruttore della macchina utensile. Un guasto imprevisto del mandrino durante la produzione causa fermi macchina significativi e costi di riparazione che superano di gran lunga le spese di manutenzione ordinaria. Gli operatori che monitorano attentamente il comportamento del mandrino durante l'esecuzione di M03 possono individuare segnali di allarme precoci come rumori insoliti, vibrazioni o instabilità della velocità.
Segnali di allarme di manutenzione:
Rumore insolito dei cuscinetti durante l'operazione M03
Vibrazioni avvertite attraverso l'utensile o il pezzo
Difficoltà a mantenere i giri/min programmati sotto carico
Runout visibile durante il controllo dell'interfaccia del porta-utensile
Finitura superficiale incoerente tra pezzi simili
Affrontare tempestivamente questi segnali impedisce che problemi minori diventino riparazioni importanti. Se durante la produzione sorgono problemi di prestazioni del mandrino, mettere in pausa il programma e indagare sulla causa è sempre più sicuro che continuare l'operazione. Un mandrino danneggiato influisce su ogni pezzo prodotto dopo l'insorgere del problema, quindi un intervento tempestivo è una decisione economicamente vantaggiosa.
Il codice M03 nei diversi tipi di macchine CNC
Risposta breve:
M03 funziona in modo coerente sulla maggior parte delle macchine CNC, ma le configurazioni specifiche della macchina influenzano il comportamento del comando. Centri di fresatura, torni e macchine multiasse presentano ciascuno considerazioni uniche per la direzione e il funzionamento del mandrino.
I centri di lavoro verticali rappresentano l'applicazione più comune di M03. Queste macchine posizionano il mandrino verticalmente sopra il pezzo, e la rotazione in senso orario segue la regola della mano destra standard se vista dall'alto. La maggior parte dei sistemi CAD/CAM genera automaticamente i comandi M03 per le operazioni standard con fresa a candela. I programmatori che lavorano con fresatrici verticali dovrebbero verificare che la direzione del percorso utensile corrisponda alla rotazione del mandrino prevista per lo scenario di taglio specifico.
I torni CNC usano M03 in modo simile ma con un orientamento dell'utensile diverso. Su un tornio, il mandrino tiene il pezzo anziché l'utensile, e M03 fa ruotare il pezzo in senso orario se visto dall'estremità della contropunta. Questa convenzione è importante per le operazioni di filettatura, dove il senso della filettatura e la direzione del mandrino devono allinearsi correttamente. Le operazioni di tornitura esterna utilizzano in genere M03, mentre l'alesatura interna può richiedere M04 a seconda della geometria dell'utensile e della direzione di taglio.
Le macchine multiasse aggiungono complessità all'uso di M03. I centri di fresatura a cinque assi possono ruotare il mandrino o la tavola per ottenere geometrie complesse del pezzo. Il comando M03 controlla comunque la direzione di rotazione del mandrino, ma gli assi rotativi aggiuntivi cambiano il modo in cui tale rotazione si traduce in azione di taglio. I programmatori devono comprendere la cinematica della macchina per garantire che M03 produca l'orientamento di taglio previsto. Presupposti errati sul movimento degli assi combinati con la direzione del mandrino possono causare collisioni o pezzi scartati.
Alcune macchine specializzate, come i torni di tipo svizzero o le alesatrici orizzontali, seguono lo stesso standard M03 ma operano con vincoli meccanici diversi. Queste macchine richiedono spesso comandi preparatori aggiuntivi o selezioni di modalità prima che M03 possa essere eseguito correttamente. Consultare la documentazione del costruttore della macchina utensile assicura che il programmatore applichi M03 nel contesto operativo corretto per ciascun tipo di attrezzatura.
YPMFG produce componenti su diversi tipi di macchine CNC e comprende come il comportamento di M03 vari tra le piattaforme. Quando si lavora con attrezzature non familiari o configurazioni personalizzate, il nostro team tecnico può aiutare a verificare che il vostro programma utilizzi M03 correttamente per la specifica configurazione della macchina.
Migliori pratiche di programmazione per i comandi M03
Risposta breve:
Le migliori pratiche includono l'abbinare sempre M03 con un valore S esplicito, il posizionare il comando prima dei movimenti di impegno dell'utensile, il verificare la direzione per ogni operazione e l'includere comandi di arresto del mandrino nei punti appropriati del programma. Abitudini di programmazione coerenti riducono gli errori e migliorano la qualità dei pezzi.
Una specifica esplicita della velocità previene l'ambiguità. Ogni comando M03 dovrebbe includere una parola S corrispondente che definisca i giri/min target. Affidarsi a valori predefiniti o a impostazioni di velocità ereditate da blocchi precedenti introduce rischi, soprattutto quando i programmi vengono modificati o riutilizzati per utensili diversi. Valori di velocità chiari rendono i programmi più facili da leggere, correggere e adattare a nuove applicazioni.
L'ordine del flusso del programma è importante per la sicurezza e la qualità. La sequenza dovrebbe collocare M03 dopo la selezione dell'utensile ma prima di qualsiasi movimento che si avvicini al pezzo. Un blocco ben strutturato potrebbe recitare: selezionare l'utensile, comandare M03 con la velocità, spostarsi in posizione di partenza, quindi iniziare l'avanzamento di taglio. Questo ordine garantisce che il mandrino raggiunga una rotazione stabile prima del contatto con il materiale. Invertire questa sequenza crea condizioni pericolose in cui l'utensile impegna il materiale senza una velocità del mandrino adeguata.
La verifica della direzione previene errori costosi. Ogni cambio utensile o cambio di operazione può richiedere una direzione del mandrino diversa. Le frese a candela destre usano in genere M03, mentre gli utensili sinistri richiedono M04. Quando si passa tra operazioni di sfacciatura, profilatura e foratura, la direzione ottimale può cambiare in base all'impegno del taglio. Esaminare la direzione di taglio prevista per ogni segmento del programma evita tagli accidentali in rotazione inversa che danneggiano utensili e pezzi.
Includere M05 ai punti finali del programma o prima dei cambi utensile mantiene stati macchina sicuri. Lasciare il mandrino in rotazione dopo che un utensile ha completato la sua operazione crea usura non necessaria e potenziali rischi per la sicurezza. Allo stesso modo, non arrestare il mandrino prima di un cambio utensile automatico può danneggiare il meccanismo del cambia-utensile. I programmi corretti riportano sempre il mandrino a uno stato di arresto prima di passare all'operazione successiva o di terminare il programma.
Lista di controllo per la programmazione:
Includete sempre un valore S esplicito con M03
Posizionate M03 prima di qualsiasi movimento di avvicinamento dell'asse Z
Verificate che la direzione corrisponda alla geometria dell'utensile e al tipo di taglio
Arrestate il mandrino con M05 prima dei cambi utensile
Esaminate il flusso del programma per ogni utensile e segmento di operazione
Sviluppare abitudini di programmazione coerenti riduce gli errori e migliora i tassi di successo al primo pezzo. I programmi che seguono le migliori pratiche consolidate sono più facili da comprendere e modificare per gli altri operatori. Questa coerenza è particolarmente importante negli ambienti di conto terzi, dove più programmatori possono lavorare sullo stesso parco macchine.
Risoluzione dei problemi di esecuzione di M03
Risposta breve:
I problemi comuni includono il mandrino che non si avvia, la direzione di rotazione errata, la velocità che non corrisponde al valore S e messaggi di allarme che impediscono l'esecuzione di M03. Una risoluzione sistematica dei problemi individua la causa principale e ripristina rapidamente il normale funzionamento.
Il mandrino che non risponde a M03 è spesso un problema di configurazione o di interblocco. Le porte di sicurezza della macchina potrebbero dover essere chiuse, o potrebbe essere attivo un arresto di emergenza. Alcuni controlli richiedono che sia abilitato un override del mandrino prima che M03 innesti il motore. Controllare il pannello di stato della macchina per allarmi attivi o funzioni disabilitate è il primo passo nella risoluzione dei problemi. Risolvere la condizione sottostante di solito consente a M03 di essere eseguito normalmente.
Una direzione di rotazione errata indica una possibile confusione tra M03 e M04 o una mancata corrispondenza dei parametri della macchina. Se il programma specifica M03 ma il mandrino ruota in senso antiorario, la configurazione della macchina potrebbe aver invertito la mappatura della direzione del mandrino. Questa condizione può verificarsi dopo lavori di manutenzione che hanno accidentalmente invertito i collegamenti dei cavi o modificato i parametri del controllo. Verificare la mappatura della direzione tramite il manuale della macchina o le impostazioni dei parametri risolve la discrepanza.
Una velocità che non corrisponde al valore S programmato suggerisce un problema di override o di scalatura. La manopola di override della velocità del mandrino sul pannello di controllo potrebbe essere impostata al di sotto del 100 percento, facendo sì che i giri/min effettivi siano inferiori al valore programmato. Allo stesso modo, alcune macchine applicano un fattore di scalatura globale della velocità che influisce su tutti i comandi S. Controllare la percentuale di override e qualsiasi parametro di scalatura attivo aiuta a capire perché la velocità del mandrino differisce dalle aspettative.
I messaggi di allarme durante l'esecuzione di M03 forniscono informazioni diagnostiche specifiche. I moderni controlli CNC visualizzano codici di errore che indicano esattamente quale condizione ha impedito l'esecuzione del comando. Gli allarmi comuni riguardano il sovraccarico del mandrino, i limiti di temperatura o i guasti di comunicazione tra il controllo e l'azionamento del mandrino. Registrare il codice di allarme e consultare il manuale della macchina fornisce il percorso più diretto alla soluzione.
Passi per la risoluzione dei problemi:
Controllate eventuali allarmi attivi o interblocchi di sicurezza sul pannello di controllo
Verificate che l'arresto di emergenza sia disinserito e che le porte di sicurezza siano chiuse
Confermate che l'override del mandrino sia impostato al 100 percento
Esaminate il posizionamento di M03 e del valore S nella sequenza del programma
Consultate il manuale della macchina per la risoluzione del codice di allarme specifico
Una risoluzione sistematica dei problemi evita inutili fermi dei pezzi e riduce gli errori ripetuti. Gli operatori che comprendono le cause comuni dei problemi di M03 possono risolvere i problemi più rapidamente e comunicare in modo più efficace con i team di manutenzione quando è necessario un intervento hardware.
Domande che gli acquirenti pongono spesso sul codice M03
Qual è la differenza tra M03 e M04 nel CNC?
M03 avvia la rotazione del mandrino in senso orario mentre M04 avvia la rotazione in senso antiorario. La scelta tra i due dipende dalla geometria dell'utensile, dal tipo di materiale e dalla direzione di taglio desiderata. Usare la direzione sbagliata può danneggiare l'utensile e produrre una scarsa finitura superficiale.
Devo specificare la velocità del mandrino con M03?
Sì, M03 dovrebbe essere sempre abbinato a un comando S che definisce i giri/min target. Eseguire M03 senza un valore di velocità può indurre la macchina a usare una velocità predefinita o precedente, portando a risultati imprevedibili. Includete sempre un valore S esplicito nel vostro programma.
M03 può danneggiare il mandrino se usato in modo improprio?
Un uso improprio, come attivare M03 con un carico di taglio eccessivo o senza un corretto riscaldamento, può accelerare l'usura del mandrino. Far girare il mandrino nella direzione sbagliata per un dato utensile o materiale crea anch'esso sollecitazioni inutili. Seguire i parametri di velocità e avanzamento raccomandati protegge la longevità del mandrino.
Perché il mio mandrino ruota nella direzione sbagliata dopo aver modificato il programma?
Modifiche dei parametri, modifiche del percorso utensile o la copia di programmi senza regolare il comando di direzione possono causare rotazioni impreviste. Verificate che M03 e M04 siano assegnati correttamente per ogni utensile e operazione. Anche le impostazioni di configurazione della macchina potrebbero dover essere riesaminate se il comportamento sembra incoerente.
M03 è uguale su tutte le macchine CNC?
La funzione di base è coerente su tutti i sistemi CNC conformi allo standard ISO, ma le configurazioni specifiche della macchina possono influire sul comportamento. Alcuni controlli richiedono comandi aggiuntivi e le macchine multiasse gestiscono la direzione del mandrino in modo diverso. Verificate sempre l'esecuzione di M03 su ogni tipo di macchina prima di eseguire programmi di produzione.
Come posso prevenire la rottura dell'utensile quando uso M03?
Sono essenziali una corretta scelta della velocità, velocità di avanzamento adeguate e assicurarsi che il mandrino raggiunga giri/min stabili prima di impegnare il taglio. Verificate che lo sbalzo dell'utensile sia minimo e che il pezzo sia bloccato saldamente. Iniziare il taglio con parametri conservativi e ottimizzarli gradualmente riduce il rischio di rottura.
Dovrei includere M05 prima di cambiare utensile nel programma?
Sì, includere M05 per arrestare il mandrino prima di un comando di cambio utensile è una buona pratica. Protegge il meccanismo del cambia-utensile e garantisce un funzionamento sicuro. Alcune sequenze automatizzate gestiscono l'arresto del mandrino automaticamente, ma i comandi M05 espliciti forniscono una logica di programma chiara.
Dove posso ottenere assistenza per la revisione dei miei programmi CNC relativamente alla correttezza di M03?
I team tecnici di fornitori di servizi CNC come YPMFG possono esaminare i programmi per un uso corretto dei comandi del mandrino. Inviare i disegni dei pezzi e i file di programma consente agli specialisti di valutare il posizionamento di M03, la scelta della velocità e la sequenza prima dell'inizio della produzione.
Scegliere l'approccio CNC giusto per il vostro progetto
Risposta breve:
Una lavorazione CNC di successo richiede un uso corretto del codice, una scelta adeguata della velocità e attenzione alla gestione del mandrino durante tutto il processo. Comprendere M03 e i comandi correlati è una competenza fondamentale che influisce direttamente sulla qualità dei pezzi e sulla longevità della macchina.
M03 è un comando semplice con implicazioni significative per ogni operazione CNC. Usarlo correttamente significa abbinarlo a valori di velocità appropriati, scegliere la direzione giusta per ogni utensile e materiale e mantenere il mandrino attraverso un corretto riscaldamento e una gestione del carico. Queste pratiche riducono l'usura dell'utensile, migliorano la finitura superficiale e prevengono costosi danni alla macchina.
La struttura del programma e le abitudini degli operatori determinano se M03 funziona in modo affidabile in produzione. Standard di programmazione coerenti, approcci sistematici alla risoluzione dei problemi e programmi di manutenzione regolari creano una base per una qualità ripetibile. Le macchine che ricevono cure adeguate e vengono operate con sequenze di codice corrette offrono risultati migliori per periodi più lunghi.
I servizi CNC professionali apportano esperienza con materiali, utensili e configurazioni di macchina diversi. Quando valutate i partner di produzione, considerate la loro comprensione delle pratiche di programmazione fondamentali e la loro capacità di consigliare parametri ottimali del mandrino. YPMFG supporta i clienti con revisione tecnica, sviluppo di soluzioni personalizzate e comunicazione reattiva durante tutto il processo di preventivazione e produzione.
Se avete componenti CNC da produrre o necessitate di assistenza per la revisione dei vostri programmi, potete inviare le vostre specifiche a YPMFG per una valutazione. Il nostro team fornisce valutazioni di progetto, supporto al preventivo e guida tecnica per aiutarvi a prendere decisioni informate sulle vostre esigenze di lavorazione.