Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida: Una costumbre Máquina CNCque se acopla con precisión y debe coincidir con su conjunto de palanca de cambios existente en tamaño de rosca, altura, distribución de peso y agarre superficial. Para la mayoría de las aplicaciones industriales o de vehículos, el aluminio o acero inoxidable los pomos fabricados en un CNC de 5 ejes torno ofrecen el mejor equilibrio entre precisión dimensional, acabado superficial, y durabilidad a largo plazo.
Muchos ingenieros y equipos de compras consideran el pomo de cambio un accesorio de bajo coste, pero es la principal interfaz manual entre un operador y un sistema de transmisión. Un pomo mal especificado genera problemas de alineación, fatiga por vibración, aflojamiento de la rosca y degradación del acabado que resultan caros de resolver una vez iniciada la producción. Esta guía le acompaña a través de los requisitos técnicos, las opciones de material y las decisiones de abastecimiento que importan para aplicaciones industriales, de automoción y OEM.
Qué define un pomo de cambio de calidad para uso industrial
Un pomo de cambio funcional se define por tres parámetros estructurales: compatibilidad de rosca, ubicación del centro de gravedad y características de fricción superficial. Estos determinan si el componente permanecerá asentado bajo carga, si se sentirá consistente durante cambios repetidos y si sobrevivirá al entorno operativo.
La compatibilidad de rosca abarca el paso, el diámetro y la longitud de enganche. Una discrepancia aquí provoca roscado cruzado, insertos desgastados o una holgura excesiva. Mecanizado por CNC pomos de cambio debe especificarse con la designación de rosca exacta del dibujo de la palanca o columna de acoplamiento.
La ubicación del centro de gravedad afecta al esfuerzo de cambio y a la fatiga del operador. Los pomos más pesados aumentan la inercia rotacional y pueden hacer que los cambios rápidos sean más agotadores. Los pomos más ligeros pueden sentirse ágiles, pero pueden reducir la retroalimentación táctil. El peso óptimo depende de la frecuencia de uso y de la postura del operador.
La fricción superficial se controla mediante la selección del material y el tratamiento posterior al mecanizado. Los pomos demasiado lisos provocan deslizamiento durante operaciones con sudor o con guantes. Los pomos demasiado agresivos pueden causar molestias durante un uso prolongado.
Selección de materiales para distintos entornos operativos
La elección del material determina el coste, el peso, la resistencia a la corrosión y la mecanizabilidad. Las opciones más comunes para pomos de cambio personalizados se dividen en cuatro categorías.
El aluminio 6061-T6 sigue siendo la opción predeterminada para la mayoría de los proyectos comerciales y de automoción. Se mecaniza con limpieza, acepta bien el anodizado y ofrece una relación resistencia-peso favorable. YPMFG produce con frecuencia esta aleación para clientes que necesitan un equilibrio entre eficiencia de costes y rendimiento.
El aluminio 7075-T6 se elige cuando se requiere una mayor resistencia a la fluencia. Se utiliza habitualmente en conjuntos de cambio de motorsport donde las cargas laterales durante cambios agresivos superan la capacidad de las aleaciones estándar.
Acero inoxidable options are necessary for environments with exposure to chemicals, salt, or repeated washdown cycles. The added weight is the trade-off, and you should confirm that the shifter column can handle the increased rotational mass.
Requisitos de tolerancia y acabado superficial
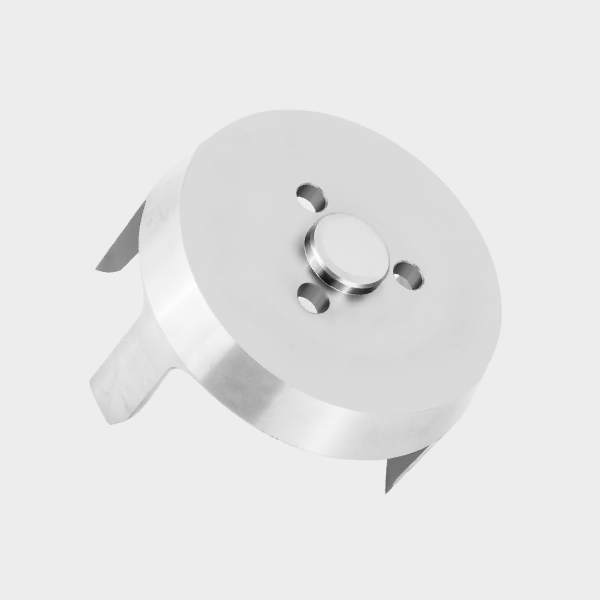
La precisión dimensional es más crítica para los pomos de cambio que para la mayoría de los componentes decorativos. La interfaz de rosca, el diámetro de agarre y cualquier chavetero interno o elemento de tornillo de fijación deben mantener tolerancias estrictas para evitar holguras y garantizar una sensación consistente.
Las tolerancias de rosca deben seguir el estándar relevante para la aplicación. Las roscas métricas ISO suelen requerir una clase de rosca exterior 6g para uso general. Para entornos de alta vibración, una clase 5g más estricta reduce el riesgo de aflojamiento de la rosca con el tiempo.
Acabado superficial del pomo de cambio Los requisitos varían según la aplicación. Un valor Ra entre 1.6 y 3.2 micrómetros es el estándar para las superficies de agarre. Los acabados más lisos son adecuados para piezas de exhibición estética, pero funcionan mal en uso activo. Los acabados más rugosos mejoran el agarre, pero aumentan el desgaste de guantes y piel.
Los elementos internos, como los orificios para tornillos de fijación y los chaveteros, deben posicionarse dentro de ±0.05 mm respecto a la línea central del dibujo. La desalineación de estos elementos provoca una fuerza de apriete desigual y puede introducir oscilación durante el funcionamiento.
Consideraciones de montaje e interfaz
La conexión entre el pomo de cambio y la palanca de cambios es la zona más propensa a fallos del conjunto. Un diseño de interfaz inadecuado provoca desgaste de rosca, aflojamiento y desgaste prematuro.
La longitud de enganche de la rosca es un factor primordial. El enganche mínimo debe ser 1.5 veces el diámetro nominal de la rosca para conexiones aluminio-aluminio y 1.0 veces el diámetro para conexiones acero-acero. Un enganche insuficiente es un error de especificación común que provoca fallos en campo.
Los elementos de tornillo de fijación o prisionero se utilizan ampliamente para asegurar el pomo después del roscado. Deben dimensionarse adecuadamente y posicionarse para apretar contra una superficie plana, no redondeada. Muchos errores de diseño se producen cuando el tornillo de fijación entra en contacto con el inserto roscado en lugar de con un asiento plano mecanizado.
Los compuestos antivibración, como el adhesivo fijador de roscas, deben especificarse para aplicaciones de alta vibración. Esto es especialmente importante en equipos pesados, vehículos todoterreno y montajes de competición, donde la retención mecánica con Loctite por sí sola es insuficiente.
Proceso de fabricación y plazo de entrega
Los pomos de cambio se producen principalmente en Torno CNCtornos, con operaciones secundarias de fresado para caras planas, chaveteros y decoración. Los centros de torneado de 5 ejes permiten completar perfiles geométricos complejos en un solo montaje, lo que mejora la concentricidad y reduce el tiempo de ciclo.
El flujo de producción típico incluye torneado en desbaste, torneado de acabado, roscado, fresado secundario, desbarbado, tratamiento superficial e inspección. El tamaño del lote afecta significativamente al coste por unidad, y las series pequeñas se benefician de configuraciones de utillaje fijo en lugar del desarrollo de dispositivos de sujeción personalizados.
Piezas CNC fabricación plazo de entregas for standard shift knob designs range from 5 to 15 business days depending on material availability and surface treatment requirements. Rush programs are often available for prototyping or urgent replacement needs.
El control de calidad debe incluir la verificación de roscas con calibres pasa/no pasa, la inspección dimensional de los diámetros críticos y la revisión visual del acabado. Deben solicitarse las certificaciones de material cuando el componente opere en entornos regulados o críticos para la seguridad.
Factores de coste y planificación de compras
Varias variables influyen en el coste final de un pomo de cambio personalizado más allá de la sola selección del material.
Uno de los errores de coste más comunes es especificar en exceso el acabado superficial o el grado del material sin justificación a partir de los requisitos de la aplicación. Un documento de especificación claro reduce la ambigüedad y evita que los proveedores incluyan contingencias innecesarias en el precio.
Al comparar presupuestos, solicite un desglose detallado que separe el coste del material, el tiempo de mecanizado, el tratamiento superficial y la inspección. Esta transparencia facilita identificar dónde pueden optimizarse los costes sin comprometer el rendimiento.
Errores comunes que debe evitar durante la especificación
La mayoría de los fallos de los pomos de cambio se remontan a uno de tres errores de especificación: definición incorrecta de la rosca, textura de agarre inadecuada o ausencia de medidas antiaflojamiento.
La mala especificación de la rosca es la principal causa de retrabajo en el montaje. Los compradores a menudo hacen referencia a un tamaño de rosca genérico sin confirmar el paso, la clase y la longitud de enganche. Proporcione siempre la designación completa de la rosca del dibujo del componente de acoplamiento.
Una textura de agarre insuficiente provoca deslizamiento del operador, especialmente en condiciones aceitosas o húmedas. Especifique juntos tanto el material como el tratamiento superficial, e incluya un coeficiente de fricción objetivo si su aplicación exige una sensación táctil precisa.
Omitir los requisitos de fijación de roscas da lugar a pomos que se aflojan durante el funcionamiento normal. Las aplicaciones de alta vibración requieren una mención explícita del tratamiento antivibración en la especificación de compra.
Preguntas prácticas antes de elegir un proveedor
La adquisición de pomos de cambio implica decisiones que van más allá del precio unitario. El socio de fabricación adecuado entiende los requisitos de par, la compatibilidad de materiales y las contrapartidas entre los distintos tratamientos superficiales.
YPMFG YPMFG apoya a los clientes mediante evaluación de ingeniería, recomendación de materiales y pruebas de muestras antes de que comience la producción completa. Puede enviar sus especificaciones o planos existentes a YPMFG para una revisión técnica que identifique posibles lagunas en las especificaciones y sugiera optimizaciones.
Al evaluar a un proveedor, pregunte por su experiencia con su material específico, su capacidad para proporcionar certificaciones de material de terceros, sus procedimientos de inspección de calidad y su fiabilidad en los plazos de entrega para pedidos repetidos.
Preguntas que los compradores suelen hacer sobre los pomos de cambio personalizados
¿Qué tamaño de rosca debo usar para mi conjunto de palanca de cambios?
Utilice la especificación de rosca exacta del dibujo de su palanca o columna de cambios. Si no existe dibujo, mida la pieza de acoplamiento con un calibre de roscas y confirme el paso, el diámetro y la longitud de enganche antes de pedir.
Can I get a shift knob in acero inoxidable for a marine application?
Sí. Los pomos de cambio de acero inoxidable 304 o 416 se producen habitualmente para entornos marinos y de lavado a presión. Espere un aumento de peso de aproximadamente un 30 por ciento en comparación con el aluminio y un ajuste correspondiente en la capacidad de carga de su columna de cambios.
¿Cómo especifico la textura de agarre de un pomo de cambio?
Solicite una indicación de acabado superficial en el dibujo o proporcione una muestra de referencia. Para uso industrial, el granallado seguido de anodizado es un estándar fiable. Para aplicaciones de alto agarre, especifique un moleteado o un recubrimiento texturizado como operación secundaria.
¿Se requiere anodizado para los pomos de cambio de aluminio?
Se recomienda el anodizado para todos los pomos de aluminio expuestos a un uso normal. Proporciona protección contra la corrosión, mejora la dureza superficial y permite codificar por colores las distintas posiciones de la transmisión. El anodizado transparente conserva el aspecto natural del aluminio, mientras que el anodizado negro o azul añade distinción visual.
¿Cuánto cuesta un CNC personalizado pomo de cambio habitualmente?
Unit cost depends on material, thread complexity, surface treatment, and order quantity. Small batches often start at a higher per-unit price due to setup time. Larger production runs benefit from fixed tooling amortization and faster cycle times. Request a formal quote with your specifications for an accurate price.
¿Necesita ayuda para seleccionar el pomo de cambio adecuado para su aplicación?
Un pomo de cambio bien diseñado mejora el control del operador, reduce la fatiga y evita costosos fallos en campo causados por el aflojamiento de la rosca o el desgaste superficial. Las especificaciones que más importan son la compatibilidad de rosca, la idoneidad del material, el acabado superficial y el tratamiento antivibración.
YPMFG ofrece CNC personalizado soluciones para la fabricación de pomos de cambio, incluida la evaluación de ingeniería, el apoyo en la selección de materiales y el muestreo de prototipos. Envíe sus especificaciones o el plano actual de la pieza a YPMFG para una revisión técnica y un presupuesto competitivo adaptado a los requisitos de su proyecto.