Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え: 慣習 CNC工作機械Dシフトノブは、ねじ径、高さ、重量配分、表面のグリップ感の点で、既存のシフトアセンブリと一致しなければならない精密なインターフェース部品です。ほとんどの産業用または自動車用アプリケーションでは、アルミニウムまたは ステンレス鋼 で製造されたノブ 5軸CNC 旋盤は、寸法精度と、 表面仕上げ、そして長期的な耐久性。
多くのエンジニアや調達チームは、シフトノブを低コストの付属品として扱いがちですが、実際には、オペレーターとトランスミッションシステムを結ぶ主要な手動インターフェースなのです。 仕様が不適切なシフトノブは、位置ずれ、振動による疲労、ネジの緩み、表面仕上げの劣化といった問題を引き起こし、生産開始後にこれらを解決するには多額の費用がかかります。本ガイドでは、産業用、自動車用、およびOEM用途において重要な技術要件、材料の選定、調達に関する決定事項について解説します。
産業用として高品質なシフトノブとは何か
機能的なシフトノブは、3つの構造的パラメータ、すなわちネジ山の互換性、重心の位置、および表面の摩擦特性によって定義されます。これらは、負荷がかかった状態で部品が所定の位置に固定されるか、繰り返しのシフト操作において一貫した操作感を得られるか、そして使用環境に耐えられるかを決定づける要素となります。
ねじの互換性には、ピッチ、直径、および噛み合い長が含まれます。これらが一致しない場合、ねじ山がずれたり、インサートが破損したり、過度のバックラッシュが生じたりします。 CNC加工 シフトノブ は、嵌合するレバーまたはコラム図面に記載されている正確なねじの寸法指定に基づいて指定する必要があります。
重心の位置は、シフト操作の労力や操作者の疲労に影響を与えます。ノブが重いと回転慣性が増し、素早いシフト操作がより疲れる原因となります。軽いノブは操作感が軽快に感じられますが、触覚的なフィードバックが弱まる可能性があります。最適な重量は、使用頻度や操作者の姿勢によって異なります。
表面の摩擦は、材料の選定と加工後の処理によって制御されます。滑らかすぎるノブは、汗をかいている時や手袋を着用して操作する際に滑りやすくなります。一方、凹凸が激しすぎるノブは、長時間使用すると不快感を引き起こす可能性があります。
さまざまな使用環境に応じた材料の選定
素材の選択は、コスト、重量、耐食性、および加工性に影響を与えます。カスタムシフトノブで最も一般的な選択肢は、4つのカテゴリーに分類されます。
アルミニウム6061-T6は、依然としてほとんどの商業用および自動車用プロジェクトにおいて、標準的な選択肢となっています。この合金は加工性が良く、陽極酸化処理にも適しており、優れた強度対重量比を備えています。YPMFGでは、コスト効率と性能のバランスを求めるお客様向けに、この合金を頻繁に製造しています。
より高い降伏強度が求められる場合には、アルミニウム7075-T6が採用されます。これは、激しいシフト操作時に生じる横方向の荷重が標準的な合金の許容範囲を超えるモータースポーツ用のシフトアセンブリで一般的に使用されています。
化学薬品や塩分にさらされる環境、あるいは繰り返し洗浄を行う環境では、ステンレス製のオプションが不可欠です。その代償として重量が増加するため、シフトレバーコラムが増加した回転質量に耐えられるかどうかを確認する必要があります。
公差および表面仕上げの要件
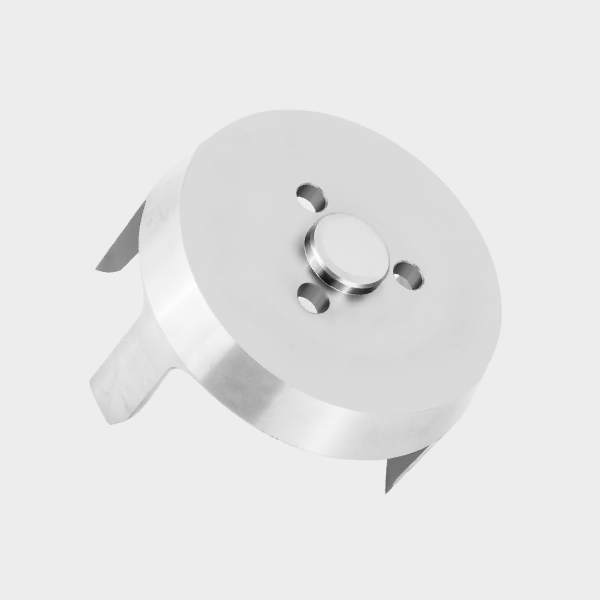
シフトノブにおいては、ほとんどの装飾部品よりも寸法精度がより重要となります。ねじ部、グリップ径、および内部のキー溝や止めネジなどの構造は、ガタつきを防ぎ、一貫した操作感を確保するために、厳しい公差を満たさなければなりません。
ねじの公差は、用途に応じた関連規格に準拠する必要があります。ISOメートルねじでは、一般的な用途において通常、6gクラスの雄ねじが要求されます。振動の激しい環境では、より厳密な5gクラスを採用することで、経時的なねじの緩みのリスクを低減できます。
シフトノブの表面仕上げ 要件は用途によって異なります。グリップ面では、Ra値が1.6~3.2マイクロメートルが標準です。より滑らかな仕上げは、装飾用の展示品には適していますが、実際に使用すると性能が低下します。粗い仕上げはグリップ力を高めますが、手袋や皮膚の摩耗が増加します。
止めネジ穴やキー溝などの内部形状は、図面上の中心線から±0.05 mm以内の位置に配置する必要があります。これらの形状の位置ずれは、締め付け力の不均一を引き起こし、動作中にガタが生じる原因となります。
取り付けおよびインターフェースに関する考慮事項
シフトノブとシフトレバーの接続部は、このアセンブリの中で最も故障しやすい箇所です。インターフェースの設計が不適切だと、ネジ山の破損、緩み、および早期摩耗を引き起こします。
ねじの噛み込み長さは主要な要因です。最小噛み込み長は、アルミニウム同士の接続では公称ねじ径の1.5倍、鋼同士の接続では公称ねじ径の1.0倍である必要があります。噛み込み長が不十分であることは、現場での故障を引き起こすよくある仕様上の誤りです。
ねじ込み後のノブを固定するために、止めネジやグラブネジが広く使用されています。これらは適切なサイズを選び、丸みを帯びた面ではなく平らな面に押し当てて固定されるように配置する必要があります。止めネジが、機械加工された平らな座面ではなく、ねじ込みインサートに接触してしまうと、多くの設計上の誤りが生じます。
振動の激しい用途では、ネジロック剤などの防振材を指定する必要があります。これは、機械的なロクタイトによる固定だけでは不十分な、重機、オフロード車、およびレース用車両において特に重要です。
製造工程とリードタイム
シフトノブは主に CNC旋盤さらに、平面、キー溝、装飾加工のための二次フライス加工も行います。5軸旋盤センターを使用することで、複雑な形状のプロファイルを1回のセットアップで仕上げることができ、これにより同心度が向上し、サイクルタイムが短縮されます。
一般的な生産工程には、荒旋削、仕上げ旋削、ねじ切り、二次フライス加工、バリ取り、表面処理、および検査が含まれます。ロットサイズは単位当たりのコストに大きく影響するため、小ロット生産の場合は、特注の治具を開発するよりも、固定治具を使用する方が有利です。
CNC加工部品 製造 標準的なシフトノブの納期は、材料の入手状況や表面処理の要件に応じて、5~15営業日となります。試作や緊急の交換が必要な場合には、多くの場合、急ぎの対応が可能です。
品質管理には、ねじのゴー・ノーゴーゲージによる検証、重要径部の寸法検査、および表面仕上げの目視確認を含める必要があります。部品が規制対象の環境や安全上重要な環境で使用される場合は、材料証明書の提出を求める必要があります。
コスト要因と調達計画
カスタムシフトノブの最終的なコストには、素材の選択以外にも、いくつかの要因が影響します。
コスト面での最もよくあるミスの一つは、用途要件に基づく正当な根拠がないにもかかわらず、表面仕上げや材料のグレードを過度に細かく指定してしまうことです。明確な仕様書を作成することで、曖昧さを解消し、サプライヤーが不必要な不測の事態を見込んで価格設定することを防ぐことができます。
見積りを比較する際は、材料費、加工時間、表面処理、検査を個別に明記した詳細な内訳を依頼してください。こうした透明性が高まれば、性能を損なうことなく、どこでコストを最適化できるかを特定しやすくなります。
仕様策定時に避けるべきよくある間違い
シフトノブの不具合のほとんどは、3つの仕様上の誤りのいずれかに起因しています。それは、ねじ山の定義が不正確であること、グリップの質感が不十分であること、あるいは緩み防止対策が講じられていないことです。
ねじの仕様誤りは、組立工程における手直しの主な原因です。発注者は、ピッチ、クラス、かみ合わせ長を確認せずに、一般的なねじサイズを指定することがよくあります。必ず、嵌合する部品の図面から、ねじの完全な指定情報を提供してください。
グリップ感に欠ける表面仕上げは、特に油や水分がある状況下で、作業者の手が滑る原因となります。用途上、正確な手触りが求められる場合は、材質と表面処理を併せて指定し、目標とする摩擦係数も明記してください。
ネジロック剤の使用要件を省略すると、通常の運転中にノブが緩んでしまう原因となります。振動の激しい用途では、購入仕様書に防振処理について明記する必要があります。
サプライヤーを選定する前に確認すべき実務上のポイント
シフトノブの調達においては、単価以上の判断が求められます。適切な製造パートナーは、トルク要件や材料の適合性、そしてさまざまな表面処理の間のトレードオフを正しく理解しています。
YPMFG 量産開始前に、技術評価、材料の提案、サンプル試験を通じてお客様をサポートいたします。仕様書や既存の図面を以下までお送りください。 YPMFG 仕様上の不備を特定し、最適化案を提案するための技術レビュー。
サプライヤーを評価する際には、貴社の特定の材料に関する実績、第三者機関による材料認証の提供能力、品質検査の手順、およびリピート注文における納期の確実性について確認してください。
カスタムシフトノブについて、購入者からよく寄せられる質問
シフトアセンブリには、どのサイズのネジを使うべきでしょうか?
シフトレバーまたはコラム図面に記載されている正確なねじ仕様を使用してください。図面がない場合は、ねじゲージで嵌合部品を測定し、ピッチ、直径、および噛み込み長さを確認してからご注文ください。
船舶用として、ステンレス製のシフトノブは入手できますか?
はい。ステンレス鋼304または416製のシフトノブは、船舶や水洗環境向けに一般的に製造されています。アルミニウム製と比較して重量が約30%増加するため、シフトレバーコラムの耐荷重定格もそれに応じて調整する必要があります。
シフトノブのグリップテクスチャはどのように指定すればよいですか?
表面仕上げの図面表記を依頼するか、参考サンプルをご提供ください。工業用途では、ビーズブラスト処理の後に陽極酸化処理を施すことが、信頼性の高い標準的な方法です。高いグリップ力が求められる用途では、二次加工としてローレット加工またはテクスチャコーティングを指定してください。
アルミ製のシフトノブには陽極酸化処理が必要ですか?
通常の使用環境にさらされるすべてのアルミニウム製ノブには、陽極酸化処理を施すことをお勧めします。これにより、腐食防止効果が得られ、表面硬度が向上し、変速位置ごとに色分けすることも可能になります。クリア陽極酸化処理ではアルミニウム本来の風合いを保ち、黒や青の陽極酸化処理では視覚的な区別が容易になります。
はいくらか カスタムCNC シフトノブの相場はどれくらいですか?
単価は、素材、糸の複雑さ、表面処理、および注文数量によって異なります。小ロットの場合、セットアップに時間がかかるため、単価が高くなる傾向があります。大量生産の場合は、固定金型の償却費が分散され、サイクルタイムが短縮されるため、コスト面で有利になります。正確な価格をご確認いただくには、仕様を明記の上、正式な見積もりをご依頼ください。
用途に合ったシフトノブの選び方で困っていませんか?
設計の優れたシフトノブは、操作性を向上させ、疲労を軽減し、ねじの緩みや表面の摩耗に起因する高額な現場での故障を未然に防ぎます。最も重要な仕様は、ねじの互換性、材質の適合性、表面仕上げ、および防振処理です。
YPMFG 提供します カスタムCNC ソリューション シフトノブの製造に関して、技術評価、材料選定のサポート、試作サンプルの作成などを行います。仕様書または現在の部品図面を以下までお送りください。 YPMFG お客様のプロジェクト要件に合わせた技術的な検討と、競争力のあるお見積りをご提供いたします。