Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
カスタマイズ済み ステンレス鋼板の板金加工 見積もりを依頼する前に、材質、厚さ、公差、曲げ回数、表面仕上げ、および製造後の処理を定義しておく必要があります。プロジェクトが停滞したり予算を超過したりする最も一般的な原因は、初期の仕様が曖昧であることです。材料の材質や寸法公差を事前に確定しておくことで、設計のやり直しを減らし、コストのかかる手直しを回避できます。 部品に複数の曲げ加工や溶接が含まれる場合、あるいは特定の腐食環境下で使用される場合は、生産開始前にそれらの詳細を製造業者と確認してください。
多くの調達・技術チームにとって、課題は金属の切断や曲げ加工ができる業者を見つけることではありません。最初の試作品が機能面や寸法面の要件を満たすように、必要な要件を正確に伝えることこそが課題なのです。
YPMFGは、以下の分野においてバイヤーを支援しています。 CNC加工 また、生産に着手する前に、お客様の図面、材料の選定、公差を確認することで、金属加工スペースの確保を支援いたします。
ご注文前に決定すべき主な仕様
図面を送信する前に、最も重要な手順は、6つのパラメータを確定しておくことです。これらの各パラメータは、コストやリードタイム、そして部品が到着時に検査に合格するかどうかに直接影響します。
材料のグレード – 304、316、2205、またはその他の合金
板の厚さ – ゲージまたはミリメートル単位で測定
展開図の寸法 – 展開時の長さ、幅、および曲げ代
曲げ回数と曲げ角度 – カーブが多いほど、セットアップに時間がかかる
公差(重要寸法) – 一般的な部品の場合、通常±0.1 mm
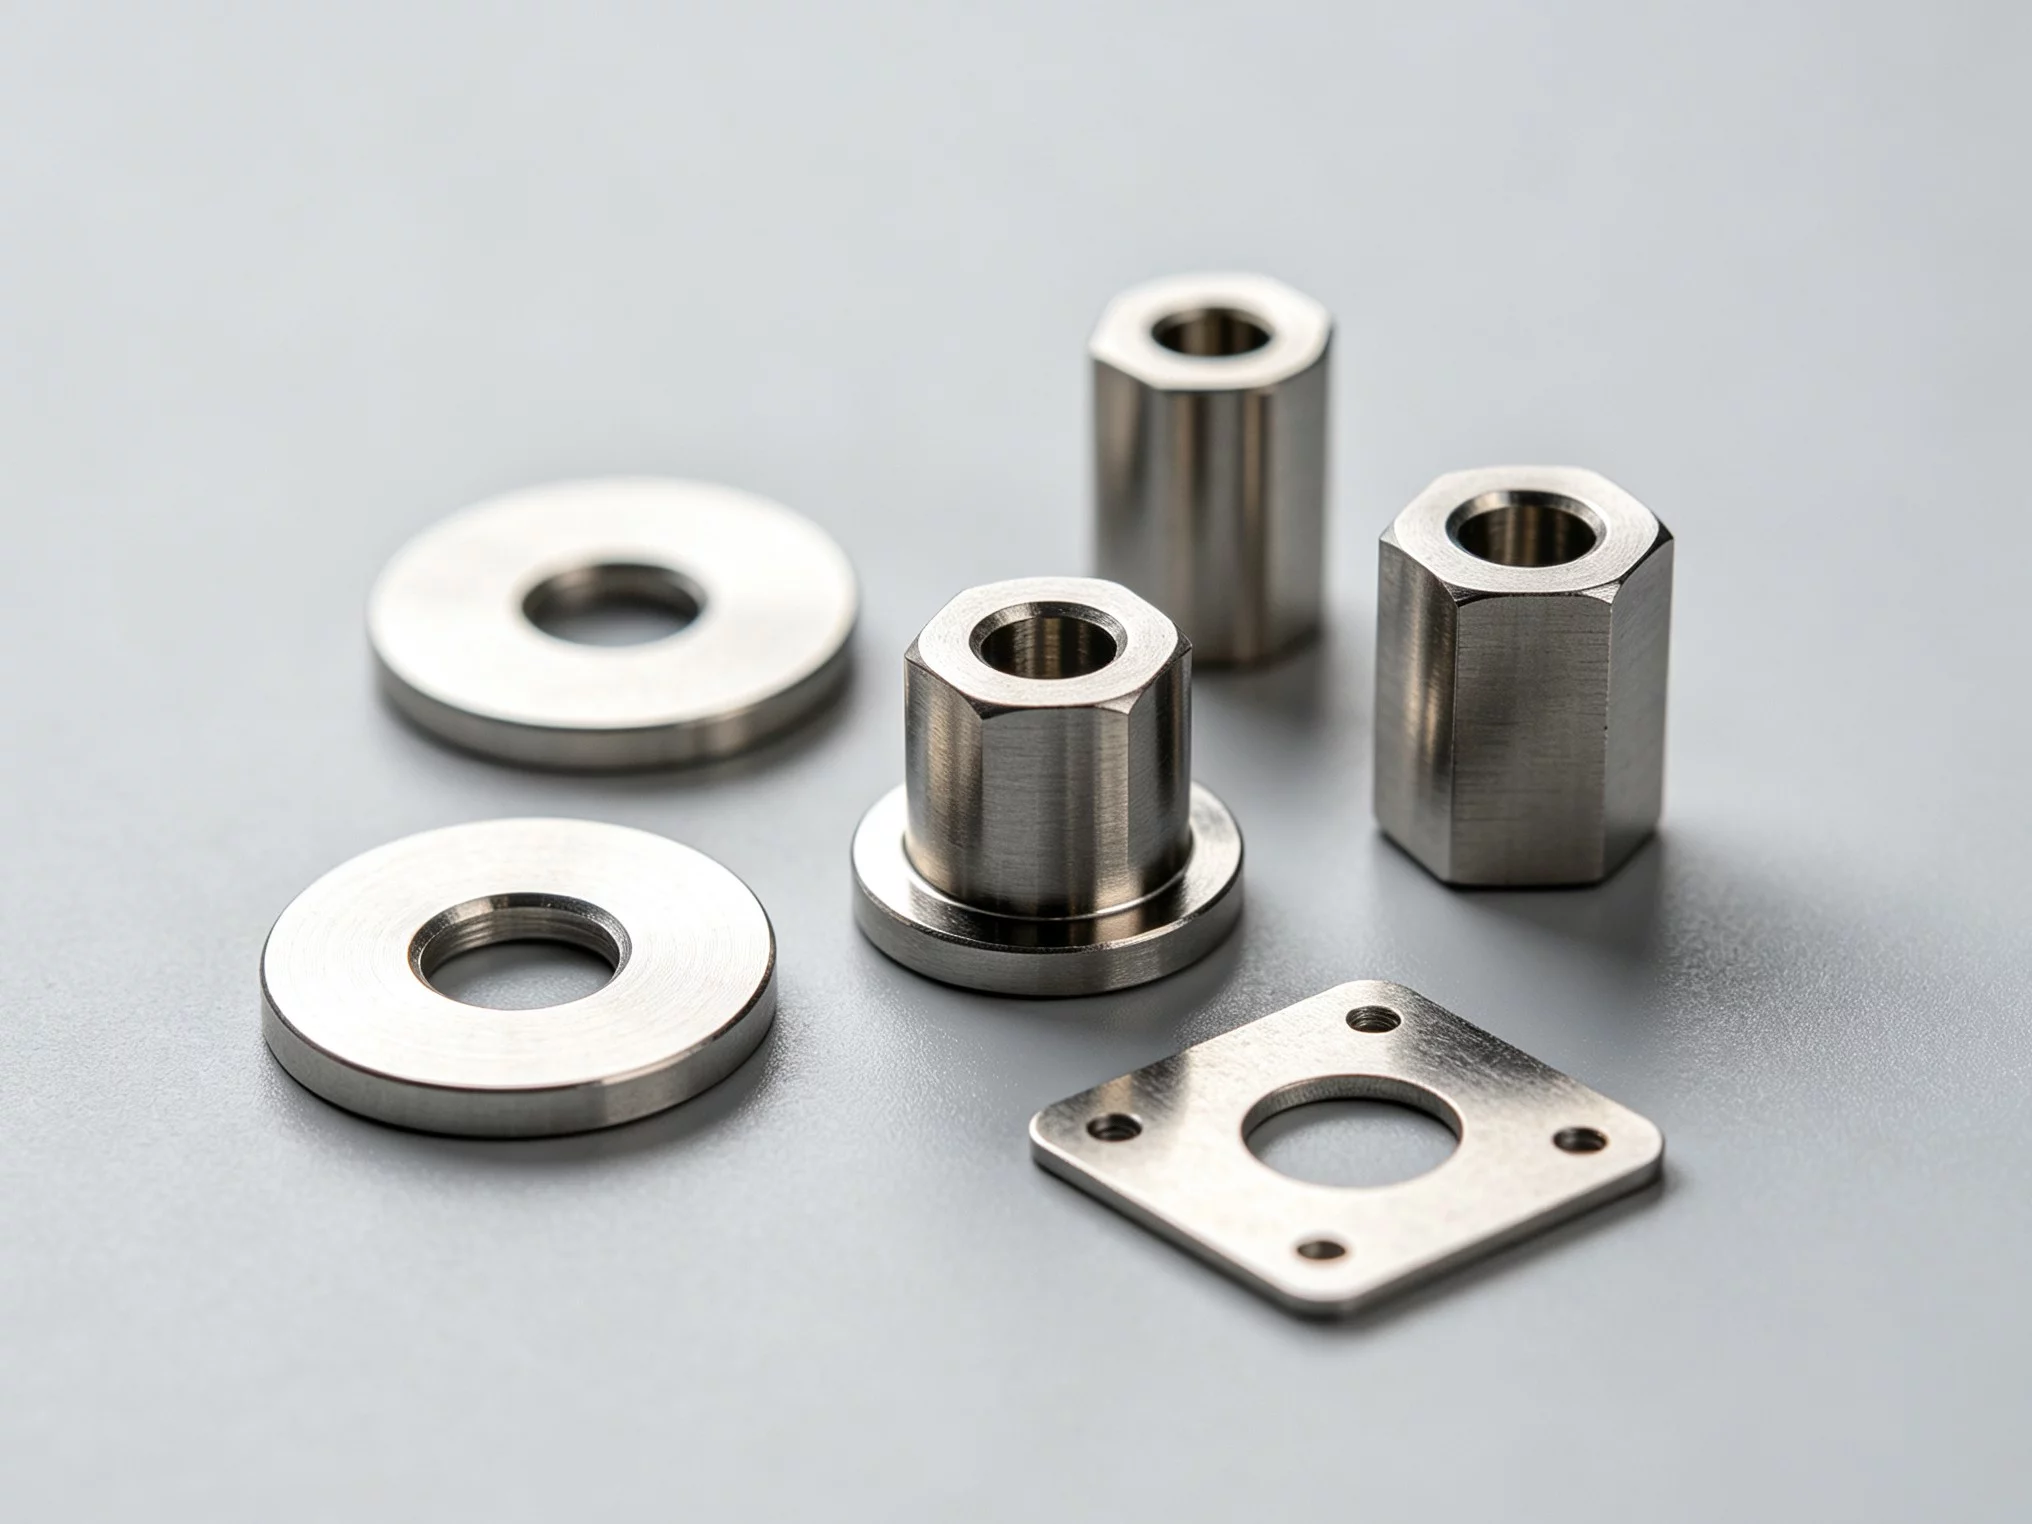
表面仕上げ – ミル仕上げ、ブラッシュ仕上げ、鏡面仕上げ、または塗装仕上げ
用途が腐食性環境に関わる場合は、使用温度と媒体を明記してください。その詳細により、鋼種が304から316、あるいはデュプレックス合金に変更される場合があります。
適切なステンレス鋼のグレードの選び方
「間違った成績」は、最も大きな代償を伴うミスである。 ステンレス鋼の加工. 「グレードが高いほど良い」とは限りません。使用環境に合わせて合金を選定することで、コストを抑えつつ、耐久性を確保することができます。
304は、一般的な屋内用途や食品との接触におけるデフォルトの材質です。316は、塩化物に対する耐性を高めるためにモリブデンが添加されており、沿岸地域、化学、製薬分野での用途における標準となっています。2205デュプレックスは、304の約2倍の降伏強度を持ち、価格は304と316の中間に位置します。
ご自身の環境に適したグレードがわからない場合は、使用条件をYPMFGまでお送りください。 材料選定の見直し. エンジニアリングチームは、ピッチング、応力腐食、または粒界腐食が現実的なリスクであるかどうかを判断することができます。
1:4:3:4:8:d:2:d:c:6:f:8:9:6:3:1:3:5:8:e:8:e:2:1:2:c:e:e:5:3:0:9
鋼種の選定も溶接性に影響を与えます。316Lおよび304Lは低炭素系の鋼種であり、溶接後の熱処理が実施できない場合に好んで用いられます。
公差、表面仕上げ、および溶接
公差によるコストは、多くの購入者が予想するよりも高くなります。重要度の低いエッジにおける±0.5 mmの公差を達成するのにかかるコストは、ほとんどありません。一方、嵌合面やシール接合部における同じ±0.5 mmの公差を達成するには、追加の治具や後処理が必要になる場合があります。
表面仕上げの選択は、製造方法と密接に関連しています。 板金の曲げ加工 曲げ部の内側にわずかな表面の凹凸が生じる場合があります。部品に粉体塗装やパッシベーション処理を施す場合は、すべての機械加工が完了した後で、加工業者が仕上げ処理を施せるかどうかを確認してください。
ステンレス鋼の溶接には、特有の制約があります。入熱量が高すぎると、304/316で感作が起こり、粒界腐食につながる可能性があります。製造業者が、薄い板にはTIG(GTAW)を、厚い板にはMIGを使用しているかどうか、また、 溶接手順書 ご要望に応じてご提供いたします。
コストを押し上げてしまうよくある間違い
基準線や重要形状の注記がない、曖昧な図面
関数が要求する許容誤差よりも厳しい許容誤差を指定する
カーブでの内側半径と外側半径の区別がない
製造後の仕上げ工程(バリ取り→溶接→パッシベーション→コーティング)を省略する
製造業者が、一般的な「ステンレス」というラベルからそのグレードを「把握している」と仮定して
こうした事態はそれぞれ、説明を求めるやり取りを引き起こし、数日あるいは数週間の遅れを生じさせます。最初の見積依頼書(RFQ)に1ページの仕様書を同封しておけば、こうしたやり取りのほとんどを省くことができます。
ご注文前の実用的な質問
製造可能な最小の板厚はどれくらいですか?
ほとんどのCNC加工やプレスブレーキ加工は、0.5 mm以上の厚さであれば確実に加工できます。それより薄いと、スプリングバックの制御が難しくなります。6 mmを超えると、レーザーやウォータージェットによる切断能力の制限により、依頼できる工場が限られてくる可能性があります。
材料試験報告書(MTR)は必要ですか?
構造部品や安全上重要な部品の場合は、ヒート番号まで追跡可能なミルテスト証明書を要求してください。YPMFGは、ご要望に応じて出荷時にMTR文書を含めることができます。
複雑なマルチベンドの展開図にはどのように対応しますか?
工場が5軸CNCベンドセンターを使用するか、順次プレスブレーキで加工するかを確認してください。方法によって、達成可能な内側半径と累積公差の積み上げが変わります。
初品試作品の納期はどのくらいですか?
通常2~4週間で、材料の入手性と複雑さによって異なります。特急枠が利用できる場合があります。YPMFGに 試作スケジュール を図面送付時にお問い合わせください。
不動態化や電解研磨を社内で提供していますか?
仕上げ工程を第三者に外注する場合は、輸送とスケジュールの時間を追加してください。溶接後の各工程を誰が実施するか、またそれが文書化されているかを確認してください。
板金プロジェクトの始め方
適切なステンレス板金部品は、一般的なRFQではなく、明確な仕様から始まります。グレード、板厚、重要な公差、曲げ形状、仕上げの順序、使用環境を記載してください。その一式を展開図または3Dモデルとともに送付してください。
図面と使用条件に関する短いメモをYPMFGにお送りいただければ、エンジニアリングレビューを行います。チームは不明確な公差を指摘し、未決定の場合はグレードを提案し、 カスタム板金製作の見積もり を提案された工程ルートとともに返します。この1回のやり取りで、通常は最終生産の納期が1サイクル分短縮されます。