
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Jeu de pièces en aluminium anodisé usinées par CNC Fraisage CNC précision grâce à une couche d’oxyde déposée thermiquement assurant une protection contre la corrosion et un état de surface contrôlé. Les tolérances d’usinage se situent généralement entre ± 0,05 mm sur les faces planes. L’anodisation ajoute une couche d’oxyde de 5 à 25 µm (type II) ou de 25 à 50 µm et plus (revêtement dur de type III). Le prix dépend de la complexité géométrique, du volume du lot, de la nuance de l’alliage et de l’épaisseur de l’anodisation. Avant d’envoyer un plan pour obtenir un devis, précisez bien vos spécifications de l'alliage, le type d'anodisation et toute remarque concernant les cotes critiques, afin que l'atelier puisse dimensionner correctement le matériau et éviter un cycle de retouche.
Approvisionnement aluminium anodisé Components met en évidence un aspect que la plupart des acheteurs négligent : la couche d’oxyde ajoute de l’épaisseur à chaque face exposée. Une paroi de 0,5 mm devient donc, d’un point de vue fonctionnel, plus fine après une anodisation dure. Si vous choisissez des pièces destinées à des boîtiers électroniques, des fixations aérospatiales ou des enceintes industrielles, un petit écart dans votre cahier des charges Cela peut se traduire par le rejet d'un lot ou par une refonte de la conception. YPMFG collabore avec les équipes d'ingénieurs sur ce type d'examen des interfaces avant que la découpe ne commence.
Caractéristiques techniques essentielles à définir en priorité
Les trois paramètres qui entraînent le plus souvent des retouches sont le choix de l'alliage, le type d'anodisation et l'empilement dimensionnel.
Qualité d'alliage: 6061-T6 pour les pièces structurelles générales, 7075-T6 lorsque le rapport résistance/poids est déterminant, 5052 pour l'aptitude au formage à froid et l'exposition en milieu marin.
Cours sur l'anodisation: Type II (5 à 25 µm) pour une résistance à la corrosion modérée et à des fins décoratives ; Type III (25 à 50 µm+) pour la résistance à l'usure et les applications à parois minces.
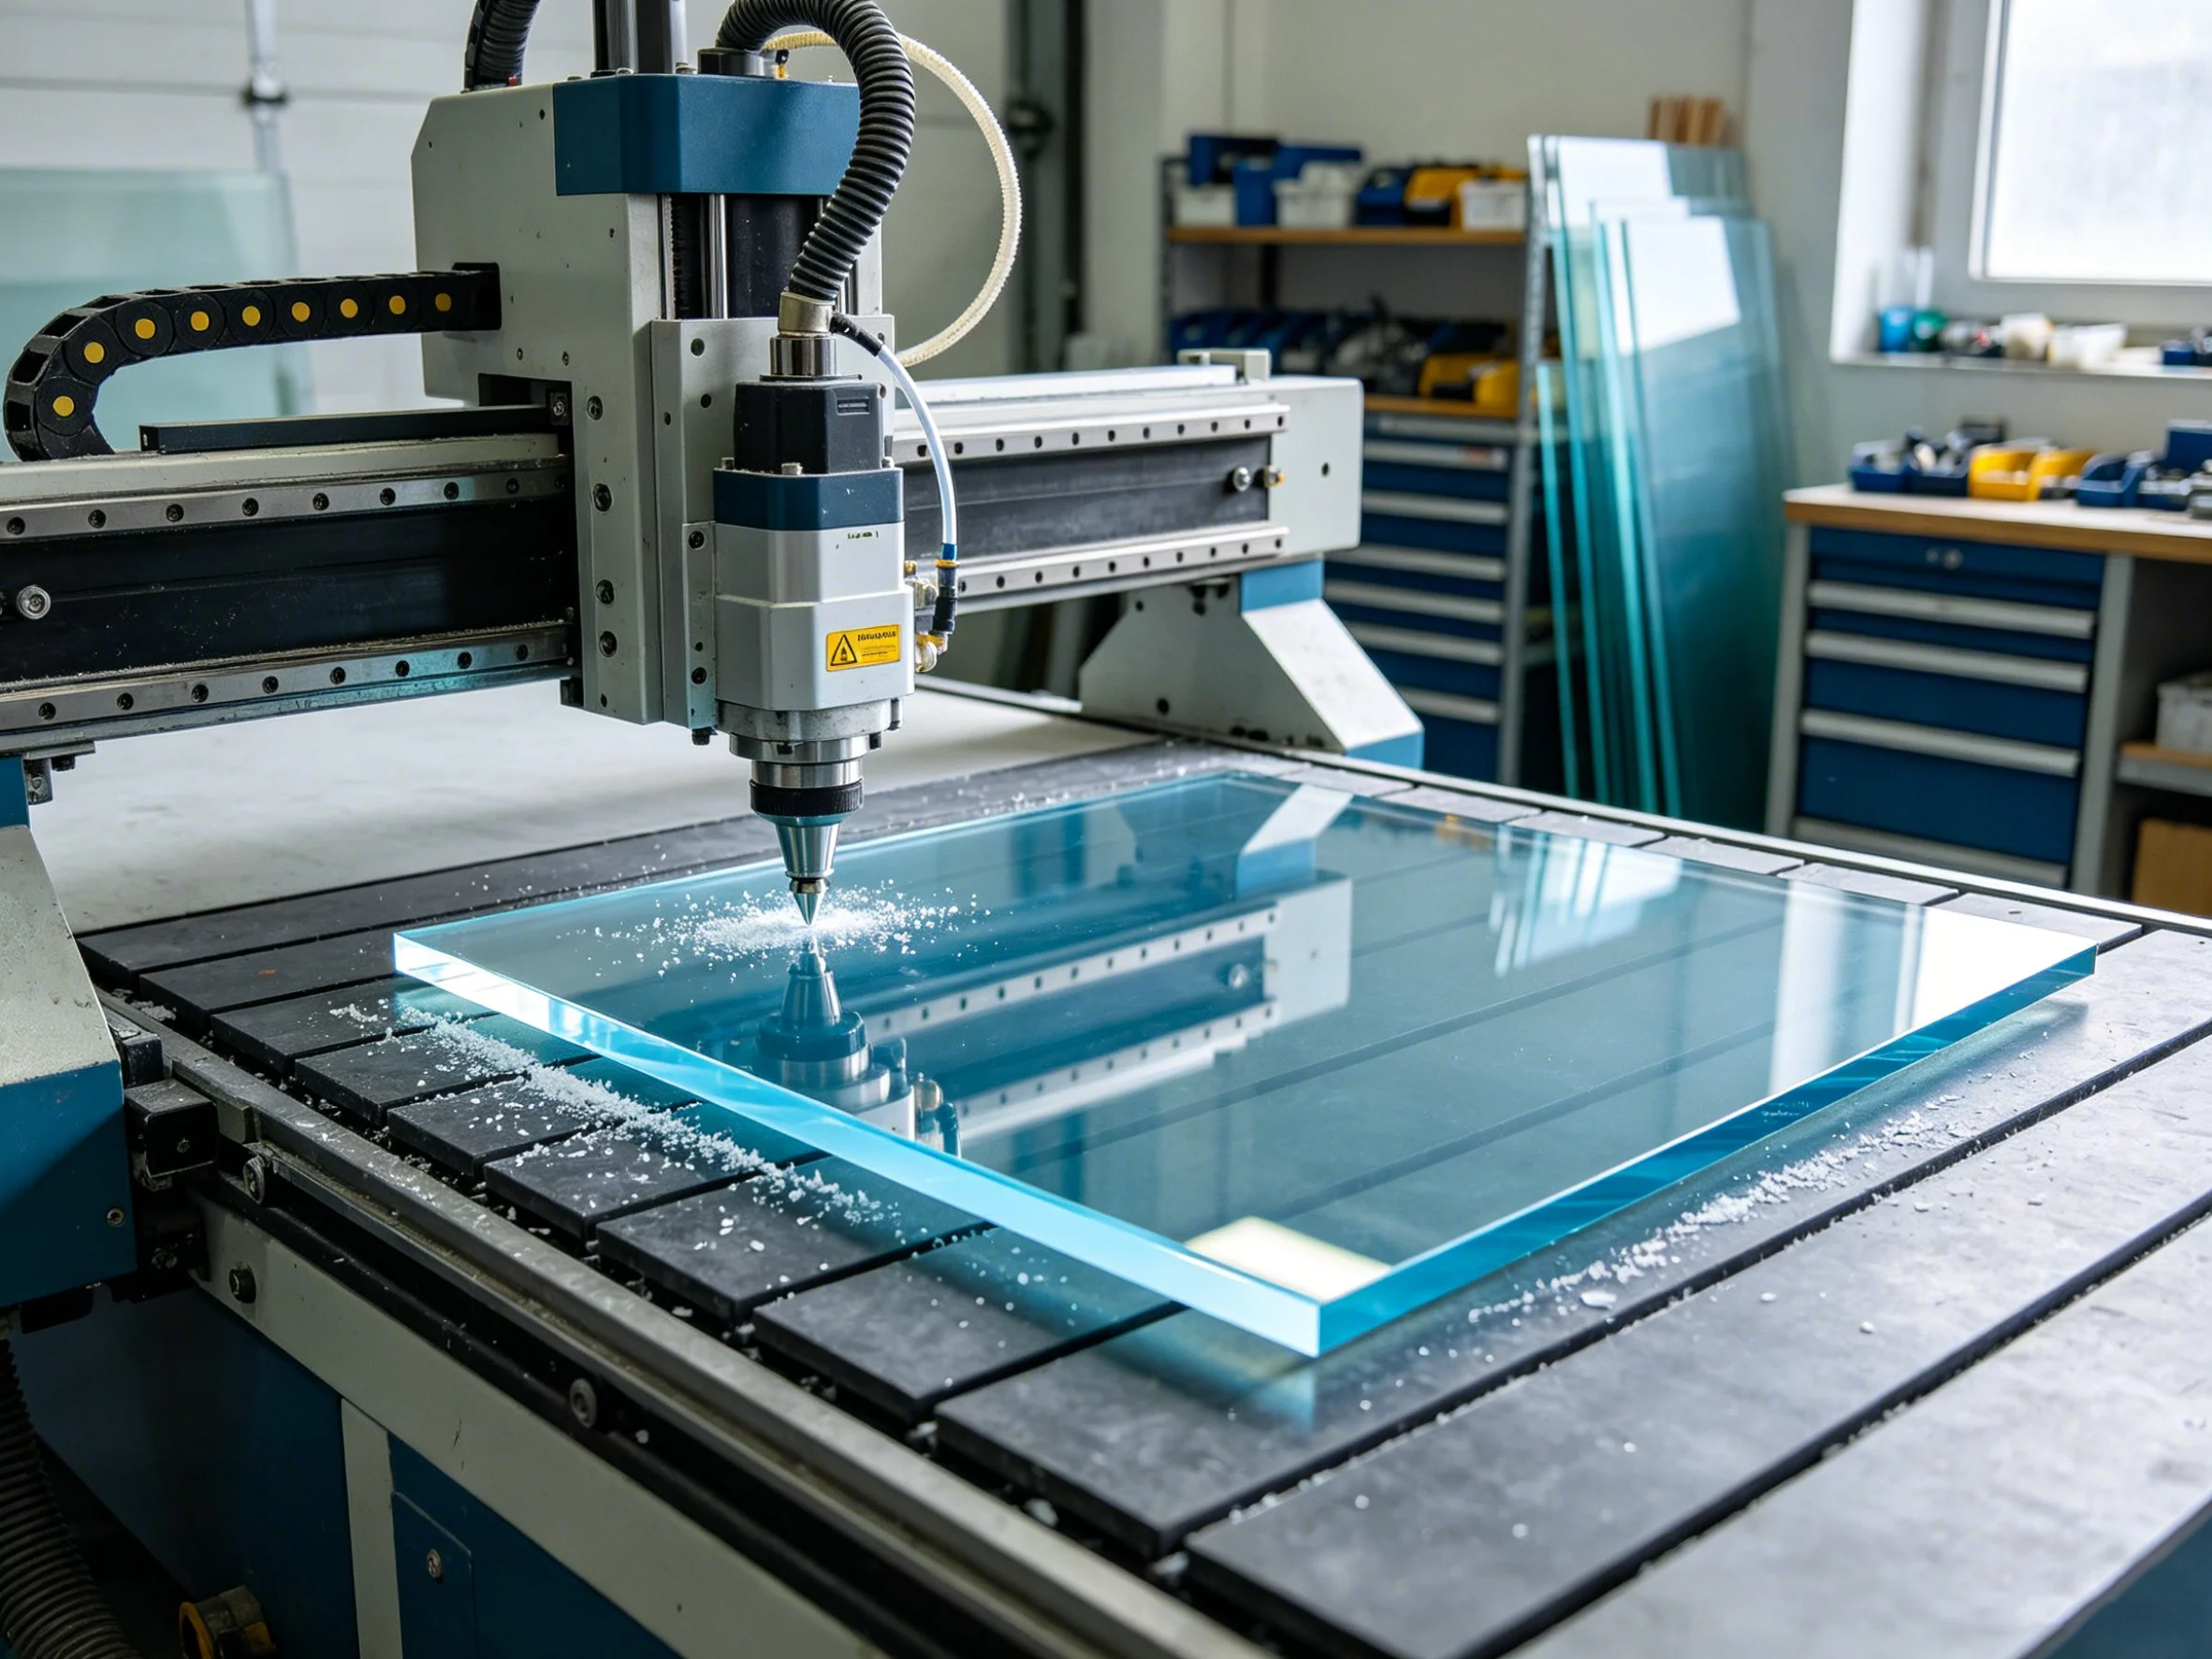
Interaction entre les tolérances: L'oxyde se développe vers l'extérieur à partir de la surface. Sur un alésage de 2 mm avec une tolérance de ±0,05 mm, un revêtement de type II de 15 µm est négligeable. Sur une fente de 0,8 mm recouverte d'un revêtement dur de type III, les 12,5 µm ajoutés de chaque côté deviennent significatifs.
Indiquez sur votre plan les dimensions critiques après anodisation. La plupart des ateliers usineront selon les cotes ajustées en fonction de l'anodisation si vous les précisez explicitement.
Quels sont les facteurs qui déterminent le coût unitaire d'une pièce ?
Un support standard en 6061 avec anodisation de type II, vendu par lot de 100 pièces, revient bien moins cher que la même pièce en 7075 avec revêtement dur de type III, vendue par lot de 50 unités. Si votre solution sur mesure nécessite un alliage haut de gamme ; demandez des devis pour deux tailles de lots afin de déterminer à partir de quel moment la courbe du coût unitaire se stabilise.
Quatre erreurs qui obligent les acheteurs à refaire les travaux
Spécifier l'épaisseur de l'anodisation sans indiquer les cotes critiques. L'atelier usine les pièces conformément au plan ; il vous appartient de préciser quelles faces constituent le repère de référence après anodisation.
Sans préciser l'état de l'alliage. « Aluminium 6061 » ne suffit pas. Les nuances 6061-T6 et 6061-O présentent des caractéristiques différentes en termes de limite d'élasticité et de résistance à la rupture.

En partant du principe que l'anodisation pigmentée résiste aux UV. Les finitions anodisées teintées peuvent se décolorer à l'extérieur ; l'anodisation transparente de type II, dotée d'une couche de teinture scellée, offre une meilleure tenue. Vérifiez que votre scénario d'application avant de choisir une couleur.
On ne procède pas au contrôle du premier article. Pour les nouvelles références, demandez un rapport FAI comprenant les plans cotés et les mesures d'épaisseur de l'anodisation avant de valider la production complète.
YPMFG peut examiner votre plan et signaler les conflits liés aux tolérances d'anodisation avant le début de l'usinage, ce qui permet généralement d'éviter un cycle de révision.
Questions fréquemment posées par les acheteurs
Quelle est l'épaisseur minimale de paroi requise pour l'anodisation dure ?
Un revêtement dur de type III est généralement recommandé pour les parois d'une épaisseur supérieure à 1 mm. En dessous de cette épaisseur, le ramollissement dû à la chaleur peut entraîner une baisse de la limite d'élasticité. Vérifiez ces informations dans la fiche technique de votre alliage.
Les pièces anodisées peuvent-elles être peintes ou collées par la suite ?
Oui. L'anodisation améliore l'adhérence de la peinture et fait office de couche d'apprêt. Pour les adhésifs structurels, la surface anodisée doit être décapée et maintenue propre, conformément à la norme ASTM B557.
L'anodisation modifie-t-elle les tolérances dimensionnelles ?
Cela ajoute entre 0,5 et 12,5 µm par face exposée, en fonction de l'épaisseur. Pour la plupart des Usiné par commande numérique (CNC) Pour les pièces, ce décalage est négligeable, mais sur les alésages de précision inférieurs à 1 mm, il peut avoir une incidence sur la classe d'ajustement.
Quelle taille de lot est la plus rentable pour une série de prototypes ?
Pour des quantités comprises entre 1 et 10 unités, le coût unitaire est principalement déterminé par les coûts de mise en place et les quantités minimales requises pour la cuve d'anodisation. Une augmentation de la production à plus de 50 unités permet généralement de réduire le coût unitaire de 30 à 40 %.
Choisir la pièce adaptée à votre application
L'intérêt principal de la combinaison Fraisage CNC Un composant anodisé est résistant à la corrosion et présente une stabilité dimensionnelle, ce qui permet d’éviter une étape de placage distincte. Le principal risque réside dans le fait de définir ces deux procédés de manière isolée et de ne pas tenir compte de leur interaction au niveau des ajustements critiques.
Si vous disposez d'un dessin ou d'un modèle 3D, vous pouvez l'envoyer à YPMFG pour une étude technique. L'équipe vérifiera le cumul des tolérances d'anodisation, vous recommandera un alliage et un état de durcissement, et vous fournira un devis ferme avec un délai de livraison. Aucun engagement minimum n'est requis pour cette première évaluation.





