
 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
O corte a laser de metais utiliza um feixe concentrado de laser de fibra para derreter e ejetar material ao longo de um trajeto 2D programado. Ele processa aço, alumínio, titânio e cobre na forma de chapas ou placas. As tolerâncias típicas ficam abaixo de 0,1 mm, e não é necessária nenhuma ferramenta física. Antes de especificar uma peça, quatro fatores determinam o custo e a qualidade: espessura do material, perda aceitável por corte, exigência de acabamento das bordas e volume de produção. Acertar nesses pontos evita que você pague a mais por especificações desnecessárias ou que especifique peças com parâmetros insuficientes, que possam apresentar falhas durante a montagem.
Se você estiver procurando fornecedores componentes metálicos cortados a laser Em um projeto de usinagem CNC, a diferença entre uma peça que se encaixa perfeitamente e outra que exige retrabalho geralmente se deve à forma como o corte foi especificado. O custo por peça, a qualidade das arestas, a distorção térmica e a escolha do material interagem entre si. As seções a seguir detalham o que deve ser verificado antes de enviar um desenho para uma oficina de usinagem.
Como funciona o corte a laser de metais
Um laser de fibra fornece 2 a 12 kW de potência óptica por meio de uma fibra multimodo. O feixe é focado em um ponto de aproximadamente 0,1 a 0,3 mm, onde derrete a camada superficial. Um gás auxiliar de alta pressão — nitrogênio, oxigênio ou ar — expulsa o metal derretido para fora do corte em tempo real.
Para espessuras inferiores a 3 mm, os tempos de ciclo são curtos e a zona afetada pelo calor permanece estreita. Materiais mais espessos exigem mais potência e uma velocidade menor do cabeçote, o que aumenta o custo por peça e pode causar uma leve refundição nas bordas. Compreender essa relação ajuda a definir expectativas realistas quanto ao prazo de entrega e à qualidade do acabamento.
Fatores-chave que afetam a qualidade do corte a laser de metais

As variáveis abaixo influenciam diretamente o acabamento das bordas, a precisão dimensional e o tempo de ciclo. Verifique se cada uma delas se adequa à sua aplicação antes de escolher um fornecedor ou uma máquina.
Comparar essas seis linhas com o seu desenho é a maneira mais rápida de identificar conflitos nas especificações antes do início da produção. YPMFG pode analisar um arquivo e identificar os casos em que uma tolerância solicitada ou uma combinação de materiais fará com que o tempo de ciclo ou o custo unitário ultrapassem o orçamento.
Corte a laser de metal x outros métodos de corte de chapas
O laser continua sendo a opção padrão para trabalhos com geometria mista e espessura média, pois não requer matriz física e é capaz de lidar com detalhes internos complexos. Para cortes retos e em grande volume de aço macio, a cisalhamento ou o corte com serra costumam ser mais econômicos por metro. O método correto depende de qual aspecto você prioriza: velocidade, acabamento ou rendimento.
Como escolher um serviço de corte a laser de metais
Solicite uma amostra de teste de corte com o mesmo material e espessura que os da sua peça antes de dar início à produção em série. Verifique três aspectos na amostra: a rugosidade das bordas sob ampliação de 20×, o ajuste dimensional em relação ao seu conjunto de tolerâncias e a presença de eventuais manchas visíveis de refusão ou oxidação na face superior.
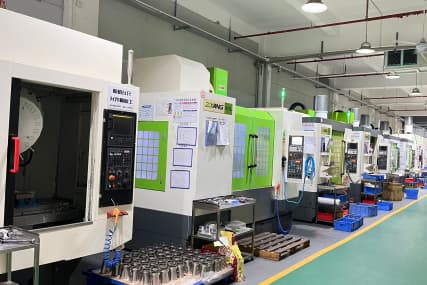
Confirme também quais serviços de pós-processamento a oficina oferece internamente — rebarbação, dobra, soldagem ou tratamento de superfície. Uma peça que precisa ser enviada a um segundo fornecedor para ser dobrada aumenta o prazo de entrega e o risco de manuseio. YPMFG apoia projetos que combinam corte a laser com o subsequente Usinagem CNC, para que você possa reunir o corte, a usinagem e o acabamento em um único local e reduzir os atrasos nas transferências entre etapas.
Perguntas frequentes sobre o corte de metais a laser
Qual é a espessura máxima de aço que um laser de fibra consegue cortar com precisão?
A maioria dos lasers de fibra industriais corta até 25 mm em aço carbono e 12–15 mm em aço inoxidável 304. Além dessa faixa, o corte a plasma ou a jato de água geralmente se torna mais econômico por peça.
O corte do aço inoxidável deixa uma borda áspera ou manchada?
Com o auxílio de nitrogênio, a borda permanece limpa e livre de manchas escuras de óxido. O auxílio de oxigênio no aço inoxidável produz uma camada de óxido que pode exigir um segundo polimento ou lixamento antes da pintura.
Qual a perda por corte devo considerar no meu projeto?
Preveja uma remoção de material de aproximadamente 0,1 a 0,3 mm por passagem de corte, dependendo da espessura e da potência do laser. Some esse valor às suas dimensões internas nominais para atingir o tamanho desejado da característica.
O corte a laser permite produzir superfícies 3D ou curvas?
As mesas a laser padrão de 2 ou 3 eixos processam apenas chapas planas. Para peças contornadas ou em forma de cúpula, é necessário um cabeçote de 5 eixos ou conformação pós-laser, o que altera significativamente o modelo de custo.
Quais formatos de arquivo os serviços de corte a laser aceitam?
DXF, DWG e AI são os formatos mais comuns. Envie um arquivo vetorial com caminhos fechados, que não se sobreponham e sem camadas ocultas. Arquivos rasterizados, como PNG ou JPG, não são adequados para o corte a laser CNC.
Precisa de ajuda para especificar suas peças de metal cortadas a laser?
Envie seus desenhos, especificações de materiais e quantidades para YPMFG para uma rápida análise técnica. Você receberá feedback sobre as tolerâncias viáveis, o gás auxiliar recomendado e se uma combinação laser e CNC Esse fluxo de trabalho reduz custos em comparação com uma compilação de processo único. Basta um breve e-mail com seus parâmetros para darmos início à conversa.





