Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

При лазерной резке металла используется сфокусированный луч волоконного лазера для плавления и удаления материала по запрограммированной двумерной траектории. Этот метод позволяет обрабатывать сталь, алюминий, титан и медь в виде листов или пластин. Типичные допуски не превышают 0,1 мм, при этом не требуется изготовление физических инструментов. Прежде чем определять технические характеристики детали, необходимо принять четыре решения, определяющих стоимость и качество: толщина материала, допустимые потери на пропил, требования к обработке кромок и объем производства. Правильный выбор этих параметров позволяет избежать переплаты за ненужные характеристики или занижения требований к деталям, которые могут выйти из строя при сборке.
Если вы занимаетесь поиском поставщиков металлические детали, вырезанные лазером for a Обработка на станках с ЧПУ project, the gap between a part that installs cleanly and one that creates rework often traces back to how the cut was specified. Cost per part, edge quality, thermal distortion, and material choice all interact. The sections below break down what to verify before you send a drawing to a fab shop.
Как работает лазерная резка металла
Волоконный лазер обеспечивает оптическую мощность 2–12 кВт, передаваемую по многомодовому волокну. Луч фокусируется в точку диаметром примерно 0,1–0,3 мм, где он расплавляет поверхностный слой. Газ-носитель под высоким давлением — азот, кислород или воздух — выдувает расплавленный металл из пропил в режиме реального времени.
For thin gauge under 3 mm, cycle times are short and the heat-affected zone stays narrow. Thicker stock demands more power and slower head speed, which raises cost per part and can introduce minor edge recast. Understanding this trade-off helps you set realistic expectations for срок выполнения заказа and finish quality.
Основные факторы, влияющие на качество лазерной резки металла

The variables below directly influence edge finish, dimensional accuracy, and cycle time. Match each one to your application перед выбором a supplier or machine.
Сравнение этих шести строк с вашим чертежом — самый быстрый способ выявить несоответствия в технических характеристиках до начала производства. YPMFG может проанализировать файл и выявить места, где требуемый допуск или сочетание материалов приведет к превышению бюджета по времени цикла или себестоимости единицы продукции.
Лазерная резка металла по сравнению с другими методами резки листового металла
Лазерная резка по-прежнему остается стандартным методом для обработки деталей со сложной геометрией и средней толщиной, поскольку не требует использования физических штампов и позволяет обрабатывать детали с мелкими внутренними элементами. Для прямолинейной резки мягкой стали в больших объемах ножничная резка или пиление зачастую обходятся дешевле в расчете на метр. Выбор подходящего метода зависит от того, что для вас важнее: скорость, качество поверхности или производительность.
Выбор услуги лазерной резки металла
Прежде чем приступить к серийному производству, закажите пробный образец, изготовленный из вашего конкретного материала и имеющий требуемую толщину. Проверьте три параметра образца: шероховатость кромок при увеличении 20×, соответствие размеров вашим совокупным допускам, а также наличие видимых следов переплавки или окислительных пятен на верхней поверхности.
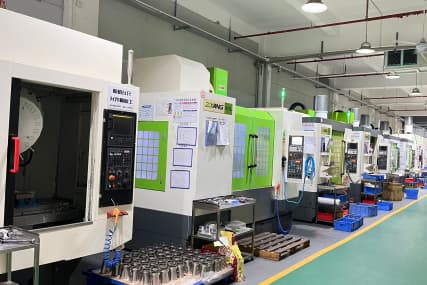
Также уточните, какие виды последующей обработки предлагает мастерская собственными силами — удаление заусенцев, гибку, сварку или обработку поверхности. Если деталь отправляется другому подрядчику для гибки, это увеличивает срок изготовления и повышает риски, связанные с транспортировкой. YPMFG поддерживает проекты, в рамках которых лазерная резкаting с последующим Обработка на станках с ЧПУ, что позволит вам объединить процессы раскроя, обработки и финишной отделки под одной крышей и сократить задержки при передаче работ.
Часто задаваемые вопросы о лазерной резке металла
Какова максимальная толщина стали, которую волоконный лазер может обрабатывать без повреждений?
Большинство промышленных волоконных лазеров обеспечивают резку мягкой стали толщиной до 25 мм и нержавеющей стали марки 304 — толщиной 12–15 мм. При превышении этих пределов с точки зрения экономичности на единицу продукции обычно выгоднее использовать плазменную или гидроабразивную резку.
При резке нержавеющей стали остаются ли шероховатые края или пятна?
При использовании азота кромка остается чистой и без тёмных оксидных пятен. При использовании кислорода на нержавеющей стали образуется оксидный слой, который может потребовать дополнительной шлифовки или полировки перед окраской.
Какой размер потери на пропил следует заложить в расчетах при проектировании?
Рассчитывайте, что за один проход будет удаляться примерно 0,1–0,3 мм материала, в зависимости от толщины и мощности лазера. Прибавьте это значение к номинальным внутренним размерам, чтобы получить требуемый размер элемента.
Можно ли с помощью лазерной резки создавать трехмерные или изогнутые поверхности?
Standard 2-axis or 3-axis laser tables handle flat sheet only. For contoured or dome-shaped parts вам нужно a 5-axis head or post-laser forming, which changes the cost model significantly.
Какие форматы файлов принимаются при оказании услуг лазерной резки?
DXF, DWG, and AI are the most common. Send a vector file with closed, non-overlapping paths and no hidden layers. Raster files such as PNG or JPG are not suitable for CNC laser cutting.
Нужна помощь в определении технических характеристик деталей, изготовленных методом лазерной резки металла?
Отправьте свои чертежи, спецификации материалов и количество по адресу YPMFG для оперативной технической экспертизы. Вы получите рекомендации по допустимым допускам, рекомендуемому вспомогательному газу, а также информацию о том, можно ли использовать комбинированный лазер и ЧПУ Такой рабочий процесс позволяет сократить расходы по сравнению с одноэтапной сборкой. Чтобы начать общение, достаточно отправить короткое письмо с указанием ваших параметров.