
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Beim Laserschneiden von Metallen wird ein gebündelter Faserlaserstrahl eingesetzt, um Material entlang einer programmierten 2D-Bahn zu schmelzen und abzutragen. Es eignet sich für Stahl, Aluminium, Titan und Kupfer in Form von Blechen oder Platten. Die typischen Toleranzen liegen unter 0,1 mm, und es ist kein physisches Werkzeug erforderlich. Bevor Sie ein Bauteil spezifizieren, bestimmen vier Faktoren die Kosten und die Qualität: Materialstärke, akzeptabler Schnittverlust, Anforderungen an die Kantenbearbeitung und Produktionsmenge. Wenn Sie diese Faktoren richtig festlegen, vermeiden Sie, dass Sie für Spezifikationen zu viel bezahlen, die Sie nicht benötigen, oder dass Sie Bauteile zu schwach spezifizieren, die bei der Montage versagen.
Wenn Sie auf der Suche nach Lieferanten sind lasergeschnittene Metallteile Bei einem CNC-Bearbeitungsprojekt lässt sich der Unterschied zwischen einem Teil, das sich problemlos einbauen lässt, und einem, das Nacharbeit erfordert, oft auf die Art und Weise zurückführen, wie der Schnitt spezifiziert wurde. Die Kosten pro Teil, die Kantenqualität, thermische Verformungen und die Materialauswahl beeinflussen sich gegenseitig. In den folgenden Abschnitten wird erläutert, was Sie überprüfen sollten, bevor Sie eine Zeichnung an einen Fertigungsbetrieb senden.
So funktioniert das Laserschneiden von Metall
Ein Faserlaser liefert über eine Multimode-Faser eine optische Leistung von 2–12 kW. Der Strahl wird auf einen Punkt von etwa 0,1–0,3 mm fokussiert, wo er die Oberflächenschicht schmilzt. Ein unter hohem Druck stehendes Hilfsgas – Stickstoff, Sauerstoff oder Luft – bläst das geschmolzene Metall aus dem Schnittspalt in Echtzeit.
Bei dünnen Blechen unter 3 mm sind die Zykluszeiten kurz und die Wärmeeinflusszone bleibt schmal. Dickeres Material erfordert mehr Leistung und eine geringere Kopfgeschwindigkeit, was die Kosten pro Teil erhöht und zu geringfügigen Umformungen an den Kanten führen kann. Wenn Sie diesen Kompromiss verstehen, können Sie realistische Erwartungen hinsichtlich der Durchlaufzeit und der Oberflächenqualität festlegen.
Wichtige Faktoren, die die Qualität des Laserschneidens von Metall beeinflussen

Die folgenden Variablen haben direkten Einfluss auf die Kantenqualität, die Maßgenauigkeit und die Zykluszeit. Passen Sie jede einzelne davon an Ihre Anwendung an, bevor Sie sich für einen Lieferanten oder eine Maschine entscheiden.
Ein Abgleich dieser sechs Zeilen mit Ihrer Zeichnung ist der schnellste Weg, um Spezifikationskonflikte noch vor Produktionsbeginn zu erkennen. YPMFG kann eine Datei durchgehen und markieren, an welchen Stellen eine geforderte Toleranz oder Materialkombination die Zykluszeit oder die Stückkosten über das Budget hinaus in die Höhe treibt.
Laserschneiden von Metall im Vergleich zu anderen Blechschneideverfahren
Laserschneiden ist nach wie vor die Standardmethode für Werkstücke mit gemischter Geometrie und mittlerer Dicke, da hierfür keine physische Stanzform erforderlich ist und auch enge Innenkonturen bearbeitet werden können. Beim geradlinigen Schneiden von Weichstahl in großen Stückzahlen ist das Scheren oder Sägen pro Meter oft kostengünstiger. Die Wahl der richtigen Methode hängt davon ab, ob Geschwindigkeit, Oberflächenqualität oder Durchsatz für Sie an erster Stelle stehen.
Auswahl eines Anbieters für Laserschneiden von Metallen
Fordern Sie ein Schnittmuster Ihres genauen Materials und Ihrer genauen Dicke an, bevor Sie sich zu einer Serienproduktion verpflichten. Überprüfen Sie am Muster drei Dinge: die Kantenrauheit bei 20-facher Vergrößerung, die Maßhaltigkeit im Vergleich zu Ihrer Toleranzsumme sowie etwaige sichtbare Umschmelz- oder Oxidationsflecken auf der Oberseite.
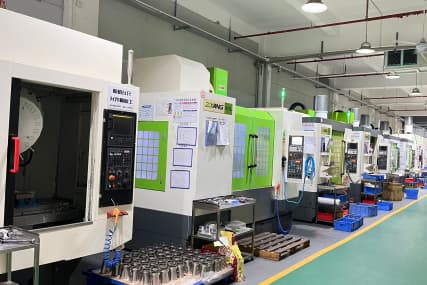
Erkundigen Sie sich außerdem, welche Nachbearbeitungsleistungen der Betrieb selbst anbietet – Entgraten, Biegen, Schweißen oder Oberflächenbehandlung. Ein Bauteil, das zum Biegen an einen zweiten Anbieter geschickt wird, verlängert die Vorlaufzeit und birgt ein Handlingrisiko. YPMFG unterstützt Projekte, bei denen Laserschneiden mit anschließender CNC-Bearbeitung, sodass Sie den Zuschnitt, die Bearbeitung und die Endbearbeitung unter einem Dach bündeln und Verzögerungen durch Übergaben reduzieren können.
Häufig gestellte Fragen zum Laserschneiden von Metallen
Was ist die dickste Stahlstärke, die ein Faserlaser sauber bearbeiten kann?
Die meisten industriellen Faserlaser schneiden bis zu 25 mm in Weichstahl und 12–15 mm in Edelstahl 304. Jenseits dieses Bereichs sind Plasma- oder Wasserstrahlverfahren in der Regel wirtschaftlicher pro Werkstück.
Hinterlässt das Schneiden von Edelstahl raue oder fleckige Kanten?
Durch die Stickstoffunterstützung bleibt die Kante sauber und frei von dunklen Oxidflecken. Bei der Sauerstoffunterstützung auf Edelstahl entsteht eine Oxidschicht, die vor dem Lackieren möglicherweise ein nachträgliches Schleifen oder Polieren erfordert.
Wie viel Schnittverlust sollte ich bei meiner Konstruktion einkalkulieren?
Rechnen Sie je nach Materialstärke und Laserleistung mit einem Materialabtrag von etwa 0,1–0,3 mm pro Schnittdurchgang. Addieren Sie diesen Wert zu Ihren Nenninnenmaßen, um die gewünschte Strukturgröße zu erreichen.
Können beim Laserschneiden 3D-Formen oder gekrümmte Oberflächen hergestellt werden?
Herkömmliche 2- oder 3-Achsen-Lasertische sind ausschließlich für flache Bleche ausgelegt. Für konturierte oder gewölbte Teile benötigen Sie einen 5-Achsen-Kopf oder eine Nachbearbeitung nach dem Laserschneiden, was das Kostenmodell erheblich verändert.
Welche Dateiformate werden bei Laserschneidediensten akzeptiert?
DXF, DWG und AI sind die gängigsten Formate. Senden Sie bitte eine Vektordatei mit geschlossenen, sich nicht überlappenden Pfaden und ohne ausgeblendete Ebenen. Rasterdateien wie PNG oder JPG sind für das CNC-Laserschneiden nicht geeignet.
Benötigen Sie Hilfe bei der Spezifizierung Ihrer lasergeschnittenen Metallteile?
Bitte senden Sie Ihre Zeichnungen, die Materialspezifikation und die Stückzahl an YPMFG für eine kurze technische Prüfung. Sie erhalten Rückmeldung zu realisierbaren Toleranzen, zum empfohlenen Hilfsgas und dazu, ob eine kombinierte Laser und CNC Dieser Workflow spart Kosten im Vergleich zu einem Ein-Prozess-Build. Eine kurze E-Mail mit Ihren Parametern reicht aus, um das Gespräch in Gang zu bringen.





