Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

El corte de metal por láser utiliza un rayo láser de fibra enfocado para fundir y expulsar material a lo largo de una trayectoria bidimensional programada. Permite acero, aluminio, titanio y cobre en forma de chapa o placa. Las tolerancias habituales se mantienen por debajo de 0,1 mm y no se necesita ningún utillaje físico. Antes de especificar una pieza, hay cuatro factores que determinan el coste y la calidad: el espesor del material, la pérdida por corte aceptable, los requisitos de acabado de los bordes y el volumen de producción. Acertar en estos aspectos evita pagar de más por especificaciones que no se necesitan o especificar de forma insuficiente piezas que fallan durante el montaje.
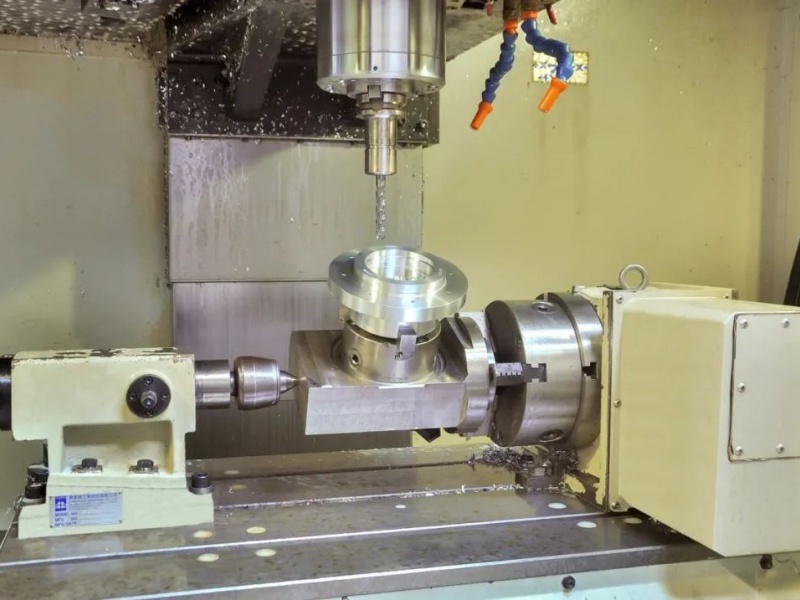
Si estás buscando proveedores componentes metálicos cortados con láser for a Mecanizado CNC project, the gap between a part that installs cleanly and one that creates rework often traces back to how the cut was specified. Cost per part, edge quality, thermal distortion, and material choice all interact. The sections below break down what to verify before you send a drawing to a fab shop.
Cómo funciona el corte de metal con láser
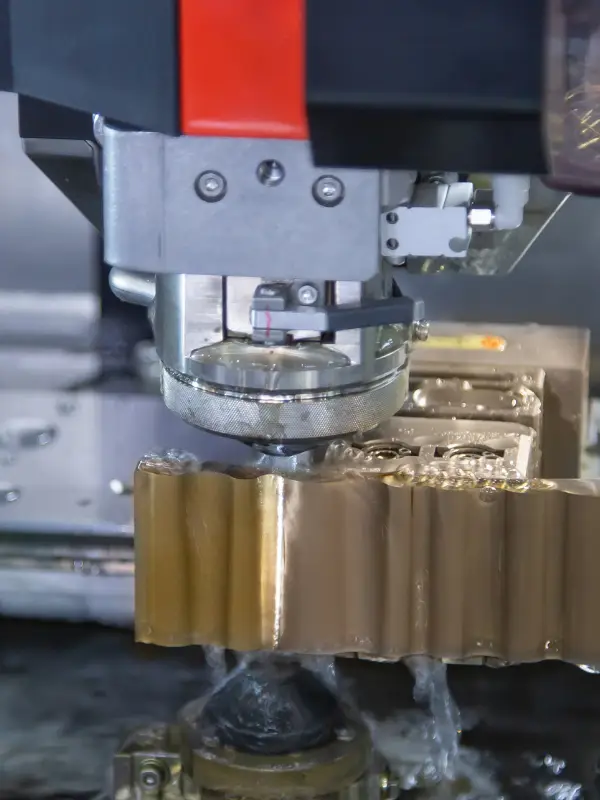
Un láser de fibra emite una potencia óptica de entre 2 y 12 kW a través de una fibra multimodo. El haz se enfoca en un punto de aproximadamente 0,1-0,3 mm, donde funde la capa superficial. Un gas auxiliar a alta presión —nitrógeno, oxígeno o aire— expulsa el metal fundido fuera de la corte en tiempo real.
For thin gauge under 3 mm, cycle times are short and the heat-affected zone stays narrow. Thicker stock demands more power and slower head speed, which raises cost per part and can introduce minor edge recast. Understanding this trade-off helps you set realistic expectations for plazo de entrega and finish quality.
Factores clave que influyen en la calidad del corte de metal con láser

The variables below directly influence edge finish, dimensional accuracy, and cycle time. Match each one to your application antes de elegir a supplier or machine.
Comparar estas seis filas con tu plano es la forma más rápida de detectar posibles discrepancias técnicas antes de que comience la producción. YPMFG puede revisar un expediente e indicar en qué casos una tolerancia solicitada o una combinación de materiales hará que el tiempo de ciclo o el coste unitario superen el presupuesto.
Corte de metal con láser frente a otros métodos de corte de chapa
El láser sigue siendo la opción predeterminada para trabajos de geometría mixta y espesor medio, ya que no requiere troquel físico y permite trabajar con detalles internos muy precisos. Para el corte rectilíneo de grandes volúmenes de acero dulce, el cizallado o el serrado suelen resultar más económicos por metro. El método adecuado depende de si se prioriza la velocidad, el acabado o el rendimiento.
Cómo elegir un servicio de corte de metal por láser
Solicita una muestra de prueba de corte del material y el espesor exactos antes de dar el visto bueno a una tirada de producción. Comprueba tres aspectos en la muestra: la rugosidad de los bordes con un aumento de 20×, el ajuste dimensional respecto a tu acumulación de tolerancias y cualquier mancha visible de refundición u oxidación en la cara superior.
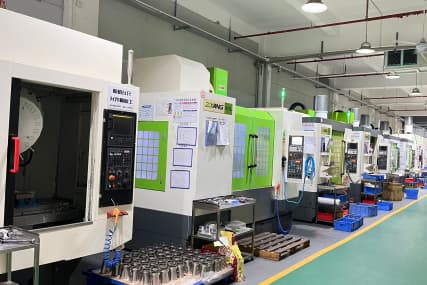
Averigua también qué servicios de posprocesado ofrece el taller de forma interna: desbarbado, plegado, soldadura o tratamiento de superficies. Una pieza que se envía a un segundo proveedor para su plegado aumenta el plazo de entrega y el riesgo de manipulación. YPMFG apoya proyectos que combinan corte por láserting y posteriormente Mecanizado CNC, de modo que puedas centralizar el corte, el mecanizado y los trabajos de acabado en un mismo lugar y reducir los retrasos en los traspasos.
Preguntas frecuentes sobre el corte de metales con láser
¿Cuál es el espesor máximo de acero que un láser de fibra puede cortar limpiamente?
La mayoría de los láseres de fibra industriales cortan hasta 25 mm en acero dulce y entre 12 y 15 mm en acero inoxidable 304. Más allá de ese rango, el corte por plasma o por chorro de agua suele resultar más económico por pieza.
¿Al cortar acero inoxidable queda el borde rugoso o con manchas?
Con la asistencia de nitrógeno, el filo se mantiene limpio y libre de manchas oscuras de óxido. La asistencia de oxígeno en el acero inoxidable produce una capa de óxido que puede requerir un esmerilado o pulido posterior antes de pintar.
¿Qué margen por pérdida por corte debo prever en mi diseño?
Calcula que se eliminarán aproximadamente entre 0,1 y 0,3 mm de material por pasada de corte, dependiendo del grosor y la potencia del láser. Suma ese valor a tus dimensiones internas nominales para alcanzar el tamaño deseado de la pieza.
¿Se pueden crear superficies 3D o curvas mediante el corte por láser?
Standard 2-axis or 3-axis laser tables handle flat sheet only. For contoured or dome-shaped parts necesitas a 5-axis head or post-laser forming, which changes the cost model significantly.
¿Qué formatos de archivo admiten los servicios de corte por láser?
DXF, DWG, and AI are the most common. Send a vector file with closed, non-overlapping paths and no hidden layers. Raster files such as PNG or JPG are not suitable for CNC laser cutting.
¿Necesitas ayuda para definir tus piezas de metal cortadas con láser?
Envía tus planos, las especificaciones de los materiales y las cantidades a YPMFG para una revisión técnica rápida. Recibirás información sobre las tolerancias alcanzables, el gas auxiliar recomendado y si es posible una combinación láser y CNC Este flujo de trabajo permite ahorrar costes en comparación con una compilación de un solo proceso. Basta con enviarnos un breve correo electrónico con tus parámetros para iniciar la conversación.