
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
レーザー金属切断では、集束させたファイバーレーザービームを用いて、プログラムされた2次元経路に沿って材料を溶融・除去します。この技術は、 鋼, アルミニウム、チタン、および銅のシートやプレート。一般的な公差は0.1 mm未満に抑えられており、物理的な金型は不要です。 部品を仕様決定する前に、コストと品質を左右する4つの決定事項があります。それは、材料の厚さ、許容可能な切断損失、エッジ仕上げの要件、そして生産数量です。これらを適切に決定することで、不要な仕様に対して過剰なコストを支払うことや、組み立て時に不具合が生じるような仕様不足の部品を避けることができます。
もし調達をお考えなら レーザーカットされた金属部品 CNC加工プロジェクトにおいて、問題なく取り付けられる部品と、手直しが必要になる部品との違いは、多くの場合、切削の仕様設定に起因しています。部品あたりのコスト、エッジの品質、熱による歪み、そして材料の選択は、すべて相互に影響し合っています。以下のセクションでは、図面を加工業者に送る前に確認すべき事項について詳しく解説します。
レーザー金属切断の仕組み
ファイバーレーザーは、マルチモードファイバーを介して2~12 kWの光出力を供給します。ビームは約0.1~0.3 mmのスポットに集光され、そこで表面層を溶融させます。窒素、酸素、または空気などの高圧アシストガスが、溶融した金属を 切込み幅 リアルタイムで。
3 mm未満の薄板の場合、サイクルタイムが短く、熱影響域も狭く抑えられます。一方、厚い板材ではより多くの出力が求められ、ヘッド速度を落とす必要があるため、1個あたりのコストが高くなり、端部にわずかな再溶融が生じる可能性があります。このトレードオフを理解することで、リードタイムや仕上げ品質について現実的な見通しを立てることができます。
レーザー金属切断の品質に影響を与える主な要因

以下の変数は、エッジ仕上げ、寸法精度、およびサイクルタイムに直接影響を与えます。サプライヤーや機械を選定する前に、それぞれの変数を用途に合わせて検討してください。
これらの6行を図面と照らし合わせて確認することは、生産開始前に仕様上の不一致を特定するための最も手っ取り早い方法です。 YPMFG ファイルを精査し、要求された公差や材料の組み合わせによって、サイクルタイムや単位コストが予算を上回ってしまう箇所を特定することができます。
レーザー金属切断とその他の板金切断方法の比較
形状が複雑で中程度の厚さの加工においては、物理的な金型を必要とせず、細かな内部形状にも対応できるため、レーザー加工が依然として標準的な手法となっています。一方、軟鋼の直線的な大量切断においては、1メートルあたりのコストで考えると、せん断や鋸切りの方が安価な場合が多いです。どの方法が適切かは、速度、仕上げ、あるいは生産量のどれを最優先するかによって異なります。
レーザー金属切断サービスの選び方
量産に着手する前に、ご指定の材料と厚さでの切断試験サンプルをご依頼ください。サンプルについては、以下の3点を確認してください:20倍の倍率でのエッジの粗さ、公差の積み上げに対する寸法適合性、および上面に目に見える再溶融跡や酸化による変色がないか。
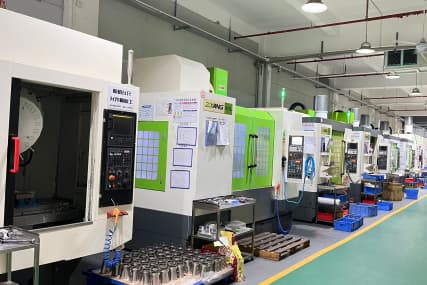
また、その工場が自社内でどのような後加工(バリ取り、曲げ加工、溶接、表面処理など)を行っているかも確認してください。曲げ加工のために別の業者に部品を発送すると、リードタイムが延び、取り扱い上のリスクも生じます。 YPMFG 以下の組み合わせによるプロジェクトを支援しています レーザー切断 その後、 CNC加工, これにより、切断、加工、仕上げ作業をすべて一か所で集約でき、工程間の引き継ぎによる遅延を削減できます。
レーザー金属切断に関するよくある質問
ファイバーレーザーがきれいに加工できる最も厚い鋼材はどれですか?
ほとんどの産業用ファイバーレーザーは、軟鋼なら最大25 mm、304ステンレスなら12~15 mmまで切断可能です。この範囲を超えると、通常、1個あたりのコスト面でプラズマ切断やウォータージェット切断の方が経済的になります。
ステンレスを切断すると、切断面がざらついたり、シミがついたりしますか?
窒素を補助ガスとして使用すると、エッジがきれいな状態を保ち、黒ずんだ酸化物の汚れが付着しません。ステンレスに酸素を補助ガスとして使用すると酸化皮膜が形成されるため、塗装前に再度研削や研磨が必要になる場合があります。
設計において、切削損失をどの程度見込むべきでしょうか?
厚さやレーザー出力に応じて、1回の切削パスあたり約0.1~0.3 mmの材料が除去されることを想定してください。目標とする形状サイズを達成するには、その値を指名内部寸法に加算してください。
レーザー切断では、3D形状や曲面を加工することはできますか?
標準的な2軸または3軸のレーザー加工テーブルは、平らなシートのみを加工対象としています。曲面やドーム形状の部品を加工する場合は、5軸ヘッドまたはレーザー加工後の成形工程が必要となり、これによりコスト構造が大きく変わります。
レーザー切断サービスでは、どのようなファイル形式に対応していますか?
DXF、DWG、AIが最も一般的です。閉じたパスで、パス同士が重なっておらず、非表示レイヤーがないベクターファイルを送信してください。PNGやJPGなどのラスターファイルは、CNCレーザー切断には適していません。
レーザー金属切削部品の仕様決定でお困りではありませんか?
図面、材料仕様、および数量を以下の宛先までお送りください。 YPMFG 簡単な技術レビューのためです。達成可能な公差、推奨されるアシストガス、および組み合わせによる レーザー・CNC このワークフローは、単一プロセスのビルドに比べてコストを削減できます。パラメータを記載した簡単なメールを送っていただければ、すぐに相談を開始できます。





