 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Usinagem por eletroerosão (EDM) é um processo de fabricação que molda materiais condutores por meio de descargas elétricas controladas entre um eletrodo-ferramenta e a peça. O material é removido por meio de repetidas erosão por faísca em vez do corte mecânico. Isso o torna adequado para aços temperados, carboneto de tungstênio e outras ligas nas quais as ferramentas convencionais se desgastam rapidamente. Na prática, o processo permite trabalhar em detalhes internos apertados, cavidades profundas com paredes finas e geometrias angulares acentuadas que são difíceis de produzir com ferramentas padrão Usinagem CNC.
Ao avaliar esse processo, geralmente se está determinando se a geometria de uma peça, o tipo de material ou as especificações de tolerância realmente exigem o uso da eletroerosão (EDM). Uma decisão equivocada acarreta custos adicionais, aumento do prazo de entrega ou necessidade de retrabalho. As seções a seguir detalham o que o processo abrange, quando ele é a escolha certa e o que deve ser verificado antes de enviar os desenhos para uma oficina.
O que realmente envolve a usinagem por eletro-erosão (EDM)
O processo funciona através do posicionamento de um eletrodo sacrificial, geralmente de cobre ou grafite, próximo à peça de trabalho. Um espaço preenchido com fluido dielétrico permite que faíscas controladas erodam o material camada por camada. O eletrodo refaz seu trajeto em passos progressivamente menores até que a forma final seja alcançada.
Três configurações principais atendem à maioria das necessidades de produção:
Eletrerojaria por afundamento (matriz) – orifícios passantes, cavidades e características complexas em 2,5D
Eletróeroção por fio – cortes programados na peça; ideal para ranhuras finas, pás de impulsor e perfis contornados
Micro-EDM – características com dimensões inferiores a 0,1 mm, comuns em aplicações médicas e microfluídicas
Cada variante apresenta diferentes equipamentos, tempo de preparação e estrutura de custos. Se sua peça combinar ranhuras de corte completo com cavidades internas profundas, uma única oficina pode precisar realizar tanto operações de corte a fio quanto de usinagem por afundamento.
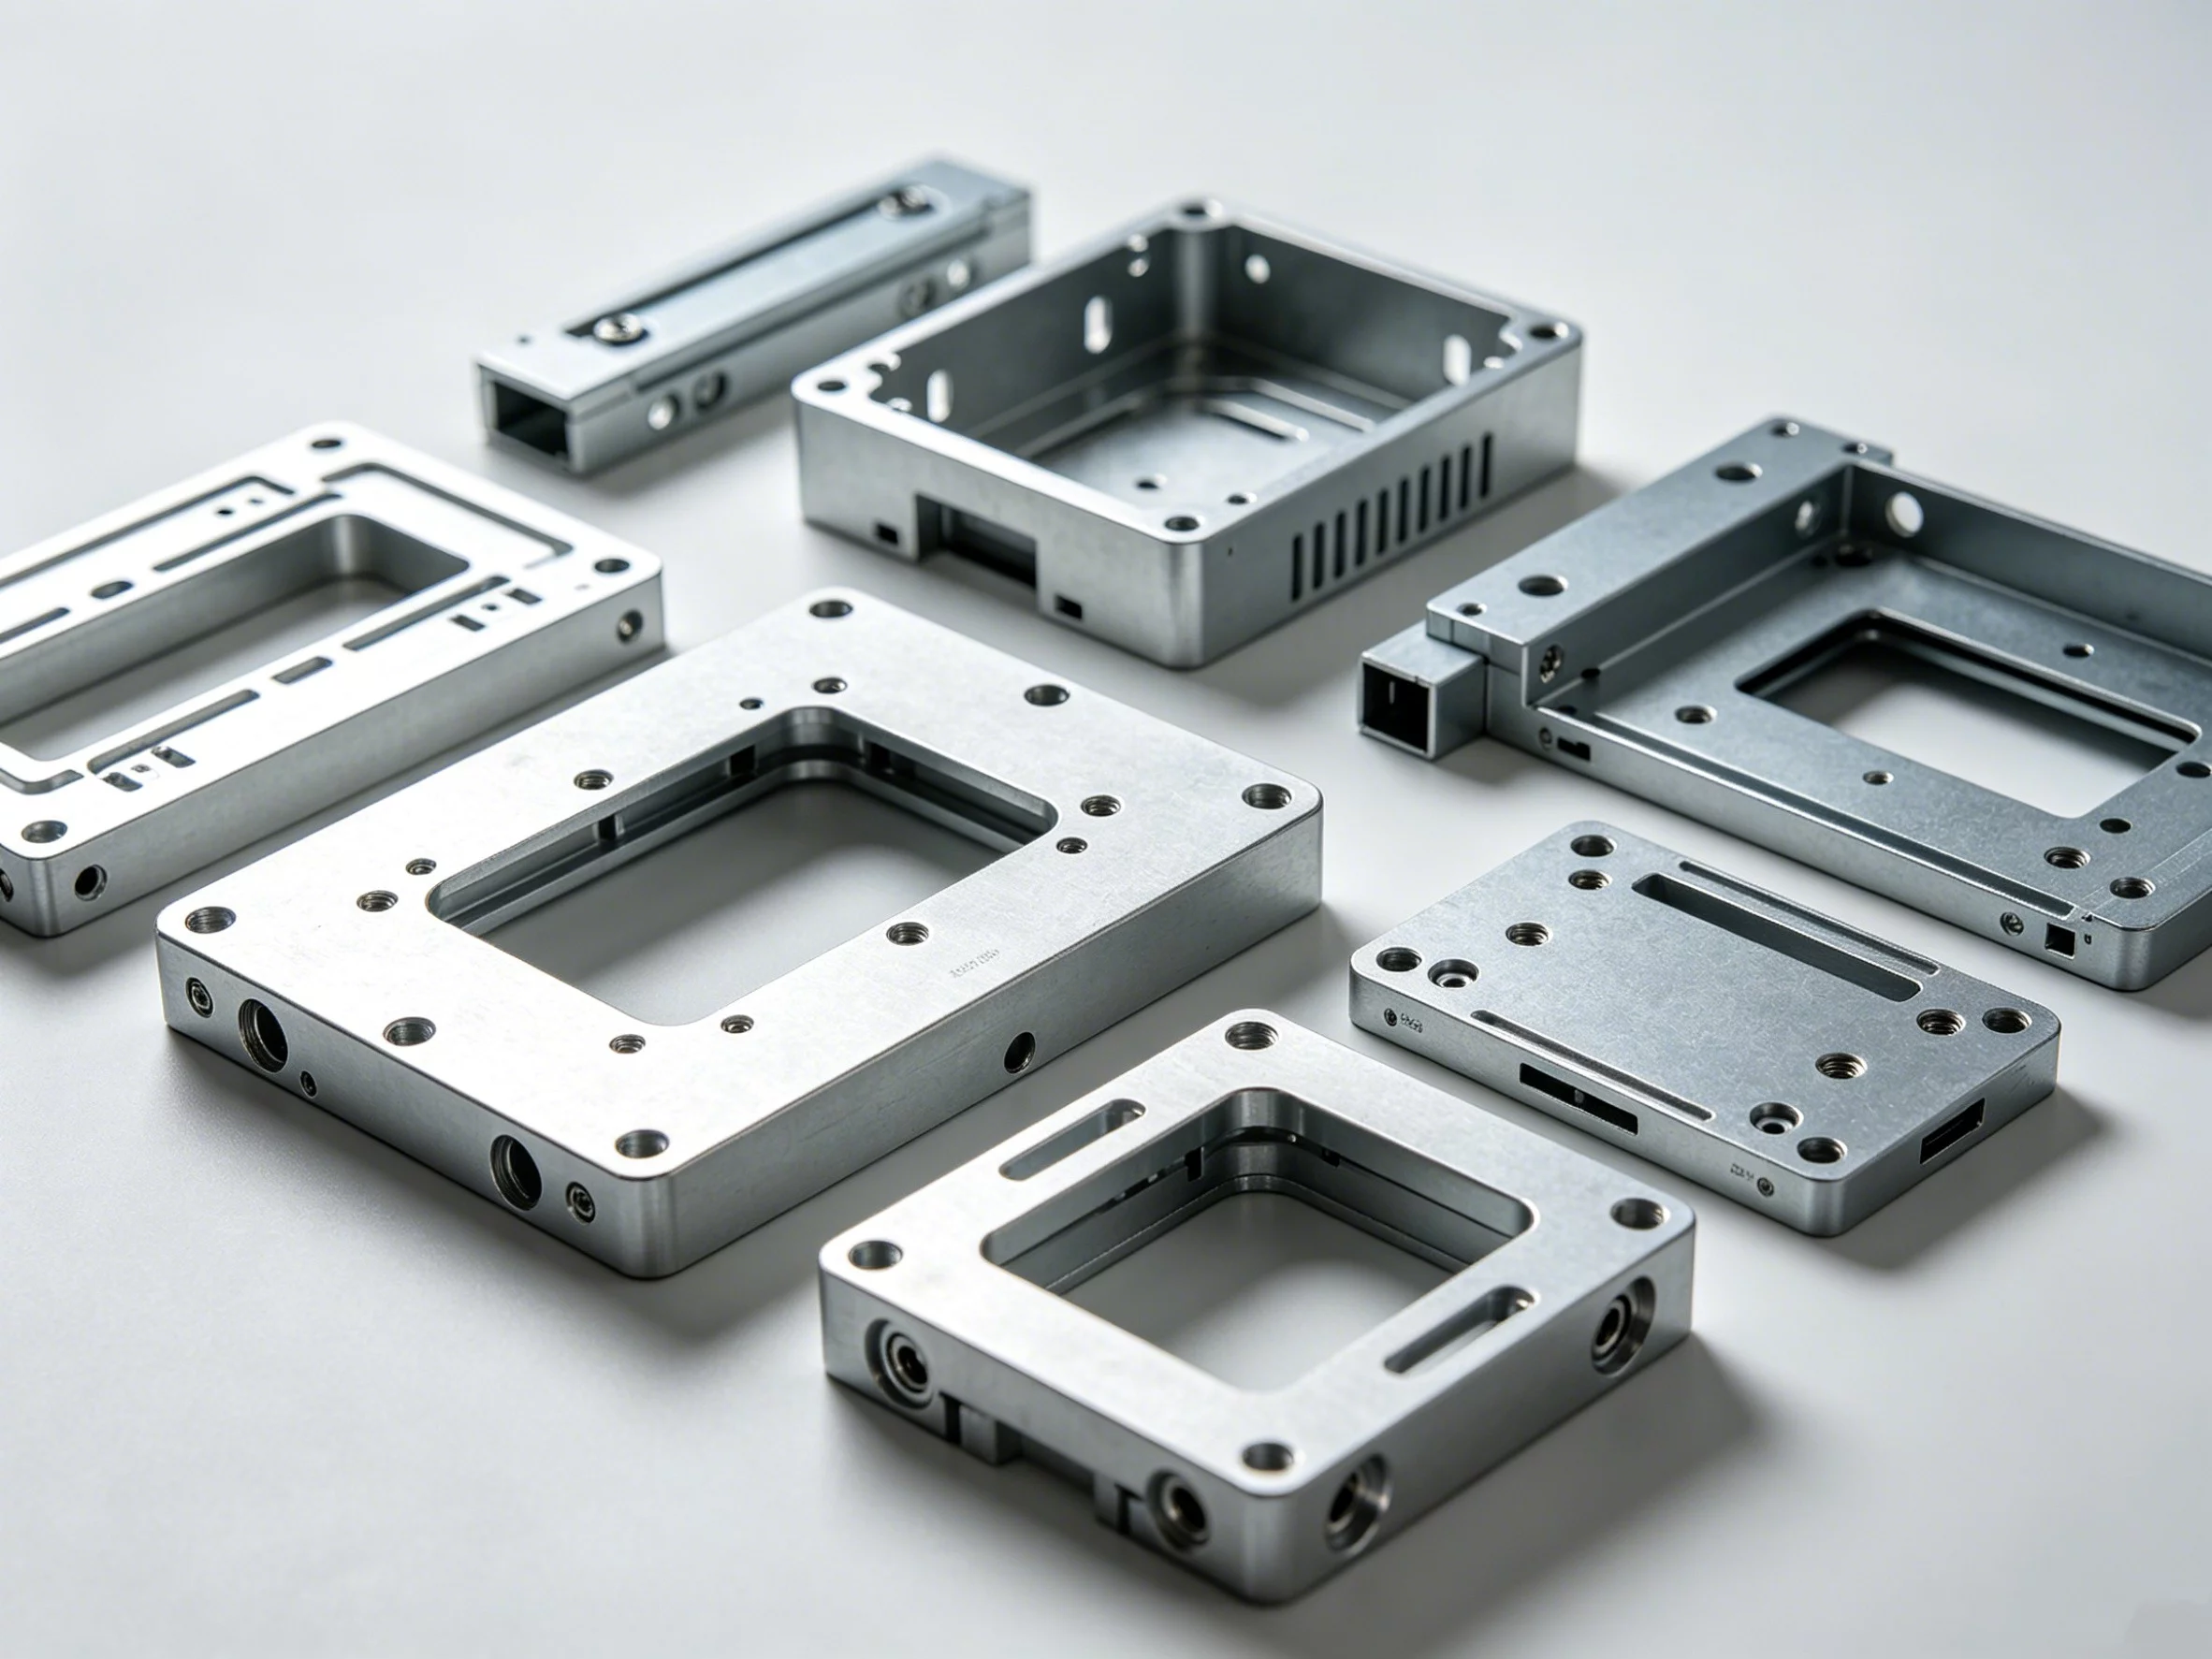
Quando a EDM supera a usinagem CNC convencional
Nem toda peça de metal requer usinagem por eletroerosão (EDM). A decisão geralmente se resume a dureza do material, a complexidade geométrica e o custo do desgaste das ferramentas em máquinas convencionais.
Se o seu desenho apresentar superfícies externas endurecidas com geometria simples, a retificação ou a fresagem pesada ainda podem ser mais econômicas. A eletroerosão (EDM) torna-se a escolha óbvia quando características internas, dureza extrema ou a exigência de contato zero da ferramenta predominam nas especificações.
Especificações a serem confirmadas antes de fazer um pedido
Antes de enviar desenhos para um peça de EDM personalizada, verifique esses parâmetros com seu fornecedor:
Compatibilidade entre o material e a geometria do eletrodo – determina os raios de canto alcançáveis e o acabamento da superfície
Tipo de fluido dielétrico – afeta a remoção de resíduos, o desgaste dos eletrodos e o tamanho mínimo das características
Metas de tolerância e acabamento superficial – configurações de eletroerosão bem executadas geralmente atingem tolerâncias IT6–IT7 e Ra 0,4–1,6 µm; confirme a capacidade comprovada da oficina em trabalhar com o seu material
Condutividade da peça – materiais não condutores, como plásticos ou cerâmicas, não podem ser usinados por eletroerosão
Estoque de eletrodos e prazo de entrega – os eletrodos personalizados costumam adicionar de 3 a 7 dias ao tempo de usinagem
Se algum desses pontos não estiver claro, solicite um revisão de engenharia na loja antes de fechar um orçamento. Uma breve conversa sobre a estratégia de eletrodos muitas vezes evita semanas de retrabalho.
Questões práticas a serem consideradas antes de escolher uma oficina de usinagem por eletro-erosão
Qual é a variedade de materiais que a oficina pode trabalhar?
A maioria das oficinas de usinagem por eletroerosão (EDM) trabalha rotineiramente com aços para ferramentas (H13, D2), aços inoxidáveis, ligas de titânio e carboneto de tungstênio. Se o seu material não estiver nessa lista, pergunte se a estratégia de eletrodo já foi testada especificamente com ele.
Qual é a menor largura da ranhura para fio?
Os valores mínimos típicos variam de 0,1 mm a 0,25 mm, dependendo do diâmetro do fio e da máquina. Verifique as especificações específicas da máquina, em vez de se basear em um intervalo genérico.
Como é controlado o acabamento da superfície?
O acabamento depende do programa da passagem final de acabamento e da composição do dielétrico. Solicite amostras de referência ou dados de medição com o valor Ra desejado antes de aprovar um lote.
A oficina tem capacidade para realizar operações pós-EDM?
Muitas vezes, as peças precisam de rebarbação, lixamento leve ou tratamento térmico após o usinagem por eletroerosão (EDM). Um fornecedor que integra essas etapas reduz o risco associado ao manuseio e encurta o prazo de entrega total.
Como faço para enviar desenhos para um orçamento?
Você pode enviar arquivos CAD 3D ou desenhos 2D por meio de um formulário on-line padrão. YPMFG aceita arquivos digitalmente e fornece uma avaliação dimensional e do processo, normalmente em até dois dias úteis.
Obter a cotação correta logo na primeira tentativa
A maneira mais rápida de obter um orçamento preciso para usinagem por eletro-erosão (EDM) é enviar um conjunto completo de desenhos com o tipo de material, as especificações de dureza, as tolerâncias e as notas sobre o acabamento superficial claramente indicadas. Especificações incompletas exigem trocas de informações que prolongam o prazo em vários dias.
YPMFG é compatível com ambos Usinagem CNC e usinagem por eletroerosão (EDM) sob o mesmo teto, de modo que as características internas e externas da mesma peça possam ser planejadas em conjunto. Se o seu desenho combinar um perfil externo fresado com uma ranhura passante feita por eletroerosão a fio, uma única revisão de engenharia abrange ambas as operações e mantém as tolerâncias coordenadas entre os processos.
Para começar, envie seu parâmetros de especificação e dados sobre os materiais. A equipe identificará qualquer peça que tenha melhor desempenho em um processo diferente, confirmará as tolerâncias alcançáveis e fornecerá uma estimativa realista do prazo de entrega. Não é necessário compromisso de pedido mínimo para uma avaliação preliminar.






