 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

EDM加工サービス は、成形を行う製造プロセスであり、 導電性材料 工具電極と被加工物の間で制御された放電を行う。材料は、これを繰り返し行うことによって除去される。 放電加工 機械的な切削とは異なります。このため、従来の切削工具ではすぐに摩耗してしまう焼入れ鋼、超硬合金、その他の合金にも適しています。実際には、このプロセスでは、標準的な方法では製造が困難な、狭い内面形状、深くて薄肉なポケット、鋭角な形状にも対応可能です。 CNC加工.
この加工方法を検討する際、通常は、部品の形状、材質、公差仕様が実際に放電加工を必要とするかどうかを評価することになります。判断を誤ると、コストの増加、リードタイムの延長、あるいは手直しの発生につながります。以下のセクションでは、この加工方法の概要、適切な選択となる場合、および図面を加工業者に送る前に確認すべき事項について解説します。
EDM加工サービスには実際にはどのような作業が含まれるのか
このプロセスでは、通常は銅やグラファイト製の犠牲電極をワークの近くに配置します。誘電性流体で満たされた隙間を通じて、制御された放電により材料が層ごとに削り取られていきます。電極は、最終形状が得られるまで、徐々に小さなステップで同じ経路を繰り返し辿ります。
3つの主な構成により、ほとんどの生産ニーズに対応できます:
沈み込み(ダイ)放電加工 – スルーホール、キャビティ、および複雑な2.5D構造
ワイヤ放電加工 – ワークをプログラム通りに切断します。微細なスリット、インペラブレード、曲面形状の加工に最適です
マイクロ放電加工 – 0.1 mm未満の微細構造。医療やマイクロ流体分野で一般的に用いられている。
各バリエーションによって、使用する設備、セットアップ時間、コスト構造が異なります。部品に貫通スロットと深い内部ポケットが混在している場合、1つの工場内でワイヤーカット加工とシンキング加工の両方を行う必要があるかもしれません。
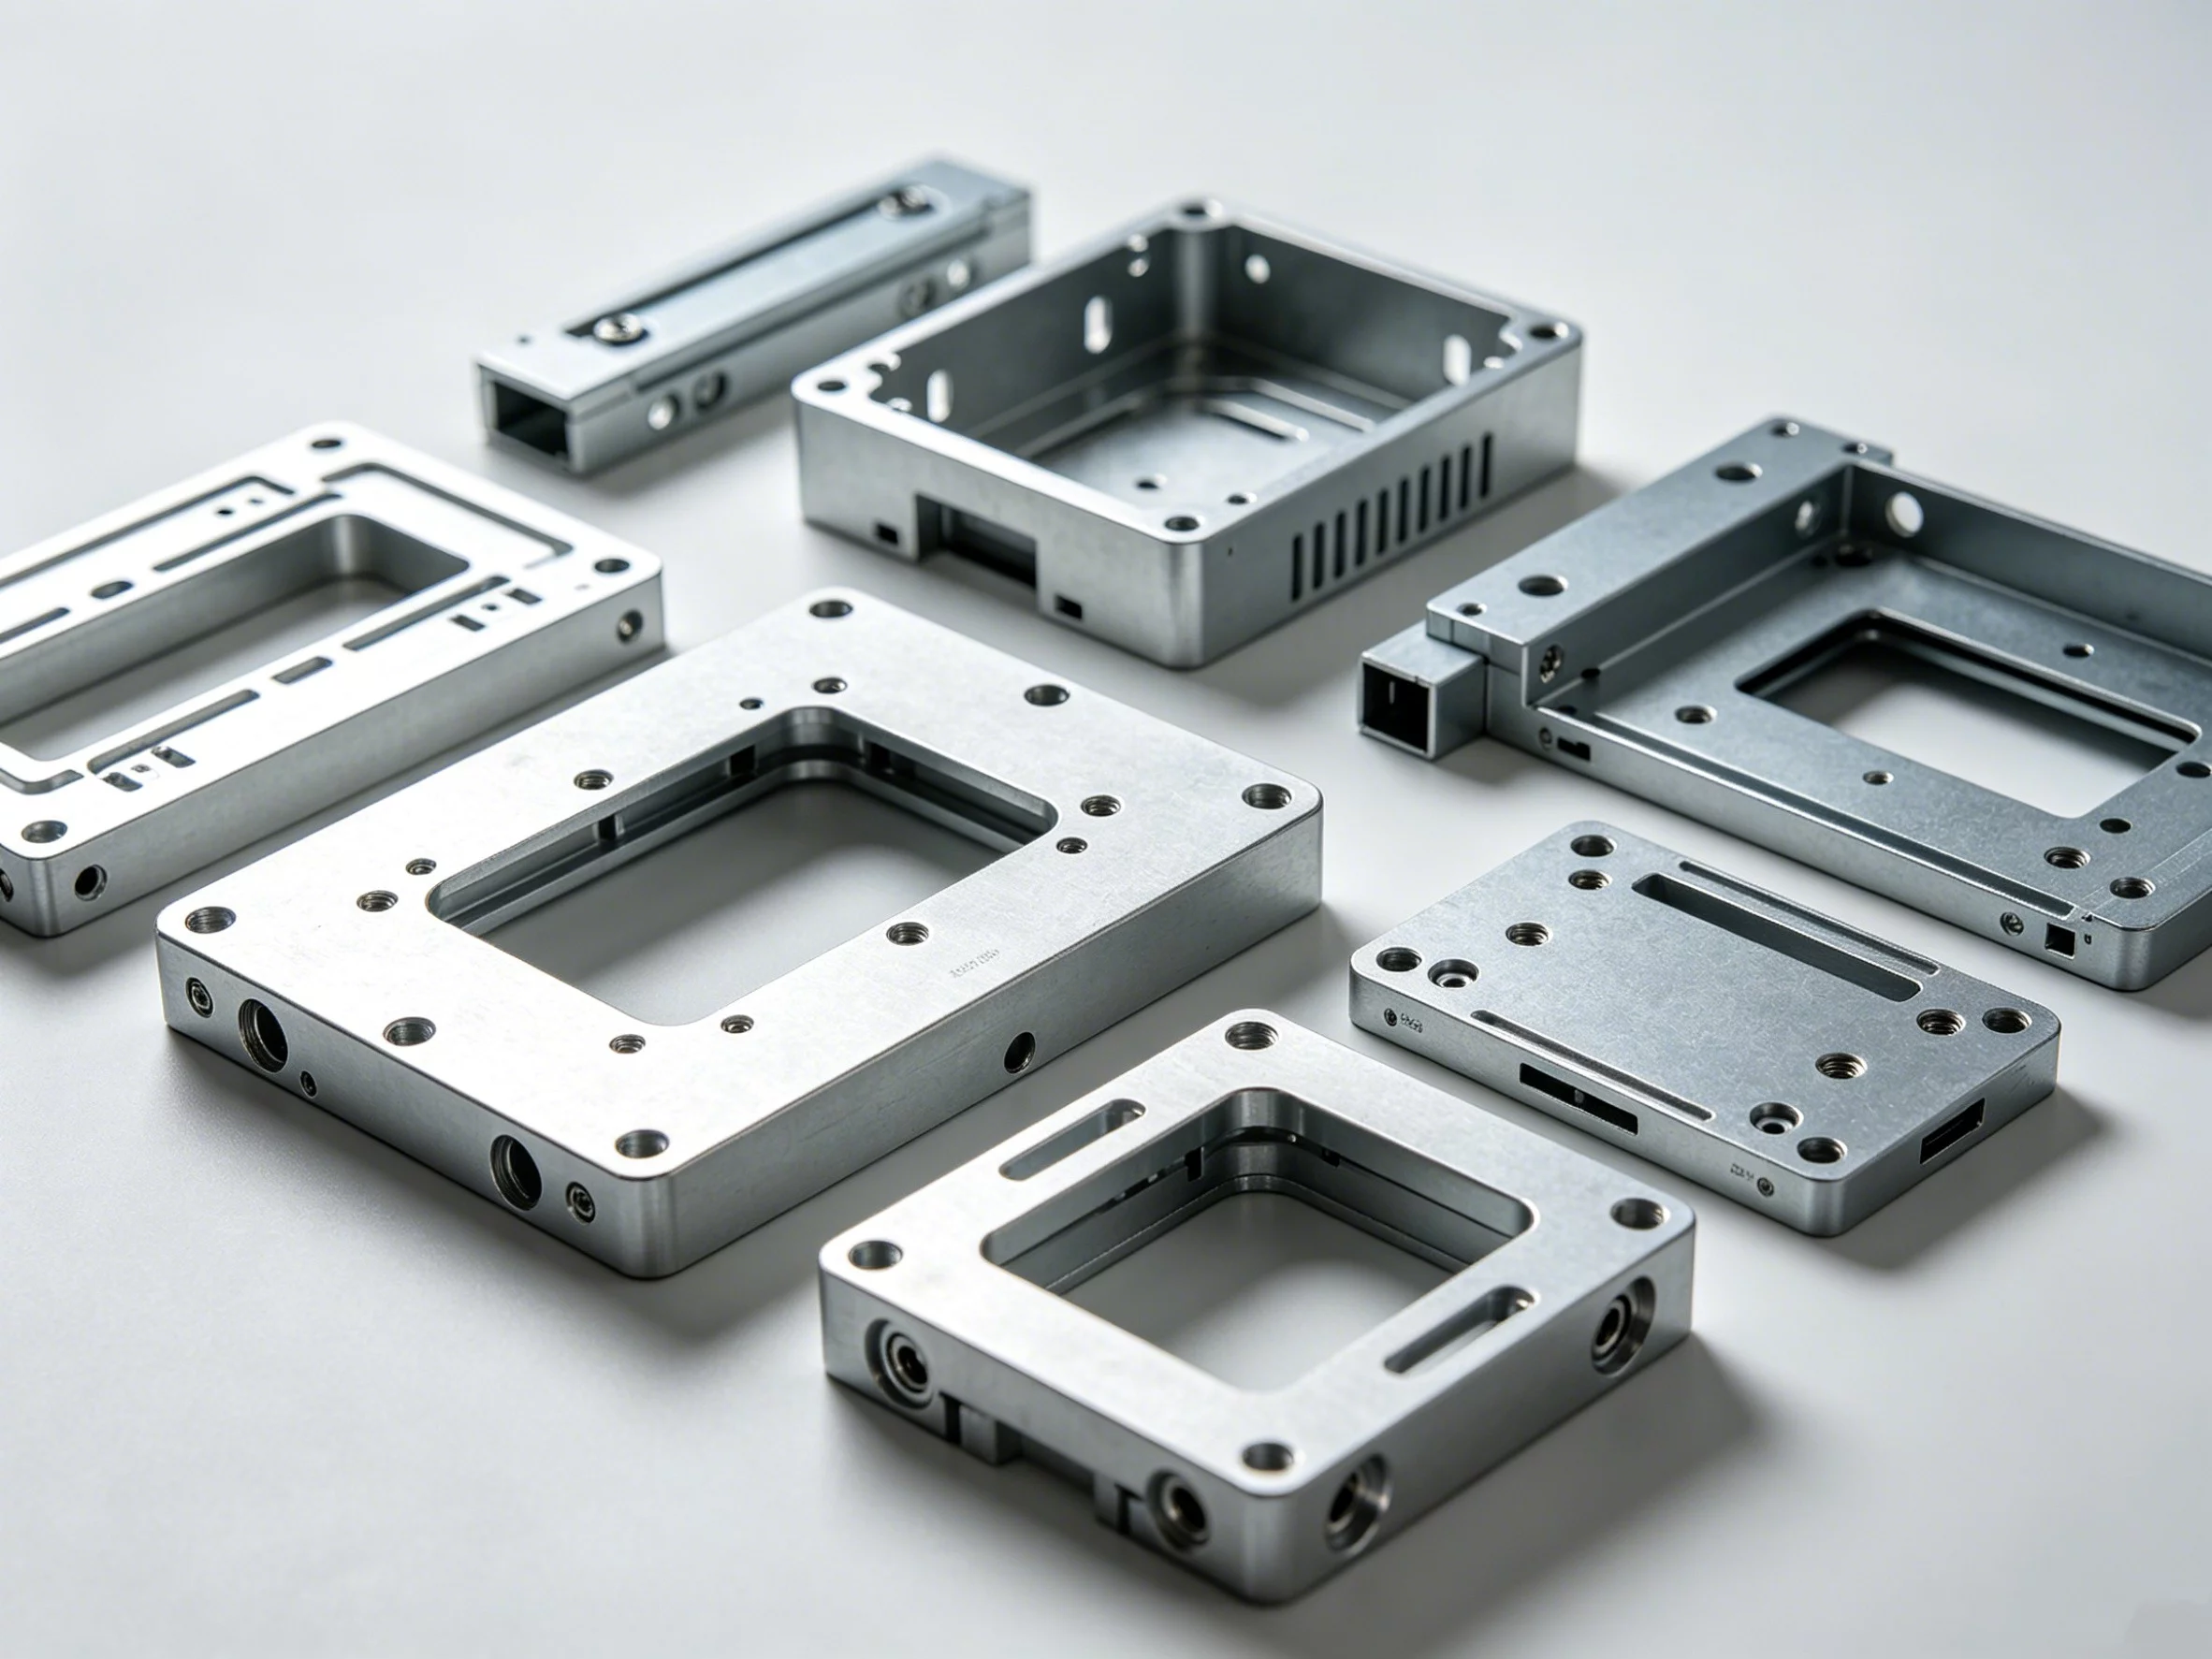
EDMが標準的なCNC加工に勝る場合
難しい加工がすべてEDMを必要とするわけではありません。その判断は通常、以下の点に帰着します。 材料の硬度、幾何学的複雑さ、および従来の工作機械における工具の摩耗によるコスト。
図面に、形状が単純な硬化された外面が示されている場合は、研削や硬質ミル加工の方が依然として経済的である可能性があります。内部形状、極度の硬度、あるいは工具との接触を一切許さないという要件が仕様の主な条件となる場合は、放電加工が明らかに最適な選択肢となります。
ご注文前にご確認ください:仕様について
図面を送る前に、 特注EDM部品、これらのパラメータについて、サプライヤーに確認してください:
電極材料と形状の適合性 – 実現可能なコーナー半径と表面仕上げを決定する
誘電体流体の種類 – 異物の排出、電極の摩耗、および最小加工寸法に影響を与える
公差および表面粗さの目標値 – 適切に管理された放電加工のセットアップでは、通常、IT6~IT7の公差およびRa 0.4~1.6 µmが達成されます。貴社の材料について、その加工業者が実績のある能力を有していることを確認してください。
被加工物の導電性 – プラスチックやセラミックスなどの非導電性材料は、放電加工(EDM)では加工できません
電極の在庫とリードタイム – 特注電極の場合、機械加工時間に加えて3~7日ほど追加でかかることがよくあります
これらの点について不明な点があれば、 技術レビュー 見積もりを確定する前に、店舗で相談してみてください。電極の配置について少し話し合うだけで、数週間にわたる手直し作業を防ぐことができることがよくあります。
EDM加工業者を選ぶ前に確認すべき実用的なポイント
このお店では、どのような素材を取り扱っていますか?
ほとんどのEDM加工業者では、通常、工具鋼(H13、D2)、ステンレス鋼、チタン合金、超硬合金などを加工しています。お使いの材料がこれらのリストに含まれていない場合は、その材料に対して電極の設計が具体的に検証されているかどうかを確認してください。
ワイヤースロットの最小幅はどれくらいですか?
一般的な最小値は、線径や機械によって0.1 mmから0.25 mmの範囲となります。一般的な範囲を鵜呑みにするのではなく、具体的な機械の仕様を確認してください。
表面仕上げはどのように管理されているのでしょうか?
仕上げ状態は、最終仕上げ工程のプログラムおよび絶縁体の組成によって異なります。ロットを承認する前に、目標とするRa値における参考サンプルまたは測定データをご請求ください。
その工場では、EDM加工後の工程に対応できますか?
放電加工(EDM)の後、部品にはバリ取り、軽微な研削、あるいは熱処理が必要になることがよくあります。これらの工程を一括して請け負うサプライヤーを利用すれば、取り扱い上のリスクを低減し、総リードタイムを短縮することができます。
見積もりのために図面を送るにはどうすればよいですか?
標準的なオンラインフォームから、3D CADデータや2D図面をアップロードすることができます。 YPMFG デジタル形式でファイルを受け付け、通常2営業日以内に寸法および工程の評価結果を返します。
初回から適切な見積もりを得る
EDM加工の見積もりを正確かつ迅速に得るには、材質、硬度仕様、公差の指定、表面仕上げの注記が明確に記された完全な図面一式を送付することが最善の方法です。仕様が不完全だと、追加のやり取りが必要となり、納期に数日分の遅れが生じることになります。
YPMFG 両方をサポートしています CNC加工 また、EDM加工と機械加工を一か所で行えるため、同一部品の内部形状と外部形状を一体として計画することができます。図面にフライス加工による外形とワイヤ放電加工による貫通スロットが混在している場合でも、1回の技術レビューで両方の工程を網羅でき、工程間で公差を統一して管理することができます。
まずは、以下の内容を 仕様パラメータ および材料データ。当チームは、別の製造プロセスの方がより良好な性能を発揮すると思われる特徴を特定し、達成可能な公差を確認した上で、現実的なリードタイムの見積もりを提示いたします。予備評価については、最低発注数量の要件はございません。






