 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

O alumínio 6061-T6 é a liga padrão para a maioria das aplicações comerciais e da indústria leve peças torneadas e fresadas. Ele oferece um bom equilíbrio entre usinabilidade, resistência à corrosão e capacidade de anodização pós-usinagem. Para compradores que especificam Peças CNC em alumínio 6061, três decisões são fundamentais: o tipo de liga (T6 x 6061-O), a faixa de tolerância por característica e o acabamento superficial. Acertar esses pontos desde o início evita retrabalho e o gasto com precisão desnecessária em superfícies não críticas.
A maioria dos compradores já sabe que o 6061 é uma opção padrão segura. O que os confunde é a discrepância entre o desenho de uma peça e um orçamento que parece muito alto, ou uma peça que chega com tolerâncias mais amplas ou mais restritas do que a aplicação realmente exige.
Por que o 6061-T6 é o padrão para peças usinadas em CNC
O 6061-T6 é preferível ao 6061-O para a maioria dos componentes usinados, pois o estado T6 proporciona uma resistência à tração aproximadamente 40% maior após o tratamento térmico de alívio de tensões. Na prática, uma peça de 6061-T6 mantém a estabilidade dimensional por mais tempo, o que é importante para suportes, carcaças e Componentes de alumínio usinados por CNC que são submetidos a ciclos térmicos.
Para Peças torneadas por CNC em peças com paredes finas ou geometria interna complexa, o alto índice de usinabilidade da liga mantém os tempos de ciclo baixos e o desgaste das ferramentas sob controle. É por isso que a maioria serviço de usinagem As lojas utilizam o 6061-T6 por padrão, a menos que o comprador especifique o contrário.
Tolerâncias, acabamento superficial e anodização
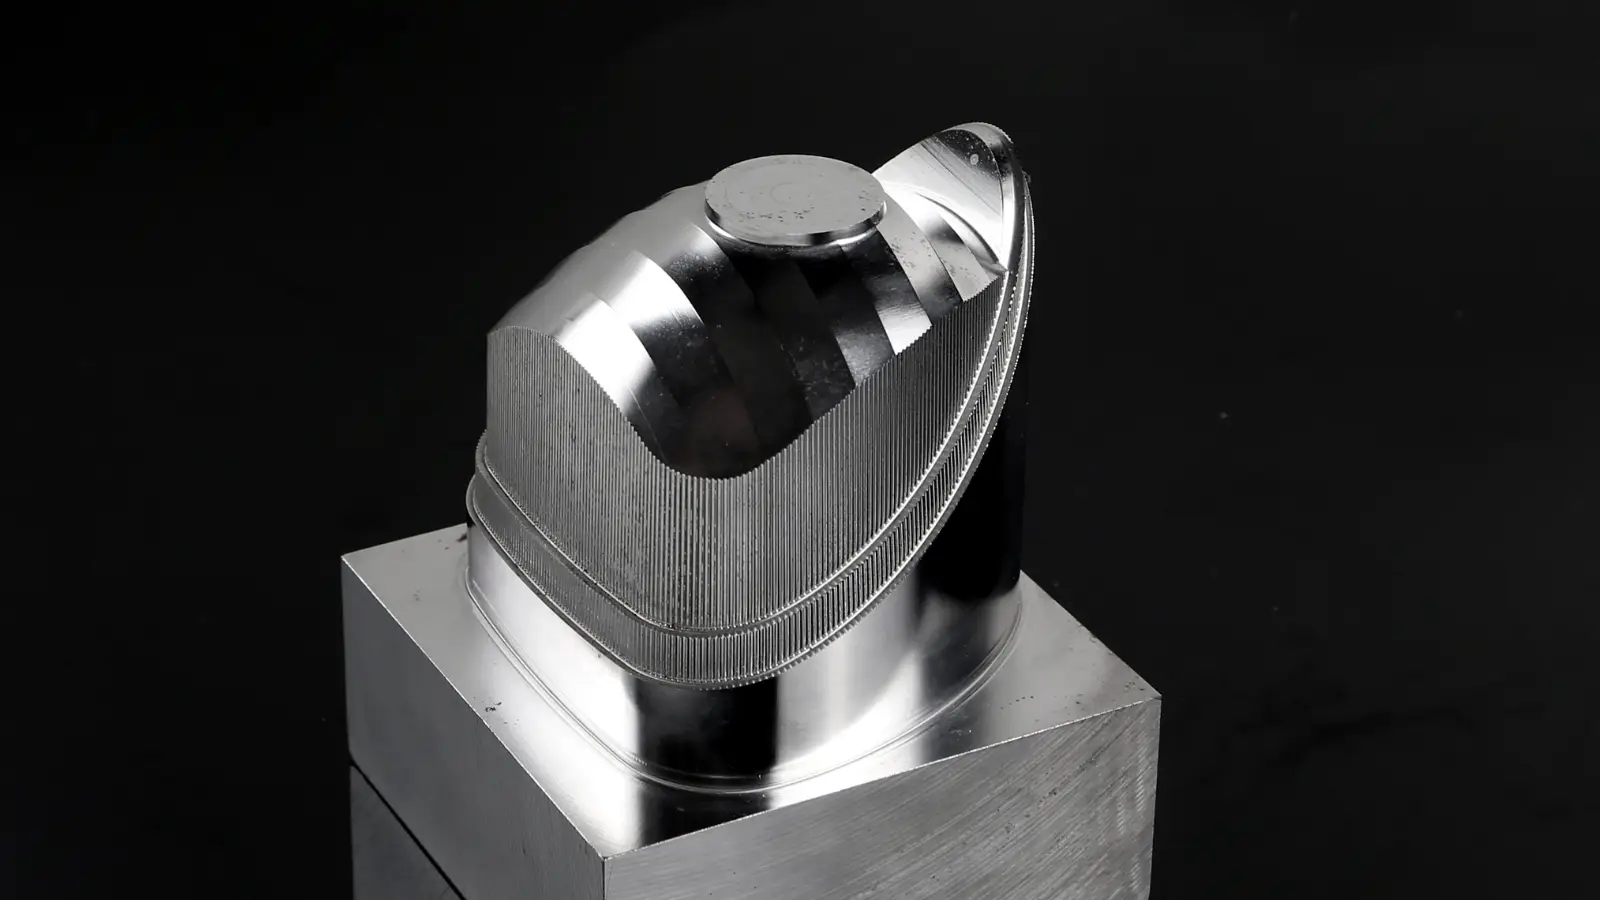
A tolerância solicitada para cada característica influencia diretamente o tempo e o custo de usinagem. Uma faixa de ±0,010 pol. (±0,25 mm) é padrão para peças de uso geral. Faixas mais estreitas, como ±0,003 pol., aumentam o custo em 20–40% nas características afetadas.
O acabamento superficial segue a mesma lógica. Um acabamento padrão “tal como usinado” fica em torno de 32 µin Ra. Se a sua peça for alumínio anodizado, especifique o acabamento antes da anodização; o processo acrescenta 0,0005–0,001 polegada por lado e pode fechar uma folga ou interferir no encaixe se isso não for levado em conta.
YPMFG oferece suporte aos compradores que precisam de uma análise técnica rápida das especificações de tolerância antes do início da produção em série. O envio do seu desenho ou arquivo 3D para uma verificação pré-produção permite identificar problemas de interferência com antecedência.
O que realmente influencia o custo das peças CNC em alumínio 6061
O custo não é determinado por um único fator. A tabela abaixo mostra os fatores que mais influenciam esse valor:
Depois de analisar um Orçamento para usinagem CNC, verifique quais colunas o fornecedor utilizou. Uma cotação que não detalha os custos de acordo com a complexidade das características ou o acabamento é mais difícil de comparar entre fornecedores.
Questões práticas antes de fazer um pedido
Devo especificar 6061-T6 ou apenas 6061 no meu desenho?
Na maioria dos casos, especifique explicitamente 6061-T6. “6061” sem indicação de tratamento térmico geralmente remete à condição “O” (extrudado), que é mais macia e mais propensa a alterações dimensionais durante a usinagem. Se sua peça for submetida a cargas cíclicas ou variações de temperatura, T6 ou T651 são as opções mais seguras.
Qual é a espessura mínima da parede para peças usinadas em CNC de alumínio 6061?
É possível trabalhar com paredes com espessura inferior a 0,5 mm, mas isso exige uma programação cuidadosa para controlar a recuperação elástica e a vibração. Para Peças de alumínio torneadas por CNC, os diâmetros mínimos práticos dependem da capacidade de aperto do mandril; abaixo de aproximadamente 6 mm, geralmente é necessário um centro giratório ou um dispositivo de fixação especial.
A anodização afetará minhas tolerâncias dimensionais?
Sim. A anodização do tipo II adiciona 5–25 µm por superfície. Se houver um encaixe crítico, especifique a tolerância no metal base e reserve uma folga no desenho para que a camada de anodização não feche a folga.
Como posso verificar a autenticidade do material nas peças recebidas?
Solicite um certificado de fábrica (EN 10204 3.1, no mínimo) para cada lote. Para aplicações de alta criticidade, uma verificação pontual com um analisador XRF portátil confirma a composição da liga antes da aceitação.
Como escolher o parceiro certo para usinagem
O fornecedor certo para Peças usinadas por torneamento e fresagem CNC em alumínio 6061 não é o mais barato; é aquele que vai alertar sobre um problema no projeto antes de você pagar por ele. Envie seu modelo 3D ou desenho para YPMFG e solicite uma análise técnica sem compromisso. A equipe pode confirmar a viabilidade, sugerir ajustes de tolerância e apresentar um orçamento detalhado, com as premissas relativas a materiais e acabamentos explicitadas. Essa única medida geralmente gera mais economia do que qualquer outra decisão na cadeia de compras.






