 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

L'alluminio 6061-T6 è la lega di riferimento per la maggior parte delle applicazioni commerciali e dell'industria leggera pezzi torniti e fresati. Offre un buon equilibrio tra lavorabilità, resistenza alla corrosione e idoneità all'anodizzazione post-lavorazione. Per gli acquirenti che richiedono Parti in alluminio 6061 lavorate a CNC, tre decisioni sono fondamentali: il tipo di lega (T6 vs. 6061-O), la fascia di tolleranza per ciascuna caratteristica e la finitura superficiale. Definire correttamente questi aspetti fin dall’inizio consente di evitare rilavorazioni e di non sostenere costi per una precisione superflua su superfici non critiche.
La maggior parte degli acquirenti sa già che il 6061 è una scelta standard affidabile. Ciò che li mette in difficoltà è il divario tra il disegno di un componente e un preventivo che sembra troppo alto, oppure un componente che viene consegnato con tolleranze più larghe o più strette di quelle effettivamente necessarie per l’applicazione.
Perché il 6061-T6 è il materiale di riferimento per i componenti CNC
Il 6061-T6 è preferibile al 6061-O per la maggior parte dei componenti lavorati, poiché il trattamento termico T6 garantisce una resistenza alla trazione superiore di circa 40% dopo il trattamento termico di distensione. In pratica, un pezzo in 6061-T6 mantiene più a lungo la stabilità dimensionale, aspetto importante per staffe, alloggiamenti e Componenti in alluminio fresati a controllo numerico che sono sottoposti a cicli termici.
Per Pezzi torniti a controllo numerico in caso di pareti sottili o geometrie interne complesse, l’elevata lavorabilità della lega consente di mantenere bassi i tempi di ciclo e di contenere l’usura degli utensili. Ecco perché la maggior parte servizio di lavorazione Se l'acquirente non specifica diversamente, i negozi utilizzano di default l'alloy 6061-T6.
Tolleranze, finitura superficiale e anodizzazione
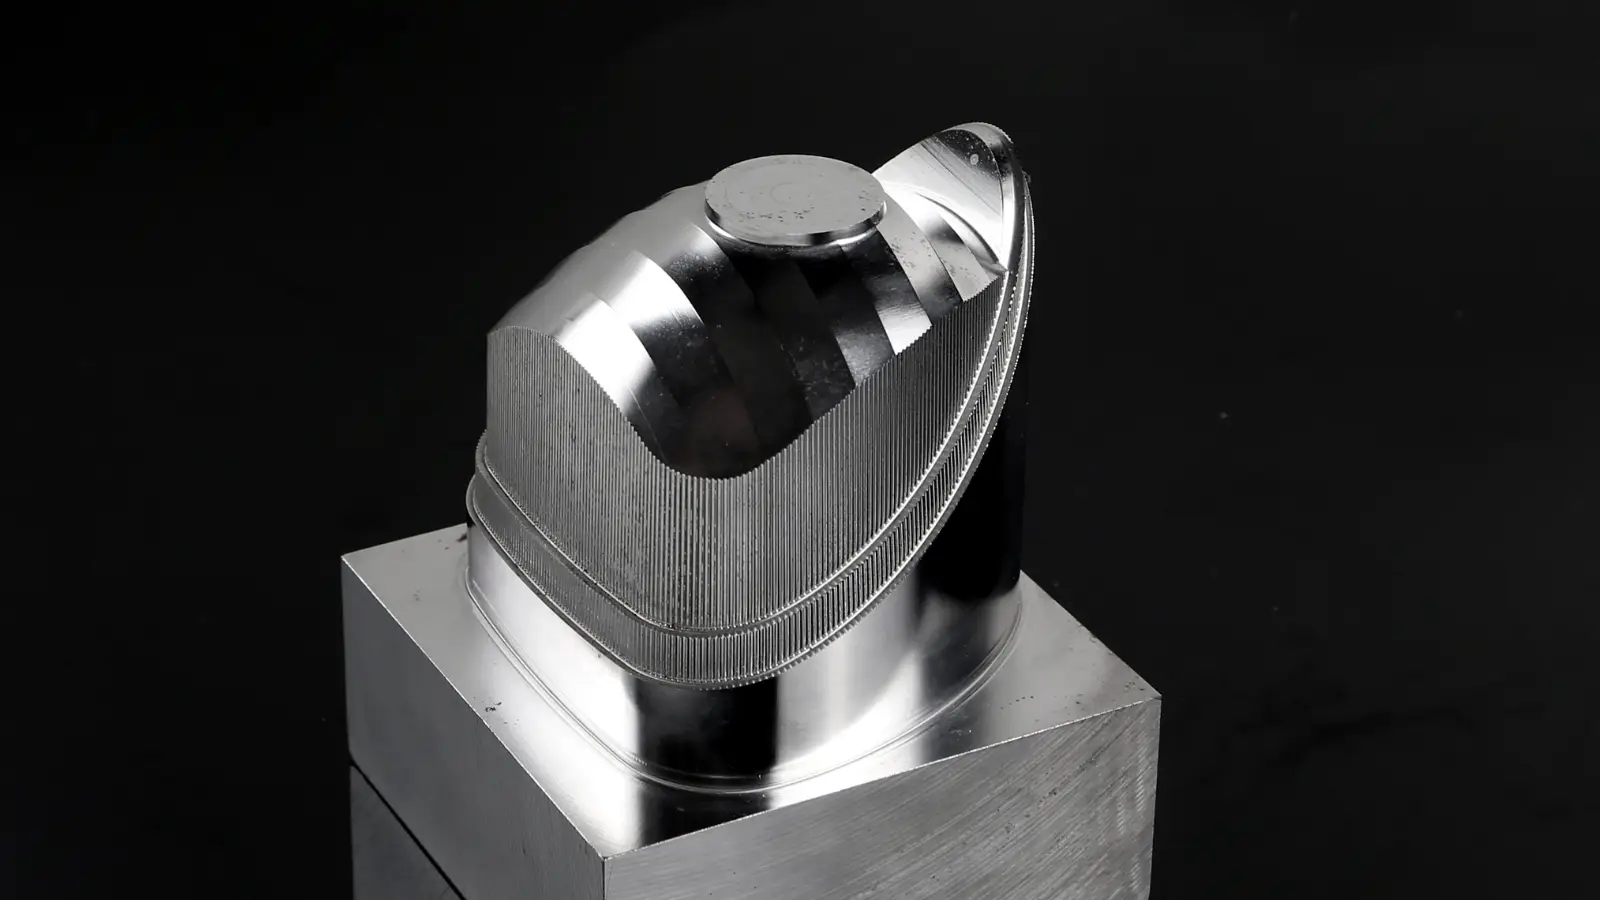
La tolleranza richiesta per ciascuna caratteristica incide direttamente sui tempi e sui costi di lavorazione. Una tolleranza di ±0,010 pollici (±0,25 mm) è lo standard per i pezzi di uso generico. Tolleranze più strette, come ±0,003 pollici, comportano un aumento dei costi compreso tra 20 e 40% per le caratteristiche interessate.
La finitura superficiale segue la stessa logica. Una finitura standard “al grezzo” si attesta intorno a 32 µin Ra. Se il vostro pezzo sarà alluminio anodizzato, specificare la finitura prima dell'anodizzazione; il processo aggiunge 0,0005–0,001 pollici per lato e, se non se ne tiene conto, può colmare uno spazio o interferire con l'accoppiamento.
YPMFG offre supporto agli acquirenti che necessitano di una rapida revisione tecnica delle specifiche di tolleranza prima dell'avvio della produzione in serie. L'invio del disegno o del file 3D per un controllo pre-produzione consente di individuare tempestivamente eventuali problemi di interferenza.
Quali sono i fattori che determinano effettivamente il costo dei pezzi lavorati a CNC in alluminio 6061
Il costo non dipende da un unico fattore. La tabella seguente illustra i fattori che incidono maggiormente su tale cifra:
Dopo aver esaminato un Preventivo per lavorazione CNC, verificare quali colonne sono state utilizzate dal fornitore. Un preventivo che non suddivida i costi in base alla complessità delle caratteristiche o alle finiture è più difficile da confrontare tra i vari fornitori.
Domande pratiche prima di effettuare un ordine
Nel mio disegno devo specificare 6061-T6 o semplicemente 6061?
Nella maggior parte dei casi, specificare esplicitamente 6061-T6. Se si indica solo “6061” senza specificarne il trattamento termico, spesso si fa riferimento alla condizione “O” (così come estruso), che è più morbida e più soggetta a variazioni dimensionali durante la lavorazione. Se il pezzo è sottoposto a sollecitazioni cicliche o sbalzi di temperatura, è più sicuro optare per il T6 o il T651.
Qual è lo spessore minimo delle pareti per i pezzi fresati a CNC in 6061?
È possibile lavorare pareti di spessore inferiore a 0,5 mm, ma ciò richiede un'attenta programmazione per gestire il ritorno elastico e le vibrazioni. Per Parti in alluminio tornite a controllo numerico, i diametri minimi utilizzabili dipendono dalla capacità di serraggio del mandrino; al di sotto di circa 6 mm, di solito è necessario ricorrere a un centro motorizzato o a un dispositivo di fissaggio speciale.
L'anodizzazione influirà sulle mie tolleranze dimensionali?
Sì. L'anodizzazione di tipo II aggiunge uno spessore compreso tra 5 e 25 µm per superficie. Se si tratta di un accoppiamento critico, specificare la tolleranza sul metallo di base e prevedere un gioco nel disegno, in modo che lo strato di anodizzazione non chiuda lo spazio.
Come posso verificare l'autenticità del materiale dei componenti ricevuti?
Richiedere un certificato di fabbrica (minimo EN 10204 3.1) per ogni lotto. Per le applicazioni ad alta criticità, prima dell’accettazione viene effettuato un controllo a campione con un analizzatore XRF portatile per confermare la composizione della lega.
Scegliere il partner giusto per la lavorazione meccanica
Il fornitore giusto per Pezzi torniti e fresati a controllo numerico in alluminio 6061 non è il più economico; è quello che ti segnalerà un problema di progettazione prima che tu lo paghi. Invia il tuo modello 3D o il tuo disegno a YPMFG e richiedere una valutazione tecnica senza impegno. Il team potrà confermare la fattibilità, suggerire adeguamenti delle tolleranze e fornire un preventivo dettagliato in cui siano esplicitamente indicate le ipotesi relative ai materiali e alle finiture. Questo singolo passaggio consente solitamente di risparmiare più denaro rispetto a qualsiasi altra decisione nella catena di approvvigionamento.






