 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

L'aluminium 6061-T6 est l'alliage le plus couramment utilisé dans la plupart des applications commerciales et de l'industrie légère pièces tournées et fraisées. Il offre un bon équilibre entre usinabilité, résistance à la corrosion et aptitude à l'anodisation après usinage. Pour les acheteurs qui spécifient Pièces usinées CNC en aluminium 6061, trois choix sont particulièrement importants : le type d'alliage (T6 ou 6061-O), la plage de tolérance pour chaque caractéristique et l'état de surface. En les définissant correctement dès le départ, on évite les retouches et on ne paie pas pour une précision superflue sur des surfaces non critiques.
La plupart des acheteurs savent déjà que l'alliage 6061 est un choix par défaut sûr. Ce qui les pose problème, c'est l'écart entre le plan d'une pièce et un devis qui leur semble trop élevé, ou encore le fait qu'une pièce leur soit livrée avec des tolérances plus larges ou plus strictes que ne l'exige réellement l'application.
Pourquoi l'alliage 6061-T6 est-il la norme pour les pièces usinées par CNC ?
Le 6061-T6 est préféré au 6061-O pour la plupart des composants usinés, car le traitement thermique T6 confère une résistance à la traction supérieure d'environ 40% après un traitement thermique de détente. Dans la pratique, une pièce en 6061-T6 conserve plus longtemps sa stabilité dimensionnelle, ce qui est important pour les supports, les boîtiers et Pièces en aluminium usinées par commande numérique (CNC) qui sont soumis à des cycles thermiques.
Pour Pièces tournées par CNC qu'il s'agisse de pièces à parois minces ou à géométrie interne complexe, l'excellente usinabilité de cet alliage permet de réduire les temps de cycle et de limiter l'usure des outils. C'est pourquoi la plupart des service d'usinage Les boutiques proposent par défaut l'alliage 6061-T6 lorsqu'un acheteur ne précise pas d'autre choix.
Tolérances, finition de surface et anodisation
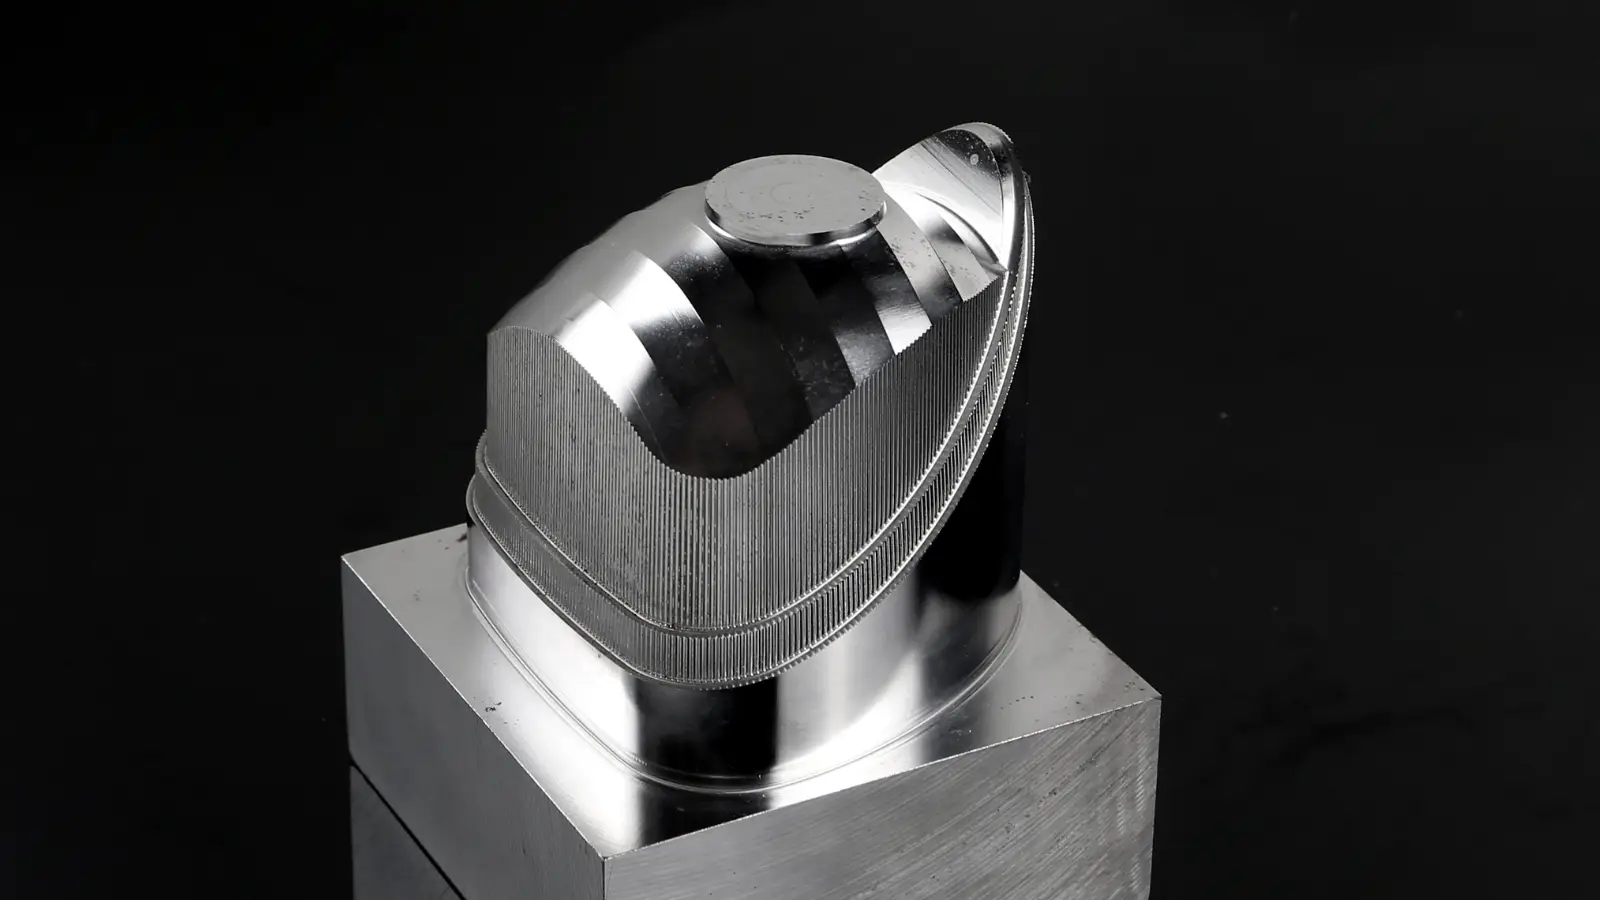
La tolérance que vous demandez pour chaque caractéristique influe directement sur la durée et le coût de l'usinage. Une plage de ±0,010 pouce (±0,25 mm) est la norme pour les pièces à usage général. Des plages plus étroites, telles que ±0,003 pouce, entraînent une augmentation du coût de 20 à 40% pour les caractéristiques concernées.
La finition de surface suit la même logique. Une finition standard « telle que usinée » se situe autour de 32 µin Ra. Si votre pièce est destinée à être aluminium anodisé, précisez la finition souhaitée avant l'anodisation ; ce procédé ajoute entre 0,0005 et 0,001 pouce par face et peut combler un jeu ou nuire à l'ajustement si l'on n'en tient pas compte.
YPMFG aide les acheteurs qui ont besoin d'une vérification technique rapide des cotes de tolérance avant le lancement de la production en série. L'envoi de votre plan ou de votre fichier 3D pour un contrôle préalable à la production permet de détecter rapidement d'éventuels problèmes d'interférence.
Quels sont les facteurs qui influencent réellement le coût des pièces usinées CNC en aluminium 6061 ?
Le coût ne dépend pas d'un seul facteur. Le tableau ci-dessous présente les éléments qui influencent le plus ce chiffre :
Après avoir examiné un Devis d'usinage CNC, vérifiez quelles colonnes le fournisseur a prises en compte. Un devis qui ne ventile pas les coûts en fonction de la complexité des caractéristiques ou de la finition est plus difficile à comparer d'un fournisseur à l'autre.
Questions pratiques avant de passer commande
Dois-je indiquer « 6061-T6 » ou simplement « 6061 » sur mon plan ?
Dans la plupart des cas, précisez explicitement « 6061-T6 ». La désignation « 6061 » sans indication de traitement thermique correspond généralement par défaut à l'état « O » (tel qu'extrudé), qui est plus tendre et plus sujet aux variations dimensionnelles lors de l'usinage. Si votre pièce est soumise à des charges cycliques ou à des variations de température, il est plus prudent d'opter pour le traitement T6 ou T651.
Quelle est l'épaisseur minimale de paroi pour les pièces usinées par fraisage CNC en 6061 ?
Il est possible de réaliser des parois de moins de 0,5 mm, mais cela nécessite une programmation minutieuse pour gérer le retour élastique et les vibrations. Pour Pièces en aluminium tournées par commande numérique, les diamètres minimaux d'utilisation dépendent de la capacité de serrage du mandrin ; en dessous d'environ 6 mm, il est généralement nécessaire d'utiliser un centre tournant ou un dispositif de fixation spécial.
L'anodisation aura-t-elle une incidence sur mes tolérances dimensionnelles ?
Oui. L'anodisation de type II ajoute une épaisseur de 5 à 25 µm par surface. Si l'ajustement est critique, précisez la tolérance sur le métal de base et prévoyez un jeu dans le plan afin que la couche d'anodisation ne comble pas l'espace.
Comment puis-je vérifier l'authenticité des matériaux des pièces reçues ?
Demander un certificat d'usine (conforme au minimum à la norme EN 10204 3.1) pour chaque lot. Pour les applications à haut niveau de criticité, un contrôle ponctuel à l'aide d'un analyseur XRF portable permet de vérifier la composition de l'alliage avant acceptation.
Choisir le bon partenaire d'usinage
Le bon fournisseur pour Pièces tournées et fraisées par CNC en aluminium 6061 Ce n'est pas le moins cher ; c'est celui qui vous signalera un problème de conception avant que vous ne l'ayez payé. Envoyez votre modèle 3D ou votre dessin à YPMFG et demander une étude technique sans engagement. L'équipe peut confirmer la faisabilité du projet, proposer des ajustements de tolérance et fournir un devis détaillé précisant clairement les hypothèses relatives aux matériaux et aux finitions. Cette simple démarche permet généralement de réaliser davantage d'économies que n'importe quelle autre décision prise au cours du processus d'approvisionnement.






