French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Le mois dernier, j’ai reçu deux demandes qui étaient pratiquement identiques. L’un voulait qu’on découpe quarante panneaux en acrylique à partir de grandes plaques ; il avait reçu un devis d’un atelier de métallerie, et le prix était donc exorbitant. Un autre souhaitait qu’on découpe une rainure profonde dans de l’aluminium à l’aide d’une défonceuse et ne comprenait pas pourquoi personne ne voulait accepter ce travail. Même erreur, mais dans des directions opposées. Vus de l’autre bout de l’atelier, une défonceuse et une fraiseuse ressemblent à des cousines. Mais de près, ce n’est pas le cas. Voici comment je détermine quelle tâche doit être réalisée sur quelle machine.
Qu'est-ce qui distingue un routeur ?
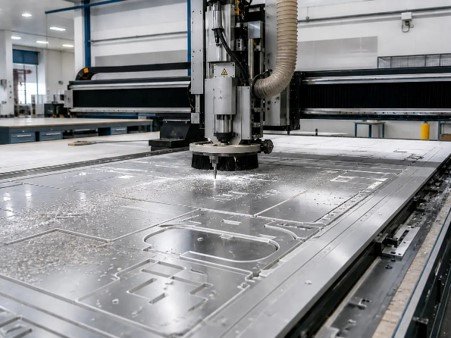
Commençons par le châssis, car c’est là que réside l’essentiel de l’explication. Une défonceuse est un long portique assez léger qui roule au-dessus d’une grande table plate. La feuille repose sur un plateau aspirant maintenu par des ventouses, donc pas besoin de s’embêter avec des serre-joints. Parfait. La broche tourne vite, à 18 000 tr/min ou plus, et aime prélever rapidement de fines copeaux dans des matériaux tendres. Une fraiseuse, c’est une tout autre histoire. Elle est plus lourde, plus rigide, avec une broche plus lente qui exerce une force plus importante, et la pièce à usiner est fixée dans un étau ou un dispositif de serrage. C’est un peu comme comparer un sprinter à un haltérophile. Je ne dirais pas que l’une est meilleure que l’autre.
Les atouts du routage
Mon choix pour tout ce qui est grand, plat et moelleux, c'est Fraisage CNC. Panneaux de signalisation, panneaux d'affichage, éléments de mobilier, inserts en mousse, plaques composites, couvercles en acrylique. Les panneaux mesurant jusqu'à 3 000 x 1 500 mm ne posent aucun problème, et l'épaisseur idéale se situe entre 3 et 50 mm. Demandez à un atelier sérieux et il vous répondra ±0,1 mm, généralement selon la norme ISO 2768-m. Pour les panneaux destinés à être assemblés par vis ou peints, c’est largement suffisant.
Il faut également mentionner l'imbrication. Le logiciel dispose les pièces sur la feuille comme un puzzle, et il n'y a pratiquement pas de chutes. Sur un gros lot, cela représente une économie considérable sur le budget.
Les limites d'un routeur
C'est encore une fois un problème de rigidité. Si l'on exerce une forte pression sur un portique léger, celui-ci fléchit ; il est donc impossible de réaliser des découpes profondes dans le métal, et toute précision inférieure à ±0,1 mm devient délicate. Les petits détails posent également problème. En dessous d’environ 3 mm, la fraise doit être si fine qu’elle se casse. Et les pièces minuscules sont un véritable casse-tête sur un plateau à vide, car il n’y a pratiquement aucune surface sur laquelle l’aspiration puisse s’accrocher, si bien que la fraise les déloge par petits coups. Les ateliers résolvent ce problème en laissant de petites languettes qu’ils coupent ensuite.
Ce qu'apporte un moulin
Lorsque la pièce est en métal, épaisse ou de forme complexe, Fraisage CNC C'est la machine qu'il vous faut. Acier, titane, aluminium épais : tout est possible. Les poches profondes, les trous filetés, les rainures et les surfaces 3D courbes sont bien usinés, et une tolérance de ±0,02 mm est courante (plus serrée si le plan l'exige). Le hic ? Vous disposez d'une zone de travail plus petite, d'une vitesse moindre et d'un coût horaire plus élevé. Ça vaut le coup pour un support de précision. C'est ridicule pour une feuille de contreplaqué.
Un exemple rapide
Imaginons que vous ayez besoin de 200 enseignes de magasin en acrylique de 10 mm d’épaisseur. Plusieurs plaques s’imbriquent dans un même programme, le plateau à vide maintient l’ensemble de la plaque, et les enseignes sont découpées les unes après les autres. Imaginons maintenant que vous ayez besoin de 200 supports en aluminium avec des trous filetés et une cavité de 15 mm de profondeur. Il s'agit là d'un travail de fraisage, chaque pièce étant maintenue dans un étau ou un dispositif de fixation. Même quantité, machines différentes, et un écart de prix considérable.
Petit guide des matériaux
Acrylique, MDF, contreplaqué, PVC, PEHD et mousse : défonceuse. Acier, titane et tout matériau dur d’une épaisseur supérieure à quelques millimètres : fraiseuse. Les tôles d’aluminium peuvent être usinées avec l’un ou l’autre. Une défonceuse permet de les découper en plusieurs passes légères, mais si elles sont épaisses ou présentent des détails complexes, la fraiseuse donne un résultat plus net. Les petites pièces en plastique, telles que les engrenages et les bagues, sont généralement usinées à la fraiseuse également, car il est fastidieux de les maintenir sur un plateau à vide.
Bords et finitions
L'acrylique est capricieux. Si la fraise frotte au lieu de couper, le bord fond ; c'est pourquoi une fraise bien affûtée et une vitesse d'avance adaptée sont primordiales. Pour les bords qui seront visibles, demandez dès le départ qu'ils soient poncés ou polis à la flamme. Le bois peut s'ébrécher sur la face supérieure lorsque la fraise tourne dans le mauvais sens. Les bords métalliques découpés à la fraise nécessitent généralement un ébavurage rapide. L’aluminium se prête bien à l’anodisation des faces. Le MDF est très absorbant. Appliquez un apprêt avant de le peindre, sinon la première couche sera simplement absorbée par le panneau. Et précisez dès le départ au magasin la finition souhaitée, car cela peut influencer la manière dont ils effectuent la découpe.
Coût et délai de livraison
Le fraisage est rapide. Pour des panneaux simples, il faut compter entre 3 et 5 jours. Le prix dépend de la taille de la plaque, de son épaisseur et de la longueur du parcours d'outil. Un bon imbrication permet de réduire les chutes. Ce qui coûte cher, ce sont les plaques épaisses. Un panneau de 50 mm est évidemment plus cher qu'un panneau de 6 mm, car la découpe est plus lente. Un centre d'usinage facture à l'heure à un tarif plus élevé, chaque minute compte donc davantage. Vous hésitez ? Demandez deux devis pour la même pièce et comparez-les. La différence de prix vous mettra généralement la puce à l'oreille.
Conseils pour vos fichiers
Envoyez un fichier DXF ou DWG pour les formes planes et un fichier STEP pour tout élément présentant une profondeur. Précisez l'épaisseur et le matériau. Veillez à ce que les angles intérieurs soient au moins aussi arrondis que la fraise, car celle-ci ne peut pas découper un angle vif. Évitez les éléments de moins de 3 mm. Indiquez où les languettes sont acceptables et où elles seraient visibles. Et précisez à l'atelier la quantité dont vous avez besoin, car celle-ci détermine la qualité de l'imbrication des pièces.
Conclusion
Alors, quelle machine choisir ? Grande, plate et souple : la défonceuse. Métal, épais ou serré : la fraiseuse. Vous hésitez ? Envoyez le plan à l'avance et demandez comment ils s'y prendraient pour le découper. Une petite discussion de cinq minutes peut vous éviter de payer les tarifs d'un atelier de métallurgie pour un travail sur du contreplaqué.