French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

La transformation des plaques de plastique consiste à transformer des panneaux polymères plats en composants fonctionnels par découpe, pliage, soudage, formage ou traitement de finition. Le choix du procédé approprié dépend du type de matériau, de la géométrie de la pièce, des exigences de tolérance et du volume de production. Un mauvais choix peut entraîner des bords déformés, des ajustements irréguliers ou des retouches coûteuses. Ce guide détaille les éléments clés qu'un acheteur doit vérifier avant de passer commande.
La plupart des projets de fabrication échouent non pas au stade de l'usinage, mais dès la phase de définition des spécifications : choix d'une nuance de matériau inadaptée, tolérances non précisées ou attentes floues concernant la finition. YPMFG accompagne des projets dans lesquels l'usinage précis de tôles alimente des assemblages plus complexes usinés par CNC ; c'est donc lors de la phase de définition des spécifications que réside le plus grand risque.
Processus clés de la fabrication de plaques en plastique
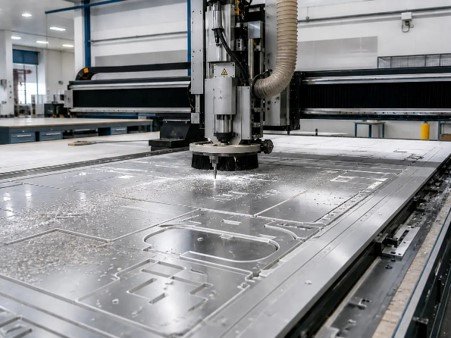
Les principales méthodes sont les suivantes : découpe au laser, fraisage CNC, thermoformage, le cintrage à froid, le soudage (à solvant ou par ultrasons), ainsi que le ponçage ou le polissage secondaire. Chaque procédé est adapté à différentes épaisseurs et géométries. Par exemple, la découpe au laser permet de traiter des profils 2D complexes dans plaques d'acrylique ou Panneaux en PVC, tandis que le thermoformage permet de créer des formes en 3D à partir d'une même feuille. Le pliage à froid donne de bons résultats jusqu'à une limite de déformation propre au matériau. Si votre pièce combine plusieurs opérations (découpes, pliages et finition de surface), une approche hybride est la norme.
Choix des matériaux et compatibilité
Les options courantes incluent ABS, polycarbonate, acrylique (PMMA), HDPE, et le polyéthylène. Chacun présente des caractéristiques distinctes en termes de rigidité, de résistance à la chaleur et de résistance chimique. Un acheteur qui se contente de spécifier « feuille de plastique » sans préciser la nuance s'expose à des substitutions qui pourraient ne pas répondre à vos besoins en matière de charge ou d'environnement. Vérifiez toujours la certification du matériau et la fiche technique d'essai avant validation. YPMFG peut examiner vos spécifications matérielles au regard des exigences de l'application et signaler rapidement les risques de compatibilité.
Tolérances, finition et contrôle qualité
Les tolérances typiques des bords découpés au laser varient entre ±0,1 mm et ±0,5 mm, en fonction de l'épaisseur et du matériau. Les pièces thermoformées présentent souvent des variations dimensionnelles comprises entre ±0,5 et 1,0 mm. Avant la validation, demandez les spécifications relatives à la rugosité des bords, les résultats des essais de résistance des soudures, le cas échéant, ainsi qu'un rapport d'inspection du premier article. Une indication claire liste de contrôle de la qualité Le fait de préciser cela dans le bon de commande permet d'éviter les litiges après livraison. Pour les sous-ensembles usinés par CNC destinés à s'assembler avec des pièces en plastique moulées, Tolérances d'usinage CNC Il faut vérifier les références croisées pour éviter les lacunes dans l'assemblage.
Facteurs de coût dans la fabrication de tôles
Le coût unitaire varie en fonction de la qualité du matériau, de l'épaisseur de la tôle, de la complexité de la pièce, de la conception de l'outillage ou du dispositif de fixation, ainsi que de la taille du lot.
Les pièces fines et simples, fabriquées dans des matériaux courants, sont les moins chères ; en revanche, les pièces épaisses et comportant de nombreuses caractéristiques, réalisées dans des polymères techniques, font grimper les coûts de manière significative. Obtenir un estimation des coûts de fabrication S'y prendre à l'avance permet d'établir un budget réaliste.
Erreurs courantes dans les cahiers des charges
Omission du rayon de courbure ou de l'épaisseur minimale de paroi pour les pièces thermoformées
Indiquer « tout type de plastique » au lieu d'un type et d'une épaisseur précis

Ne pas tenir compte de la marge de déformation pour les feuilles de plus de 3 mm
Absence de définition de la finition de surface acceptable (brillant, mat, texturé)
On ne propose pas de qualité stabilisée aux UV pour une exposition en extérieur
Chacune de ces situations entraîne des retouches ou le rejet de lots. Un bref révision technique avant que la production ne les repère pour la plupart.
Questions fréquemment posées par les acheteurs
Quelle épaisseur de tôle dois-je indiquer pour la découpe au laser ?
L'épaisseur dépend du matériau et des exigences en matière de qualité de découpe. Pour les plaques d'acrylique, une épaisseur comprise entre 2 et 6 mm est couramment utilisée pour obtenir des bords nets. Au-delà de 10 mm, la largeur de la tranchée et la zone affectée thermiquement augmentent ; il convient donc de vérifier auprès de votre fabricant la capacité maximale de la découpeuse et les spécifications relatives à la rugosité des bords avant de finaliser les plans.
Peut-on associer des plaques en plastique à des pièces métalliques usinées par CNC ?
Oui. De nombreux assemblages sont associés à thermoformé ou découper des housses en plastique avec Usiné par commande numérique supports ou boîtiers. L'essentiel est de faire correspondre les tolérances au niveau de l'interface afin que les clips, les vis ou les soudures s'alignent sans effort. Il convient de coordonner à la fois la tôlerie et les pièces usinées au sein d'un même projet afin d'éviter tout problème d'ajustement.
Comment puis-je vérifier la résistance des soudures sur des assemblages en plastique ?
Demandez qu'un essai de décollement ou de traction soit réalisé sur un échantillon de joint avant le lancement de la production à grande échelle. Soudage par ultrasons et soudage au solvant chacune présente des profils de résistance différents. Vérifiez la norme d'essai et les critères de conformité définis dans l'accord qualité afin que les deux parties s'accordent sur les mêmes critères d'acceptation.
Quel délai de livraison dois-je prévoir pour un petit lot ?
Pour des commandes de 50 à 200 pièces d'un même modèle, le délai de livraison habituel est de 2 à 4 semaines, y compris l'approvisionnement en matériaux et le contrôle qualité. Les pièces complexes nécessitant plusieurs étapes de fabrication ou les gabarits sur mesure peuvent allonger ce délai de 1 à 2 semaines. Précisez clairement le calendrier dans la confirmation de commande afin de garantir le respect de votre planning.
Prendre une meilleure décision à long terme
Pour réussir la fabrication de plaques en plastique, il est essentiel de définir précisément la nuance du matériau, le procédé, les tolérances et la finition avant même de procéder à la première découpe. Envoyez vos plans, le cahier des charges du matériau et les quantités à YPMFG pour bénéficier d’une analyse technique et d’un devis sans engagement. Cette simple démarche permet souvent d’éviter les erreurs les plus coûteuses en aval.