Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

プラスチックシートの加工とは、切断、曲げ、溶接、成形、あるいは後処理を通じて、平らなポリマーパネルを機能的な部品に変えることです。適切な加工方法は、材料の種類、部品の形状、公差要件、および生産量によって異なります。 選択を誤ると、エッジの反り、組み付けの不整合、あるいはコストのかかる手直し作業に直面することになります。本ガイドでは、発注前に購入者が確認すべき重要な判断事項を詳しく解説します。
製造プロジェクトの多くは、機械加工の段階ではなく、仕様策定の段階で失敗に終わります。その原因としては、材料のグレードの誤り、公差の記載漏れ、あるいは仕上げ要件の不明確さなどが挙げられます。YPMFGは、精密な板金加工がCNC加工による大規模なアセンブリに組み込まれるプロジェクトを支援しているため、仕様策定の段階こそが最大のリスク要因となります。
プラスチックシート加工における主要工程
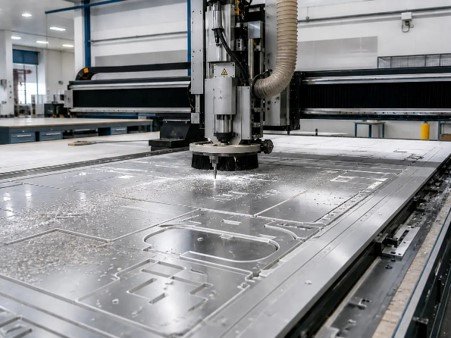
主な手法としては、次のようなものがあります。 レーザー切断, CNCルーター加工, 熱成形、冷間曲げ、溶接(溶剤または超音波)、および二次研磨または磨き。それぞれが異なる厚みや形状に適しています。例えば、レーザー切断は、複雑な2D形状の加工に アクリル板 または PVCパネル、一方、熱成形では同じシートから3D形状を作り出します。冷間曲げは、材料ごとのたわみ限界値まで有効です。部品に切削、曲げ、表面仕上げといった複数の加工が組み合わされている場合は、ハイブリッド方式が一般的です。
材料の選定と適合性
一般的なオプションには以下が含まれます ABS, ポリカーボネート, アクリル(PMMA)、 HDPE、およびポリエチレン。それぞれに、独自の剛性、耐熱性、耐薬品性があります。 グレード名を明記せずに単に「プラスチックシート」とだけ指定すると、お客様の荷重や環境要件を満たさない代替品が使用される可能性が生じます。承認前には、必ず材料の認証書および試験データシートを確認してください。YPMFGでは、お客様の材料仕様を用途要件に照らして検証し、互換性に関するリスクを早期に指摘いたします。
公差、仕上げ、および品質検証
レーザー切断によるエッジの公差は、厚さや材質に応じて、通常±0.1 mmから±0.5 mmの範囲です。熱成形部品には、多くの場合、±0.5~1.0 mmの寸法ばらつきがあります。最終承認を行う前に、エッジの粗さに関する仕様、該当する場合は溶接強度の試験結果、および初回製品検査報告書を要求してください。明確な 品質チェックリスト 発注書に明記しておくことで、納品後のトラブルを防ぐことができます。成形プラスチック部品と嵌合するCNC加工済みサブアセンブリについては、 CNC加工の公差 組み立ての隙間が生じないように、相互参照を行う必要があります。
板金加工におけるコスト要因
単価は、材料のグレード、板厚、部品の複雑さ、金型や治具の設計、およびロットサイズによって変動します。
汎用素材製の薄くてシンプルな部品は最も安価ですが、エンジニアリンググレードのポリマー製の厚みがあり、形状が複雑な部品はコストが急激に高くなります。 製造コストの見積もり 早い段階で計画を立てれば、現実的な予算を立てやすくなります。
仕様書でよくある間違い
熱成形部品の曲げ半径または最小肉厚の省略
特定のグレードや厚さではなく、「任意のプラスチック」を指定する場合

3 mmを超えるシートについては、反り許容値を無視する
許容される表面仕上げ(光沢、マット、質感)を定義していない
屋外での使用において、UV安定化グレードを省略する
これらはすべて、手直しやロットの不良につながります。短い 技術レビュー 生産工程でそのほとんどが取り除かれる前に。
購入者からよく寄せられる質問
レーザー切断では、どの厚さのシートを指定すればよいですか?
厚さは、素材や求められる切断品質によって異なります。アクリルシートの場合、端面をきれいに仕上げるには2~6 mmが一般的です。10 mmを超えると、切断幅や熱影響域が大きくなるため、図面を確定する前に、加工業者にカッターの最大加工能力や端面の粗さに関する仕様を確認してください。
プラスチックシートとCNC加工された金属部品を組み合わせることは可能ですか?
はい。多くのアセンブリはペアを組んでいます 熱成形された または、プラスチック製のカバーを CNC加工 ブラケットやハウジング。重要なのは、接合部の公差を合わせ、クリップ、ネジ、または溶接が無理なく位置合わせできるようにすることです。嵌合の問題を避けるため、板金加工部品と機械加工部品の両方を1つのプロジェクトとして調整してください。
プラスチック接合部の溶接強度をどのように確認すればよいですか?
本格生産に入る前に、試作接合部について剥離試験または引張試験を依頼してください。 超音波溶接 そして 溶剤溶接 それぞれ強度の特性が異なります。品質合意書に記載された試験規格および合格基準を確認し、双方が同じ合格基準を共有するようにしてください。
小ロットの場合、どのくらいのリードタイムを見込めばよいでしょうか?
1つのデザインにつき50~200個の場合、材料調達や品質管理を含め、通常2~4週間のリードタイムがかかります。複雑な多工程の部品や特注の治具の場合は、さらに1~2週間かかる場合があります。スケジュールを確保するため、受注確認書に納期を明記してください。
より良い長期的な決断を下す
プラスチックシートの加工を成功させるには、最初の切断を行う前に、材料のグレード、加工方法、公差、仕上げを確実に決定しておくことが重要です。図面、材料仕様、数量をYPMFGまでお送りいただければ、技術的な検討を行い、お見積りを無償でご提示いたします。この一手間をかけるだけで、後工程で発生する多額の損失につながるミスを未然に防ぐことができる場合が少なくありません。