Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

先月、実質的に鏡像のような2件の依頼がありました。1人は大きなシートからアクリルパネルを40枚カットしてほしいという依頼で、金属加工店から見積もりを取っていたため、その価格は法外なものでした。 もう一人は、ルーターでアルミに深いポケットを彫り込むことを希望していましたが、なぜ誰もその仕事を引き受けてくれないのか理解できませんでした。同じ過ちですが、方向が正反対です。工場の向こう側から眺めると、ルーターとフライス盤はよく似た機械に見えます。しかし、間近で見るとそうではありません。ここでは、どの仕事をどちらの機械で処理すべきかを判断する方法を説明します。
ルーターの特長とは
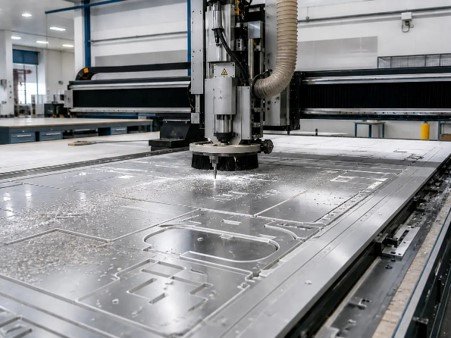
まずはフレームから説明しましょう。これを知れば、ほとんどが理解できるはずです。 ルーターは、大きくて平らなテーブルの上を滑走する、細長く比較的軽量なガントリー型機械です。加工材は吸引ピンで固定された吸引ベッドの上に置かれるため、クランプをいちいち調整する手間がありません。これは良い点です。スピンドルは18,000 rpm以上という高速で回転し、柔らかい素材を素早く軽く削り取るのに適しています。 一方、ミルはまったく別の機械です。より重く、剛性が高く、スピンドルの回転は遅く、切削力は強いのが特徴です。また、ワークピースはバイスや治具で固定されます。いわば、スプリンター対重量挙げ選手といったところでしょうか。どちらが優れているとは一概には言えません。
ルーティングが真価を発揮する場面
大きくて平らで柔らかいものなら、私が選ぶのは CNCルーター加工. 看板、ディスプレイパネル、家具部品、発泡インサート、複合シート、アクリルカバーなど。最大3000×1500 mmのパネルでも問題なく、厚さ3~50 mmの素材が最適です。 信頼できる業者に尋ねれば、通常ISO 2768-mに準拠して、公差は±0.1 mm程度と答えるでしょう。ボルトで接合したり塗装したりするパネルであれば、これで十分です。
ネスティングについても触れておく価値があります。このソフトウェアは、ジグソーパズルのように部品をシート上に配置するため、廃棄される材料はほとんどありません。大量生産の場合、これにより予算を大幅に節約できます。
ルーターが苦戦する場面
やはり剛性の問題だ。軽量なガントリーを強く押すとたわんでしまうため、金属の深切り加工は不可能で、±0.1 mmより厳しい精度を求められる場合は処理が難しくなる。 細かい部分も問題です。約3 mm未満になると、ビットをあまりに薄くしなければならず、折れてしまいます。また、真空ベッド上では微小な部品が厄介です。吸引する表面積がほとんどないため、カッターが軽く触れただけで部品が外れてしまうからです。工房では、小さなタブを残しておき、最後にそれを切り落とすことでこの問題を解決しています。
製粉所がもたらすもの
部品が金属製の場合や、厚みがある場合、あるいは形状が複雑な場合は、 CNCフライス加工 まさにあなたが求めている機械です。鋼、チタン、厚手のアルミニウム、どれでも問題ありません。 深いポケット、ねじ穴、スロット、曲面のある3D形状もきれいに仕上がり、±0.02 mmの精度なら日常茶飯事です(図面で指定があれば、それより厳密にも対応可能です)。欠点は? 作業領域が狭く、加工速度が遅く、時間単価が高くなります。精密なブラケットを作るならその価値はありますが、合板1枚を加工するには馬鹿げた話です。
簡単な例
たとえば、10 mm厚のアクリル板から200枚の店舗看板が必要だとします。数枚のシートを1つのプログラムにまとめて配置し、真空テーブルでシート全体を固定すれば、看板が次々と取り出されます。 一方、ねじ穴と深さ15mmのポケットを備えたアルミニウム製ブラケットを200個必要だとします。これはフライス加工の作業となり、各部品をバイスや治具で固定する必要があります。数量は同じでも、使用する機械が異なり、価格には大きな差が生じます。
材料のクイックガイド
アクリル、MDF、合板、PVC、HDPE、発泡材:ルーター。鋼、チタン、および厚さが数ミリメートルを超える硬い素材:フライス盤。アルミ板はどちらでも加工可能です。 ルーターでも軽く数回通せば切断できますが、厚みがある場合や細かい形状がある場合は、フライス盤を使った方がきれいな仕上がりになります。ギアやブッシュなどの小さなプラスチック部品も、通常はフライス盤で加工します。真空テーブルに固定するのが面倒だからです。
エッジと仕上げ
アクリルは扱いが難しい素材です。カッターが切削せずにこすってしまうと、エッジが溶けてしまうため、鋭利なカッターと適切な送り速度が何よりも重要です。目立つエッジについては、あらかじめサンディングや火炎研磨を依頼しておきましょう。カッターの切り方が間違っていると、木材の表面が裂けてしまうことがあります。 機械加工された金属の縁は、通常、簡単なバリ取りが必要です。アルミニウムは、表面の陽極酸化処理に適しています。MDFは塗料を吸収しやすい素材です。塗装前に下地処理をしておかないと、最初の塗膜がボードに吸い込まれてしまいます。また、仕上げ方法によっては切断方法に影響が出る可能性があるため、加工業者には早めに仕上げの希望を伝えておきましょう。
コストとリードタイム
ルーター加工は迅速です。シンプルなパネルなら3~5日程度です。費用は、シートのサイズ、厚さ、およびツールパスの長さによって決まります。適切なネスティングを行えば、余分な部分を切り落とすことができます。コストがかかるのは厚いシートです。50 mmのパネルは、切断に時間がかかるため、6 mmのパネルよりも明らかに高くなります。 フライス加工は時間単位で割高な料金が設定されているため、1分1秒がより重要になります。決めかねていますか?同じ部品について2社から見積もりを取り、比較してみてください。その価格差が答えを教えてくれるはずです。
ファイル管理のヒント
平面形状の場合はDXFまたはDWGファイルを、奥行きのある形状の場合はSTEPファイルを送ってください。 厚さと材質を明記してください。内側の角は、少なくとも切削工具と同じ程度の丸みを帯びた形状にしてください。切削工具では鋭角を削ることができないためです。3 mm未満の部品は避けてください。タブが許容される箇所と、目立ってしまう箇所を明記してください。また、必要な数量を加工業者に伝えてください。数量によって、部品のネスティング効率が決まるためです。
結論
では、どの機械を選べばいいのでしょうか? 大きくて平らで、加工が柔らかいものなら「ルーター」。金属製で、厚みがあるものやきついものなら「ミル」。迷ったら、早めに図面を送って、どのように切断するか尋ねてみましょう。5分ほどの相談で、合板の加工に金属加工工場の料金を支払う羽目になるのを防げるかもしれません。