Korean
 English
 German
 Russian
 Japanese
 Spanish
 French
 Italian
 Portuguese

지난달에 저는 사실상 똑같은 두 건의 의뢰를 받았습니다. 한 분은 큰 아크릴 시트에서 40개의 패널을 잘라내길 원했는데, 금속 가공 업체에서 견적을 받아본 탓에 가격이 터무니없이 비쌌습니다. 또 다른 분은 라우터로 알루미늄에 깊은 홈을 파내길 원했는데, 왜 아무도 그 일을 맡아주지 않는지 이해하지 못하셨습니다. 같은 실수지만, 방향은 정반대였죠. 작업장 건너편에서 보면 라우터와 밀링 머신은 닮은 꼴처럼 보입니다. 하지만 가까이서 보면 전혀 다릅니다. 제가 어떤 작업을 어디에서 처리해야 할지 판단하는 방법은 다음과 같습니다.
라우터의 차별점은 무엇인가
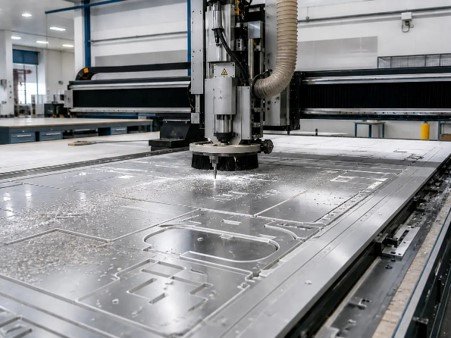
먼저 프레임부터 설명하겠습니다. 프레임만 알면 대부분의 내용을 이해할 수 있으니까요. 라우터는 크고 평평한 작업대 위를 굴러다니는 길고 비교적 가벼운 갠트리 구조물입니다. 판재는 흡입 핀으로 고정된 진공 베드 위에 놓이기 때문에, 번거롭게 클램프를 다룰 필요가 없습니다. 좋죠. 스핀들은 분당 18,000회전 이상으로 빠르게 회전하며, 부드러운 재료를 빠르고 가볍게 깎아내는 데 적합합니다. 밀링 머신은 완전히 다른 기계입니다. 더 무겁고, 더 견고하며, 스핀들 회전 속도는 느리지만 절삭력이 더 강하고, 가공물은 바이스나 고정 장치에 고정됩니다. 비유하자면 단거리 주자와 역도 선수의 차이죠. 어느 쪽이 더 낫다고 단정할 수는 없습니다.
라우팅의 진가가 드러나는 곳
크고, 납작하며, 부드러운 것이라면 제가 항상 고르는 건 CNC 라우팅. 간판, 디스플레이 패널, 가구 부품, 폼 인서트, 복합 시트, 아크릴 커버 등입니다. 최대 3000 x 1500 mm 크기의 패널도 문제없이 처리할 수 있으며, 두께 3~50 mm의 소재가 가장 적합합니다. 신뢰할 수 있는 업체에 문의하면 보통 ISO 2768-m 기준 ±0.1 mm 정도라고 답할 것입니다. 볼트로 조립하거나 도색할 패널의 경우, 이 정도 정밀도면 충분합니다.
네스팅 기능도 언급할 가치가 있습니다. 이 소프트웨어는 퍼즐 조각처럼 부품을 시트에 배치하므로, 폐기되는 자재가 거의 없습니다. 대량 생산 시에는 이를 통해 예산의 상당 부분을 절약할 수 있습니다.
라우터가 어려움을 겪는 곳
역시 강성 문제입니다. 가벼운 갠트리를 세게 누르면 휘어지기 때문에 금속에 깊은 절삭은 불가능하며, ±0.1mm보다 정밀도가 높은 작업은 까다로워집니다. 세밀한 부분도 문제입니다. 약 3mm 미만의 경우, 비트를 너무 얇게 만들어야 해서 부러지기 일쑤입니다. 또한 진공 베드에서는 아주 작은 부품들이 골칫거리인데, 흡착할 표면이 거의 없기 때문에 커터가 부품을 살짝 건드려 떨어뜨리기 때문입니다. 작업장에서는 작은 탭을 남겨두고 작업이 끝난 후 잘라내는 방식으로 이 문제를 해결합니다.
제분소가 가져다주는 것
부품이 금속이거나 두껍거나 정교한 경우, CNC 밀링 바로 여러분이 찾던 기계입니다. 강철, 티타늄, 두꺼운 알루미늄 등 어떤 소재든 문제없습니다. 깊은 포켓, 나사산 구멍, 슬롯, 곡면 3D 표면도 훌륭하게 가공되며, ±0.02 mm 정밀도는 기본입니다(도면에 더 엄격한 요구 사항이 명시된 경우 그보다 더 정밀하게 가공됩니다). 단점은 무엇일까요? 작업 영역이 좁고, 속도는 느리며, 시간당 단가가 더 높다는 점입니다. 정밀 브래킷을 제작할 때는 그만한 가치가 있지만, 합판 한 장을 가공하는 데는 비합리적입니다.
간단한 예시
10mm 두께의 아크릴로 만든 상점 간판 200개가 필요하다고 가정해 봅시다. 여러 장의 시트를 하나의 프로그램에 배치하면, 진공 베드가 시트 전체를 단단히 고정하고, 간판들이 차례로 빠져나옵니다. 이제 나사산 구멍과 15mm 깊이의 홈이 있는 알루미늄 브래킷 200개가 필요하다고 가정해 봅시다. 이는 밀링 가공 작업으로, 각 부품을 바이스나 고정대에 고정해야 합니다. 수량은 같지만 사용하는 기계가 다르기 때문에 가격 차이가 큽니다.
자재에 대한 간략한 안내
아크릴, MDF, 합판, PVC, HDPE 및 폼: 라우터. 강철, 티타늄 및 두께가 몇 밀리미터를 넘는 단단한 재료: 밀링 머신. 알루미늄 시트는 두 기계 중 어느 쪽을 사용해도 무방합니다. 라우터로도 가볍게 여러 번 가공하면 절단이 가능하지만, 두께가 두껍거나 세부적인 부분이 촘촘한 경우에는 밀링 머신을 사용하는 것이 더 깔끔한 결과를 얻을 수 있습니다. 기어나 부싱과 같은 작은 플라스틱 부품도 진공 테이블에 고정하기가 번거로워 보통 밀링 머신을 사용합니다.
모서리와 마감
아크릴은 다루기 까다롭습니다. 커터가 절삭 대신 마찰을 일으키면 가장자리가 녹아내리기 때문에, 날카로운 커터와 적절한 이송 속도가 무엇보다 중요합니다. 노출될 가장자리의 경우, 미리 샌딩 처리나 화염 연마를 요청하세요. 커터를 잘못된 방향으로 움직이면 목재의 윗면이 찢어질 수 있습니다. 기계 가공된 금속 가장자리는 대개 간단한 디버링이 필요합니다. 알루미늄은 표면 처리를 위해 양극 산화 처리가 용이합니다. MDF는 수분을 많이 흡수합니다. 도장 전에 반드시 프라이머를 칠해야 합니다. 그렇지 않으면 첫 번째 도장층이 보드 속으로 스며들어 버릴 것입니다. 또한 마감 처리에 대한 요구 사항을 작업소에 미리 알려주십시오. 이는 절단 방식에 영향을 미칠 수 있기 때문입니다.
비용 및 소요 기간
라우팅 작업은 빠릅니다. 단순한 패널의 경우 3~5일이 소요됩니다. 비용은 시트 크기, 두께, 그리고 공구 경로의 길이에 따라 결정됩니다. 효율적인 네스팅을 통해 재료를 잘 다듬을 수 있습니다. 비용이 많이 드는 것은 두꺼운 시트입니다. 50mm 패널은 절단 속도가 느리기 때문에 6mm 패널보다 당연히 더 비쌉니다. 밀링 업체는 시간당 요금이 더 비싸기 때문에 1분 1초가 더 중요합니다. 결정하기 어려우신가요? 같은 부품에 대해 두 곳에서 견적을 받아 비교해 보세요. 가격 차이가 보통 답을 알려줄 것입니다.
파일 관리 요령
평면 도형의 경우 DXF 또는 DWG 파일을, 두께가 있는 도형의 경우 STEP 파일을 보내주십시오. 두께와 재질을 명시해 주십시오. 내측 모서리는 최소한 비트만큼 둥글게 처리해 주십시오. 비트는 날카로운 모서리를 절삭할 수 없기 때문입니다. 3mm 미만의 세부 구조는 피하십시오. 탭이 허용되는 위치와 눈에 띄게 될 위치를 명확히 알려주십시오. 또한 필요한 수량을 제작 업체에 알려주십시오. 수량에 따라 부품의 네스팅 효율이 결정되기 때문입니다.
결론
그럼, 어떤 기계를 선택해야 할까요? 크고, 평평하며, 가공이 부드러운 작업에는 라우터. 금속 재질이고, 두껍거나 정밀한 가공이 필요한 작업에는 밀링 머신. 잘 모르시겠나요? 도면을 미리 보내고 어떻게 절단할지 물어보세요. 5분만 상담해도 합판 가공 작업에 금속 가공 업체의 요금을 지불하는 일을 피할 수 있습니다.