German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Letzten Monat erhielt ich zwei Anfragen, die im Grunde wie Spiegelbilder voneinander waren. Ein Kunde wollte vierzig Acrylplatten aus großen Platten zuschneiden lassen und hatte bereits ein Angebot von einer Metallwerkstatt erhalten – der Preis war daher völlig überzogen. Ein anderer wollte eine tiefe Aluminiumausfräsung mit einer Oberfräse und konnte nicht verstehen, warum niemand den Auftrag annehmen wollte. Derselbe Fehler, entgegengesetzte Richtungen. Von der anderen Seite der Werkstatt aus gesehen, sehen eine Oberfräse und eine Fräsmaschine wie Verwandte aus. Aus der Nähe betrachtet sind sie es nicht. So finde ich heraus, welcher Auftrag wohin gehört.
Was einen Router auszeichnet
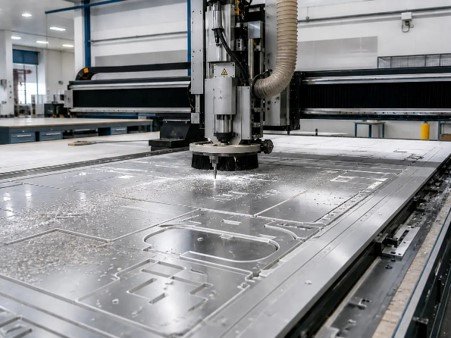
Fangen wir mit dem Rahmen an, denn der erklärt schon das meiste. Eine Oberfräse ist ein langer, relativ leichter Portalfräser, der über einen großen, flachen Tisch rollt. Die Platte liegt auf einem Vakuumtisch, der mit Saugnäpfen festgehalten wird – man muss also nicht mit Klemmen hantieren. Gut. Die Spindel dreht sich schnell, mit 18.000 U/min oder mehr, und fräst gerne schnelle, leichte Schnitte in weiches Material. Eine Fräsmaschine ist etwas ganz anderes. Sie ist schwerer, steifer, hat eine langsamere Spindel, die mehr Kraft aufbringt, und das Werkstück wird in einem Schraubstock oder einer Halterung fixiert. Sozusagen ein Sprinter gegen einen Gewichtheber. Ich würde keines der beiden Geräte als besser bezeichnen.
Wo Routing seine Stärken ausspielt
Meine erste Wahl für alles, was groß, flach und weich ist, ist CNC-Fräsen. Schilder, Ausstellungsplatten, Möbelteile, Schaumstoffeinlagen, Verbundplatten, Acrylabdeckungen. Platten bis zu einer Größe von 3000 x 1500 mm sind kein Problem, und Material mit einer Dicke zwischen 3 und 50 mm ist der ideale Bereich. Fragen Sie einen seriösen Anbieter, und er wird Ihnen eine Toleranz von ±0,1 mm nennen, in der Regel gemäß ISO 2768-m. Für Platten, die miteinander verschraubt oder lackiert werden, ist das völlig ausreichend.
Auch das Verschachteln verdient eine Erwähnung. Die Software ordnet die Teile wie bei einem Puzzle auf der Platte an, sodass kaum Material im Abfall landet. Bei einer großen Charge lässt sich dadurch ein erheblicher Teil des Budgets einsparen.
Wo ein Router an seine Grenzen stößt
Es ist wieder die Steifigkeit. Wenn man einen leichten Portalrahmen stark belastet, verbiegt er sich, sodass tiefe Schnitte in Metall nicht möglich sind und alles, was enger als ±0,1 mm ist, schwierig wird. Auch kleine Details stellen ein Problem dar. Bei Abmessungen unter etwa 3 mm muss der Fräser so dünn sein, dass er bricht. Und winzige Teile sind auf einem Vakuumtisch ein Ärgernis, da es kaum eine Oberfläche gibt, an der die Saugkraft greifen kann, sodass der Fräser sie leicht verschiebt. Werkstätten beheben das, indem sie kleine Laschen stehen lassen und diese am Ende abschneiden.
Was eine Mühle leistet
Wenn es sich um ein Metallteil handelt, das dick oder filigran ist, CNC-Fräsen Das ist genau die Maschine, die Sie suchen. Stahl, Titan, dickes Aluminium – alles kein Problem. Tiefe Taschen, Gewindebohrungen, Schlitze und gekrümmte 3D-Flächen gelingen gut, und eine Toleranz von ±0,02 mm ist Standard (noch enger, wenn die Zeichnung dies vorschreibt). Der Haken? Man erhält einen kleineren Arbeitsbereich, geringere Geschwindigkeit und einen höheren Stundensatz. Für eine Präzisionshalterung lohnt es sich. Für eine Sperrholzplatte ist es Unsinn.
Ein kurzes Beispiel
Angenommen, Sie benötigen 200 Ladenschilder aus 10 mm starkem Acryl. Mehrere Platten lassen sich in einem Programm verschachteln, das Vakuumtisch fixiert die gesamte Platte, und die Schilder fallen nacheinander heraus. Nehmen wir nun an, Sie benötigen 200 Aluminiumhalterungen mit Gewindebohrungen und einer 15 mm tiefen Aussparung. Das ist eine Fräsarbeit, bei der jedes Teil in einem Schraubstock oder einer Halterung fixiert wird. Gleiche Stückzahl, unterschiedliche Maschinen – und ein großer Preisunterschied.
Ein kurzer Leitfaden zu den Materialien
Acryl, MDF, Sperrholz, PVC, HDPE und Schaumstoff: Fräse. Stahl, Titan und alle harten Materialien, die dicker als ein paar Millimeter sind: Fräsmaschine. Aluminiumblech kann mit beiden Maschinen bearbeitet werden. Eine Oberfräse schneidet sie mit leichten Durchgängen, aber wenn sie dick ist oder feine Details aufweist, liefert die Fräsmaschine ein saubereres Ergebnis. Kleine Kunststoffteile wie Zahnräder und Buchsen werden in der Regel ebenfalls auf der Fräsmaschine bearbeitet, da es mühsam ist, sie auf einem Vakuumtisch zu fixieren.
Kanten und Oberflächenbehandlung
Acryl ist heikel. Wenn der Fräser reibt, anstatt zu schneiden, schmilzt die Kante – daher sind ein scharfer Fräser und die richtige Vorschubgeschwindigkeit wichtiger als alles andere. Bei Kanten, die sichtbar bleiben, sollten Sie im Voraus darum bitten, dass diese geschliffen oder flammpoliert werden. Bei Holz kann es an der Oberseite zu Ausrissen kommen, wenn der Fräser in die falsche Richtung läuft. Gefräste Metallkanten müssen in der Regel kurz entgratet werden. Aluminium eignet sich gut zum Eloxieren der Oberflächen. MDF ist sehr saugfähig. Versiegeln Sie es vor dem Streichen, da sonst die erste Schicht einfach in die Platte versickert. Und informieren Sie die Werkstatt frühzeitig über die gewünschte Oberflächenbehandlung, da dies Einfluss darauf haben kann, wie das Material geschnitten wird.
Kosten und Lieferzeit
Die Bearbeitung geht schnell. Einfache Platten sind in 3 bis 5 Tagen fertig. Was Sie bezahlen, hängt von der Plattengröße, der Dicke und der Länge des Werkzeugwegs ab. Durch eine gute Verschachtelung lassen sich Kosten einsparen. Am teuersten sind dicke Platten. Eine 50-mm-Platte ist natürlich teurer als eine 6-mm-Platte, da der Schnitt langsamer erfolgt. Eine Fräserei berechnet einen höheren Stundensatz, daher zählt jede Minute umso mehr. Sie können sich nicht entscheiden? Holen Sie zwei Angebote für dasselbe Teil ein und vergleichen Sie diese. Der Preisunterschied gibt meist Aufschluss.
Tipps für Ihre Dateien
Senden Sie eine DXF- oder DWG-Datei für flache Formen und eine STEP-Datei für alle Objekte mit Tiefe. Geben Sie die Dicke und das Material an. Halten Sie Innenecken mindestens so rund wie den Fräser, da ein Fräser keine scharfen Ecken schneiden kann. Vermeiden Sie Elemente unter 3 mm. Geben Sie an, wo Laschen in Ordnung sind und wo sie sichtbar wären. Und teilen Sie der Werkstatt mit, wie viele Sie benötigen, da die Stückzahl darüber entscheidet, wie gut sich die Teile verschachteln lassen.
Fazit
Also, welche Maschine? Groß, flach und weich: Oberfräse. Metall, dick oder fest: Fräsmaschine. Sind Sie sich nicht sicher? Schicken Sie die Zeichnung frühzeitig und fragen Sie nach, wie man das Teil bearbeiten würde. Ein fünfminütiges Gespräch kann Ihnen ersparen, die Preise einer Metallwerkstatt für eine Sperrholzarbeit zu bezahlen.