
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Токарная обработка латуни — один из самых простых видов Обработка на станках с ЧПУ операции, однако успех зависит от выбора подходящего сорта сплава и настройки параметров резания для каждого типа. Латунь, поддающаяся легкорезаемой обработке, такая как C360, обеспечивает наилучшую обрабатываемость, тогда как бессвинцовые латуни, например C377, требуют применения иных стратегий обработки. К основным сложностям относятся контроль стружки, упрочнение материала при холодной обработке и отделка поверхностиобеспечение стабильности качества. Компания YPMFG регулярно производит латунные детали с использованием прецизионных Токарная обработка с ЧПУ, и мы непосредственно сталкиваемся с этими переменными во многих проектных заданиях.
Понимание марок латуни для Токарная обработка с ЧПУ
Латунь представляет собой медно-цинковый сплав, и её обрабатываемость значительно варьируется в зависимости от содержания цинка и от того, добавлены ли в состав элементы, облегчающие резку.
Наиболее часто используемая марка латуни для токарной обработки — это Латунь C360 для легкой обработки, содержащая свинец или другие добавки, способствующие обработке, которые образуют короткую и хрупкую стружку. Материал данной марки поддается обработке на высоких скоростях с получением превосходной чистоты поверхности. Он широко применяется для изготовления фитингов, клапанов, соединителей и мелких прецизионных деталей.
Марки бессвинцовой латуни Такие марки, как C377, C385 и UNS C95800, всё чаще требуются для применения в медицинской промышленности, пищевой промышленности и на экспортных рынках. Эти материалы сложнее в обработке и образуют более длинную и волокнистую стружку. Необходимо соответствующим образом скорректировать геометрию инструмента и скорость подачи.
Другие виды латуни, такие как фосфорная бронза и алюминиевая бронза, не подпадают под стандартные характеристики легкообрабатываемых материалов и требуют более низких скоростей, более высокого крутящего момента и специальных покрытий инструментов.
Перед выбором режущих инструментов и параметров программирования компания YPMFG проводит оценку марки латуни, указанной в каждом чертеже. Проводится проверка сертификатов на материалы с целью подтверждения их соответствия требованиям директив RoHS, REACH или иным нормативным требованиям, если это применимо.
Распространенные проблемы при токарной обработке латуни
Несмотря на то что латунь считается легкообрабатываемым материалом, при отсутствии надлежащего контроля могут возникнуть различные проблемы, приводящие к дефектам или задержкам.
Наиболее часто возникают проблемы, связанные с управлением стружкой. Длинные непрерывные стружки могут обернуться вокруг заготовки или держателя инструмента, что приводит к появлению царапин на поверхности или остановке станка. Решением этой проблемы является регулировка скорости подачи и использование стружколомов на режущей пластине инструмента.
Упрочнение при обработке возникает, когда латунь обрабатывается на токарном станке из холоднодеформированного или закаленного заготовки. После деформации внешний слой становится более твердым, что приводит к быстрому износу инструмента при слишком низкой скорости резания. Эту проблему можно предотвратить путем предварительной термообработки для снятия напряжений или использования закаленного заготовки с соответствующими скоростями резания.
У латуни явления задира и образования нагара возникают реже, чем у алюминия или нержавеющая сталь, но они всё же могут возникать при определённом составе сплава или при использовании затупленного инструмента. Правильное Токарная обработка с ЧПУ геометрия инструмента а регулярные проверки позволяют снизить этот риск.
Образование заусенцев на кромках выхода является нормальным явлением для деталей из латуни, требующих нарезки резьбы или соблюдения жестких допусков. В зависимости от указанного класса допуска может потребоваться повторная удаление заусенцев, обработка в барабане или ручная доработка.
Параметры резания и выбор инструмента
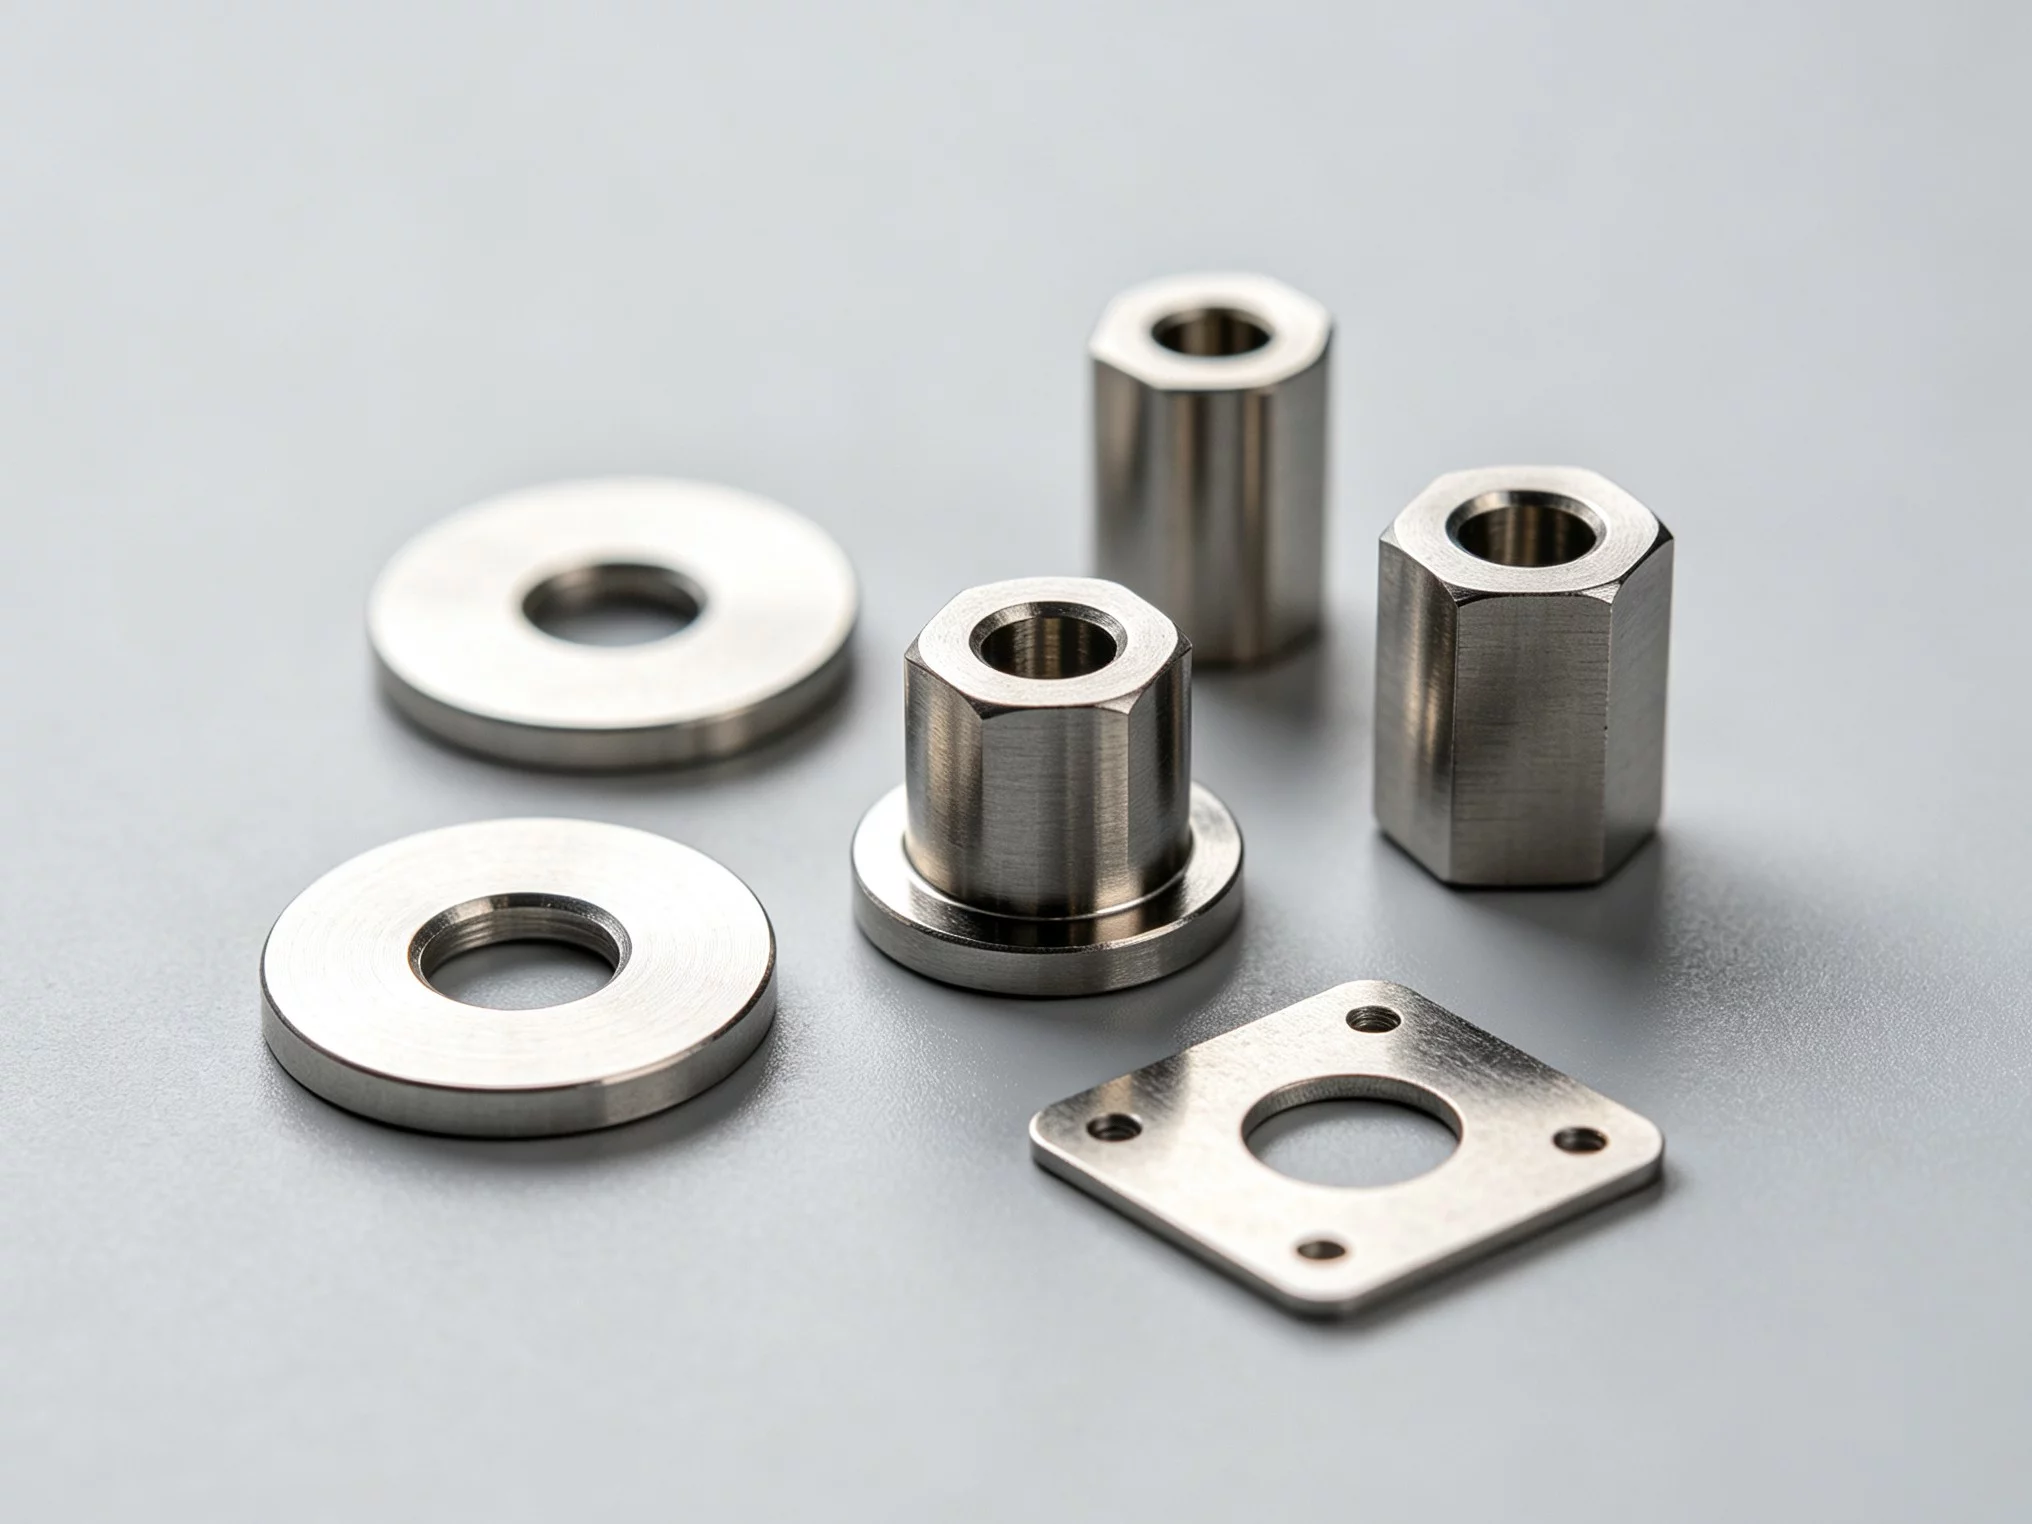
Правильный выбор инструмента и настройка параметров напрямую влияют на качество поверхности, срок службы инструмента и точность размеров.
Для латуни C360 типичные скорости резания составляют от 150 до 300 метров в минуту при использовании твердосплавных или покрытых пластин с положительным углом наклона. Скорости подачи в диапазоне от 0,1 до 0,3 мм за оборот обеспечивают хорошую чистоту поверхности без чрезмерной нагрузки на инструмент.
При обработке бессвинцовой латуни скорость резания следует снизить примерно на 20–30 процентов. Геометрия пластин с большим радиусом передней кромки и более тщательной подготовкой режущей кромки помогает обеспечить стабильность результатов.
Выбор покрытия для инструмента это имеет большее значение, чем думают многие покупатели. Покрытия TiAlN и AlTiN обеспечивают хорошую термостойкость при работе на высоких скоростях. При обработке материалов, образующих липкую или волокнистую стружку, покрытия DLC (алмазоподобный углерод) позволяют снизить трение и улучшить отвод стружки.
Важную роль играет также стратегия охлаждения. При большинстве операций токарной обработки латуни стандартно используется обильное охлаждение. Некоторые марки быстрорежущей стали хорошо поддаются обработке с минимальным количеством охлаждающей жидкости или даже всухую, в зависимости от требуемого качества поверхности и требований к удалению стружки.
Инженеры YPMFG анализируют вашу техническую спецификацию и рекомендуют оптимальную траекторию движения инструмента до начала производства. Такая инженерная оценка на этапе подготовки к производству помогает избежать неожиданных поломок инструмента или получения деталей, не соответствующих допускам.
Характеристики материала и соответствие требованиям применения
Различные марки латуни обладают разными механическими и физическими свойствами, и правильный выбор зависит от требований конкретного применения.
Выбор неподходящего сорта материала для конкретного применения может привести к преждевременному выходу из строя, некачественной обработке поверхности или несоответствию нормативным требованиям. Например, детали из латуни, используемые в системах питьевого водоснабжения, должны соответствовать стандартам NSF/ANSI 61. Для компонентов, подвергающихся воздействию коррозионных сред, вместо стандартной латуни может потребоваться алюминиевая бронза.
Еще одним фактором, который следует учитывать, является электропроводность. Если для вашей детали требуется характеристики электрического контакта, следует отдавать предпочтение меди марки C110 или специальным маркам латуни с более высоким содержанием меди, а не легкорежущим маркам с высоким содержанием цинка.
Рекомендации по проектированию токарных деталей из латуни
Правильные подходы к проектированию существенно влияют на качество деталей и себестоимость продукции.
Минимальная толщина стенок токарных деталей из латуни должна составлять не менее 0,8 мм для деталей малого диаметра и 1,5 мм для деталей большего диаметра. Более тонкие стенки повышают риск прогиба, вибрации и отклонений от заданных размеров в процессе обработки.
При стандартной нарезке резьбы глубина врезания резьбы в латунь не должна превышать двух диаметров. Чрезмерная нарезка резьбы может привести к концентрации напряжений и срыву резьбы, особенно в случае более мягких марок, поддающихся свободной резаке.
Рекомендуемые допуски для латунных деталей, изготовленных на токарных станках с ЧПУ, обычно составляют ±0,025 мм для общих размеров и ±0,01 мм для критических диаметров. Более узкие допуски требуют дополнительных операций и значительно увеличивают стоимость.

Требования к качеству поверхности должны быть реалистичными. Показатель Ra 1,6 микрометра легко достигается при стандартной токарной обработке. Для достижения Ra 0,8 требуются дополнительные операции финишной обработки или тонкого растачивания.
Факторы, влияющие на стоимость токарной обработки латуни
Понимание факторов, влияющих на стоимость, помогает покупателям оценивать предложения и принимать более обоснованные решения о покупке.
Стоимость латунных прутков или сортового проката зависит от марки и диаметра. Марка C360, как правило, является наиболее экономичным вариантом благодаря широкой доступности и превосходной обрабатываемости. Бессвинцовые альтернативы зачастую стоят дороже.
Время цикла является основным фактором, определяющим производственные затраты. Сложные геометрические формы, требующие выполнения множества операций, узкие допуски и дополнительные этапы финишной обработки пропорционально увеличивают время обработки.
Влияние размера партии имеет большое значение при токарной обработке латуни. При крупносерийном производстве используются оптимизированные траектории движения инструмента и автоматическая загрузка, что позволяет существенно снизить себестоимость единицы продукции. При изготовлении прототипов небольшими партиями себестоимость одной детали может быть выше из-за времени на настройку оборудования и расчета стоимости часов работы станка.
Дополнительная обработка, такая как гальваническое покрытие, анодирование или другие виды обработки поверхности, увеличивает стоимость, но может быть необходима с учетом предполагаемых условий эксплуатации.
Компания YPMFG предоставляет подробные коммерческие предложения с разбивкой затрат на материалы, механическую обработку и любые дополнительные виды обработки. Такая прозрачность помогает вам понять, на что идут ваши инвестиции, и выявить области для оптимизации затрат без ущерба для качества.
Контроль качества и проверка
Процедуры контроля качества гарантируют, что токарные детали из латуни неизменно соответствуют техническим требованиям.
Стандартной практикой является контроль первой партии продукции с использованием откалиброванной координатно-измерительной машины (КИМ) или оптического сравнения. Перед запуском серийного производства все критические размеры, допуски и качество поверхности проверяются на соответствие чертежу.
Отслеживаемость материалов имеет решающее значение для отраслей, подпадающих под регулирование. К каждой производственной партии должны прилагаться заводские сертификаты, подтверждающие состав и механические свойства материала.
Контроль размеров включает проверку диаметров, проверку резьбы с помощью калибра, измерение соосности и, при необходимости, определение шероховатости поверхности. Компания YPMFG документирует результаты контроля и предоставляет их по запросу для каждой партии продукции.
Практические вопросы, которые следует задать себе перед тем, как выбрать латунь для вашего проекта
Какую марку латуни мне следует выбрать для моего случая применения?
Выбирайте C360 для изготовления прецизионных деталей общего назначения, когда приоритетными факторами являются обрабатываемость и стоимость. Выбирайте бессвинцовые материалы C377 или C385 для медицинской, пищевой промышленности или экспортных рынков, где требуется соблюдение нормативных требований. Проконсультируйтесь с инженером-технологом, если для вашей области применения существуют особые механические или экологические требования.
Можно ли обрабатывать латунь с соблюдением очень узких допусков?
Да, при токарной обработке с ЧПУ на латуни можно обеспечить допуски до ±0,005 мм. Однако для стабильного соблюдения таких допусков необходимо, чтобы станок находился в надлежащем состоянии, инструмент был стабильным, а условия окружающей среды находились под контролем. Обсудите свои требования к допускам на раннем этапе подготовки коммерческого предложения.
Подходит ли латунь для применения в высокочастотных или электрических устройствах?
Латунь обладает умеренной электропроводностью по сравнению с чистой медью. При использовании в высокочастотных системах следует учитывать, соответствует ли латунь вашим требованиям к потерям сигнала и импедансу, или же более подходящими будут компоненты из меди или с серебряным покрытием.
Как предотвратить децинкование деталей из латуни?
В некоторых латунных сплавах при длительном воздействии кислой среды или стоячей воды происходит децинцификация. Использование латуни с низким содержанием свинца или бессвинцовой латуни, а также выбор сплавов с добавлением ингибиторов позволяет снизить этот риск. При обращении за технической консультацией укажите условия эксплуатации.
Какие виды отделки поверхности возможны для токарно обработанной латуни?
При стандартной токарной обработке достигается шероховатость поверхности Ra от 1,6 до 3,2 микрометра. Дополнительные операции, такие как шлифование, зачистка или полировка, позволяют добиться более гладкой поверхности. Компания YPMFG поможет вам выбрать наиболее экономически эффективный способ финишной обработки в соответствии с вашими техническими требованиями.
Можно ли наносить покрытие на латунные детали после механической обработки?
Да, латунь хорошо поддается гальваническому покрытию, в том числе никелированию, хромированию, позолоте и цинкованию. При механической обработке следует учитывать толщину покрытия, если требуются узкие допуски. Перед началом производства согласуйте последовательность нанесения покрытий и механической обработки с вашим поставщиком.
Принятие более взвешенного долгосрочного решения
Для успешной токарной обработки латуни необходимо правильное сочетание знаний о материале, выбора инструмента и контроля технологического процесса. Выбранная марка материала влияет на все: от продолжительности цикла до конечного качества поверхности и долговечности детали в эксплуатации.
Для успешной реализации проекта по точной токарной обработке латуни важно на раннем этапе привлечь инженерных специалистов. Когда вы предоставляете компании YPMFG свои технические требования, наша команда ещё до начала резки металла анализирует пригодность марки материала, выполнимость допусков, стратегию выбора инструмента и требования к контролю качества. Вы получаете чёткие рекомендации и реалистичные сроки производства, основанные на реальном опыте изготовления, а не на теоретических расчётах.
Отправьте свои чертежи или технические задания в компанию YPMFG для бесплатной инженерной экспертизы и получения выгодного ценового предложения.







