
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Прототип Обработка на станках с ЧПУ Прототипная обработка на станках с ЧПУ использует управляемое компьютером фрезерование и точение для изготовления функциональных металлических и пластиковых деталей по CAD-моделям. Это предпочтительный метод, когда прототипы должны соответствовать материалам, допускам и механическим свойствам финального производства. В отличие от 3D-печати, прототипы CNC обеспечивают реальные характеристики материала и высокую размерную точность. Процесс подходит для малых серий, обычно от одной до пятидесяти штук, и служит надёжным мостом между валидацией конструкции и массовым производством.
Инженеры и разработчики продуктов часто сталкиваются с трудным выбором при переходе от цифрового проекта к физическим деталям. Внешний вид поверхности может удовлетворить первичным проверкам, но реальные нагрузки, нагрев или химическое воздействие выявляют дефекты, которые методы печати не могут воспроизвести. Прототипные детали CNC устраняют этот разрыв, используя те же процессы и материалы, что и серийное производство. Заказчики, понимающие возможности, ограничения и факторы стоимости прототипирования CNC, могут избежать циклов перепроектирования, несоблюдения спецификаций и задержек по срокам.
YPMFG поддерживает инженерные команды на протяжении этого перехода, предлагая услуги прототипной обработки на станках с ЧПУ которые включают рекомендации по выбору материала, документацию по контролю первой детали и итерационную доработку на основе реальных отзывов о детали.
Что такое прототипная обработка на станках с ЧПУ?
Прототипная обработка на станках с ЧПУ относится к субтрактивному производству единичных деталей или малых партий непосредственно из цельной заготовки. CAD-модель управляет многоосевым фрезерным или токарным станком с ЧПУ, который удаляет материал, пока деталь не достигнет заданной геометрии. Полученные компоненты имеют ту же микроструктуру, прочность и чистоту поверхности, что и изделия, изготовленные на тех же станках для конечного производства.
Это различие важно, поскольку многие программы разработки требуют валидации в реалистичных условиях. Кронштейн, испытанный под вибрацией, должен противостоять тому же усталостному поведению, с которым он столкнётся в эксплуатации. Гидравлический коллектор должен держать давление без пористости или деформации. Прототипы, обработанные на станках с ЧПУ, обеспечивают такую уверенность.
Прототипирование на станках с ЧПУ в сравнении с альтернативными методами
Понимание того, какое место обработка на станках с ЧПУ занимает среди других вариантов быстрого прототипирования, помогает заказчикам принимать обоснованные решения на раннем этапе цикла разработки.
Обработка на станках с ЧПУ занимает уникальное положение. Она обеспечивает свойства материала, эквивалентные серийному производству, без капитальных вложений в твёрдую оснастку. Для многих проектов этот баланс делает Изготовление прототипов на станках с ЧПУ наиболее эффективным путём к валидированным деталям.
Когда прототипная обработка на станках с ЧПУ наиболее оправдана
Решение о переходе к прототипированию на станках с ЧПУ обычно зависит от трёх факторов: функциональных требований, точности соответствия материалу и предстоящего объёма производства.
Обработка на станках с ЧПУ — сильнейший вариант, когда детали должны выдерживать механические нагрузки, термоциклирование или химический контакт при испытаниях. Конструкционные кронштейны, аэрокосмические фитинги, корпуса медицинских изделий и прецизионные гидравлические системы выигрывают от такого подхода. Детали ведут себя так, как будут вести себя в финальной сборке, а значит, данные испытаний напрямую превращаются в проектные решения.
Точная обработка с ЧПУ создание прототипов также становится ценным, когда целевая серия составляет от пятидесяти до нескольких тысяч единиц. В этом диапазоне переход на литьё пластмасс под давлением или литьё металла под давлением может быть преждевременным, но продолжение ручных или кустарных методов вносит нестабильность. CNC закрывает этот разрыв воспроизводимой точностью.
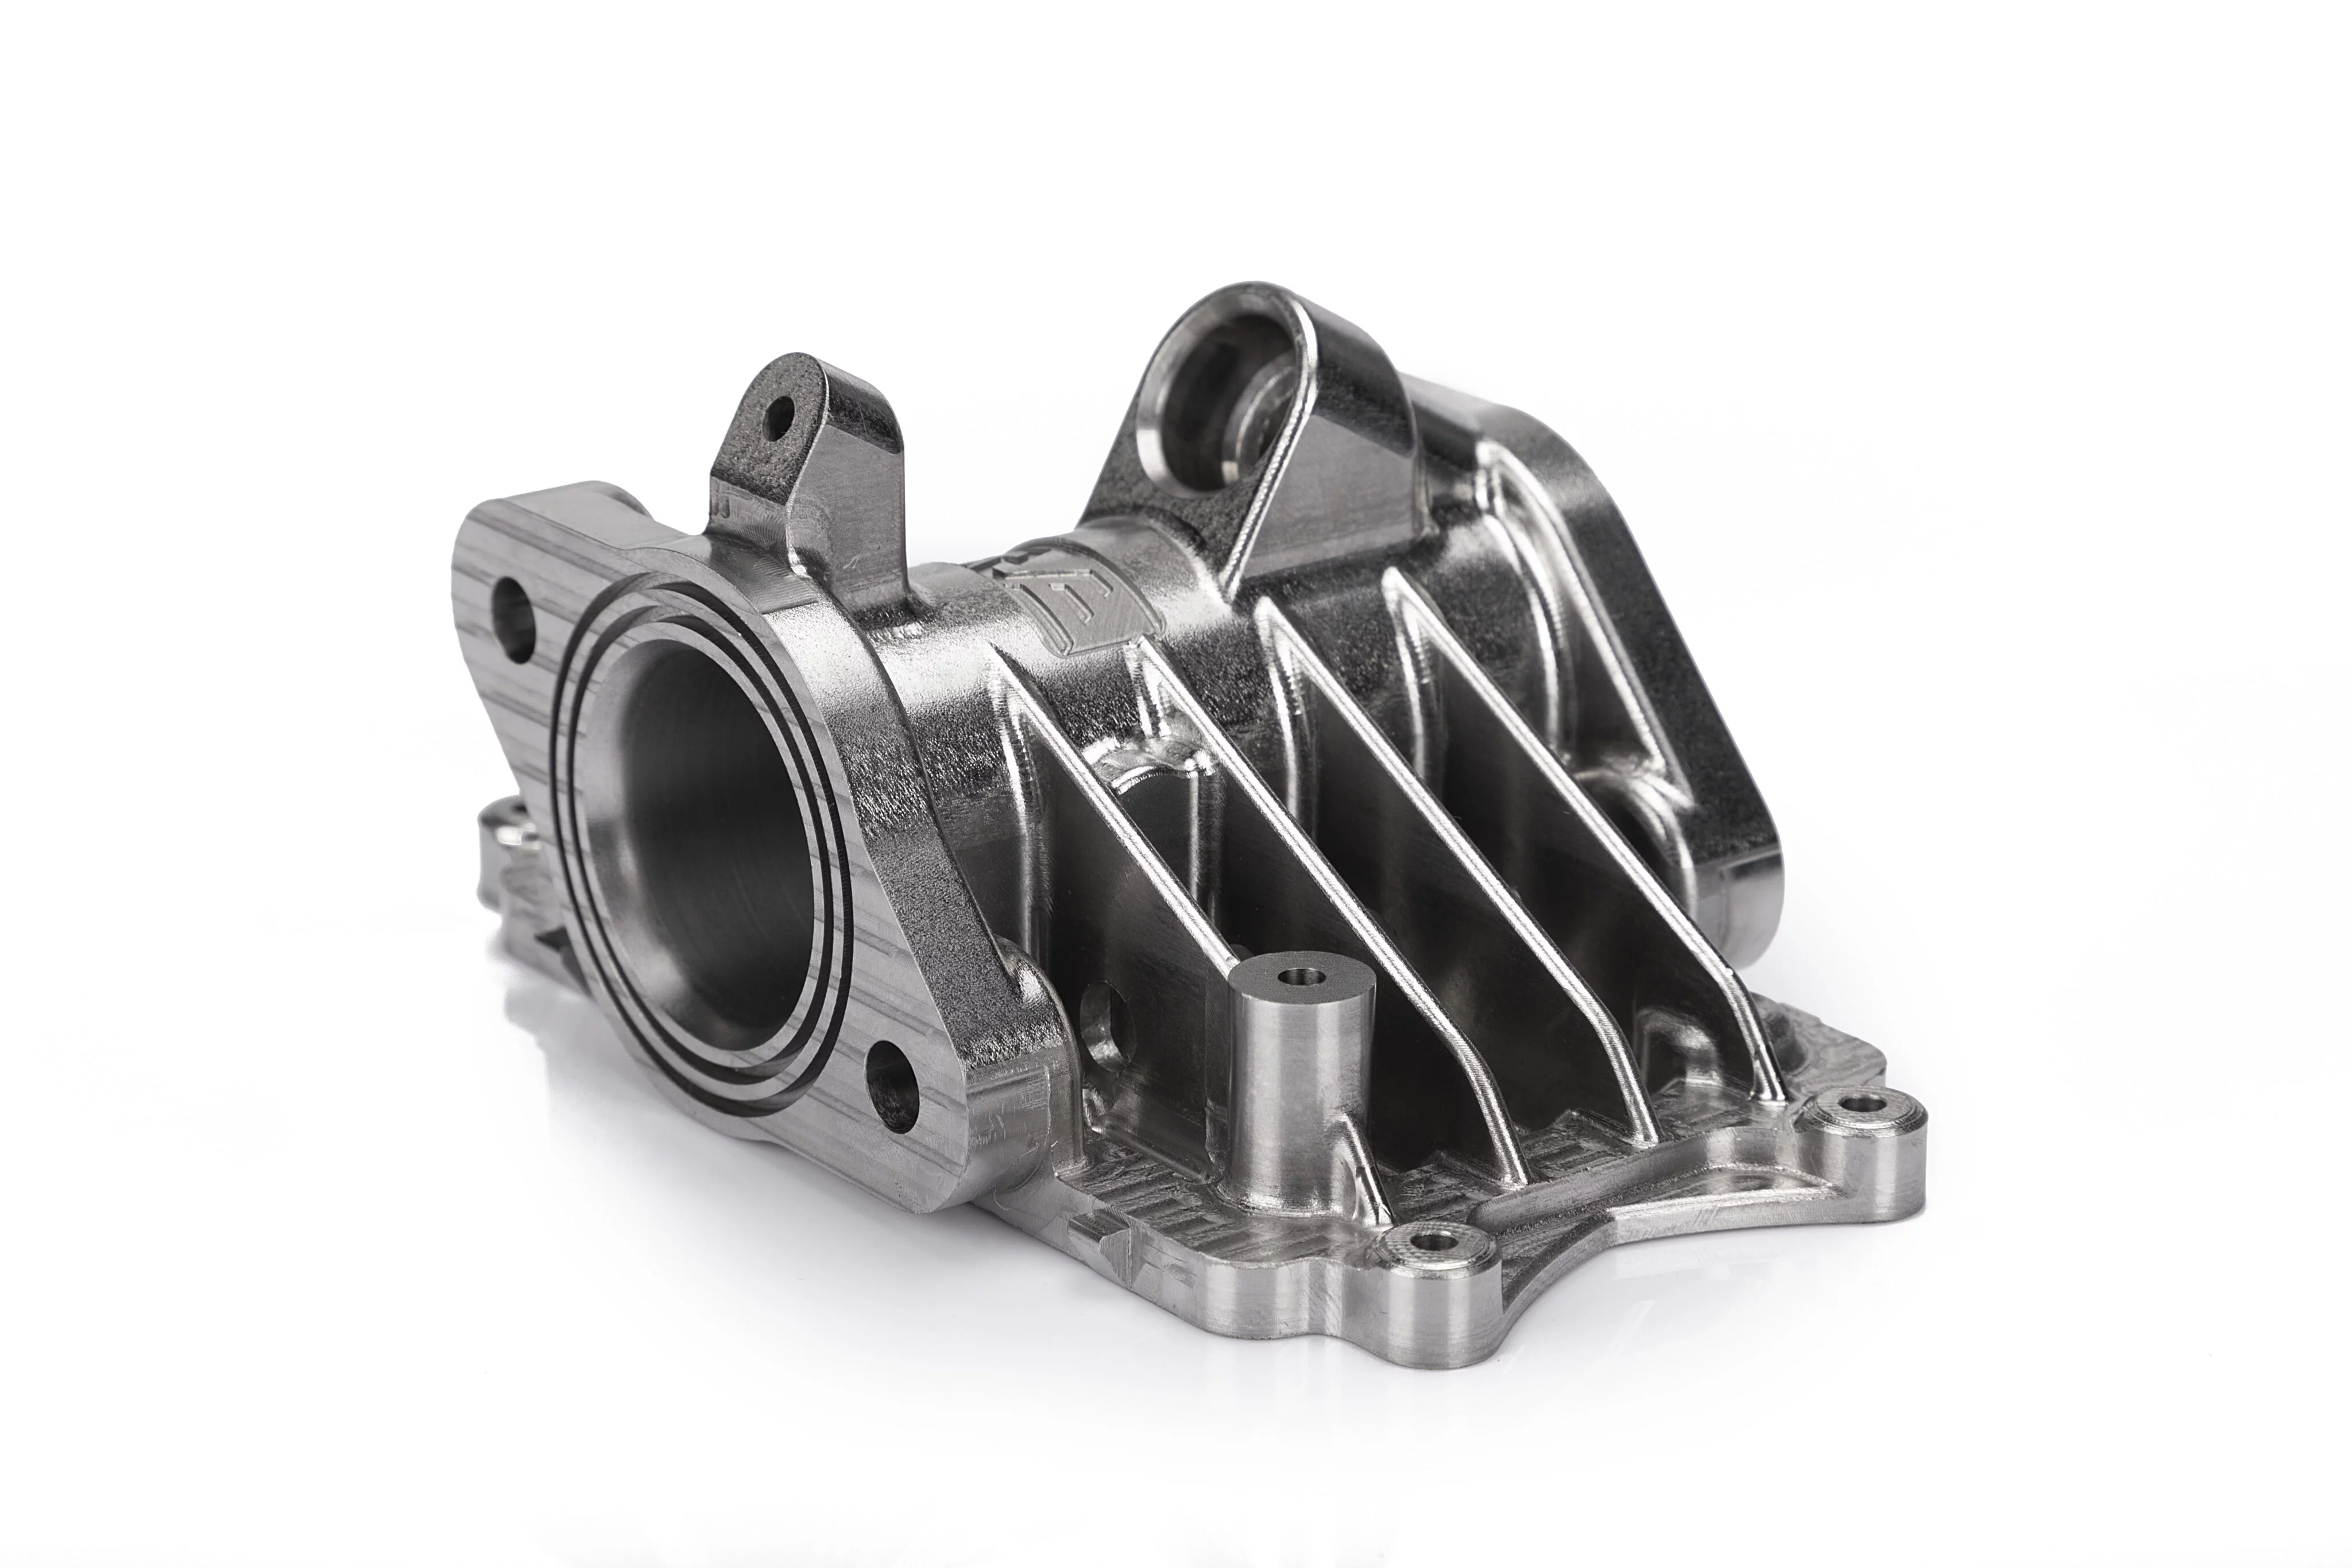
Выбор материала для прототипов на станках с ЧПУ
Выбор материала влияет на обрабатываемость, механические характеристики, совместимость с обработкой поверхности и стоимость. Неправильный выбор материала на раннем этапе часто приводит к дорогостоящим переделкам конструкции позже.
Алюминиевые сплавы доминируют в программах прототипирования, поскольку эффективно обрабатываются и обеспечивают высокие показатели прочности на единицу веса. Алюминий 6061 является наиболее распространённым выбором для общих конструкционных прототипов, тогда как алюминий 7075 служит для применений, требующих повышенной усталостной прочности. Оба хорошо поддаются анодированию и другим видам обработки поверхности.
Нержавеющие стали, такие как 304 и 316 являются стандартом, когда требуется коррозионная стойкость или соблюдение гигиены. нержавеющая сталь 17-4 PH обеспечивает прочность, полученную дисперсионным твердением, для деталей, которые должны сохранять жёсткость в тяжёлых условиях. Титановые сплавы обеспечивают исключительные характеристики для аэрокосмических и медицинских прототипов, хотя требуют более длительных сроков изготовления и более высоких затрат на обработку.
Конструкционные термопласты дополняют типичный портфель. ABS, поликарбонат, PEEK и ацеталь Delrin каждый служит своим задачам. Delrin хорошо обрабатывается и сохраняет размерную стабильность. PEEK выдерживает высокие температуры и агрессивные химические среды. Правильный выбор зависит от конкретной среды испытаний.
Ожидания по допускам и качеству поверхности
Прототипная обработка на станках с ЧПУ обычно обеспечивает стандартные допуски в диапазоне плюс-минус 0,005 миллиметра для большинства элементов. Критичные сопряжения могут выдерживаться точнее, если это указано и задокументировано на чертеже. Чистовая обработка поверхности обычно находится в диапазоне от 32 до 125 микродюймов Ra для стандартных фрезерных операций. Дополнительные отделочные операции, такие как дробеструйная обработка, анодирование или пассивация, изменяют как внешний вид, так и коррозионные характеристики.
Заказчикам следует указывать допуски осознанно, а не применять сплошную жёсткость. Избыточная точность для элементов, не влияющих на сборку или функцию, увеличивает время обработки и стоимость без улучшения характеристик детали. Сфокусированная стратегия допусков, применяемая только там, где этого требует проектный замысел, позволяет держать бюджет прототипа под контролем.
Факторы стоимости при прототипировании на станках с ЧПУ
Цену прототипной партии CNC определяют несколько переменных, и их понимание помогает заказчикам точно оценивать коммерческие предложения.
Сложность детали — главный фактор. Такие элементы, как глубокие полости, тонкие стенки, мелкая резьба и многосторонние установы, увеличивают время обработки и могут потребовать специальных приспособлений. Геометрию детали следует оценить на технологичность до финализации предложения.
Выбор материала влияет как на стоимость сырья, так и на сложность обработки. Более твёрдые сплавы и высокотемпературные полимеры увеличивают износ инструмента и снижают скорость цикла. Запрос анализа замены материала может выявить экономию без ущерба для характеристик.
Объём заказа влияет на цену за единицу через амортизацию наладки. Единичный прототип несёт полную стоимость наладки, тогда как партия из десяти-двадцати деталей распределяет эту стоимость на большее число штук. YPMFG предоставляет коммерческие предложения на заказные прототипы на станках с ЧПУ с отдельной разбивкой по материалу, наладке, обработке и отделке, чтобы заказчики могли определить, где корректировки дадут наибольший эффект.
Особенности сроков изготовления
Сроки изготовления прототипов обычно составляют от трёх до десяти рабочих дней в зависимости от сложности детали, наличия материала и требуемых проверок. Стандартные складские материалы отгружаются быстрее, чем специальные сплавы, требующие отдельного заказа. Многоосевые фрезерные и токарные операции добавляют время пропорционально числу необходимых установов.
Протоколы срочных заказов
Когда сроки сжаты, несколько подходов могут сократить срок поставки без ущерба для качества. Упрощение некритичной геометрии, выбор легкодоступных складских материалов и объединение нескольких итераций в один запрограммированный запуск часто дают самый быстрый результат. Заказчики, которые заранее сообщают целевую дату, позволяют цеху соответствующим образом расставить приоритеты в планировании.
Проектирование с учётом технологичности при прототипировании
Хорошие конструкции и технологичные конструкции не всегда идентичны. Некоторые геометрические решения, которые выглядят простыми в CAD, создают значительные сложности на станке.
Острые внутренние углы требуют концевых фрез соответствующего диаметра, что ограничивает эффективность съёма материала и увеличивает время обработки. Добавление небольшого радиуса во внутренние углы ускоряет траектории инструмента и снижает износ инструмента. Глубокие узкие пазы могут потребовать нескольких проходов и специального инструмента. Корректировка соотношений глубины и ширины может значительно упростить операцию.
Поднутрения и элементы, требующие специальных приспособлений, следует выявлять на раннем этапе. DFM для прототипов на станках с ЧПУ не означает ограничение креативности. Речь о согласовании проектного замысла с практическими производственными ограничениями, чтобы итерации быстро переходили от чертежа к валидированному изделию.
Документация по качеству для прототипных деталей
Профессиональные поставщики прототипирования предоставляют документацию, которая поддерживает валидацию конструкции и последующую передачу в производство. Типичные результаты включают отчёты о контроле первой детали, записи размерных измерений, сертификаты материалов и подтверждение чистоты поверхности. Эта документация важна, потому что создаёт проверяемую цепочку от проектной спецификации до физической детали.
Изучите пакет документации перед размещением производственного заказа. Отсутствующие сертификаты, неполные данные измерений или расплывчатые подтверждения допусков — тревожные признаки. Поставщик, который вкладывается в тщательную документацию на раннем этапе, обычно применяет ту же дисциплину и в полном производстве.
Частые вопросы о прототипировании на станках с ЧПУ
Каково минимальное количество заказа для прототипов на станках с ЧПУ?
Большинство цехов принимают заказы на одну деталь. Затраты на наладку остаются фиксированными независимо от количества, поэтому цена за единицу быстро улучшается по мере роста заказа с одной штуки до малой партии.
Как прототипирование на станках с ЧПУ соотносится с 3D-печатью для функциональных деталей?
Прототипы CNC используют те же металлы и конструкционные пластики, что и конечное производство, и обладают изотропными механическими свойствами. Детали, напечатанные на 3D-принтере, часто демонстрируют зависимую от направления прочность и меньшую термостойкость, что делает CNC лучшим выбором для конструкционной валидации.
Можно ли использовать прототипные детали для регуляторных испытаний?
Да, если они изготовлены из сертифицированных материалов и с соблюдением указанных допусков. Регуляторные заявки обычно требуют прослеживаемости материала и записей измерений, которые добросовестные поставщики предоставляют вместе с деталями.
Какая информация нужна для запроса точного коммерческого предложения?
Полная CAD-модель, предпочтение по материалу, указания допусков, требования к чистовой обработке поверхности, количество и целевая дата поставки. Дополнительные чертежи или образцы-эталоны повышают точность предложения, если они доступны.
Разрешены ли изменения конструкции после выставления предложения?
Изменения обычно принимаются, но правки геометрии, материала или количества могут повлиять на цену и срок изготовления. Поставщики должны прозрачно сообщать о любых корректировках до начала работ.
Как следует упаковывать хрупкие прототипы или прототипы с тонкими стенками?
Специализированная защитная упаковка предотвращает повреждения при транспортировке. Жёсткие разделители, пеноматериалы и герметичные пакеты — распространённые решения для хрупкой геометрии и прецизионных поверхностей.
Как выбрать правильного партнёра для прототипирования на станках с ЧПУ
Правильный партнёр сочетает технические возможности, дисциплину документации и оперативную коммуникацию. Заказчикам следует оценивать потенциальных поставщиков по конкретным критериям, а не по общим заявлениям.
Компетентный поставщик демонстрирует возможности многоосевого фрезерования и токарной обработки, поддерживает прозрачные складские запасы материалов и предоставляет надлежащую документацию по контролю. Чёткая коммуникация по обратной связи DFM, ожидаемым срокам и политике внесения изменений свидетельствует о зрелом производстве. Поставщики, которые приглашают к обсуждению на раннем этапе проектирования, обычно выявляют проблемы технологичности до того, как они задержат производство.
YPMFG предлагает инженерные проверки, поддержку в выборе материалов и детальную разбивку коммерческого предложения для каждого проекта прототипа на станках с ЧПУ. Команды могут отправить свои файлы CAD и технические описания на оценку, прежде чем запускать полный цикл производства. Раннее сотрудничество сокращает количество итераций и помогает привести результаты прототипирования в соответствие с конечными производственными целями.
Принятие более взвешенного долгосрочного решения
Прототипная обработка на станках с ЧПУ не является просто этапом между проектированием и производством. Это инструмент валидации, который определяет, будет ли продукт работать как задумано, соответствовать требованиям регулирующих органов и плавно переходить в серийное производство. Покупатели, которые уделяют время выбору материала, допускам, проверке DFM и стандартам документации, обычно проходят меньше циклов переработки и быстрее выходят на рынок.
Если вы готовитесь к валидации новой конструкции, запросите технический обзор или отправьте свои спецификации в YPMFG для инженерной оценки. Предоставление файлов CAD, целевого материала и требований к применению позволяет получить детальное коммерческое предложение и практическую производственную обратную связь до принятия каких-либо обязательств.






