Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ: Детали, изготовленные методом литья по выплавляемым моделям, представляют собой металлические компоненты, получаемые путем заливки расплавленного металла в керамическую оболочковую форму, сформированную вокруг восковой модели. Данный процесс позволяет за один этап получить детали сложной геометрии, с гладкой поверхностью и высокой точностью размеров, что делает его идеальным для изготовления прототипов, мелкосерийных партий и высокоэффективных деталей конечного назначения. Для применений, требующих окончательной доработки допусков, литые детали часто подвергаются вторичной Операции механической обработки с ЧПУ, что является естественным продолжением процесса литья по выплавляемым моделям.
Литье по выплавляемым моделям наряду с другими методами металлообработки является универсальным вариантом, однако в производственном цикле оно выполняет свою особую роль. Многие инженеры и специалисты по закупкам сталкиваются с ним при оценке деталей, имеющих сложные формы, изготовленных из труднообрабатываемых сплавов или требующих точной обработки функциональных поверхностей. Сложность заключается в том, чтобы понять, какое место занимает литье по выплавляемым моделям в общей картине производства и как выбрать правильный подход для конкретной детали.
В данном руководстве рассматриваются практические вопросы, возникающие при закупке деталей, изготовленных методом литья по выплавляемым моделям. В нем освещаются основы технологического процесса, рекомендации по проектированию, критерии выбора поставщиков, факторы, влияющие на стоимость, а также типичные ошибки. Компания YPMFG сотрудничает с инженерами и отделами закупок с целью оценки литых деталей и определения того, соответствует ли литье по выплавляемым моделям в одиночку поставленным требованиям или же лучший результат дает комбинированный подход, сочетающий литье и механическую обработку.
Понимание процесса литья по выплавным моделям
Литье по выплавляемым моделям, также известное как литье по методу «потерянного воска», представляет собой последовательность этапов, в ходе которых восковая модель преобразуется в готовую металлическую деталь. Процесс начинается с впрыскивания расплавленного воска в металлическую форму для создания модели, повторяющей геометрию нужной детали. Как правило, несколько восковых моделей соединяются с центральным литником, образуя древовидную конструкцию, которая позволяет максимально эффективно использовать оболочку.
Собранную восковую модель неоднократно погружают в керамическую суспензию и покрывают мелким песком. Таким образом образуется толстая оболочка, которая затвердевает после каждого цикла нанесения покрытия. Как только оболочка достигает требуемой толщины, конструкцию помещают в автоклав или печь, где воск выплавляется, оставляя полые керамические полости. Затем в эти полости в контролируемых условиях заливают расплавленный металл.
После затвердевания металла керамическая оболочка удаляется, а отливные детали отрезаются от литникового канала. Полученные детали подвергаются очистке, термообработке и необходимой обработке поверхности. Готовая деталь, как правило, имеет гладкую поверхность и точно соответствует размерам исходной восковой модели.
Когда литье по выплавным моделям — оптимальный выбор
Литье по выплавляемым моделям обеспечивает ряд явных преимуществ при изготовлении деталей с определенной формой и в конкретных условиях производства. Данный процесс особенно эффективен в тех случаях, когда деталь имеет внутренние каналы, тонкие стенки, сложные наружные контуры или элементы, обработка которых из цельного заготовки обходилась бы слишком дорого. Он позволяет более эффективно обрабатывать сложные материалы — такие как суперсплавы, нержавеющие стали и инструментальные стали — по сравнению со многими альтернативными методами.
Нижеприведенные сценарии представляют собой типичные случаи, когда литье по выплавляемым моделям является оптимальным решением:
Детали сложной геометрии, для обработки которых потребуется обширная многоосевая механическая обработка
Детали, изготовленные из жаропрочных или коррозионно-стойких сплавов
Применения, требующие хорошей чистоты поверхности без значительной последующей обработки
Серии производства — от прототипов до партий среднего объема
Компоненты конечного назначения, для которых важны целостность материала и стабильность размеров
Литье по выплавляемым моделям не является оптимальным выбором в тех случаях, когда деталь имеет относительно простую форму, когда сверхбольшие объемы производства оправдывают затраты на изготовление пресс-форм для альтернативных технологий, либо когда требуемый допуск превышает тот, который может стабильно обеспечить процесс литья без последующей механической обработки.
Сравнение с другими технологиями производства
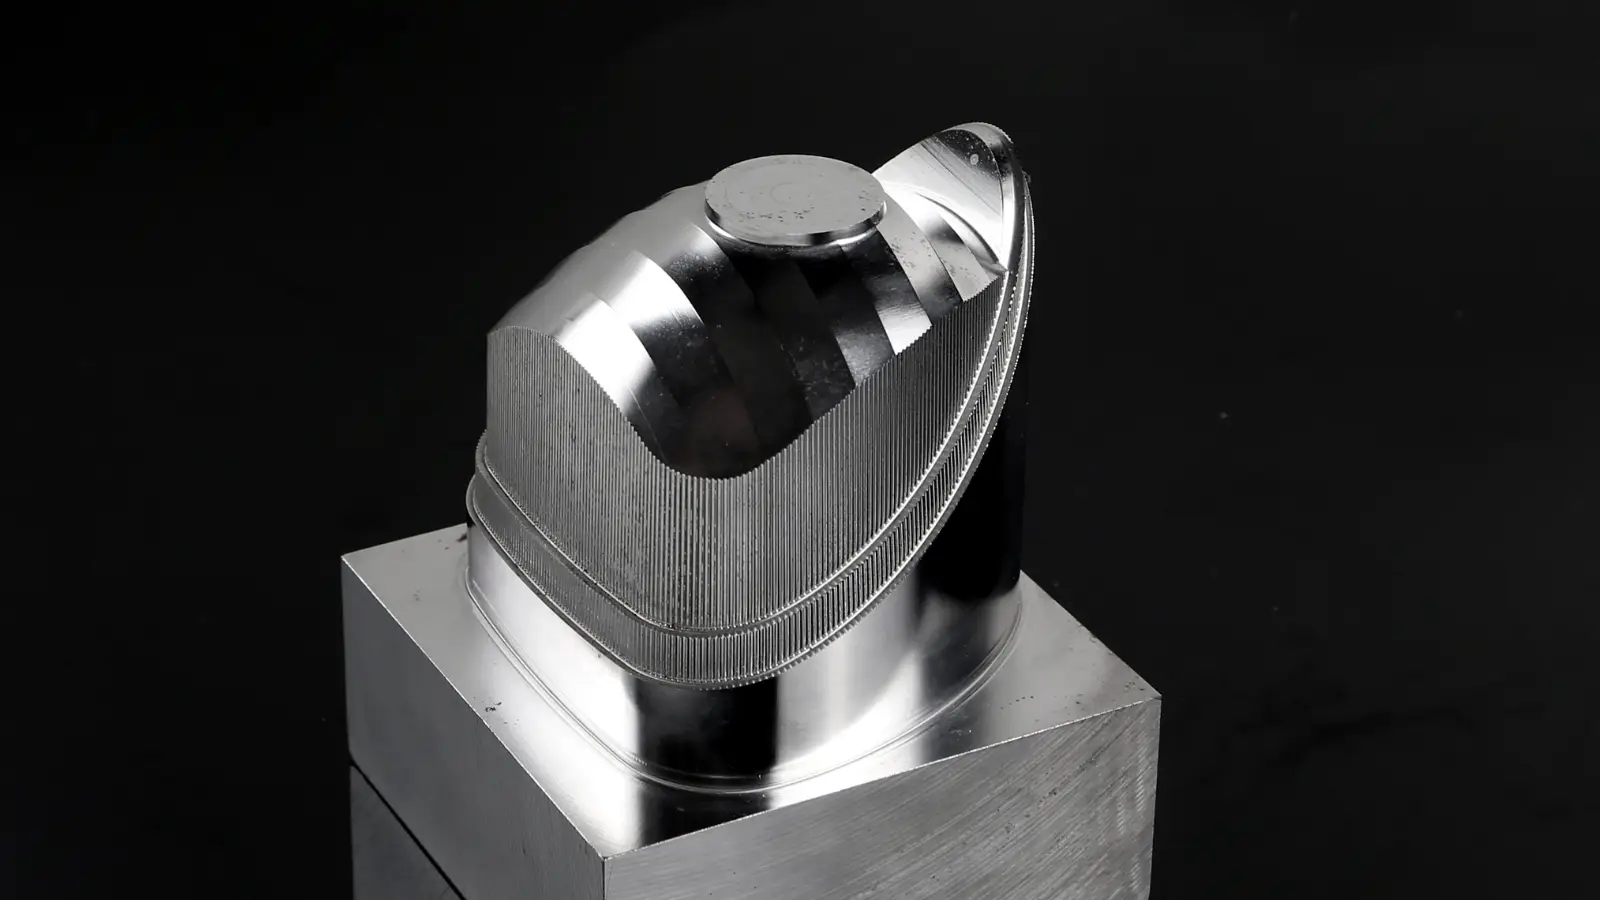
Понимание того, как литье по выплавляемым моделям соотносится с другими методами, помогает покупателям принимать обоснованные решения. Каждый процесс имеет свои преимущества, и оптимальный выбор зависит от сложности детали, материала, объема производства и требований к допускам.
Литье по выплавляемым моделям и Обработка на станках с ЧПУ взаимодополняют друг друга, а не конкурируют. Типичный технологический процесс включает литье детали, имеющей форму, близкую к конечной, с последующей механической обработкой критически важных поверхностей, отверстий, резьбы и сопрягаемых элементов с соблюдением конечных допусков. Такой комбинированный подход позволяет использовать геометрическую свободу литья и одновременно обеспечить точность, характерную для механической обработки.
Основные аспекты проектирования литых деталей
При проектировании деталей для литья по выплавляемым моделям необходимо учитывать факторы, влияющие как на технологичность изготовления, так и на качество готовой детали. Толщина стенок играет ключевую роль: если она слишком мала, металл может не заполнить форму полностью; если слишком велика — возрастает вероятность появления усадочной пористости. Для большинства сплавов обычно рекомендуется минимальная толщина стенок около 2 мм, хотя это значение зависит от материала и размера детали.
Углы наклона помогают модели легко отделиться от керамической оболочки без повреждений. Хотя литье в выплавляемые формы требует меньшего угла наклона, чем литье в песчаные формы, наличие небольшого угла на вертикальных поверхностях снижает риск появления дефектов и облегчает снятие оболочки. Линии разъема образуются в местах соединения оболочки при изготовлении, и их следует размещать так, чтобы они не мешали функциональным поверхностям или посадке деталей при сборке.
Внутренние элементы, такие как ребра, выступы и подрезы, повышают ценность изделия, но при их проектировании необходимо учитывать особенности процесса литья с керамическим сердечником. Сердечники создают внутренние полости и каналы, а их расположение влияет на прочность оболочки и течение металла. Радиусы скругления на внутренних углах снижают концентрацию напряжений и улучшают течение металла во время заливки. Острые углы в литых деталях также могут стать точками зарождения трещин при термической обработке.
Допуски и требования к качеству поверхности
Литье по выплавляемым моделям обеспечивает точность размеров в пределах предсказуемого диапазона. Типичные допуски для общих элементов составляют от ±0,005 до ±0,010 дюйма, хотя конкретные значения зависят от размера детали, сплава и возможностей литейного производства. Критические размеры должны быть четко указаны на чертеже, и заказчики должны понимать, что не все элементы отливки будут соответствовать одному и тому же диапазону допусков.
Поверхность, полученная методом литья по выплавляемым моделям, как правило, гладкая, а показатели шероховатости в исходном состоянии обычно находятся в диапазоне от 125 до 250 µin Ra. Такая поверхность подходит для многих областей применения без дополнительной обработки. Однако функциональные поверхности, такие как уплотнительные поверхности, седла подшипников или сопрягаемые поверхности, часто требуют механической обработки для достижения более низких показателей шероховатости и более строгого контроля плоскостности.
Важно проводить различие между допусками на литые детали и допусками на обработанные детали. Для элементов, которые остаются в литом виде, следует указывать соответствующие припуски с учетом особенностей процесса литья. Для элементов, подлежащих механической обработке, следует предусматривать достаточный припуск на заготовку, чтобы на последующих этапах обработки было достаточно материала для снятия.
Факторы, влияющие на затраты, и факторы ценообразования
На стоимость литья по выплавляемым моделям влияют многочисленные факторы, и себестоимость единицы продукции отражает совокупное воздействие всех этих факторов, а не какой-либо отдельного элемента. Стоимость материалов составляет значительную долю от общей стоимости, особенно в случае таких сплавов, как инконель, монель или высококачественные нержавеющие стали, которые стоят дороже алюминия или углеродистой стали.
Расходы на изготовление инструментов в основном приходятся на форму для восковых моделей, что представляет собой единовременные затраты, амортизируемые в течение всего производственного цикла. При небольших объемах заказов эти первоначальные затраты оказывают большее влияние на стоимость одной детали. При увеличении объемов заказов стоимость изготовления инструментов на единицу продукции пропорционально снижается.
Количество деталей в одной оболочке, известное как компоновка оболочки, влияет на эффективность. Хорошо оптимизированная компоновка позволяет максимально увеличить количество изготавливаемых деталей за один цикл заливки оболочки, сокращая трудозатраты и отходы материала. Вес детали напрямую влияет на количество металла, необходимое для изготовления одной оболочки, и на выход готовой продукции. Допуски на пористость и припуски на механическую обработку также увеличивают себестоимость материала.
Срок изготовления — ещё один фактор, влияющий на стоимость. Литье по выплавляемым моделям обычно занимает от трёх до шести недель в зависимости от сложности изделия, времени отвердевания оболочки и необходимости послелитейной механической обработки. Зачастую возможна ускоренная поставка, но за это взимается дополнительная плата. Заказчикам следует планировать работу с учётом этого и избегать запросов в последнюю минуту, которые приводят к сжатию графика.
Контрольный список для оценки поставщиков

Выбор надежного поставщика деталей, изготовленных методом литья по выплавляемым моделям, требует проведения систематической оценки. Не все литейные предприятия работают на одном уровне, а их возможности значительно различаются в зависимости от материалов, допусков и объемов производства. Приведенный ниже контрольный список представляет собой практическую основу для проведения такой оценки.
Опыт работы с целевым сплавом: Убедитесь, что поставщик подтвердил свою способность работать с конкретной маркой материала, необходимой для данной области применения.
Система управления качеством: Подтвердите соответствие сертификации соответствующим стандартам и наличие документированного процесса обеспечения качества, охватывающего входной контроль, контроль в процессе производства и окончательную проверку.
Возможности неразрушающего контроля: Узнайте о доступных методах неразрушающего контроля, таких как капиллярный контроль, рентгеновский контроль или ультразвуковой контроль, а также о том, предоставляются ли они в качестве стандартной услуги или в качестве дополнительной услуги.
Возможности механической обработки после литья: Уточните, осуществляет ли поставщик обработку на станках с ЧПУ собственными силами или сотрудничает с механическим цехом. Совмещение литья и механической обработки упрощает координацию работ и сокращает сроки выполнения заказа.
Документация и отслеживаемость: Убедитесь, что для каждой партии предоставлены сертификаты на материалы, протоколы технологических процессов и акты проверок.
Техническая поддержка: Оцените, предлагает ли поставщик проведение экспертизы проекта и предоставление рекомендаций по оптимизации конструкции для производства (DFM) до принятия окончательного решения о запуске производства.
Опытное и пилотное производство: Запросите образцы деталей из предыдущей партии или пилотного заказа, чтобы проверить возможности производства, прежде чем приступать к полномасштабному производству.
Оперативность в общении: Оцените, насколько быстро и четко поставщик отвечает на технические вопросы и запросы о внесении изменений на этапе запроса предложений.
Каждый из этих факторов способствует надежности и предсказуемости отношений с поставщиками. Заказчики, которые оценивают поставщиков по данному контрольному списку, снижают риск возникновения непредвиденных ситуаций в процессе производства.
Распространенные ошибки, которых следует избегать
При определении технических характеристик или поиске поставщиков деталей, изготовленных методом литья по выплавляемым моделям, покупатели допускают ряд типичных ошибок. Своевременное выявление этих ошибок помогает избежать дорогостоящей доработки и задержек.
Одной из распространенных ошибок является предположение, что размеры отливок будут соответствовать функциональным допускам без проведения проверки. На чертежах следует четко различать допуски на отливку и допуски на механическую обработку. Для каждой поверхности, соприкасающейся с другой деталью или обеспечивающей герметичность системы, следует указывать требуемый вид поверхности и допуск.
Еще одной ошибкой является отсутствие углов скоса или подрезов, затрудняющих извлечение детали из формы. Конструкторы иногда уделяют внимание исключительно функциональной геометрии и упускают из виду элементы, необходимые для производственного процесса. Включение углов скоса там, где это возможно, и явное указание подрезов позволяет избежать неожиданных возражений в ходе технической экспертизы.
Выбор материала — ещё одна область, в которой допускаются ошибки. Выбор сплава исключительно на основе механических свойств без учёта литейных характеристик может привести к образованию горячих трещин, усадочной пористости или чрезмерной сложности механической обработки. Инженерам следует на ранних этапах процесса выбора проконсультироваться с представителями литейного производства, чтобы убедиться, что выбранный сплав демонстрирует хорошие характеристики при литье по выплавляемым моделям.
Возможно, самой распространённой ошибкой является недооценка необходимости последующей механической обработки. Литьё по выплавляемым моделям позволяет получать детали, близкие по форме к конечной, но не готовые изделия. Ключевые элементы почти всегда требуют механической обработки, и затраты, а также сроки выполнения этого этапа должны быть заложены в план проекта с самого начала.
Практические вопросы, которые следует рассмотреть перед выбором метода литья по выплавляемым моделям
При оценке возможности использования литья под давлением для изготовления новой детали у заказчиков часто возникают конкретные сомнения. Ниже приведены ответы на наиболее распространенные вопросы.
Каких размеров детали можно изготовить методом литья по выплавляемым моделям?
С помощью литья по выплавляемым моделям можно изготавливать детали весом от нескольких граммов до нескольких сотен килограммов. Практический диапазон для большинства коммерческих литейных предприятий составляет детали весом до примерно 50 кг на одно изделие. Изготовление более крупных деталей возможно, но требует специализированного оборудования и может стать более экономически выгодным при использовании литья в песчаные формы.
Сколько времени занимает весь процесс — от разработки до поставки?
Обычный срок изготовления составляет от трёх до шести недель. В него входят изготовление восковой модели, формовка, литье, вытаскивание из формы, резка, термообработка и любая дополнительная механическая обработка. Иногда возможна ускоренная поставка, но это приводит к увеличению стоимости.
Каков типичный минимальный объём заказа?
Минимальный объём заказа зависит от поставщика. Многие литейные предприятия принимают заказы на стандартные сплавы объёмом от 50 до 100 штук. Для нестандартных сплавов или изделий сложной формы минимальный объём заказа может быть выше в связи со временем на настройку оборудования и закупку материалов.
Можно ли при литье по выплавляемым моделям обеспечить жесткие допуски без механической обработки?
Стандартные допуски на литые детали, как правило, находятся в диапазоне от ±0,005 до ±0,010 дюйма. Для обеспечения сверхнизких допусков, не превышающих ±0,003 дюйма, обычно требуется механическая обработка критически важных элементов с использованием ЧПУ. Сочетание литья и механической обработки позволяет добиться как геометрической сложности, так и высокой точности.
Как проверить качество поступивших литых деталей?
Проверка качества должна включать контроль размеров в соответствии с чертежом, измерение качества поверхности, проверку сертификатов на материал, а также проведение всех необходимых неразрушающих испытаний. Составление плана контроля до начала производства гарантирует, что критерии приемки будут понятны обеим сторонам.
Что произойдет, если деталь, изготовленная методом литья, не пройдет контроль качества?
Надежные поставщики выявляют дефекты в ходе контроля качества и уведомляют об этом покупателя до отгрузки. Как правило, возможные варианты включают доработку, ремонт (если это допустимо) или замену дефектных единиц без дополнительных затрат. Конкретные меры зависят от типа дефекта и условий договора.
Выбор подходящего метода производства для вашей задачи
Литье по выплавляемым моделям — это проверенный метод изготовления сложных металлических деталей, однако он представляет собой лишь один из вариантов в рамках более широкого набора технологий. Выбор между литьем, механической обработкой или комбинированным подходом зависит от геометрии детали, материала, требований к допускам и объема производства. Заказчики, которые оценивают все значимые факторы перед тем, как остановить свой выбор на том или ином процессе, снижают риск превышения сметы и возникновения проблем с качеством.
YPMFG поддерживает проекты, связанные с детали, изготовленные методом литья по выплавляемым моделям путем проведения технической экспертизы, предоставления рекомендаций по подбору поставщиков и обеспечения высокой точности Услуги по обработке на станках с ЧПУ для послелитейной отделки. Если деталь требует как геометрической гибкости литья, так и точности размеров, обеспечиваемой механической обработкой, скоординированный рабочий процесс позволяет добиться наиболее надежного результата. Заказчики могут отправить технические задания или CAD-файлы в компанию YPMFG для оценки и получить индивидуальные рекомендации с учетом конструкции детали и требований к эксплуатационным характеристикам.
Наиболее эффективные решения о закупках принимаются на основе понимания всего спектра производственных возможностей. Заранее уточнив допуски, требования к качеству поверхности, характеристики материалов и ожидаемые объемы, закупщики могут выбрать технологический процесс, соответствующий целям их проекта, и избежать ненужной доработки или задержек.