Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve: Le parti in fusione a cera persa sono componenti metallici prodotti versando metallo fuso in uno stampo a guscio ceramico formatosi attorno a un modello in cera. Questo processo offre geometrie complesse, finitura superficiale liscia e stretta accuratezza dimensionale in un'unica fase, risultando ideale per prototipi, lotti di piccola entità e parti finali ad alte prestazioni. Per le applicazioni che richiedono un affinamento finale delle tolleranze, le parti fuse ricevono spesso una lavorazione secondaria Operazioni di lavorazione CNC, che è il naturale seguito della fusione a cera persa.
La fusione a cera persa si affianca ad altri metodi di produzione metallica come opzione versatile, ma svolge un ruolo distinto nella pipeline produttiva. Molti ingegneri e professionisti degli acquisti la incontrano valutando componenti che presentano forme intricate, leghe difficili da lavorare o superfici funzionali di precisione. La sfida sta nel comprendere dove si colloca la fusione a cera persa nel più ampio panorama produttivo e come scegliere l'approccio giusto per una determinata parte.
Questa guida affronta le domande pratiche che emergono quando si approvvigionano parti in fusione a cera persa, coprendo i fondamenti del processo, le considerazioni di progettazione, i criteri di selezione dei fornitori, i fattori di costo e gli errori comuni. YPMFG collabora con ingegneri e team di acquisto per valutare i componenti fusi e determinare se la sola fusione a cera persa soddisfa il requisito o se un approccio combinato di fusione e lavorazione meccanica offre il risultato migliore.
Comprendere il processo di fusione a cera persa
La fusione a cera persa, nota anche come fusione a modello di cera, segue una sequenza di fasi che trasformano un modello in cera in un componente metallico finito. Il processo inizia iniettando cera fusa in uno stampo metallico per creare un modello che replica la geometria desiderata della parte. Più modelli in cera vengono in genere uniti a un canale centrale, formando un assemblaggio ad albero che massimizza l'utilizzo del guscio.
Il modello in cera assemblato viene immerso ripetutamente in una barbottina ceramica e rivestito con sabbia fine. Si costruisce così un guscio spesso che si indurisce dopo ogni ciclo di rivestimento. Una volta che il guscio raggiunge lo spessore richiesto, l'assemblaggio viene posto in un autoclave o in un forno dove la cera si scioglie e fuoriesce, lasciando una cavità ceramica vuota. Il metallo fuso viene quindi versato in questa cavità in condizioni controllate.
Dopo la solidificazione del metallo, il guscio ceramico viene rotto e le parti fuse vengono separate dal canale. I componenti risultanti vengono sottoposti a pulizia, trattamento termico e a qualsiasi finitura superficiale richiesta. La parte finale conserva in genere una texture superficiale liscia e una fedeltà dimensionale stretta rispetto al modello in cera originale.
Quando la fusione a cera persa è la scelta giusta
La fusione a cera persa offre vantaggi distinti per specifici profili di parte e scenari produttivi. Il processo eccelle quando il componente contiene passaggi interni, pareti sottili, profili esterni complessi o caratteristiche che sarebbero costose da lavorare dal pieno. Gestisce materiali difficili — come superleghe, acciai inossidabili e acciai per utensili — in modo più efficace di molti processi alternativi.
Gli scenari seguenti rappresentano casi di forte adattabilità alla fusione a cera persa:
Componenti con geometria complessa che richiederebbero un'ampia lavorazione multiasse
Parti realizzate con leghe resistenti al calore o alla corrosione
Applicazioni che richiedono una buona finitura superficiale senza pesanti post-lavorazioni
Lotti di produzione che vanno dai prototipi a lotti di volume medio
Componenti finali in cui contano l'integrità del materiale e la coerenza dimensionale
La fusione a cera persa non è la scelta ottimale quando la parte è relativamente semplice, quando volumi altissimi giustificano il costo di attrezzatura di processi alternativi, o quando la tolleranza richiesta supera quanto il processo di fusione può fornire con costanza senza lavorazione secondaria.
Confronto con altri processi produttivi
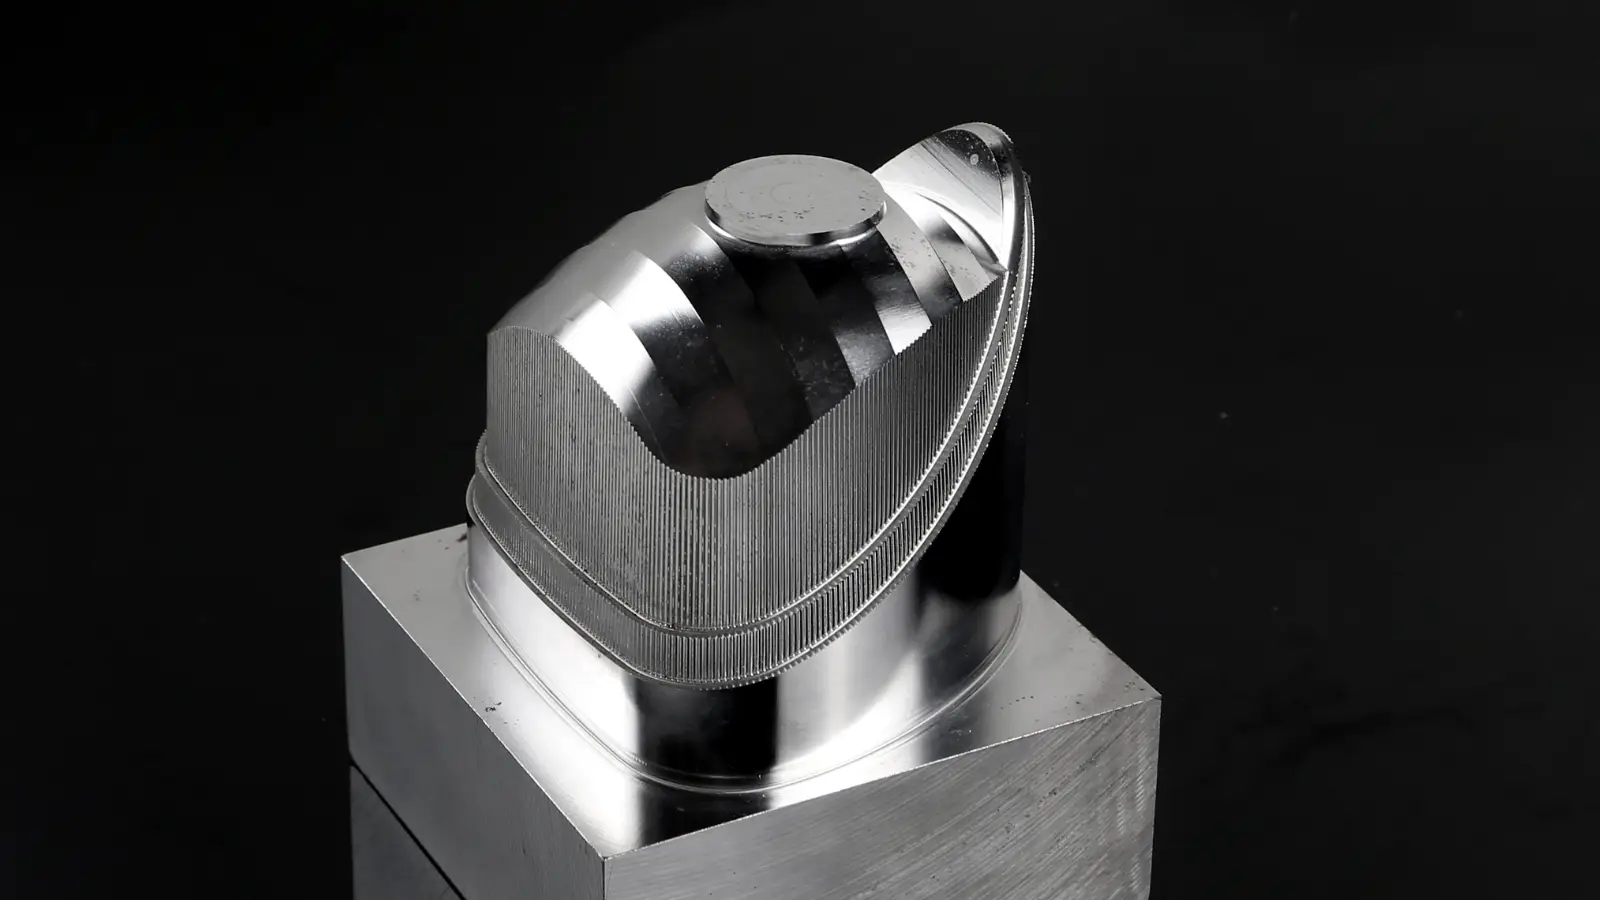
Comprendere come la fusione a cera persa si rapporta ad altri metodi aiuta gli acquirenti a prendere decisioni informate. Ogni processo ha punti di forza distinti, e la scelta migliore dipende da complessità della parte, materiale, volume e requisiti di tolleranza.
La fusione a cera persa e Lavorazione CNC sono complementari anziché in competizione. Un flusso produttivo comune prevede di fondere la parte a forma quasi netta e poi lavorare superfici critiche, alesaggi, filettature e caratteristiche di accoppiamento alla tolleranza finale. Questo approccio combinato sfrutta la libertà geometrica della fusione raggiungendo al contempo la precisione offerta dalla lavorazione meccanica.
Considerazioni chiave di progettazione per le parti fuse
La progettazione per la fusione a cera persa richiede attenzione a fattori che influenzano sia la producibilità sia la qualità finale della parte. Lo spessore di parete gioca un ruolo centrale: troppo sottile e il metallo potrebbe non riempire completamente lo stampo; troppo spesso e la porosità da ritiro diventa più probabile. Si consiglia generalmente uno spessore minimo di parete di circa 2 mm per la maggior parte delle leghe, anche se varia in base al materiale e alle dimensioni della parte.
Gli angoli di sformo aiutano il modello a staccarsi dal guscio ceramico senza danni. Sebbene la fusione a cera persa richieda meno sformo della fusione in sabbia, includere un angolo modesto sulle superfici verticali riduce il rischio di difetti e semplifica la rimozione del guscio. Le linee di divisione si formano dove il guscio viene assemblato durante la produzione e dovrebbero essere posizionate in punti che non interferiscano con le superfici funzionali o l'accoppiamento in assemblaggio.
Le caratteristiche interne come nervature, bossaggi e sottosquadri aggiungono valore ma devono essere progettate tenendo conto del processo con anime ceramiche. Le anime creano vuoti e passaggi interni, e la loro posizione influisce sulla resistenza del guscio e sul flusso del metallo. I raggi di raccordo negli angoli interni riducono la concentrazione degli sforzi e migliorano il flusso del metallo durante la colata. Gli angoli vivi nei componenti fusi possono anche diventare punti di innesco di cricche durante il trattamento termico.
Aspettative su tolleranze e finitura superficiale
La fusione a cera persa offre un'accuratezza dimensionale entro un intervallo prevedibile. Le tolleranze tipiche sono comprese tra ±0.005 e ±0.010 pollici per le caratteristiche generali, anche se i valori specifici dipendono dalle dimensioni della parte, dalla lega e dalla capacità della fonderia. Le dimensioni critiche dovrebbero essere indicate esplicitamente sul disegno, e gli acquirenti dovrebbero capire che non tutte le caratteristiche di una fusione rispetteranno la stessa fascia di tolleranza.
La finitura superficiale della fusione a cera persa è generalmente liscia, con valori allo stato grezzo comunemente nell'intervallo 125–250 µin Ra. Questa finitura è adatta a molte applicazioni senza trattamenti aggiuntivi. Tuttavia, le superfici funzionali come facce di tenuta, sedi di cuscinetti o interfacce di accoppiamento richiedono spesso lavorazione meccanica per ottenere valori di rugosità inferiori e un controllo più stretto della planarità.
È importante distinguere tra tolleranza allo stato grezzo e tolleranza lavorata. Le caratteristiche che restano allo stato grezzo dovrebbero essere specificate con tolleranze adeguate al processo di fusione. Le caratteristiche che saranno lavorate meccanicamente dovrebbero includere un chiaro sovrametallo, così l'operazione successiva ha materiale sufficiente da rimuovere.
Fattori di costo e criteri di prezzo
I costi della fusione a cera persa sono influenzati da molteplici variabili, e il prezzo unitario riflette l'interazione di questi fattori più che un singolo elemento. Il costo del materiale rappresenta una parte significativa del totale, in particolare per leghe come Inconel, Monel o acciai inossidabili di alta gamma che hanno un prezzo superiore all'alluminio o all'acciaio al carbonio.
I costi di attrezzatura sono concentrati nello stampo per il modello in cera, che è una spesa una tantum ammortizzata sull'intero lotto di produzione. Per ordini di piccolo volume, questo costo iniziale ha un impatto maggiore per parte. Per volumi maggiori, l'addebito di attrezzatura per unità diminuisce proporzionalmente.
Il numero di parti per guscio, noto come layout del guscio, influisce sull'efficienza. Un layout ben ottimizzato massimizza il numero di componenti prodotti per colata di guscio, riducendo manodopera e scarti di materiale. Il peso del componente influenza direttamente la quantità di metallo necessaria per guscio e la resa della fusione. Anche le tolleranze per la porosità e il sovrametallo di lavorazione aumentano il costo del materiale.
Anche i tempi di consegna sono un fattore vicino ai costi. La fusione a cera persa richiede in genere da tre a sei settimane a seconda della complessità, del tempo di indurimento del guscio e di eventuali lavorazioni successive alla fusione. Sono spesso disponibili tempi accelerati, ma con un sovrapprezzo. Gli acquirenti dovrebbero pianificare di conseguenza ed evitare richieste dell'ultimo minuto che comprimono la programmazione.
Lista di controllo per la valutazione dei fornitori

Selezionare un fornitore affidabile di parti in fusione a cera persa richiede una valutazione strutturata. Non tutte le fonderie operano allo stesso livello, e le capacità variano significativamente tra materiali, tolleranze e intervalli di volume. La checklist seguente fornisce un quadro pratico per la valutazione.
Esperienza con la lega target: verificare che il fornitore abbia dimostrato capacità con il grado di materiale specifico richiesto per l'applicazione.
Sistema di gestione della qualità: confermare la certificazione agli standard pertinenti e un processo qualità documentato che copra ispezione in ingresso, controllo in processo e verifica finale.
Capacità di test non distruttivi: chiedere quali metodi NDT sono disponibili, come liquidi penetranti, raggi X o test a ultrasuoni, e se sono offerti come standard o come servizio aggiuntivo.
Capacità di lavorazione meccanica post-fusione: determinare se il fornitore offre lavorazione CNC interna o collabora con un'officina meccanica. La combinazione di fusione e lavorazione semplifica il coordinamento e riduce i tempi di consegna.
Documentazione e tracciabilità: assicurarsi che certificati dei materiali, registrazioni di processo e rapporti di ispezione siano forniti per ogni lotto.
Assistenza tecnica: valutare se il fornitore offre revisione del progetto e feedback DFM prima di impegnare l'attrezzatura.
Campioni e produzione pilota: richiedere parti campione da una produzione precedente o un ordine pilota per verificare la capacità prima di impegnarsi nella produzione completa.
Reattività nella comunicazione: valutare con quanta rapidità e chiarezza il fornitore risponde a domande tecniche e richieste di revisione durante la fase di richiesta.
Ciascuno di questi fattori contribuisce all'affidabilità e alla prevedibilità del rapporto di fornitura. Gli acquirenti che valutano i fornitori secondo questa checklist riducono il rischio di sorprese durante la produzione.
Errori comuni da evitare
Diversi errori ricorrenti emergono quando gli acquirenti specificano o approvvigionano parti in fusione a cera persa. Riconoscerli in anticipo aiuta a prevenire costose rilavorazioni e ritardi.
Un errore frequente è presumere che le dimensioni allo stato grezzo soddisfino la tolleranza funzionale senza verifica. I disegni dovrebbero distinguere chiaramente tra tolleranze di fusione e tolleranze di lavorazione. Ogni superficie che contatta un'altra parte o sigilla un sistema dovrebbe essere indicata con la finitura e la tolleranza richieste.
Un altro errore è omettere angoli di sformo o sottosquadri che rendono difficile la rimozione del guscio. I progettisti talvolta si concentrano solo sulla geometria funzionale e trascurano le caratteristiche richieste dal processo produttivo. Includere lo sformo dove possibile e specificare esplicitamente i sottosquadri evita obiezioni impreviste durante la revisione ingegneristica.
La selezione dei materiali è un'altra area in cui si verificano errori. Specificare una lega basandosi esclusivamente sulle proprietà meccaniche senza considerare la colabilità può portare a strappi a caldo, porosità da ritiro o eccessiva difficoltà di lavorazione. Gli ingegneri dovrebbero consultarsi con la fonderia fin dall'inizio del processo di selezione per confermare che la lega scelta si comporti bene nella fusione a cera persa.
Sottovalutare la necessità di lavorazione secondaria è forse l'errore più comune. La fusione a cera persa produce parti a forma quasi netta, non componenti finiti. Le caratteristiche critiche richiedono quasi sempre lavorazione meccanica, e il costo e i tempi di questa fase dovrebbero essere inclusi nel piano di progetto fin dall'inizio.
Domande pratiche prima di scegliere la fusione a cera persa
Gli acquirenti hanno spesso preoccupazioni specifiche quando valutano la fusione a cera persa per un nuovo componente. Le domande seguenti affrontano le incertezze più comuni.
Quali dimensioni di parti può produrre la fusione a cera persa?
La fusione a cera persa può produrre parti che vanno da pochi grammi a diverse centinaia di chilogrammi. L'intervallo pratico per la maggior parte delle fonderie commerciali è di parti fino a circa 50 kg per fusione. Componenti più grandi sono possibili ma richiedono attrezzature specializzate e possono spostarsi verso l'economia della fusione in sabbia.
Quanto tempo richiede il processo dal progetto alla consegna?
Il tempo di consegna tipico è da tre a sei settimane. Include la produzione del modello in cera, la costruzione del guscio, la fusione, la demolizione dello stampo, il taglio, il trattamento termico e qualsiasi lavorazione secondaria. Talvolta sono disponibili programmi urgenti, ma aumentano il costo.
Qual è la quantità minima d'ordine tipica?
Le quantità minime d'ordine variano da fornitore a fornitore. Molte fonderie accettano ordini a partire da 50 a 100 pezzi per le leghe standard. Leghe personalizzate o geometrie complesse possono comportare minimi più elevati a causa dei tempi di setup e dell'approvvigionamento dei materiali.
La fusione a cera persa può raggiungere tolleranze strette senza lavorazione meccanica?
Le tolleranze standard allo stato grezzo sono generalmente nell'intervallo da ±0.005 a ±0.010 pollici. Tolleranze estremamente strette inferiori a ±0.003 pollici richiedono in genere lavorazione CNC delle caratteristiche critiche. Combinare fusione e lavorazione offre sia complessità geometrica sia precisione.
Come verifico la qualità delle parti fuse in ingresso?
La verifica della qualità dovrebbe includere ispezione dimensionale rispetto al disegno, misurazione della finitura superficiale, revisione dei certificati dei materiali e qualsiasi NDT richiesto. Stabilire un piano di ispezione prima dell'inizio della produzione garantisce che i criteri di accettazione siano chiari a entrambe le parti.
Cosa succede se una fusione non supera l'ispezione?
I fornitori affidabili identificano i difetti durante il controllo qualità e avvisano l'acquirente prima della spedizione. Le opzioni includono tipicamente rilavorazione, riparazione dove consentita o sostituzione senza costi aggiuntivi per le unità difettose. Il rimedio specifico dipende dal tipo di difetto e dai termini contrattuali.
Scegliere l'approccio produttivo giusto per la propria applicazione
La fusione a cera persa è un metodo produttivo comprovato per componenti metallici complessi, ma rappresenta un'opzione all'interno di una cassetta degli attrezzi più ampia. La decisione tra fusione, lavorazione meccanica o approccio combinato dipende dalla geometria della parte, dal materiale, dai requisiti di tolleranza e dal volume di produzione. Gli acquirenti che valutano tutti i fattori rilevanti prima di impegnarsi in un processo riducono il rischio di sforamenti di costo e problemi di qualità.
YPMFG supporta i progetti che coinvolgono parti in fusione a cera persa fornendo revisione ingegneristica, raccomandazioni personalizzate di approvvigionamento e lavorazione di precisione Servizi di lavorazione CNC per la finitura dopo la fusione. Quando un componente richiede sia la flessibilità geometrica della fusione sia la precisione dimensionale della lavorazione meccanica, un flusso di lavoro coordinato offre il risultato più affidabile. Gli acquirenti possono inviare specifiche o file CAD a YPMFG per la valutazione e ricevere una raccomandazione su misura basata sul progetto della parte e sui requisiti di prestazione.
Le decisioni di acquisto più efficaci nascono dalla comprensione dell'intera gamma di opzioni produttive. Chiarendo in anticipo tolleranze, esigenze di finitura superficiale, specifiche dei materiali e aspettative di volume, gli acquirenti possono selezionare il processo in linea con gli obiettivi del progetto ed evitare rilavorazioni o ritardi inutili.