German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort: Feingussteile sind Metallkomponenten, die durch das Gießen von geschmolzenem Metall in eine keramische Hüllform hergestellt werden, die um ein Wachsmodell herum geformt wurde. Dieses Verfahren ermöglicht komplexe Geometrien, eine glatte Oberflächenbeschaffenheit und hohe Maßgenauigkeit in einem einzigen Schritt und eignet sich daher ideal für Prototypen, Kleinserien und hochleistungsfähige Endverbrauchsteile. Für Anwendungen, die eine weitere Verfeinerung der Toleranzen erfordern, werden Gussteile häufig einer Nachbearbeitung unterzogen CNC-Bearbeitungsvorgänge, was eine logische Weiterentwicklung des Feingusses darstellt.
Das Feingussverfahren ist neben anderen Metallfertigungsverfahren eine vielseitige Option, erfüllt jedoch einen ganz bestimmten Zweck im Produktionsprozess. Viele Ingenieure und Beschaffungsfachleute stoßen darauf, wenn sie Bauteile bewerten, die komplexe Formen, schwer zu bearbeitende Legierungen oder präzise Funktionsoberflächen aufweisen. Die Herausforderung besteht darin, zu verstehen, wo sich der Feinguss in das Gesamtbild der Fertigung einfügt und wie man den richtigen Ansatz für ein bestimmtes Bauteil auswählt.
Dieser Leitfaden befasst sich mit den praktischen Fragen, die bei der Beschaffung von Feingussteilen auftreten, und behandelt dabei die Grundlagen des Verfahrens, konstruktive Überlegungen, Kriterien für die Lieferantenauswahl, Kostenfaktoren sowie häufige Fallstricke. YPMFG arbeitet mit Ingenieuren und Beschaffungsteams zusammen, um Gusskomponenten zu bewerten und festzustellen, ob Feinguss allein die Anforderungen erfüllt oder ob ein kombinierter Ansatz aus Guss und Bearbeitung das beste Ergebnis liefert.
Das Feingussverfahren verstehen
Beim Feinguss, auch als Wachsausschmelzverfahren bekannt, wird in mehreren Schritten ein Wachsmodell in ein fertiges Metallbauteil umgewandelt. Der Prozess beginnt mit dem Einspritzen von geschmolzenem Wachs in eine Metallform, um ein Modell zu erstellen, das die gewünschte Teilegeometrie nachbildet. Mehrere Wachsmodelle werden in der Regel an einem zentralen Anguss zusammengefügt, wodurch eine baumartige Anordnung entsteht, die die Ausnutzung der Wachsform maximiert.
Das zusammengesetzte Wachsmodell wird wiederholt in eine Keramikschlämme getaucht und mit feinem Sand beschichtet. So entsteht eine dicke Hülle, die nach jedem Beschichtungszyklus aushärtet. Sobald die Hülle die erforderliche Dicke erreicht hat, wird die Baugruppe in einen Autoklaven oder Brennofen gegeben, wo das Wachs ausschmilzt und einen hohlen Keramikhohlraum hinterlässt. Anschließend wird unter kontrollierten Bedingungen geschmolzenes Metall in diesen Hohlraum gegossen.
Nachdem das Metall erstarrt ist, wird die Keramikhülle entfernt und die Gussteile werden vom Anguss abgeschnitten. Die so entstandenen Bauteile werden gereinigt, wärmebehandelt und gegebenenfalls einer Oberflächenbearbeitung unterzogen. Das fertige Teil weist in der Regel eine glatte Oberflächenbeschaffenheit auf und entspricht in seinen Abmessungen weitgehend dem ursprünglichen Wachsmodell.
Wann Feinguss die richtige Wahl ist
Das Feingussverfahren bietet bei bestimmten Bauteilprofilen und Produktionsszenarien deutliche Vorteile. Das Verfahren eignet sich besonders gut, wenn das Bauteil Innenkanäle, dünne Wände, komplexe Außenkonturen oder Merkmale aufweist, deren Bearbeitung aus Vollmaterial mit hohem Kostenaufwand verbunden wäre. Es eignet sich für anspruchsvolle Werkstoffe – wie Superlegierungen, Edelstähle und Werkzeugstähle – besser als viele alternative Verfahren.
Die folgenden Szenarien sind typische Anwendungsfälle für den Feinguss:
Bauteile mit komplexer Geometrie, die eine aufwendige mehrachsige Bearbeitung erfordern würden
Teile aus hitzebeständigen oder korrosionsbeständigen Legierungen
Anwendungen, bei denen eine gute Oberflächengüte ohne aufwendige Nachbearbeitung erforderlich ist
Produktionsserien, die von Prototypen bis hin zu mittleren Stückzahlen reichen
Endanwendungskomponenten, bei denen Materialintegrität und Maßhaltigkeit entscheidend sind
Das Feingussverfahren ist nicht die optimale Wahl, wenn das Bauteil relativ einfach gestaltet ist, wenn extrem hohe Stückzahlen die Werkzeugkosten alternativer Verfahren rechtfertigen oder wenn die geforderte Toleranz über das hinausgeht, was das Gussverfahren ohne nachträgliche Bearbeitung konsistent liefern kann.
Vergleich mit anderen Fertigungsverfahren
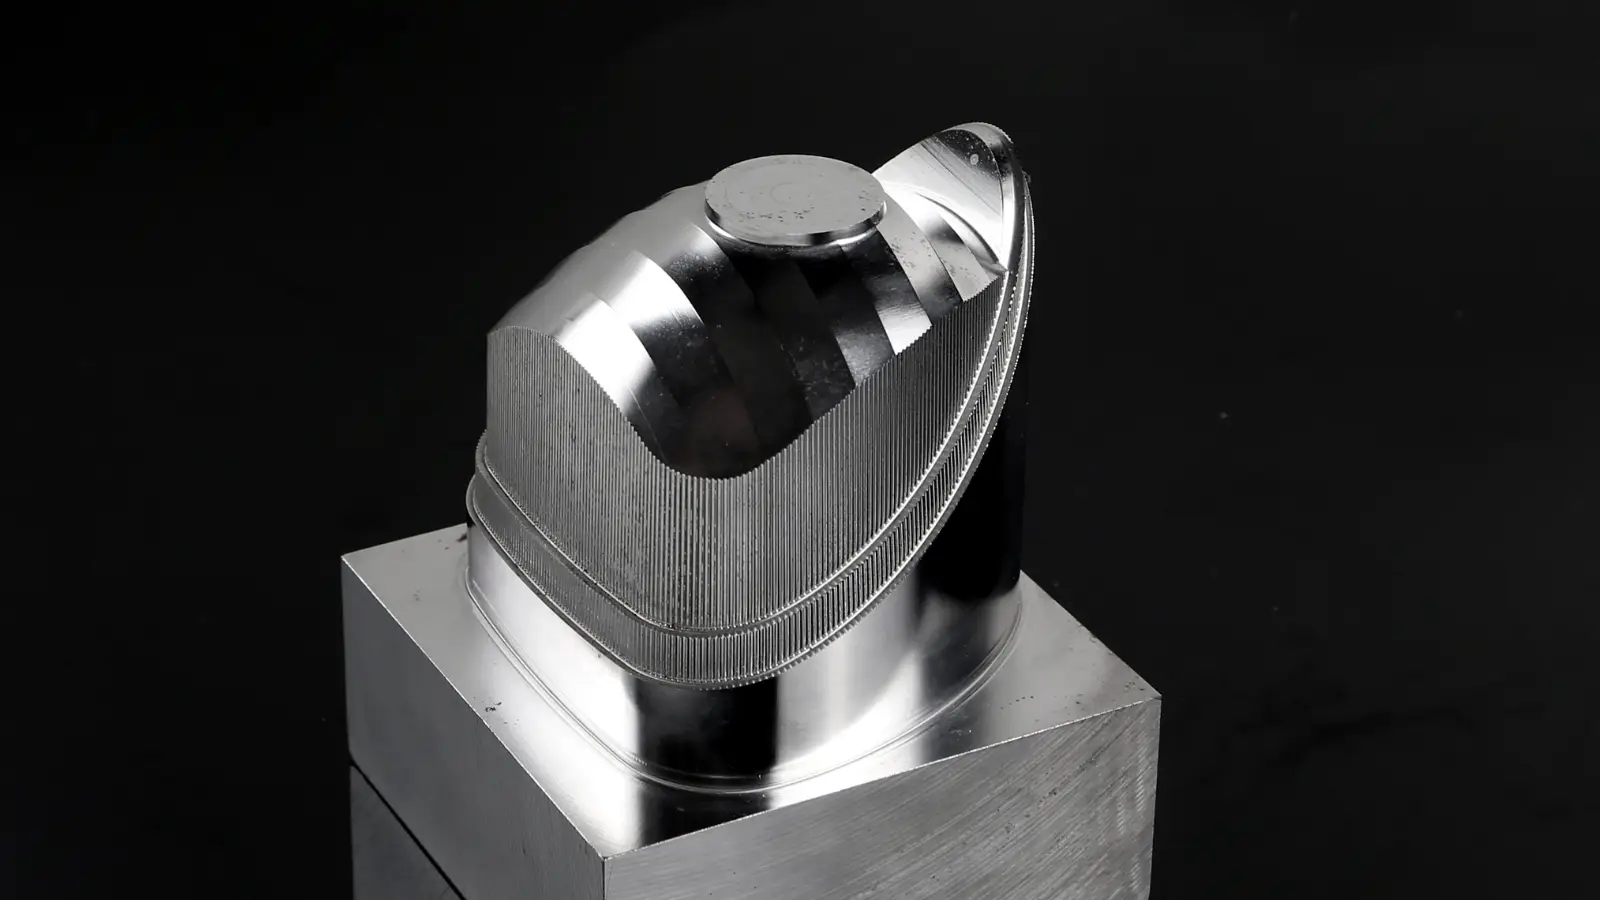
Ein Verständnis dafür, wie sich das Feingussverfahren von anderen Verfahren unterscheidet, hilft Einkäufern dabei, fundierte Entscheidungen zu treffen. Jedes Verfahren hat seine eigenen Stärken, und die beste Wahl hängt von der Komplexität des Bauteils, dem Werkstoff, der Stückzahl und den Toleranzanforderungen ab.
Feinguss und CNC-Bearbeitung sich eher ergänzen als konkurrieren. Ein gängiger Produktionsablauf besteht darin, das Teil in nahezu endgestalteter Form zu gießen und anschließend kritische Oberflächen, Bohrungen, Gewinde und Passflächen auf die endgültigen Toleranzen zu bearbeiten. Dieser kombinierte Ansatz nutzt die geometrische Freiheit des Gießverfahrens und erreicht gleichzeitig die Präzision, die die Zerspanung bietet.
Wichtige Konstruktionsaspekte bei Gussteilen
Bei der Konstruktion für den Feinguss müssen Faktoren berücksichtigt werden, die sowohl die Herstellbarkeit als auch die Qualität des Endteils beeinflussen. Die Wandstärke spielt dabei eine zentrale Rolle: Ist sie zu dünn, füllt das Metall die Form möglicherweise nicht vollständig aus; ist sie zu dick, steigt die Wahrscheinlichkeit von Schrumpfporen. Für die meisten Legierungen wird im Allgemeinen eine Mindestwandstärke von etwa 2 mm empfohlen, wobei dies je nach Werkstoff und Bauteilgröße variieren kann.
Entformungsschrägen tragen dazu bei, dass sich das Modell unbeschädigt aus der Keramikschale lösen lässt. Zwar erfordert der Feinguss weniger Entformungsschrägen als der Sandguss, doch verringert eine moderate Schräge an senkrechten Flächen das Risiko von Fehlern und erleichtert das Entfernen der Schale. Trennlinien entstehen an den Stellen, an denen die Schale während der Fertigung zusammengesetzt wird; sie sollten so angeordnet werden, dass sie weder Funktionsflächen noch die Passgenauigkeit bei der Montage beeinträchtigen.
Innenstrukturen wie Rippen, Vorsprünge und Hinterschneidungen bieten einen Mehrwert, müssen jedoch unter Berücksichtigung des Keramikkernverfahrens konstruiert werden. Kerne erzeugen innere Hohlräume und Durchgänge, und ihre Anordnung beeinflusst die Festigkeit der Gusshülle sowie den Metallfluss. Verrundungsradien an Innenecken verringern Spannungskonzentrationen und verbessern den Metallfluss während des Gießvorgangs. Scharfe Ecken in Gussteilen können zudem zu Ausgangspunkten für Risse während der Wärmebehandlung werden.
Toleranzen und Anforderungen an die Oberflächenbeschaffenheit
Das Feingussverfahren gewährleistet Maßgenauigkeit innerhalb eines vorhersehbaren Bereichs. Typische Toleranzen liegen für allgemeine Merkmale zwischen ±0,005 und ±0,010 Zoll, wobei die konkreten Werte von der Bauteilgröße, der Legierung und den Möglichkeiten der Gießerei abhängen. Kritische Maße sollten in der Zeichnung ausdrücklich angegeben werden, und die Einkäufer sollten sich darüber im Klaren sein, dass nicht jedes Merkmal eines Gussteils denselben Toleranzbereich einhält.
Die Oberflächenbeschaffenheit beim Feinguss ist in der Regel glatt, wobei die Rauheitswerte im Gusszustand üblicherweise im Bereich von 125 bis 250 µin Ra liegen. Diese Oberflächenbeschaffenheit eignet sich für viele Anwendungen ohne zusätzliche Behandlung. Funktionsflächen wie Dichtflächen, Lagersitze oder Passflächen erfordern jedoch häufig eine maschinelle Bearbeitung, um niedrigere Rauheitswerte und eine strengere Ebenheitskontrolle zu erreichen.
Es ist wichtig, zwischen Toleranzen im Gusszustand und Toleranzen nach der Bearbeitung zu unterscheiden. Bei Merkmalen, die im Gusszustand verbleiben, sollten angemessene Toleranzen für den Gussprozess vorgesehen werden. Bei Merkmalen, die bearbeitet werden sollen, sollte eine ausreichende Aufmaßzugabe vorgesehen werden, damit im nachfolgenden Arbeitsschritt genügend Material abgetragen werden kann.
Kostentreiber und Preisbildungsfaktoren
Die Kosten für den Feinguss werden von zahlreichen Variablen beeinflusst, und der Stückpreis spiegelt das Zusammenspiel dieser Faktoren wider und nicht nur einen einzelnen Faktor. Die Materialkosten machen einen erheblichen Teil der Gesamtkosten aus, insbesondere bei Legierungen wie Inconel, Monel oder hochwertigen Edelstählen, die im Vergleich zu Aluminium oder Kohlenstoffstahl einen Aufpreis mit sich bringen.
Die Werkzeugkosten konzentrieren sich auf die Wachsmodellform, bei der es sich um eine einmalige Ausgabe handelt, die über die gesamte Produktionsserie abgeschrieben wird. Bei Aufträgen mit geringen Stückzahlen wirken sich diese Vorlaufkosten pro Teil stärker aus. Bei höheren Stückzahlen sinken die Werkzeugkosten pro Einheit proportional.
Die Anzahl der Teile pro Form, auch als Formaufbau bezeichnet, wirkt sich auf die Effizienz aus. Ein gut optimierter Formaufbau maximiert die Anzahl der pro Formguss hergestellten Bauteile und reduziert so den Arbeitsaufwand sowie den Materialverlust. Das Gewicht der Bauteile hat direkten Einfluss auf die pro Form benötigte Metallmenge und die Gussausbeute. Porositätstoleranzen und Bearbeitungszugaben tragen ebenfalls zu den Materialkosten bei.
Die Vorlaufzeit ist ein weiterer kostenrelevanter Faktor. Der Feinguss erfordert in der Regel drei bis sechs Wochen, abhängig von der Komplexität, der Aushärtungszeit der Gussform und eventuellen Nachbearbeitungen. Beschleunigte Liefertermine sind oft möglich, mit einem Aufpreis verbunden. Einkäufer sollten entsprechend planen und Last-Minute-Anfragen vermeiden, die den Zeitplan unter Druck setzen.
Checkliste zur Lieferantenbewertung

Die Auswahl eines zuverlässigen Lieferanten für Feingussteile erfordert eine strukturierte Bewertung. Nicht alle Gießereien arbeiten auf dem gleichen Niveau, und die Leistungsfähigkeit variiert erheblich hinsichtlich der verwendeten Werkstoffe, Toleranzen und Stückzahlen. Die folgende Checkliste bietet einen praktischen Rahmen für die Bewertung.
Erfahrung mit der Ziellegierung: Vergewissern Sie sich, dass der Lieferant seine Eignung für die für die jeweilige Anwendung erforderliche Materialgüte nachgewiesen hat.
Qualitätsmanagementsystem: Bestätigen Sie die Zertifizierung gemäß den einschlägigen Normen sowie einen dokumentierten Qualitätsprozess, der die Wareneingangskontrolle, die Prozesskontrolle und die Endkontrolle umfasst.
Fähigkeiten im Bereich der zerstörungsfreien Prüfung: Erkundigen Sie sich nach den verfügbaren zerstörungsfreien Prüfverfahren wie Farbeindringprüfung, Röntgenprüfung oder Ultraschallprüfung und fragen Sie nach, ob diese als Standardleistung oder als Zusatzleistung angeboten werden.
Bearbeitungskapazitäten nach dem Guss: Stellen Sie fest, ob der Lieferant die CNC-Bearbeitung im eigenen Haus anbietet oder mit einem Maschinenbauunternehmen zusammenarbeitet. Die Kombination aus Guss und Bearbeitung vereinfacht die Koordination und verkürzt die Vorlaufzeit.
Dokumentation und Rückverfolgbarkeit: Stellen Sie sicher, dass für jede Charge Materialzertifikate, Prozessprotokolle und Prüfberichte vorliegen.
Technischer Support: Prüfen Sie, ob der Lieferant vor der endgültigen Festlegung des Werkzeugs eine Konstruktionsprüfung und Rückmeldungen zur Fertigungsfähigkeit (DFM) anbietet.
Muster- und Pilotproduktion: Fordern Sie Musterteile aus einer früheren Produktionsserie oder einer Pilotbestellung an, um die Leistungsfähigkeit zu überprüfen, bevor Sie sich zur Serienproduktion verpflichten.
Reaktionsfähigkeit in der Kommunikation: Bewerten Sie, wie schnell und präzise der Lieferant während der Angebotsphase auf technische Fragen und Änderungswünsche reagiert.
Jeder dieser Faktoren trägt zur Zuverlässigkeit und Vorhersehbarkeit der Beschaffungsbeziehung bei. Einkäufer, die Lieferanten anhand dieser Checkliste bewerten, verringern das Risiko von Überraschungen während der Produktion.
Häufige Fehler, die es zu vermeiden gilt
Bei der Spezifizierung oder Beschaffung von Feingussteilen treten immer wieder bestimmte Fehler auf. Werden diese frühzeitig erkannt, lassen sich kostspielige Nacharbeiten und Verzögerungen vermeiden.
Ein häufiger Fehler besteht darin, ohne Überprüfung davon auszugehen, dass die Abmessungen des Gussteils die funktionellen Toleranzen erfüllen. In Zeichnungen sollte klar zwischen Gusstoleranzen und Toleranzen für die mechanische Bearbeitung unterschieden werden. Für jede Oberfläche, die mit einem anderen Bauteil in Kontakt kommt oder ein System abdichtet, sollten die erforderliche Oberflächenbeschaffenheit und die Toleranz angegeben werden.
Ein weiterer Fehler ist das Weglassen von Entformungsschrägen oder Hinterschneidungen, die das Entformen erschweren. Konstrukteure konzentrieren sich manchmal ausschließlich auf die funktionale Geometrie und übersehen dabei Merkmale, die für den Fertigungsprozess erforderlich sind. Durch das Einfügen von Entformungsschrägen, wo dies möglich ist, und die ausdrückliche Angabe von Hinterschneidungen lassen sich unerwartete Einwände bei der technischen Prüfung vermeiden.
Die Materialauswahl ist ein weiterer Bereich, in dem Fehler auftreten können. Die Auswahl einer Legierung allein auf der Grundlage mechanischer Eigenschaften ohne Berücksichtigung der Gießbarkeit kann zu Heißrissen, Schrumpfporosität oder übermäßigen Schwierigkeiten bei der Bearbeitung führen. Ingenieure sollten sich bereits in einer frühen Phase des Auswahlprozesses mit der Gießerei abstimmen, um sicherzustellen, dass die gewählte Legierung beim Feinguss gute Ergebnisse liefert.
Die Unterschätzung des Bedarfs an Nachbearbeitung ist vielleicht der häufigste Fehler. Beim Feinguss entstehen Teile, die nahezu die Endform haben, jedoch keine fertigen Bauteile. Kritische Merkmale erfordern fast immer eine Nachbearbeitung, und die Kosten sowie die Vorlaufzeit für diesen Schritt sollten von Anfang an in den Projektplan einbezogen werden.
Praktische Fragen vor der Entscheidung für den Feinguss
Käufer haben oft konkrete Bedenken, wenn sie das Feingussverfahren für ein neues Bauteil in Betracht ziehen. Die folgenden Fragen gehen auf die häufigsten Unsicherheiten ein.
Welche Abmessungen können bei Feinguss-Teilen hergestellt werden?
Im Feingussverfahren können Teile mit einem Gewicht von wenigen Gramm bis zu mehreren hundert Kilogramm hergestellt werden. Der praktische Anwendungsbereich für die meisten kommerziellen Gießereien umfasst Teile mit einem Gewicht von bis zu etwa 50 kg pro Gussstück. Größere Bauteile sind zwar möglich, erfordern jedoch spezielle Ausrüstung und können wirtschaftlich gesehen eher in den Bereich des Sandgusses fallen.
Wie lange dauert der gesamte Prozess vom Entwurf bis zur Auslieferung?
Die übliche Lieferzeit beträgt drei bis sechs Wochen. Darin enthalten sind die Herstellung des Wachsmodells, der Formaufbau, der Guss, das Ausformen, das Zuschneiden, die Wärmebehandlung sowie etwaige Nachbearbeitungen. Eilaufträge sind unter Umständen möglich, verursachen jedoch höhere Kosten.
Wie hoch ist die übliche Mindestbestellmenge?
Die Mindestbestellmengen variieren je nach Lieferant. Viele Gießereien akzeptieren Bestellungen ab 50 bis 100 Stück für Standardlegierungen. Bei Sonderlegierungen oder komplexen Geometrien können aufgrund von Rüstzeiten und Materialbeschaffung höhere Mindestbestellmengen gelten.
Lassen sich beim Feinguss enge Toleranzen ohne maschinelle Bearbeitung erzielen?
Standardtoleranzen für Gussteile liegen im Allgemeinen im Bereich von ±0,005 bis ±0,010 Zoll. Für extrem enge Toleranzen unter ±0,003 Zoll ist in der Regel eine CNC-Bearbeitung der kritischen Merkmale erforderlich. Die Kombination aus Guss und Bearbeitung ermöglicht sowohl geometrische Komplexität als auch Präzision.
Wie überprüfe ich die Qualität der eingehenden Gussteile?
Die Qualitätsprüfung sollte eine Maßprüfung anhand der Zeichnung, die Messung der Oberflächenbeschaffenheit, die Überprüfung der Materialzertifikate sowie alle erforderlichen zerstörungsfreien Prüfungen umfassen. Die Erstellung eines Prüfplans vor Produktionsbeginn stellt sicher, dass die Abnahmekriterien beiden Parteien klar sind.
Was passiert, wenn ein Gussstück die Prüfung nicht besteht?
Seriöse Lieferanten erkennen Mängel im Rahmen der Qualitätskontrolle und benachrichtigen den Käufer vor dem Versand. Zu den üblichen Möglichkeiten zählen die Nachbesserung, die Reparatur – sofern zulässig – oder der Ersatz der mangelhaften Einheiten ohne zusätzliche Kosten. Die konkrete Abhilfemaßnahme hängt von der Art des Mangels und den Vertragsbedingungen ab.
Die Wahl des richtigen Fertigungsverfahrens für Ihre Anwendung
Das Feingussverfahren ist ein bewährtes Fertigungsverfahren für komplexe Metallbauteile, stellt jedoch nur eine Option innerhalb eines breiteren Spektrums an Fertigungsmethoden dar. Die Entscheidung zwischen Guss, Zerspanung oder einem kombinierten Ansatz hängt von der Bauteilgeometrie, dem Werkstoff, den Toleranzanforderungen und dem Produktionsvolumen ab. Einkäufer, die alle relevanten Faktoren abwägen, bevor sie sich für ein Verfahren entscheiden, verringern das Risiko von Kostenüberschreitungen und Qualitätsproblemen.
YPMFG unterstützt Projekte, bei denen es um Folgendes geht: Feingussteile durch technische Begutachtung, maßgeschneiderte Beschaffungsempfehlungen und Präzision CNC-Bearbeitungsdienstleistungen für die Nachbearbeitung nach dem Guss. Wenn ein Bauteil sowohl die geometrische Flexibilität des Gussverfahrens als auch die Maßgenauigkeit der maschinellen Bearbeitung erfordert, liefert ein abgestimmter Arbeitsablauf das zuverlässigste Ergebnis. Einkäufer können Spezifikationen oder CAD-Dateien zur Bewertung an YPMFG senden und erhalten eine maßgeschneiderte Empfehlung auf der Grundlage des Bauteilentwurfs und der Leistungsanforderungen.
Die effektivsten Einkaufsentscheidungen beruhen auf einem umfassenden Verständnis der verfügbaren Fertigungsmöglichkeiten. Indem sie Toleranzen, Anforderungen an die Oberflächenbeschaffenheit, Materialspezifikationen und erwartete Stückzahlen im Vorfeld klären, können Einkäufer das Verfahren auswählen, das ihren Projektzielen entspricht, und unnötige Nacharbeiten oder Verzögerungen vermeiden.