
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Что касается алюминиевых балок и конструкционных элементов, выбор оптимального технологического процесса зависит от ваших требований к точности, объема производства и бюджета. Обработка на станках с ЧПУ обеспечивает самые жесткие допуски и наилучшую качество поверхности для сложных деталей. Лазерная резка обеспечивает самые короткие сроки изготовления и минимальные затраты на изготовление пресс-форм для простых профилей. Процессы на основе плесени Такие технологии, как экструзия, становятся рентабельными только при больших объемах производства. Прежде чем принять окончательное решение, вам следует направить техническое задание опытному производителю для проведения инженерной экспертизы.
Алюминиевые балки широко используются в строительстве, автомобилестроении, аэрокосмической отрасли и при производстве промышленного оборудования. Покупатели часто сталкиваются с затруднениями при выборе между различными методами изготовления. Неправильный выбор метода может привести к чрезмерным затратам, неточностям в размерах или задержкам в производстве. В данном руководстве подробно рассмотрены все варианты, чтобы вы могли принять уверенное решение.
Понимание трёх основных процессов
Обработка на станках с ЧПУ использует фрезерные, токарные и фрезерно-маршрутизаторные станки с компьютерным управлением для удаления материала с алюминиевых заготовок или экструдированных профилей. Это наиболее точное из всех видов субтрактивного производства. Типичные допуски варьируются от ±0,025 мм до ±0,1 мм в зависимости от геометрии детали и класса станка. Качество поверхности может достигать Ra 0,8 мкм или лучше без дополнительных операций.
Лазерная резка использует мощный волоконный или CO₂-лазер для плавления и испарения материала по запрограммированной траектории. Эта технология отлично подходит для обработки плоских листов и пластин, обеспечивая чистые кромки на материалах толщиной до примерно 25 мм (для алюминия). Процесс не требует использования физических инструментов, что делает его идеальным для изготовления прототипов и мелких партий.
Изготовление форм Под «алюминием» обычно подразумевают литье под давлением пластиковых деталей с использованием алюминиевых вставок в пресс-формах либо литье под давлением алюминиевых сплавов. Настоящее производство алюминиевых балок, как правило, начинается с экструзии, для которой требуется стальная матрица, изготовленная по индивидуальному заказу. Стоимость инструментов для экструзионных матриц значительно варьируется в зависимости от сложности профиля. Удельная стоимость значительно снижается после изготовления матрицы, но только в том случае, если вы заказываете достаточный объём продукции, чтобы окупить эти инвестиции.
Когда следует выбирать обработку алюминиевых деталей на станках с ЧПУ
Обработка на станках с ЧПУ — это оптимальный выбор, если ваша конструкция требует соблюдения жестких геометрических допусков, наличия сложных трехмерных элементов или соответствия конкретным требованиям к качеству поверхности. К типичным областям применения относятся прецизионные монтажные кронштейны, корпуса датчиков, конструктивные соединители и изготовленные на заказ рамы станков из алюминиевых профилей.
Данный процесс позволяет фрезеровать карманы, сверлить резьбовые отверстия, вырезать шпоночные пазы и обрабатывать контурные кромки за одну установку. Многоосевые центры с ЧПУ могут обрабатывать пять сторон детали без перепозиционирования, что снижает суммарную погрешность. При изготовлении тонкостенных алюминиевых конструкций фрезерование и резьба с ЧПУ обеспечивают лучший контроль над короблением, чем многие альтернативные методы.
К факторам, влияющим на стоимость обработки с ЧПУ, относятся время наладки, сложность траектории инструмента, объем удаляемого материала и требования к последующей обработке. Простой кронштейн с тремя просверленными отверстиями обходится гораздо дешевле, чем сложный коллекторный блок с внутренними каналами охлаждения. Всегда запрашивайте подробное коммерческое предложение с разбивкой по времени обработки, отходам материала и любым дополнительным операциям.
Алюминиевые детали, изготовленные на станках с ЧПУ являются предпочтительным решением в тех случаях, когда целостность конструкции и стабильность размеров важнее, чем себестоимость единицы продукции. Если ваш проект требует стабильной повторяемости при производстве сотен или тысяч единиц, ЧПУ по-прежнему остается конкурентоспособным решением, особенно при наличии автоматизированных систем загрузки.
Когда следует выбирать лазерную резку для алюминиевых деталей
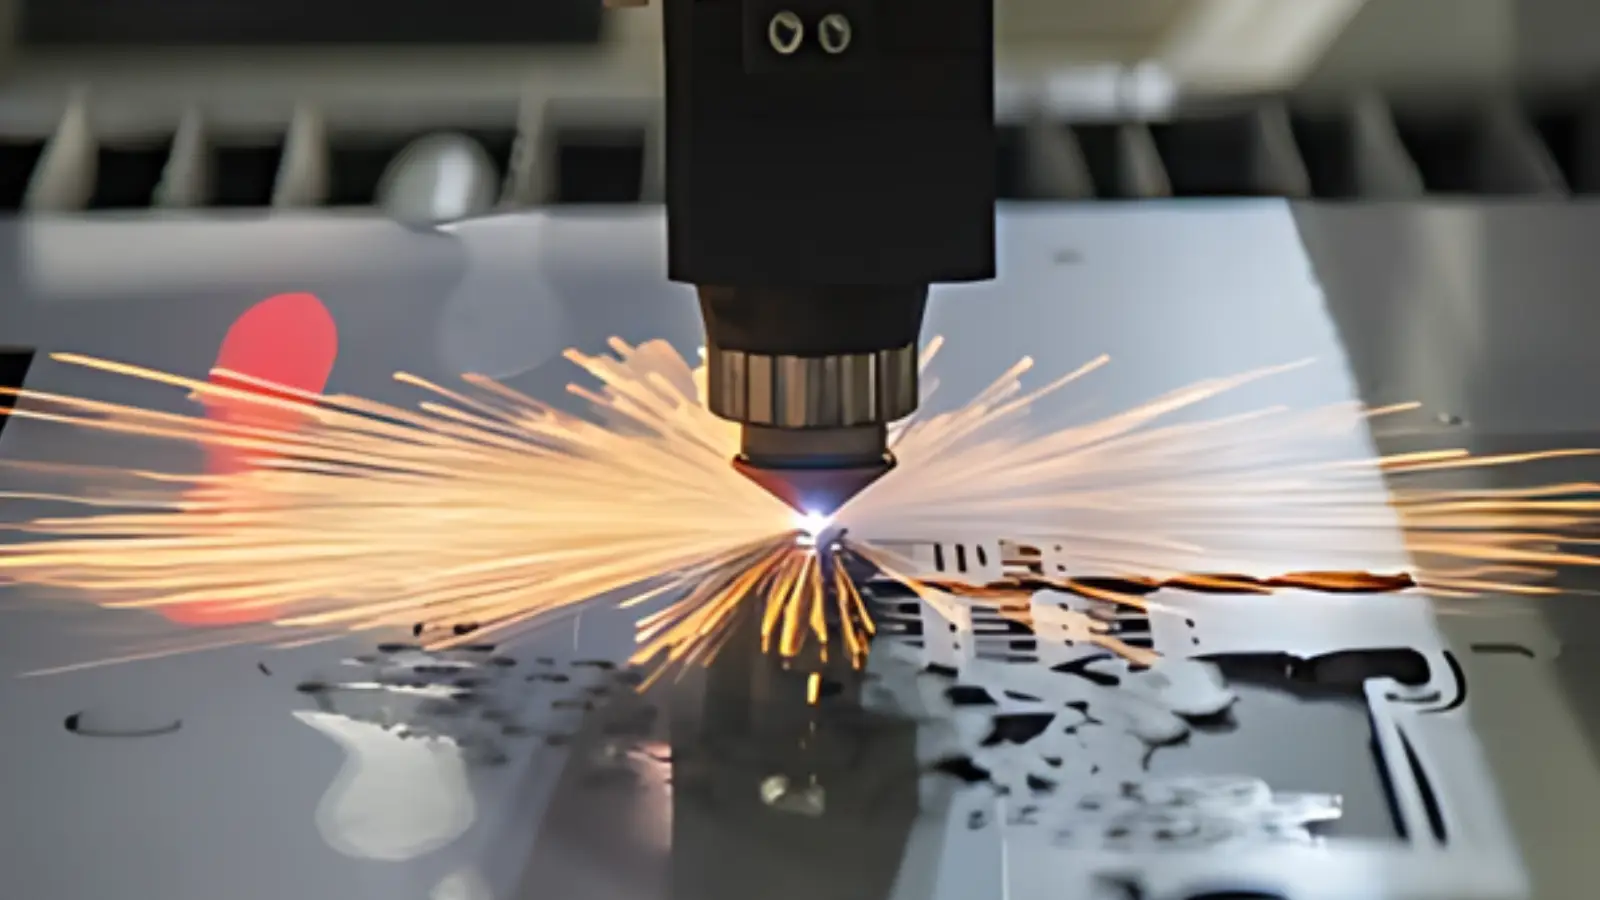
Лазерная резка особенно эффективна, когда требуется быстрое изготовление плоских алюминиевых пластин и листов средней сложности. На современных волоконно-лазерных установках скорость резки алюминия толщиной 6 мм может превышать несколько метров в минуту. Эта технология избавляет от необходимости изготовления твердого инструмента, что позволяет сэкономить как время, так и первоначальные капиталовложения.
Качество кромок при лазерной резке волоконным лазером, как правило, достаточно высокое, чтобы обойтись без вторичной зачистки кромок на тонких участках. Однако ширина пропила приводит к небольшому отклонению размеров, которое необходимо учитывать при проектировании. Обычно ширина пропила составляет от 0,1 мм до 0,3 мм в зависимости от толщины материала и параметров лазера.
Основным ограничением является толщина материала. Большинство промышленных волоконных лазеров надежно обрабатывают алюминиевый лист толщиной до примерно 20 мм. Для более толстых участков требуется снизить скорость резки, при этом качество кромок может быть приемлемым, но не оптимальным. В случае балок и конструкционных профилей толщиной более 25 мм более целесообразно использовать пиление с ЧПУ или плазменную резку.
Если ваш проект состоит в основном из двухмерных контуров, пазов и схем расположения отверстий в плоском заготовке, услуги по лазерной резке предлагают самый быстрый путь от CAD-файла до готовой детали. Сроки изготовления деталей из стандартных марок материалов исчисляются часами, а не днями.
Когда применение процессов на основе плесени оправдано
Производство с использованием пресс-форм становится актуальным при изготовлении пластиковых деталей, соединяющихся с алюминиевыми несущими элементами, или при литье алюминиевых сплавов в формы, близкие к конечной форме изделия. Литье под давлением особенно подходит для изготовления деталей сложной геометрии, обработка которых из цельного материала обошлась бы чрезмерно дорого.
Литье под давлением алюминия позволяет получать детали с хорошей стабильностью размеров и приемлемым качеством поверхности. Типичная толщина стенок варьируется от 1,5 мм до 4 мм для тонкостенных деталей и достигает 10 мм для более массивных компонентов. По сравнению с кованым алюминием этот процесс приводит к некоторому снижению механических свойств из-за микроструктуры отливки, однако современные сплавы позволили значительно сократить этот разрыв.
Особого упоминания в контексте производства балок заслуживает экструзия. В процессе алюминиевой экструзии получаются непрерывные профили с постоянным поперечным сечением, в том числе двутавровые балки, Т-образные профили и полые прямоугольные трубы. Первоначальная стоимость матрицы колеблется от нескольких тысяч до десятков тысяч долларов. После превышения этого порога цена за метр резко снижается.
При объемах производства менее 500 единиц затраты на изготовление экструзионных форм редко оправдывают вложения. При объемах от 2 000 до 5 000 единиц экструзия часто становится наиболее экономичным способом изготовления стандартных профилей. Для модификаций профилей по индивидуальному заказу или мелкосерийного производства следует придерживаться заготовки для экструзии алюминия вырезано и обработано с помощью станков с ЧПУ.
Руководство по сравнению для выбора технологического процесса
Основные факторы, влияющие на ваше решение
Выбор наиболее подходящего для вашего проекта процесса будет зависеть от ряда практических факторов. Важно учитывать доступность материала, поскольку не все марки алюминия одинаково поддаются обработке каждым из этих процессов. 6061-T6 — наиболее распространённый сплав для механической обработки. Сплавы 5052 и 6063 исключительно хорошо поддаются экструзии. Литейные сплавы, такие как A356, оптимизированы для литья под давлением, но плохо поддаются механической обработке.
Объем производства является основным фактором, определяющим затраты. Для изготовления единичных прототипов предпочтительнее использовать ЧПУ или лазерную резку. При серийном производстве от 50 до 500 деталей для сложных геометрических форм по-прежнему может быть целесообразно применять ЧПУ. При массовом производстве свыше 1 000 единиц всегда следует оценивать целесообразность применения экструзии или литья.
Геометрическая сложность определяет, возможен ли применение субтрактивного метода. Подрезы, внутренние каналы и переменная толщина стенок могут потребовать нескольких настроек или сделать применение определенных методов невозможным. Для простых вырезов и отверстий лучше подходит лазерная резка. Для сложных 3D-элементов лучше подходит ЧПУ. Для деталей с однородным поперечным сечением лучше подходит экструзия.
Требования к последующей обработке приводят к дополнительным скрытым затратам. Операции анодирования, порошковой окраски, сварки и сборки необходимо учесть в модели общей стоимости. Некоторые процессы позволяют получить детали, которые в большей степени соответствуют конечному виду, чем другие.
Распространенные ошибки, которых следует избегать
Самая распространенная ошибка — проектирование с учетом технологического процесса, который невозможно надежно реализовать на производстве. Если вы укажете допуски ±0,01 мм для большой алюминиевой пластины, предназначенной для лазерной резки, вам придется переплатить за результат, который данный технологический процесс не может гарантировать. С самого начала согласовывайте допуски в проекте с возможностями выбранного технологического процесса.
Игнорирование направления волокон материала при обработке с ЧПУ может привести к непредсказуемому изгибу во время резки. Алюминиевые профили имеют направленную структуру волокон, которая влияет на поведение материала при обработке и конечную прочность детали. В конструкции необходимо указать ориентацию исходного материала относительно основных линий действия нагрузки.
Неучёт второстепенных операций приводит к завышению бюджета проекта. Деталь, которая на бумаге выглядит простой, может потребовать нарезания резьбы, удаления заусенцев, обработки поверхности и контроля качества. Запросите полное коммерческое предложение, включающее все операции, а не только основной этап механической обработки или резки.
Выбор самого дешевого процесса без учета общей стоимости готовой продукции может привести к неприятным сюрпризам. Низкая цена за единицу лазерной резки оборачивается значительными затратами, если к ней добавить операции по сварке, правке и отделке. Всегда оценивайте всю цепочку создания стоимости.
Практические вопросы, которые часто задают покупатели об изготовлении алюминиевых балок
Какой процесс обеспечивает наилучшую чистоту поверхности алюминия?
Обработка на станках с ЧПУ позволяет получить максимально гладкие поверхности, как правило, с шероховатостью Ra 0,8 мкм или лучше непосредственно после резки. Лазерная резка оставляет гладкий, но слегка текстурированный край. Экструдированные поверхности имеют характерную фрезерную поверхность, которая может потребовать дополнительной обработки для использования в косметических целях.
Можно ли объединять процессы в одном проекте?
Да. Во многих алюминиевых конструкционных узлах используются опорные плиты, вырезанные лазером, в сочетании с монтажными поверхностями, обработанными на станках с ЧПУ, и экструдированными элементами каркаса. Такой гибридный подход позволяет оптимизировать стоимость и эксплуатационные характеристики с учетом особенностей различных деталей. Обсудите конструкцию вашего узла с производителем, чтобы определить оптимальное сочетание компонентов.
Сколько времени занимает изготовление инструментов для экструзии?
На проектирование, изготовление и испытание первого образца матриц для экструзии стали обычно уходит от 3 до 6 недель. Некоторые поставщики предлагают услугу срочного изготовления инструментов за дополнительную плату. Составьте соответствующий график реализации проекта и закажите инструменты для экструзии заранее, если это оправдано объемом производства.
Какой алюминиевый сплав следует указать для несущих балок?
6063-T5 и 6061-T6 являются стандартными вариантами для архитектурных и конструкционных профилей. Сплав 6061 отличается более высокой прочностью. Сплав 6063 обеспечивает лучшую качество поверхности и экструдируемость. Ваш инженер-конструктор должен подтвердить выбор сплава и состояния в соответствии с вашими требованиями к нагрузке.
Достаточно ли точна лазерная резка для изготовления прецизионных узлов?
При лазерной резке волоконным лазером на алюминии толщиной до 12 мм обычно достигаются допуски ±0,1 мм. Этого достаточно для многих сборочных операций, но недостаточно для посадки подшипников или элементов, требующих точного выравнивания. Для изготовления несущих элементов следует использовать лазерную резку, а для прецизионных соединительных поверхностей — обработку с ЧПУ.
Как проверить качество работы подрядчика?
Запросите сертификаты испытаний материалов, протоколы контроля размеров и данные о технологической способности. Квалифицированный производитель с готовностью предоставит необходимую документацию. Убедитесь, что его станки с ЧПУ регулярно калибруются, а лазерные системы обслуживаются в соответствии с графиком.
Какие форматы файлов принимают производители?
Большинство производителей принимают файлы в форматах STEP, IGES или собственные файлы CAD для проектов по механической обработке и лазерной резке. Файлы в формате DXF являются стандартным форматом для лазерной резки. Для максимально эффективного составления коммерческого предложения предоставьте наряду с 3D-моделями чёткие 2D-чертежи с указанием допусков и требований к качеству поверхности.
Каким образом компания YPMFG оказывает поддержку проектам по производству алюминиевых балок?
Компания YPMFG предоставляет инженерную оценку, рекомендации по выбору материалов и подробные коммерческие предложения по проектам из алюминия, связанным с обработкой на станках с ЧПУ, лазерной резкой и экструзией. Вы можете отправить свои технические требования в YPMFG для получения бесплатной оценки, в рамках которой будут сравнены варианты технологических процессов и определен наиболее экономически эффективный способ производства для вашего конкретного случая.
Выбор подходящего технологического процесса для вашего проекта по обработке алюминия
Выбор между ЧПУ-обработкой, лазерной резкой и технологиями, основанными на использовании пресс-форм, зависит от ваших конкретных требований к допускам, объёму производства, геометрии и бюджету. Ни одна из технологий не является универсально лучшей. Наилучший результат достигается при соотнесении замысла конструкции с наиболее подходящим методом производства, а затем — при сотрудничестве с партнёром, способным качественно реализовать этот замысел.
Отправьте техническое задание по вашему проекту опытному производителю для профессиональной инженерной экспертизы. В ходе тщательной оценки будут учтены ваш выбор материала, требования к габаритам, требования к качеству поверхности и объем производства. Эта экспертиза позволит определить, какой технологический процесс обеспечит наилучший результат для вашего конкретного случая, и поможет вам избежать дорогостоящих ошибок до начала производства.







