
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
При лазерной резке металла используется сфокусированный луч волоконного лазера для плавления и удаления материала по запрограммированной двумерной траектории. Этот метод позволяет обрабатывать сталь, алюминий, титан и медь в виде листов или пластин. Типичные допуски не превышают 0,1 мм, при этом не требуется изготовление физических инструментов. Прежде чем определять технические характеристики детали, необходимо принять четыре решения, определяющих стоимость и качество: толщина материала, допустимые потери на пропил, требования к обработке кромок и объем производства. Правильный выбор этих параметров позволяет избежать переплаты за ненужные характеристики или занижения требований к деталям, которые могут выйти из строя при сборке.
Если вы занимаетесь поиском поставщиков металлические детали, вырезанные лазером В проектах по ЧПУ-обработке разница между деталью, которая устанавливается без проблем, и той, которая требует доработки, зачастую обусловлена тем, как был задан параметр резания. Стоимость единицы продукции, качество кромок, термическая деформация и выбор материала — все эти факторы взаимосвязаны. В приведенных ниже разделах подробно описано, что необходимо проверить перед отправкой чертежа на производственное предприятие.
Как работает лазерная резка металла
Волоконный лазер обеспечивает оптическую мощность 2–12 кВт, передаваемую по многомодовому волокну. Луч фокусируется в точку диаметром примерно 0,1–0,3 мм, где он расплавляет поверхностный слой. Газ-носитель под высоким давлением — азот, кислород или воздух — выдувает расплавленный металл из пропил в режиме реального времени.
При толщине заготовки менее 3 мм время цикла сокращается, а зона термического воздействия остается узкой. Более толстые заготовки требуют большей мощности и более низкой скорости движения режущей головки, что повышает себестоимость единицы продукции и может привести к незначительному переплавлению кромок. Понимание этого компромисса поможет вам сформировать реалистичные ожидания в отношении сроков изготовления и качества поверхности.
Основные факторы, влияющие на качество лазерной резки металла

Перечисленные ниже параметры напрямую влияют на качество обработки кромок, точность размеров и продолжительность цикла. Перед выбором поставщика или станка сопоставьте каждый из них с особенностями вашей задачи.
Сравнение этих шести строк с вашим чертежом — самый быстрый способ выявить несоответствия в технических характеристиках до начала производства. YPMFG может проанализировать файл и выявить места, где требуемый допуск или сочетание материалов приведет к превышению бюджета по времени цикла или себестоимости единицы продукции.
Лазерная резка металла по сравнению с другими методами резки листового металла
Лазерная резка по-прежнему остается стандартным методом для обработки деталей со сложной геометрией и средней толщиной, поскольку не требует использования физических штампов и позволяет обрабатывать детали с мелкими внутренними элементами. Для прямолинейной резки мягкой стали в больших объемах ножничная резка или пиление зачастую обходятся дешевле в расчете на метр. Выбор подходящего метода зависит от того, что для вас важнее: скорость, качество поверхности или производительность.
Выбор услуги лазерной резки металла
Прежде чем приступить к серийному производству, закажите пробный образец, изготовленный из вашего конкретного материала и имеющий требуемую толщину. Проверьте три параметра образца: шероховатость кромок при увеличении 20×, соответствие размеров вашим совокупным допускам, а также наличие видимых следов переплавки или окислительных пятен на верхней поверхности.
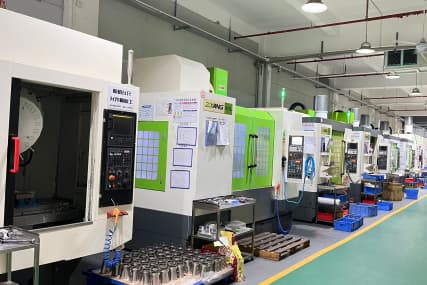
Также уточните, какие виды последующей обработки предлагает мастерская собственными силами — удаление заусенцев, гибку, сварку или обработку поверхности. Если деталь отправляется другому подрядчику для гибки, это увеличивает срок изготовления и повышает риски, связанные с транспортировкой. YPMFG поддерживает проекты, в рамках которых лазерная резка с последующим Обработка на станках с ЧПУ, что позволит вам объединить процессы раскроя, обработки и финишной отделки под одной крышей и сократить задержки при передаче работ.
Часто задаваемые вопросы о лазерной резке металла
Какова максимальная толщина стали, которую волоконный лазер может обрабатывать без повреждений?
Большинство промышленных волоконных лазеров обеспечивают резку мягкой стали толщиной до 25 мм и нержавеющей стали марки 304 — толщиной 12–15 мм. При превышении этих пределов с точки зрения экономичности на единицу продукции обычно выгоднее использовать плазменную или гидроабразивную резку.
При резке нержавеющей стали остаются ли шероховатые края или пятна?
При использовании азота кромка остается чистой и без тёмных оксидных пятен. При использовании кислорода на нержавеющей стали образуется оксидный слой, который может потребовать дополнительной шлифовки или полировки перед окраской.
Какой размер потери на пропил следует заложить в расчетах при проектировании?
Рассчитывайте, что за один проход будет удаляться примерно 0,1–0,3 мм материала, в зависимости от толщины и мощности лазера. Прибавьте это значение к номинальным внутренним размерам, чтобы получить требуемый размер элемента.
Можно ли с помощью лазерной резки создавать трехмерные или изогнутые поверхности?
Стандартные 2-осевые или 3-осевые лазерные столы предназначены исключительно для обработки плоских листов. Для изготовления деталей с контурной или куполообразной формой требуется 5-осевая головка или послелазерная формовка, что существенно меняет структуру затрат.
Какие форматы файлов принимаются при оказании услуг лазерной резки?
Наиболее распространенными форматами являются DXF, DWG и AI. Отправляйте векторные файлы с замкнутыми, непересекающимися контурами и без скрытых слоев. Растровые файлы, такие как PNG или JPG, не подходят для лазерной резки с ЧПУ.
Нужна помощь в определении технических характеристик деталей, изготовленных методом лазерной резки металла?
Отправьте свои чертежи, спецификации материалов и количество по адресу YPMFG для оперативной технической экспертизы. Вы получите рекомендации по допустимым допускам, рекомендуемому вспомогательному газу, а также информацию о том, можно ли использовать комбинированный лазер и ЧПУ Такой рабочий процесс позволяет сократить расходы по сравнению с одноэтапной сборкой. Чтобы начать общение, достаточно отправить короткое письмо с указанием ваших параметров.





