Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Пресс для штамповки металла придает плоским металлическим листам форму точных деталей с помощью прогрессивных штампов или однопозиционных инструментов. Выбор подходящего пресса зависит от четырёх факторов: номинальной силы удара, длины хода, типа системы подачи и допустимых допусков на детали. Выбор пресса с недостаточной силой удара приводит к прогибу штампа и отклонению размеров. Выбор пресса с избыточным усилием приводит к перерасходу энергии и увеличению затрат на техническое обслуживание. Для большинства серийных деталей усилие составляет от 5 до 100 тонн, хотя для обработки толстого проката может потребоваться усилие свыше 200 тонн. Перед принятием окончательного решения сверьте чертежи деталей с техническим паспортом пресса и убедитесь в достаточном зазоре для установки штампового комплекта.
У вас есть чертеж детали, спецификация материала и целевой объем производства. От выбранного вами пресса будет зависеть, удастся ли достичь этих целей с приемлемыми затратами. Компания YPMFG сотрудничает с закупщиками, которым необходимо подобрать пресс для штамповки металла в соответствии с конкретными требованиями к деталям, не переплачивая за возможности, которыми они никогда не воспользуются.
Как на самом деле работает пресс для штамповки металла
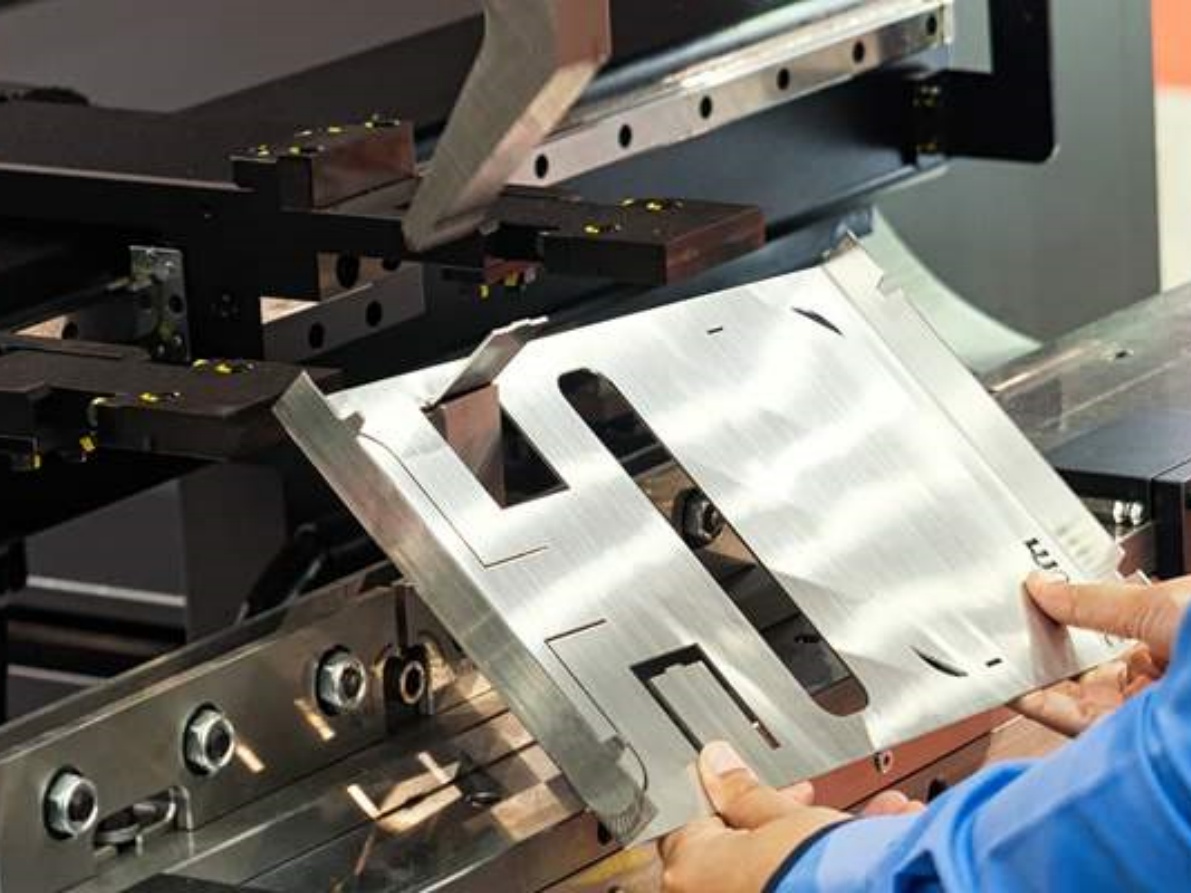
Штамповочный пресс прикладывает контролируемое усилие вниз через комплект штампов для резки, гибки или формовки листового металла. В ходе серийного производства этот процесс повторяется тысячи раз в час. Понимание принципа работы механизма хода имеет важное значение, поскольку он определяет скорость цикла, кривую усилия и совместимость штампов.
Основные технические характеристики, которые необходимо проверить перед покупкой
Прежде чем выбрать пресс, сопоставьте эти параметры с чертежами деталей и маркой материала:

Сверьте каждое значение с вашим техническим чертежом. Универсальный пресс редко подходит для конкретного семейства деталей. Компания YPMFG может проанализировать технические характеристики ваших деталей и подтвердить, соответствует ли номинальная мощность данного пресса вашему диапазону допусков и ассортименту материалов.
Типы прессов: механические, гидравлические и сервоприводные
В механических прессах используются коленчатый вал и маховик. Они обеспечивают быстрые и равномерные ходы, что идеально подходит для крупносерийного производства поэтапная штамповка циклов. Гидравлические прессы обеспечивают регулируемые кривые усилия для сложных или поэтапных операций формовки. Прессы с сервоприводом позволяют программировать положение поршня, что облегчает работу с многооперационными штампами и деликатными пружинными материалами.
Здесь речь идет о компромиссе между скоростью и гибкостью. Механические прессы работают быстрее, но не позволяют регулировать усилие в ходе хода. Сервопрессы работают медленнее за один цикл, но позволяют сократить количество брака при обработке тонких материалов или материалов с высокой упругой деформацией. Для стабильного производства одной детали в больших объемах механический пресс, как правило, является наиболее экономически выгодным выбором.
Распространенные ошибки при выборе, которые приводят к скрытым затратам
В ходе проверок закупок постоянно выявляются четыре типичных ошибки:
Расчет грузоподъемности исходя из самого толстого материала, который вы «могли бы» использовать, а не из ваших подтвержденных производственных характеристик.
Неучёт соответствия системы подачи конфигурации вашей матрицы. Пресс с ступенчатой подачей, подающий прогрессивная матрица приводит к ошибкам регистрации на всех станциях.
Пропуск проверок параллельности ползуна. Даже наклон ползуна на 0,1 мм накапливается за тысячи ударов и приводит к расширению диапазонов допусков.
Отсутствие указания зазора между матрицами в техническом паспорте пресса. Недостаточный зазор приводит к образованию заусенцев и ускоренному износу износ инструмента на гранях кубика.
В ходе предпродажной проверки обратите внимание на каждый пункт. Краткая техническая экспертиза позволяет сэкономить недели на устранении неполадок в процессе производства и повторных доработках.
## Практические вопросы, которые следует учесть перед выбором пресса для штамповки металла
Какой тоннаж мне на самом деле нужен?
Рассчитайте необходимое усилие исходя из площади сдвига материала, а затем умножьте его на коэффициент безопасности 1,5. Инженерная служба вашего поставщика может проверить эти расчёты с учётом конкретной конструкции штампа и марки материала.
Можно ли на одном прессе обрабатывать листы разной толщины?
Как правило, нет. Большинство прессов настроены на диапазон толщины примерно ±0,5 мм. Детали различной толщины следует обрабатывать на специальном прессе или сервоприводе с регулируемым зазором между матрицами.
Как проверить точность совмещения матриц?
Перед окончательной доработкой инструмента ознакомьтесь с техническими характеристиками пресса в части повторяемости заднего упора (часто составляет ±0,025 мм на прецизионных установках) и убедитесь, что сумма допусков вашего комплекта штампов соответствует этому значению.
Какой интервал технического обслуживания следует запланировать?
Смазка каждые 8–10 часов работы, полная проверка подшипников каждые 2 000 часов, а также проверка сцепления или тормозов в соответствии с графиком производителя оригинального оборудования. Уточните эти интервалы у производителя пресса в письменной форме.
Принятие правильного долгосрочного решения
Выбранный вами сегодня пресс определяет качество деталей, уровень брака и срок службы инструмента на долгие годы вперед. Правильно подобранный пресс для штамповки металла сокращает объем доработок, продлевает срок службы кристалла и обеспечивает стабильность производственного графика при изменениях объемов производства.
Если вы выбираете пресс для производства конкретного семейства деталей, компания YPMFG готова проанализировать ваши чертежи, спецификации материалов и планируемый объем производства. Пришлите нам свои параметры, и мы подтвердим необходимую мощность пресса, конфигурацию подачи и возможность соблюдения допусков, прежде чем вы примите окончательное решение о покупке.