Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
Una prensa de estampación de metal da forma a chapas metálicas planas para convertirlas en piezas precisas mediante matrices progresivas o herramientas de una sola estación. La elección de la prensa adecuada depende de cuatro factores: la capacidad de tonelaje, la longitud de carrera, el tipo de sistema de alimentación y la tolerancia que se puede alcanzar en las piezas. Seleccionar una prensa con un tonelaje insuficiente provoca la deformación de la matriz y la desviación dimensional. Elegir una con un tonelaje excesivo supone un desperdicio de energía y aumenta el mantenimiento. La mayoría de las piezas de producción se sitúan entre 5 y 100 toneladas, aunque los trabajos con calibres gruesos pueden requerir más de 200 toneladas. Antes de tomar una decisión, compara los planos de tus piezas con la ficha técnica de la prensa y confirma el espacio libre para el juego de troqueles.
Dispones de un plano de pieza, una especificación de materiales y un objetivo de volumen de producción. La prensa que elijas determinará si esos objetivos son alcanzables a un coste aceptable. YPMFG colabora con compradores que necesitan ajustar un prensa de estampación de metal a los requisitos específicos de las piezas sin gastar de más en capacidades que nunca van a utilizar.
Qué hace realmente una prensa de estampación de metal
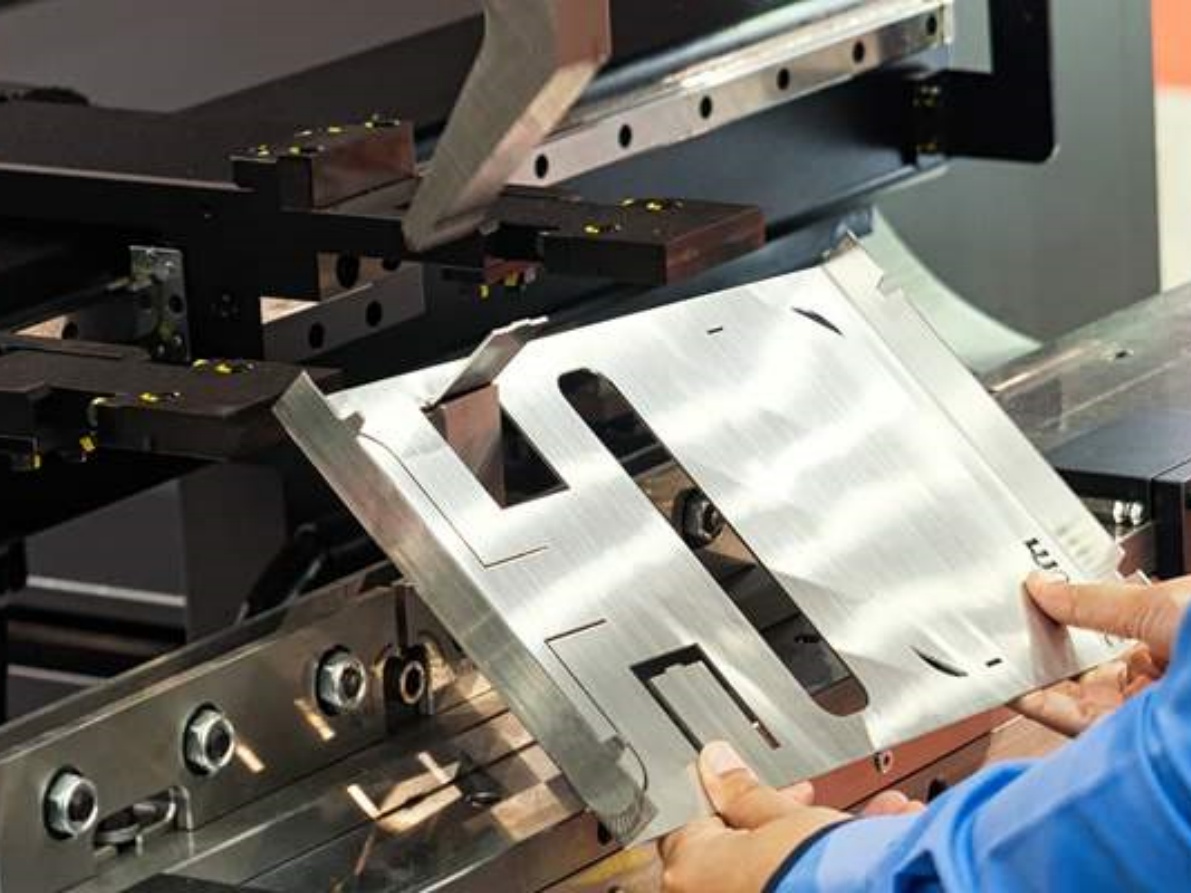
Una prensa de estampación aplica una fuerza descendente controlada a través de un juego de matrices para cortar, doblar o conformar chapa metálica. El proceso se repite miles de veces por hora en las series de producción. Es importante comprender el mecanismo de carrera, ya que determina la velocidad del ciclo, la curva de fuerza y la compatibilidad de las matrices.
Características técnicas clave que hay que comprobar antes de la compra
Antes de seleccionar una prensa, comprueba que estos parámetros se ajusten a los planos de tus piezas y al tipo de material:

Comprueba cada valor comparándolo con tu plano técnico. Una prensa «universal» rara vez es adecuada para una familia específica de piezas. YPMFG puede revisar las especificaciones de tus piezas y confirmar si la capacidad nominal de una prensa determinada cubre tu banda de tolerancia y tu gama de materiales.
Tipos de prensas: mecánicas, hidráulicas y servoaccionadas
Las prensas mecánicas utilizan un cigüeñal y un volante. Ofrecen carreras rápidas y uniformes, ideales para grandes volúmenes de estampado progresivo ciclos. Las prensas hidráulicas ofrecen curvas de fuerza ajustables para operaciones de conformado complejas o progresivas. Las prensas servoaccionadas permiten programar la posición del émbolo, lo que resulta útil con matrices de múltiples operaciones y materiales delicados para resortes.
La disyuntiva es entre velocidad y flexibilidad. Las unidades mecánicas tienen un ciclo más rápido, pero no pueden variar la fuerza durante la carrera. Las unidades servo funcionan más lentamente por ciclo, pero reducen los desechos en materiales finos o con gran retroceso elástico. Para la producción constante de una sola pieza en grandes volúmenes, una prensa mecánica suele ser la opción más rentable.
Errores habituales en la selección que generan costes ocultos
Hay cuatro errores que se repiten con frecuencia en las revisiones de las contrataciones públicas:
Calcular el tonelaje en función del material más grueso que «podrías» utilizar, en lugar de basarte en las especificaciones de producción confirmadas.
No tener en cuenta la alineación del sistema de alimentación con la disposición de los troqueles. Una prensa de alimentación por pasos que alimenta un matriz progresiva provoca errores de registro en todas las estaciones.
Omitir las comprobaciones de paralelismo del carro. Incluso una inclinación del carro de tan solo 0,1 mm se acumula tras miles de golpes y amplía tus bandas de tolerancia.
No se confirma el juego de los troqueles en la ficha técnica de la prensa. Un juego insuficiente provoca la formación de rebabas y acelera desgaste de las herramientas en las caras del dado.
Analiza cada punto durante tu auditoría previa a la compra. Una breve revisión técnica te ahorrará semanas de depuración en producción y ciclos de reelaboración.
## Preguntas prácticas antes de elegir una prensa de estampación de metales
¿De qué tonelaje necesito realmente?
Calcula la fuerza necesaria a partir del área de corte del material y, a continuación, multiplícala por un factor de seguridad de 1,5. El equipo de ingeniería de tu proveedor puede verificar este cálculo en función del diseño específico de tu troquel y del tipo de material.
¿Puedo mezclar chapas de diferentes espesores en la misma prensa?
Normalmente no. La mayoría de las prensas están ajustadas para un rango de espesor de aproximadamente ±0,5 mm. Para procesar piezas de espesores mixtos, utiliza una prensa específica o una unidad servo con holgura de troquel ajustable.
¿Cómo puedo comprobar la precisión del registro de los troqueles?
Consulta las especificaciones técnicas de la prensa en cuanto a la repetibilidad del tope trasero (que suele ser de ±0,025 mm en las máquinas de precisión) y comprueba que la suma de tolerancias de tu juego de troqueles se ajuste a ese valor antes de dar por finalizado el utillaje.
¿Qué periodicidad de mantenimiento debo prever?
Lubricación cada 8-10 horas de funcionamiento, inspección completa de los cojinetes cada 2.000 horas y comprobaciones del embrague o del freno según el programa del fabricante original. Confirma estos intervalos por escrito con el fabricante de la prensa.
Tomar la decisión correcta a largo plazo
La prensa que elijas hoy determinará la calidad de tus piezas, la tasa de desechos y la vida útil de las herramientas durante los próximos años. Una combinación adecuada prensa de estampación de metal reduce las repeticiones de trabajo, prolonga la vida útil del troquel y mantiene estable tu calendario de producción ante cambios en el volumen de producción.
Si está evaluando una prensa para una familia de piezas concreta, YPMFG puede revisar sus planos, las especificaciones de los materiales y el volumen previsto. Envíenos sus parámetros y le confirmaremos la potencia necesaria de la prensa, la configuración de alimentación y la viabilidad de las tolerancias antes de que se comprometa a realizar la compra.