Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
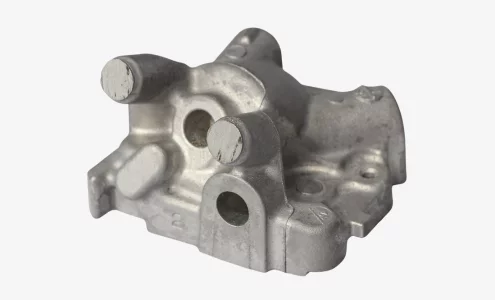
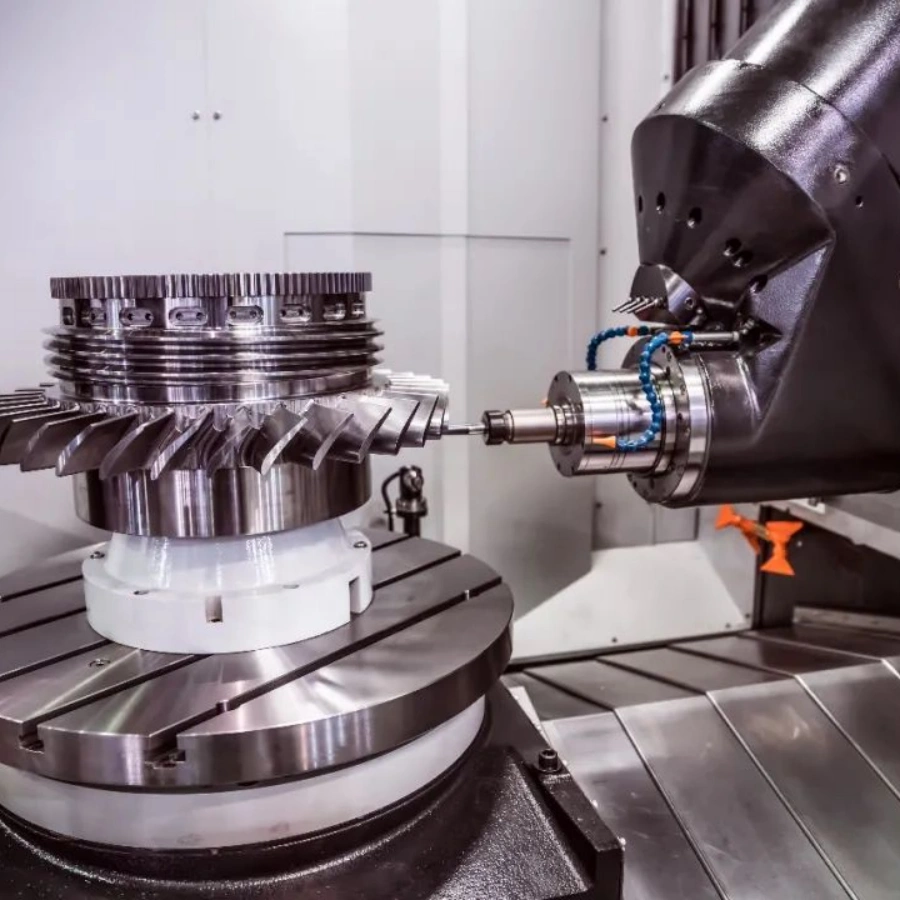
Стальные автозапчасти, изготовленные литьём по выплавляемым моделям, получают путём заливки расплавленной стали в точную керамическую оболочковую форму, что даёт компоненты, близкие к конечной форме, со сложной внутренней геометрией. Процесс подходит для высоконагруженных применений, таких как картеры коробок передач, опоры двигателя и кронштейны подвески для которых важны повторяемость размеров и прочность. Перед запуском производства уточните марку стали, допуски литья, последующие операции механической обработки и документацию об испытаниях материала. Сочетание литье по выплавке моделей с Станок с ЧПУd-компоненты обеспечивает соответствие и сложной базовой формы, и точных элементов требованиям спецификации.
Многие команды по закупкам в автомобильной отрасли нуждаются в стальных деталях, достаточно прочных для циклических нагрузок и при этом достаточно сложных, чтобы сократить число сборочных операций. Литьё по выплавляемым моделям даёт плотные формы, которые было бы дорого ковать или обрабатывать из цельного пруткового проката. Это особенно актуально для проектов, где снижение массы детали и конструктивная целостность должны сочетаться. В компании YPMFG, мы помогаем закупщикам замкнуть цикл между проектированием литья, операциями чистовой обработки на станках с ЧПУ, и финальной проверкой качества для проектов стальных автозапчастей.
Что отличает литьё стали по выплавляемым моделям
Одна стальная деталь, отлитая по выплавляемым моделям, может включать рёбра, бобышки и внутренние полости, которые иначе потребовали бы нескольких сварных конструкций или механически обработанных подузлов. Это сокращает количество деталей и трудозатраты на сборку на производственной линии. Литая заготовка также позволяет затем обрабатывать отверстия под болты, посадочные поверхности и сопрягаемые элементы без дополнительных сварных швов или крепёжных соединений.
Керамическая оболочка воспроизводит мелкие детали поверхности модели, обеспечивая заметно более гладкую поверхность отливки, чем литье в песчаные формы. Это уменьшает объём материала, снимаемого при последующей механической обработке, сокращая время цикла и износ инструмента.
Распространённые марки автомобильной стали включают AISI 1045, 4140, 4340 и 8640. Для большинства несущих кронштейнов и корпусов 4140 или 4340 с закалкой и отпуском дают практичный баланс вязкости и износостойкости. В отличие от литья в песчаные формы,оболочковый процесс сохраняет размерную стабильность на протяжении тысяч циклов, что важно для крупносерийных автомобильных программ.
Основные технические характеристики, которые необходимо проверить перед оформлением заказа
Используйте таблицу ниже как контрольный список при оценке коммерческого предложения поставщика.
Небольшой пробел в спецификации по любой строке может вылиться в дорогостоящую переделку или отказ изделия в эксплуатации. Например, допуск ±0.3 мм на отливке 120 мм — это жёсткое требование, часто излишнее для несущего кронштейна. Отправьте комплект чертежей и требования к материалу в YPMFG для проверки размеров и технологичности до утверждения оснастки и конструкции оболочки.
Типичные ошибки и способы их избежать
Непроектированные литники и прибыли. Без плана направленной кристаллизации появляются внутренняя пористость и усадочные раковины. Попросите поставщика предоставить схему литников и прибылей или моделирование кристаллизации до изготовления оснастки.
Отсутствие прослеживаемости материала. Подмена марки стали — реальный риск. Требуйте прослеживаемость материалов документ, включая сертификат металлургического завода и химический анализ на уровне партии, для каждой плавки—не только для опытной партии.
Недостаточный припуск на обработку. Если литейный допуск слишком жёсткий, Обработка на станках с ЧПУ становится единственной страховкой, увеличивая время цикла. Убедитесь, что оставшаяся глубина припуска покрывает вылет инструмента.
Отсутствие данных контроля после литья. Фиксируйте размеры по КИМ или 3D-сканированием до и после термообработки, поскольку типично размерное смещение 0.1–0.3 мм.

Каждую из этих ошибок легче выявить на этапе проверки чертежей, чем после отгрузки первой партии. Структурированный аудит перед запуском производства экономит недели работы по урегулированию.
Вопросы, которые часто задают покупатели
Можно ли обрабатывать стальные детали, отлитые по выплавляемым моделям, с жёсткими допусками?
Да, но зона обработки ограничена структурой зерна и твёрдостью после термообработки. Для элементов, требующих ±0.02 мм или точнее, планируйте отдельный проход обработки с проверенной оснасткой и убедитесь, что оставшийся припуск покрывает вылет инструмента.
Какие марки стали наиболее распространены для несущих автозапчастей?
4140 и 4340 преобладают благодаря балансу прочности и вязкости. 8640 встречается в более нагруженных применениях; 1045 подходит для менее ответственных кронштейнов. Подходящая марка зависит от целевого ресурса по усталости и требований к сварным швам.
Как соотносятся затраты с ковкой такой же детали?
Литьё по выплавляемым моделям конкурентоспособно для деталей массой более 100 г со сложной геометрией, поскольку оно исключает многостадийную ковку и тяжёлое фрезерование. Для простых валов в больших объёмах ковка всё ещё выигрывает. Сравнительный анализ затрат с использованием вашей фактической геометрии прояснит точку перехода.
Нужна ли мне проверка технологичности литья?
Для стенок тоньше 5 мм или глубоких внутренних полостей проверка DFC настоятельно рекомендуется. Она выявляет дефекты кристаллизации до утверждения оснастки и обычно снижает долю брака при изготовлении первой детали.
Какого срока изготовления следует ожидать?
Производство оболочковых форм обычно занимает от 8 до 14 недель с момента утверждения чертежа до первой детали, в зависимости от геометрии и циклов термообработки. Опытные единичные заливки могут быть быстрее. Заложите запас на испытания материала в графике проекта.
Нужна помощь в выборе литья стали по выплавляемым моделям для вашего проекта?
Правильный партнёр должен понимать ваши требования к последующей обработке, обеспечивать полную прослеживаемость материала и выявлять конструктивные проблемы до запуска в производство. Запросите план кристаллизации, отчёты КИМ по опытной партии и чёткий протокол переделки.
Если у вас на рассмотрении чертёж или BOM стальной автозапчасти, отправьте требования в YPMFG для инженерной оценки. Мы можем проверить допуски, предложить оптимальные марки стали и описать комбинированный путь «литьё + обработка», который позволит уложиться в график и бюджет проекта.