German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
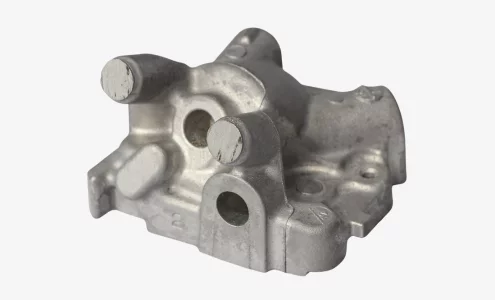
Stahl-Autoteile im Feinguss entstehen durch das Gießen von flüssigem Stahl in eine Präzisions-Keramikform, wodurch endkonturnahe Bauteile mit komplexen Innenkonturen entstehen. Das Verfahren eignet sich für hochbeanspruchte Anwendungen wie Getriebegehäuse, Motorlager und Aufhängungshalter bei denen Maßwiederholgenauigkeit und Festigkeit wichtig sind. Klären Sie vor der Produktionsfreigabe die Stahlsorte, Gusstoleranzen, nachfolgende Bearbeitungsschritte und Werkstoffprüfzeugnisse. Die Kombination von Feinguss mit CNC-Maschined-Komponenten stellt sicher, dass sowohl die komplexe Grundform als auch die Präzisionsmerkmale der Spezifikation entsprechen.
Viele Beschaffungsteams in der Automobilbranche benötigen Stahlteile, die stark genug für zyklische Belastung und zugleich komplex genug sind, um Montageschritte einzusparen. Feinguss liefert dichte Formen, deren Schmieden oder Zerspanen aus Vollmaterial kostspielig wäre. Das ist besonders relevant für Programme, bei denen Gewichtsreduzierung und strukturelle Integrität gleichzeitig gefordert sind. Bei YPMFG, helfen wir Einkäufern, den Kreislauf zwischen Gusskonstruktion, CNC-Endbearbeitungsoperationen, und abschließender Qualitätsprüfung für Stahl-Autoteile-Programme zu schließen.
Was Stahl-Feinguss auszeichnet
Ein einzelnes Stahl-Feingussteil kann Rippen, Dome und innere Hohlräume integrieren, die sonst mehrere Schweißbaugruppen oder spanend gefertigte Unterbaugruppen erfordern würden. Dadurch sinken Teilezahl und Montageaufwand in der Produktionslinie. Der Gussrohling ermöglicht zudem die anschließende Bearbeitung von Schraubenlöchern, Auflageflächen und Passmerkmalen ohne zusätzliche Schweiß- oder Schraubverbindungen.
Die Keramikschale bildet feine Oberflächendetails des Modells ab und liefert eine Gussoberfläche, die deutlich glatter ist als beim Sandguss. Dadurch muss bei der nachfolgenden Bearbeitung weniger Material entfernt werden, was Zykluszeit und Werkzeugverschleiß reduziert.
Gängige Automobil-Stahlsorten sind AISI 1045, 4140, 4340 und 8640. Für die meisten Strukturhalterungen und Gehäuse bietet 4140 oder 4340 mit Vergütung ein praktisches Gleichgewicht aus Zähigkeit und Verschleißfestigkeit. Anders als beim Sandguss hält das Schalenverfahren die Maßkonsistenz über Tausende Zyklen, was für Großserienprogramme der Automobilindustrie wichtig ist.
Wichtige Spezifikationen, die vor der Bestellung zu überprüfen sind
Nutzen Sie die folgende Tabelle als Prüfliste bei der Bewertung des Angebots eines Lieferanten.
Eine kleine Spezifikationslücke in einer beliebigen Zeile kann sich zu kostspieliger Nacharbeit oder einer Ablehnung im Feld ausweiten. Zum Beispiel ist die Forderung von ±0.3 mm bei einem 120 mm großen Gussteil aggressiv und für eine Strukturhalterung oft unnötig. Senden Sie Ihr Zeichnungspaket und Ihre Materialanforderungen an YPMFG für eine Maß- und Prozessprüfung, bevor Sie Werkzeug und Schalendesign final festlegen.
Häufige Fallstricke und wie Sie sie vermeiden
Nicht ausgelegte Anguss- und Speisersysteme. Ohne einen Plan für gerichtete Erstarrung entstehen innere Porosität und Lunker. Bitten Sie den Lieferanten, vor der Werkzeugfertigung ein Anguss- und Speiserlayout oder eine Erstarrungssimulation vorzulegen.
Keine Materialrückverfolgbarkeit. Der Austausch der Stahlsorte ist ein reales Risiko. Fordern Sie ein Rückverfolgbarkeit von Materialien Dokument, einschließlich Werkszeugnis und chemischer Analyse auf Chargenebene, für jede Schmelze—nicht nur für die Pilotcharge.
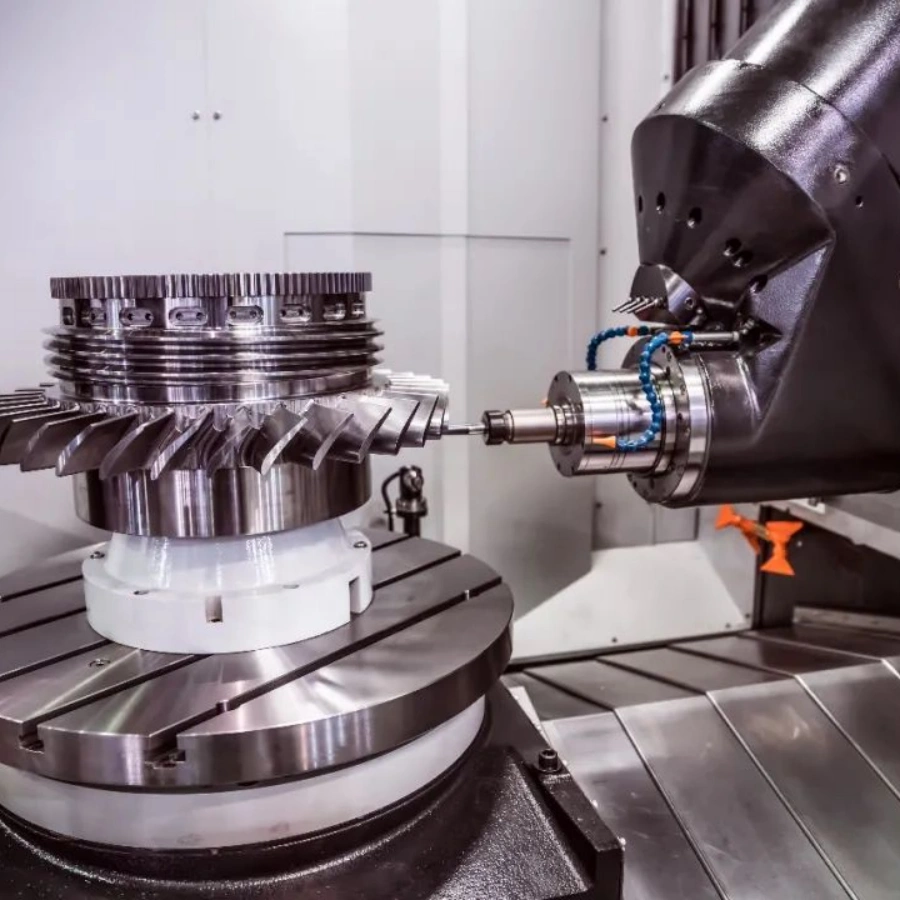
Unzureichende Bearbeitungszugabe. Wenn die Gusstoleranz zu eng ist, CNC-Bearbeitung wird sie zum einzigen Sicherheitsnetz und treibt die Zykluszeit in die Höhe. Prüfen Sie, ob die verbleibende Aufmaßtiefe den Werkzeugüberstand abdeckt.
Fehlende Prüfdaten nach dem Guss. Erfassen Sie KMM- oder 3D-Scan-Maße vor und nach der Wärmebehandlung, denn eine Maßverschiebung von 0.1–0.3 mm ist typisch.

Jeder dieser Fehler lässt sich in der Zeichnungsprüfung leichter erkennen als nach Auslieferung der ersten Charge. Ein strukturiertes Audit vor der Produktion spart Wochen an Klärungsarbeit.
Fragen, die Käufer häufig stellen
Können Stahl-Feingussteile mit engen Toleranzen bearbeitet werden?
Ja, aber die zerspanbare Zone wird durch die Kornstruktur und die Härte nach der Wärmebehandlung begrenzt. Für Merkmale, die ±0.02 mm oder besser erfordern, planen Sie einen dedizierten Bearbeitungsgang mit verifizierter Vorrichtung und stellen Sie sicher, dass das verbleibende Aufmaß den Werkzeugüberstand abdeckt.
Welche Stahlsorten sind für tragende Autoteile am gebräuchlichsten?
4140 und 4340 dominieren wegen ihres Gleichgewichts zwischen Festigkeit und Zähigkeit. 8640 kommt bei höher beanspruchten Anwendungen zum Einsatz; 1045 eignet sich für weniger kritische Halterungen. Die richtige Sorte hängt von Ihrer Ziel-Ermüdungslebensdauer und etwaigen Anforderungen an Schweißverbindungen ab.
Wie schneiden die Kosten im Vergleich zum Schmieden desselben Teils ab?
Feinguss ist für Teile über 100 g mit komplexer Geometrie wettbewerbsfähig, weil mehrstufiges Schmieden und schweres Fräsen entfallen. Bei einfachen Wellen in hoher Stückzahl gewinnt das Schmieden weiterhin. Ein direkter Kostenvergleich anhand Ihrer tatsächlichen Geometrie verdeutlicht den Umschlagpunkt.
Brauche ich eine Prüfung zur gussgerechten Konstruktion?
Bei Wandstärken unter 5 mm oder tiefen inneren Hohlräumen wird eine DFC-Prüfung dringend empfohlen. Sie erkennt Erstarrungsfehler, bevor Werkzeuge in Auftrag gegeben werden, und senkt in der Regel die Ausschussrate beim Erstmuster.
Mit welcher Lieferzeit sollte ich rechnen?
Die Schalenformfertigung dauert typischerweise 8 bis 14 Wochen von der Zeichnungsfreigabe bis zum Erstmuster, je nach Geometrie und Wärmebehandlungszyklen. Prototypenläufe mit Einzelguss können schneller sein. Planen Sie Puffer für die Werkstoffprüfung in Ihren Programmzeitplan ein.
Benötigen Sie Unterstützung bei der Auswahl von Stahl-Feinguss für Ihr Programm?
Der richtige Partner sollte Ihre nachgelagerten Bearbeitungsanforderungen verstehen, vollständige Materialrückverfolgbarkeit bieten und Designprobleme aufzeigen, bevor sie in die Produktion gelangen. Fragen Sie nach einem Erstarrungsplan, KMM-Berichten aus der Pilotcharge und einem klaren Nacharbeitsprotokoll.
Wenn Sie eine Zeichnung oder Stückliste für ein Stahl-Autoteil prüfen lassen, senden Sie die Spezifikationen an YPMFG für eine technische Bewertung. Wir können Toleranzen prüfen, optimale Stahlsorten vorschlagen und den kombinierten Weg aus Guss und Bearbeitung skizzieren, der Ihr Programm im Zeitplan und im Budget hält.