French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

Réponse rapide :
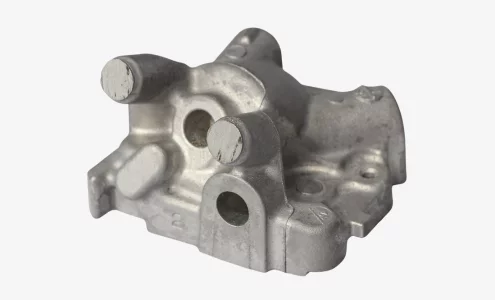
Les pièces automobiles en acier coulées à la cire perdue sont fabriquées en versant de l'acier en fusion dans un moule en coquille céramique de précision, produisant des composants proches de la forme nette avec des géométries internes complexes. Le procédé convient aux applications très sollicitées telles que les carters de transmission, les supports moteur et les supports de suspension pour lesquelles la répétabilité dimensionnelle et la résistance sont essentielles. Avant de lancer la production, confirmez la nuance d’acier, les tolérances de fonderie, les opérations d’usinage ultérieures et les documents de contrôle matière. L’association de moulage de précision avec Machine à commande numériquecomposants garantit que la forme de base complexe et les caractéristiques de précision respectent la spécification.
De nombreuses équipes d'approvisionnement automobile ont besoin de pièces en acier assez résistantes pour une charge cyclique, mais assez complexes pour réduire les étapes d'assemblage. La coulée à la cire perdue produit des formes denses qu'il serait coûteux de forger ou d'usiner dans la masse. Cela est particulièrement pertinent pour les programmes où la réduction du poids des pièces et l'intégrité structurelle doivent coexister. Chez YPMFG, nous aidons les acheteurs à boucler la boucle entre la conception de la coulée, les opérations de finition CNC, et la vérification finale de la qualité pour les programmes de pièces automobiles en acier.
Ce qui distingue la coulée à la cire perdue en acier
Une seule pièce en acier coulée à la cire perdue peut intégrer des nervures, des bossages et des cavités internes qui exigeraient autrement plusieurs assemblages soudés ou sous-ensembles usinés. Cela réduit le nombre de pièces et la main-d'œuvre d'assemblage sur la ligne de production. L'ébauche coulée supporte aussi l'usinage ultérieur des trous de boulons, des surfaces d'appui et des formes d'accouplement sans joints soudés ni fixations secondaires.
La coque en céramique reproduit les détails fins de la surface du modèle et donne une surface brute de fonderie nettement plus lisse que celle obtenue par moulage au sable. Cela réduit la quantité de matière à enlever lors de l’usinage secondaire, ainsi que le temps de cycle et l’usure des outils.
Les nuances d'acier automobile courantes incluent AISI 1045, 4140, 4340 et 8640. Pour la plupart des supports et carters structurels, le 4140 ou le 4340 avec traitement de trempe et revenu offre un équilibre pratique entre ténacité et résistance à l'usure. Contrairement au moulage en sable, le procédé à coquille maintient la constance dimensionnelle sur des milliers de cycles, ce qui compte pour les programmes automobiles à grand volume.
Caractéristiques techniques à vérifier avant de passer commande
Utilisez le tableau ci-dessous comme liste de contrôle lors de l'évaluation du devis d'un fournisseur.
Un petit écart de spécification dans n'importe quelle ligne peut dégénérer en reprise coûteuse ou en rejet sur le terrain. Par exemple, exiger ±0,3 mm sur une pièce coulée de 120 mm est ambitieux et souvent inutile pour un support structurel. Envoyez votre dossier de plans et vos exigences matière à YPMFG pour un examen dimensionnel et de procédé avant de finaliser l'outillage et la conception de la coquille
Pièges courants et comment les éviter
Attaques et masselottes non conçues. Sans plan de solidification dirigée, la porosité interne et les retassures apparaissent. Demandez au fournisseur de partager une implantation des attaques et des masselottes ou une simulation de solidification avant la réalisation de l'outillage.
Absence de traçabilité matière. La substitution de la nuance d'acier est un risque réel. Exigez un traçabilité des matériaux document, incluant un certificat d'aciérie et une analyse chimique au niveau du lot, pour chaque coulée—pas seulement le lot pilote.
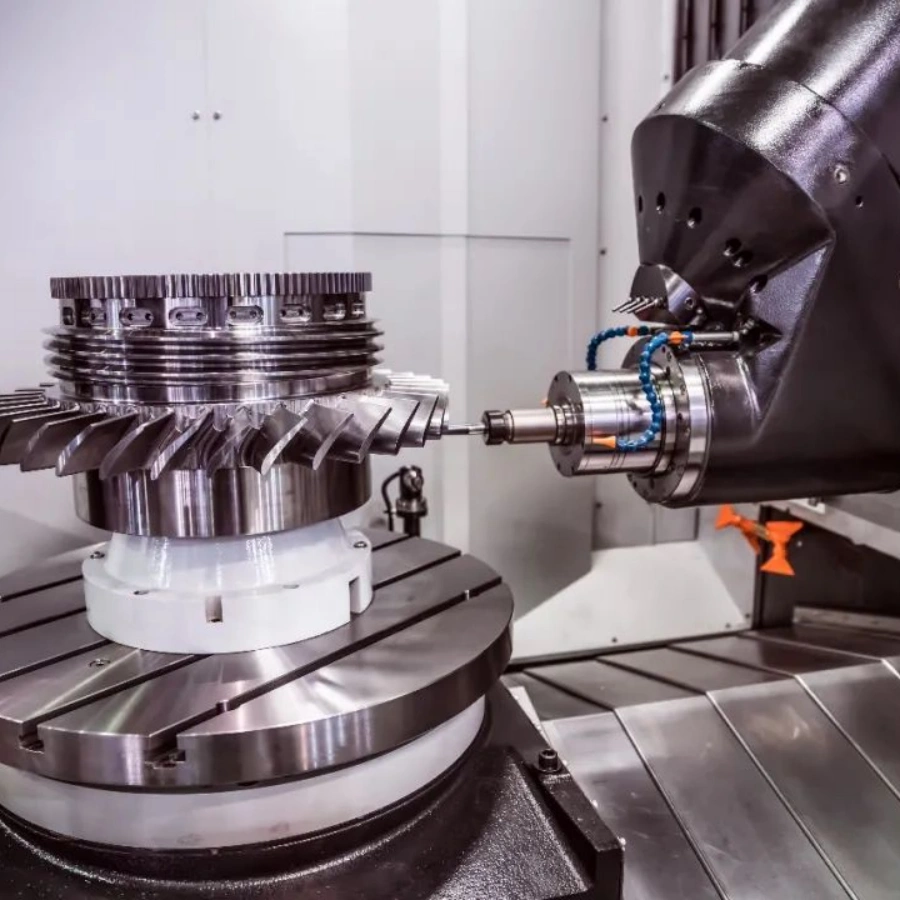
Surépaisseur d'usinage insuffisante. Si la tolérance de coulée est trop serrée, Usinage CNC devient le seul filet de sécurité, ce qui augmente le temps de cycle. Vérifiez que la profondeur de matière restante couvre le porte-à-faux de l'outil.
Données de contrôle après coulée manquantes. Relevez les dimensions au CMM ou par scan 3D avant et après le traitement thermique, car un décalage dimensionnel de 0.1–0.3 mm est courant.

Chacune de ces défaillances est plus facile à détecter au stade de la revue de plan qu'après l'expédition du premier lot. Un audit structuré avant production économise des semaines de travail de traitement.
Questions fréquemment posées par les acheteurs
Les pièces en acier coulées à la cire perdue peuvent-elles être usinées avec des tolérances serrées ?
Oui, mais la zone usinable est limitée par la structure de grain et la dureté après traitement thermique. Pour les caractéristiques exigeant ±0.02 mm ou mieux, prévoyez une passe d'usinage dédiée avec un montage d'usinage validé et confirmez que la matière restante couvre le porte-à-faux de l'outil.
Quelles nuances d'acier sont les plus courantes pour les pièces automobiles porteuses ?
4140 et 4340 dominent pour leur équilibre résistance-ténacité. 8640 apparaît dans les applications plus sollicitées ; 1045 convient aux supports moins critiques. La bonne nuance dépend de votre objectif de durée de fatigue et des exigences de joint soudé.
Comment le coût se compare-t-il au forgeage de la même pièce ?
Le coulage à la cire perdue est compétitif pour les pièces de plus de 100 g à géométrie complexe, car il élimine le forgeage multi-étapes et le fraisage lourd. Pour les arbres simples à grand volume, le forgeage reste gagnant. Une analyse de coûts utilisant votre géométrie réelle clarifiera le point de bascule.
Ai-je besoin d'une revue de conception pour la coulée ?
Pour les parois inférieures à 5 mm ou les cavités internes profondes, une revue DFC est fortement recommandée. Elle détecte les défauts de solidification avant l'engagement de l'outillage et réduit généralement le taux de rejet des premières pièces.
Quel délai de livraison dois-je prévoir ?
La production en moule-coquille demande généralement 8 à 14 semaines entre l'approbation du plan et la première pièce, selon la géométrie et les cycles de traitement thermique. Les essais prototypes en coulée unique peuvent être plus rapides. Prévoyez une marge pour les essais matière dans votre planning.
Besoin d'aide pour choisir le coulage à la cire perdue de l'acier pour votre programme ?
Le bon partenaire doit comprendre vos exigences d'usinage en aval, fournir une traçabilité matière complète et signaler les problèmes de conception avant qu'ils n'atteignent la production. Demandez un plan de solidification, les rapports CMM du lot pilote et un protocole de reprise clair.
Si vous avez un plan ou une nomenclature de pièce automobile en acier en cours de revue, envoyez les spécifications à YPMFG pour une évaluation d'ingénierie. Nous pouvons examiner les tolérances, suggérer les nuances d'acier optimales et tracer le parcours combiné coulée + usinage qui maintient votre programme dans les délais et le budget.