Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Resposta rápida:
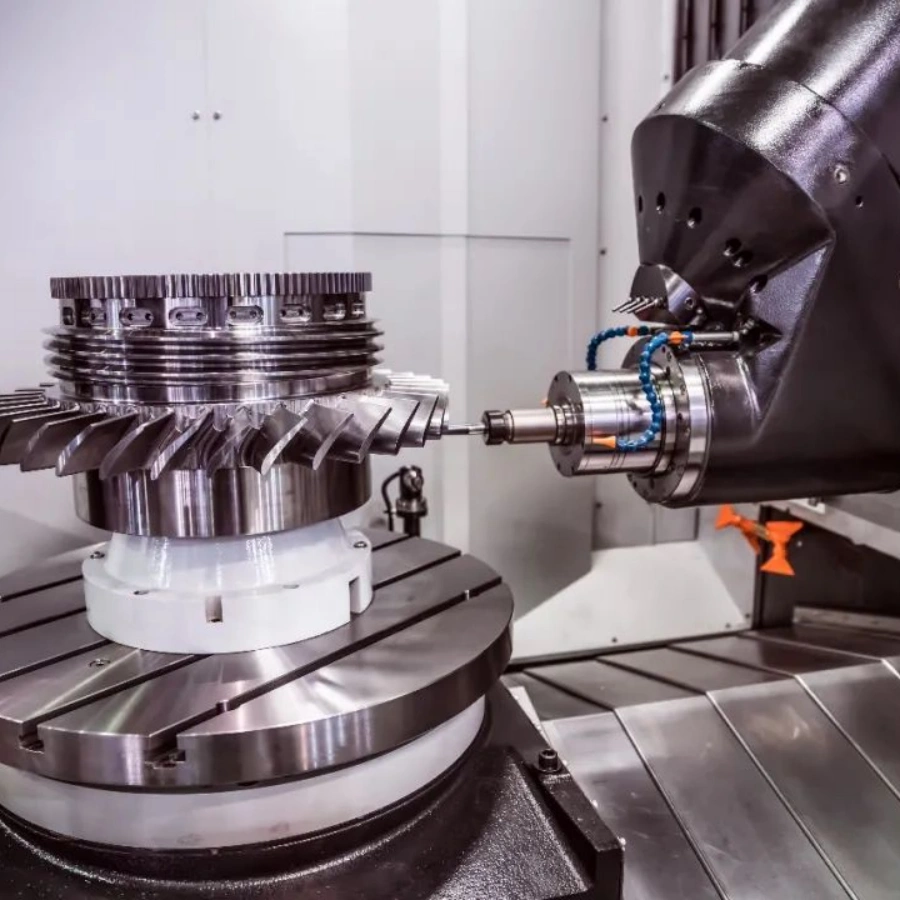
As peças automotivas de aço por fundição por cera perdida são feitas despejando aço fundido em um molde de casca cerâmica de precisão, produzindo componentes com forma quase final e geometrias internas complexas. O processo é adequado a aplicações de alta solicitação, como carcaças de transmissão, suportes de motor e suportes de suspensão onde a repetibilidade dimensional e a resistência são fundamentais. Antes de dar início à produção, confirme o tipo de aço, tolerâncias de fundição, operações pós-usinagem e documentação de ensaios de materiais. Emparelhamento fundição por cera perdida com máquina CNCcomponentes d garante que tanto a forma base complexa quanto os recursos de precisão atendam à especificação.
Muitas equipes de compras automotivas precisam de peças de aço fortes o suficiente para carregamento cíclico e complexas o suficiente para reduzir etapas de montagem. A fundição por cera perdida entrega formas densas que seriam caras de forjar ou usinar a partir de barra maciça. Isso é especialmente relevante para programas em que a redução de peso da peça e a integridade estrutural precisam coexistir. Na YPMFG, ajudamos compradores a fechar o ciclo entre o projeto de fundição, operações de acabamento CNC, e a verificação final de qualidade para programas de peças automotivas de aço.
O que diferencia a fundição de aço por cera perdida
Uma única peça de aço fundida por cera perdida pode incorporar nervuras, reforços e cavidades internas que de outra forma exigiriam várias soldagens ou subconjuntos usinados. Isso reduz a contagem de peças e a mão de obra de montagem na linha de produção. O bruto fundido também permite a usinagem subsequente de furos de parafuso, superfícies de assentamento e recursos de encaixe sem juntas secundárias de solda ou fixadores.
O revestimento cerâmico captura os detalhes finos da superfície do molde, proporcionando um acabamento “tal como fundido” visivelmente mais liso do que fundição em areia. Isso significa que é necessário remover menos material durante a usinagem secundária, reduzindo o tempo de ciclo e o desgaste da ferramenta.
Graus de aço automotivos comuns incluem AISI 1045, 4140, 4340 e 8640. Para a maioria dos suportes e carcaças estruturais, o 4140 ou 4340 com tratamento de têmpera e revenimento oferece um equilíbrio prático entre tenacidade e resistência ao desgaste. Diferentemente da fundição em areia,o processo de casca mantém a consistência dimensional ao longo de milhares de ciclos, o que importa para programas automotivos de alto volume.
Especificações importantes a serem verificadas antes de fazer o pedido
Use a tabela abaixo como lista de verificação ao avaliar o orçamento de um fornecedor.
Uma pequena lacuna de especificação em qualquer linha pode gerar retrabalho caro ou rejeição em campo. Por exemplo, exigir ±0,3 mm em uma fundição de 120 mm é agressivo e muitas vezes desnecessário para um suporte estrutural. Envie seu pacote de desenhos e requisitos de material para YPMFG para uma revisão dimensional e de processo antes de finalizar o ferramental e o projeto da casca.
Armadilhas comuns e como evitá-las
Canais e massalotes não projetados. Sem um plano de solidificação direcional, surgem porosidade interna e cavidades de contração. Peça ao fornecedor que compartilhe um layout de canais e massalotes ou uma simulação de solidificação antes do corte do ferramental.
Sem rastreabilidade de material. A substituição do grau do aço é um risco real. Exija um rastreabilidade de materiais documento, incluindo certificado de usina e análise química por lote, para cada corrida—não apenas o lote piloto.
Sobremetal de usinagem insuficiente. Se a tolerância da fundição for muito apertada, Usinagem CNC torna-se a única rede de segurança, aumentando o tempo de ciclo. Verifique se a profundidade de material restante cobre o balanço da ferramenta.
Dados de inspeção pós-fundição ausentes. Registre dimensões de CMM ou escaneamento 3D antes e depois do tratamento térmico, pois um desvio dimensional de 0,1–0,3 mm é típico.

Cada uma dessas falhas é mais fácil de detectar na etapa de revisão do desenho do que depois que o primeiro lote é enviado. Uma auditoria estruturada de pré-produção economiza semanas de trabalho de disposição.
Perguntas que os compradores costumam fazer
Peças de aço fundidas por cera perdida podem ser usinadas com tolerâncias apertadas?
Sim, mas a zona usinável é limitada pela estrutura de grão e pela dureza após o tratamento térmico. Para recursos que exigem ±0,02 mm ou melhor, planeje uma passada de usinagem dedicada com fixação verificada e confirme se o material restante cobre o balanço da ferramenta.
Quais graus de aço são mais comuns para peças automotivas de suporte de carga?
4140 e 4340 dominam pelo equilíbrio entre resistência e tenacidade. O 8640 aparece em aplicações de maior tensão; o 1045 serve para suportes menos críticos. O grau certo depende da sua meta de vida à fadiga e de quaisquer requisitos de junta soldada.
Como o custo se compara à forjaria da mesma peça?
A fundição por cera perdida é competitiva para peças acima de 100 g com geometria complexa, pois elimina a forjaria em múltiplas etapas e o fresamento pesado. Para eixos simples e de alto volume, a forjaria ainda vence. Uma análise de custo lado a lado usando sua geometria real esclarecerá o ponto de virada.
Preciso de uma revisão de design para fundição?
Para paredes com menos de 5 mm ou cavidades internas profundas, uma revisão de DFC é fortemente recomendada. Ela detecta defeitos de solidificação antes do compromisso com o ferramental e geralmente reduz a taxa de rejeição da primeira peça.
Qual prazo de entrega devo esperar?
A produção em molde de casca normalmente leva de 8 a 14 semanas, da aprovação do desenho à primeira peça, dependendo da geometria e dos ciclos de tratamento térmico. Execuções de protótipo com vazamento único podem ser mais rápidas. Reserve folga para testes de material em relação ao cronograma do seu programa.
Precisa de ajuda para selecionar fundição de aço por cera perdida para o seu programa?
O parceiro certo deve entender seus requisitos de usinagem a jusante, fornecer rastreabilidade completa de material e sinalizar problemas de design antes que cheguem à produção. Peça um plano de solidificação, relatórios de CMM do lote piloto e um protocolo claro de retrabalho.
Se você tem um desenho de peça automotiva em aço ou uma lista de materiais (BOM) em revisão, envie as especificações para YPMFG para uma avaliação de engenharia. Podemos revisar tolerâncias, sugerir os melhores graus de aço e delinear o caminho combinado de fundição mais usinagem que mantém seu programa no prazo e dentro do orçamento.