
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ: Детали, изготовленные на 5-осевых станках с ЧПУ — это детали, геометрия которых требует пятиосевой ориентации инструмента для обработки нескольких граней за одну установку. Они необходимы в тех случаях, когда к подрезам, наклонным отверстиям или сложным контурным поверхностям невозможно получить доступ на 3-осевом станке без переворачивания детали. Компромиссом является более высокая стоимость изготовления одной детали, которая компенсируется сокращением общего времени изготовления, повышенной точностью пересечения элементов и уменьшением совокупной погрешности выравнивания.
Если вы оцениваете, оправдывает ли сложный компонент необходимость 5-осевой настройки, то при принятии решения следует учитывать стоимость детали, сроки изготовления и достижимую Допуски на детали, изготовленные на станках с ЧПУ одновременно. Компания YPMFG сотрудничает с инженерными командами, чтобы определить, действительно ли требуется 5-осевая обработка с ЧПУ или же для выполнения ваших технических требований подойдет более простой способ крепления заготовки. В приведенных ниже разделах рассматриваются практические факторы, определяющие выбор.
Что вы найдете в этом руководстве:
Чем отличаются детали, изготовленные на 5-осевых станках, от деталей, изготовленных на 3-осевых
Когда 5-осевая обработка — это правильный выбор
Факторы, влияющие на стоимость, и контрольный список для предварительного заказа
Вопросы, которые задают покупатели перед оформлением заказа
Как принять решение о настройке для вашей следующей детали
Чем детали, изготовленные на 5-осевых станках, отличаются от деталей, изготовленных на 3-осевых

Основное отличие заключается в возможности доступа инструмента. Трехосный станок перемещается по осям X, Y и Z. Пятиосный станок дополнительно имеет две оси вращения, что позволяет инструменту подходить к детали практически под любым углом. Подрезки, сферические поверхности и элементы под углом можно обрабатывать за одну заправку вместо четырёх или пяти.
Для Детали, изготовленные на 5-осевых станках с ЧПУ, эта возможность настройки за один проход позволяет снизить совокупную погрешность позиционирования. Каждый поворот на 3-осевом станке вносит новую неопределённость в выравнивание, которая накапливается, когда Допуски на детали, изготовленные на станках с ЧПУ находятся в диапазоне ±0,01 мм. В приведенной ниже таблице показано, при каких значениях это различие становится значимым.
В таблице показано, в каких случаях использование 5-осевой обработки меняет результат, а в каких достаточно тщательно спланированного 3-осевого маршрута.
Когда 5-осевая обработка — лучший выбор
Прежде чем принять решение о применении 5-осевой обработки, проверьте три момента. Имеет ли ваша деталь элементы на четырёх или более различных гранях, которые геометрически взаимодействуют друг с другом? Являются ли поверхности органическими, а не простыми призматическими формами? Приведёт ли многократная перенастройка станка к превышению допустимых пределов допусков, установленных для данного применения?
В применение в аэрокосмической и медицинской отраслях, ответ часто бывает утвердительным. Рабочие колеса, хирургические инструменты и корпуса турбин требуют точного совмещения элементов, которое сложно обеспечить при четырёх отдельных установках. Выбор материала Также важно: при обработке титана или инконеля на 5-осевом станке инструмент постоянно находится под оптимальным углом подхода, что снижает нагрев и износ инструмента.
Если ваша деталь представляет собой кронштейн, пластину или простой корпус с элементами на двух-трех гранях, 3-осевая обработка, как правило, обойдется на 30–50 процентов дешевле и обеспечит тот же функциональный результат. Доплата за 5-осевую обработку оправдана геометрией детали, а не маркетинговыми соображениями.
Факторы, влияющие на стоимость, и контрольный список для предварительного заказа
Стоимость единицы пятиосевых деталей выше, чем аналогичных трёхосевых деталей. Эта разница обусловлена стоимостью часа работы станка, сменой инструмента, сложностью программирования в CAM и проектирование светильников. Тщательно составленная техническая спецификация значительно сужает диапазон ценовых предложений.
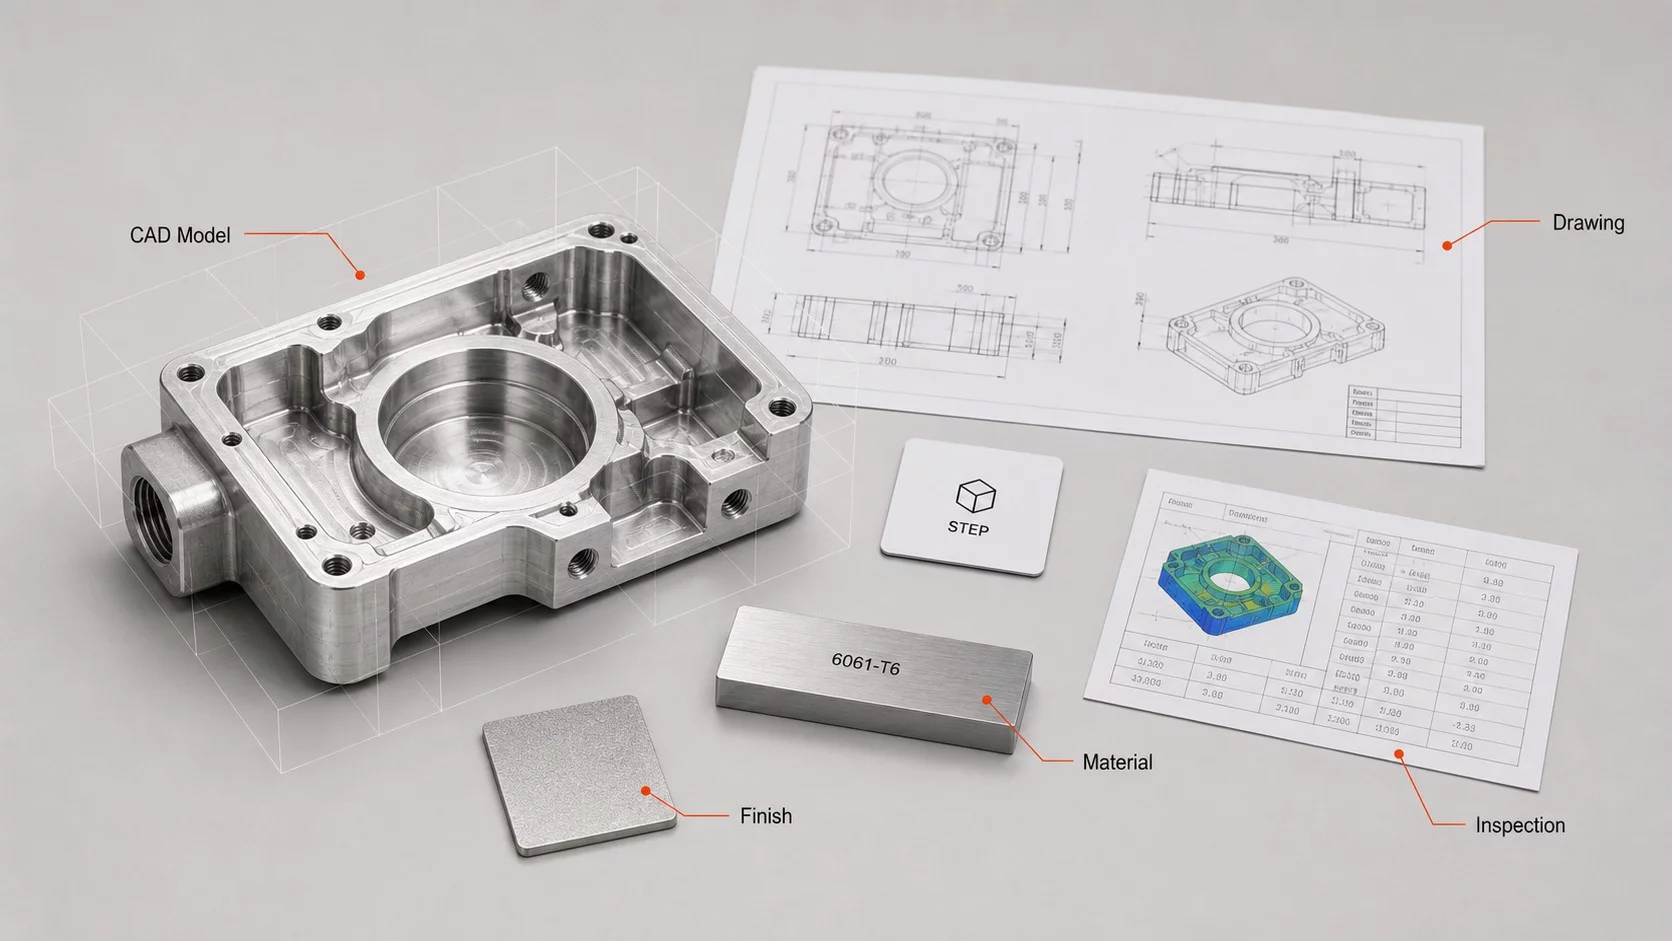
Прежде чем отправить чертеж для расчета стоимости, проверьте следующий перечень:
Обозначьте на карте все поверхности, отверстия и контуры, до которых необходимо добраться
Укажите критический допуск и его базу отсчёта
Подтвердить выбор материала: марка сплава, термическая обработка, качество поверхности
Обратите внимание на объём и сроки: единичный прототип против партии из 500 штук
Определитесь с методом контроля: координатно-измерительная машина (КИМ), лазерное сканирование или контрольные калибры типа «прошел/не прошел»
Отметить любой контекст сборки, в котором деталь соединяется с соседними компонентами
Инженерная команда YPMFG может проверить ваш чертеж по данному контрольному списку и выявить элементы, для обработки которых, возможно, не потребуется 5-осевая обработка. Такая проверка зачастую позволяет упростить конструкцию и исключить излишнюю сложность ещё до того, как вы примите окончательное решение о заказе.
Вопросы, которые задают покупатели перед оформлением заказа
Всегда ли 5-осевая обработка позволяет получить деталь более высокого качества?
Не всегда. Если ваша геометрия имеет призматическую форму, а допуски умеренные, 3-осевая обработка дает тот же результат при меньших затратах. 5-осевая обработка оправдывает свою более высокую стоимость в тех случаях, когда при проектировании решающую роль играют взаимодействие с несколькими гранями и точность при одной настройке станка.
Может ли один 5-осевой станок обрабатывать алюминий, сталь и титан?
Большинство 5-осевых обрабатывающих центров способны на это, однако скорость подачи, скорость резания и схема подачи охлаждающей жидкости меняются в зависимости от материала. В частности, при обработке титана скорость резания снижается, а выделение тепла увеличивается. Уточните у своего поставщика, как он контролирует износ инструмента при обработке партий, состоящих из различных материалов.
Насколько увеличится стоимость моей детали при использовании 5-осевой обработки?
Следует ожидать увеличения времени обработки примерно на 20–60 процентов по сравнению с аналогичной 3-осевой деталью, в зависимости от времени настройки, смены инструмента и длины траектории CAM. Точное значение этого различия зависит от размера детали и материала.
Какие файлы нужно отправить для получения расчета стоимости 5-осевой обработки?
Пришлите 3D-модель в формате STEP или IGES, а также ваш 2D-чертеж с допусками. PDF-файл с примечаниями будет полезен, но его недостаточно для программирования CAM. Если у вас есть Индивидуальное решение по изготовлению деталей с ЧПУ При этом следует учитывать условия монтажа, чтобы инженер мог оценить доступ к зажимным приспособлениям и радиус действия инструмента.
Как правильно выбрать настройки для изготовления следующей детали
Выбор между 3-осевой и 5-осевой обработкой зависит от геометрии и допусков, а не от предположения, что «чем больше осей, тем лучше». Если вы не уверены, пришлите свой чертеж, спецификацию материала и указания по допускам в компанию YPMFG для технический обзор. Наша команда определяет, какие детали действительно требуют 5-осевой обработки, какие можно упростить, а также в каких случаях замена зажимных приспособлений позволит снизить себестоимость единицы продукции без ущерба для точности. Вы получаете четкие рекомендации, прежде чем тратиться на составление полного коммерческого предложения.





