
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Bei der Präzisionsmikrobearbeitung handelt es sich um das Verfahren zur Herstellung von Bauteilen mit extrem engen Maßtoleranzen, typischerweise unter ±0,01 mm, die häufig winzige Geometrien aufweisen und spezielle Anlagen sowie fachkundiges Ingenieurwissen erfordern. Dies ist besonders wichtig, wenn Ihre Anwendung eine hohe Wiederholgenauigkeit, eine hervorragende Oberflächenqualität oder Bauteile erfordert, die für die herkömmliche Bearbeitung zu klein sind, um zuverlässig bearbeitet werden zu können. Wenn Ihre Bauteile Merkmale unter 1 mm aufweisen, Oberflächenqualitäten der Klassen 6–10 erfordern oder Toleranzen von weniger als ±0,005 mm einhalten müssen, ist die Präzisionsmikrobearbeitung wahrscheinlich der richtige Weg. Fehler bei der Umsetzung führen oft zu Ausschuss, Projektverzögerungen und höheren Gesamtkosten als erwartet.
Warum sich die Präzisionsmikrobearbeitung von anderen Verfahren unterscheidet
Herkömmlich CNC-Bearbeitung Das funktioniert bei vielen Standardteilen gut, stößt jedoch an seine Grenzen, wenn die Teilegröße unter wenige Millimeter fällt oder wenn die Toleranzbereiche extrem eng werden. In diesem Maßstab ändern sich die Wärmeausdehnung, die Werkzeugdurchbiegung und das Materialverhalten erheblich. Selbst geringfügige Abweichungen beim Spindelrundlauf oder bei der Aufspannung können eine ganze Charge kleiner Bauteile ruinieren.
Die Präzisionsmikrobearbeitung bewältigt diese Herausforderungen durch den Einsatz von Hochgeschwindigkeitsspindeln, Spezialwerkzeugen, vibrationsgedämpften Maschinenrahmen und fortschrittlicher Bewegungssteuerung. Diese Systeme ermöglichen es Herstellern, Strukturen zu fertigen, die mit Standardanlagen unmöglich oder nur mit großer Unregelmäßigkeit herstellbar wären.
Wenn Ihr Entwurf dünne Wände, Mikrobohrungen, feine Gewinde oder komplexe 3D-Konturen im kleinen Maßstab enthält, Mikro-CNC-Bearbeitung wird zur naheliegenden Wahl bei der Fertigung und ist nicht mehr nur eine optionale Aufrüstung.
Typische Anwendungsbereiche in verschiedenen Branchen
Präzisions-Mikrobearbeitungsteile kommen in vielen hochwertigen Branchen zum Einsatz, in denen die Leistung von exakter Geometrie und gleichbleibender Qualität abhängt. Medizinprodukte gehören zu den größten Abnehmern. Chirurgische Instrumente, Implantatkomponenten und Diagnosegeräte sind alle auf mikrobearbeitete Teile angewiesen, die strenge Hygiene- und Maßanforderungen erfüllen.
Auch in der Luft- und Raumfahrt sowie in der Verteidigungstechnik ist höchste Präzision gefragt. Sensoren, Aktuatoren, Komponenten des Kraftstoffsystems und Elektronikgehäuse erfordern oft enge Toleranzen, um extremen Umgebungsbedingungen standzuhalten. Bei der Automobilelektronik und bei Steckverbindersystemen gilt ein ähnliches Muster, bei dem Miniaturisierung und Zuverlässigkeit Hand in Hand gehen.
Weitere häufige Anwendungsbereiche sind optische Komponenten, Teile für Halbleiteranlagen, Uhrwerke und elektrische Miniaturkontakte. Jeder dieser Bereiche erfordert unterschiedliche Materialauswahlen, Oberflächenbehandlungen und Qualitätsdokumentationen. Zu verstehen, welche CNC-Teile für den medizinischen Bereich oder Mikrokomponenten für die Luft- und Raumfahrt Die Anforderungen Ihres Projekts helfen Ihnen dabei, den richtigen Hersteller und das richtige Verfahren auszuwählen.
Welche Toleranzen und Oberflächenqualitäten sind realistisch?
Typische Toleranzbereiche für die Präzisionsmikrobearbeitung liegen zwischen ±0,005 mm und ±0,025 mm, abhängig von der Bauteilgröße, dem Werkstoff und der Komplexität der Merkmale. Kleinere Merkmale ermöglichen in der Regel engere Toleranzen, während größere Mikroteile am lockeren Ende dieses Bereichs liegen können. Ein gut geführter Betrieb mit geeigneter Ausrüstung und Prozessdisziplin kann diese Toleranzbereiche konsistent einhalten.
Die Oberflächenbeschaffenheit ist ebenso wichtig. Ra-Werte zwischen 0,2 µm und 0,8 µm sind bei kritischen Mikrostrukturen üblich. Manche Anwendungen erfordern möglicherweise noch glattere Oberflächen, die durch zusätzliche Verfahren wie Polieren, Gleitschleifen oder spezielle Werkzeugwege erreicht werden können. Für nicht kritische Oberflächen können rauere Oberflächen akzeptabel sein, wodurch Kosten gesenkt werden können, ohne die Leistung zu beeinträchtigen.
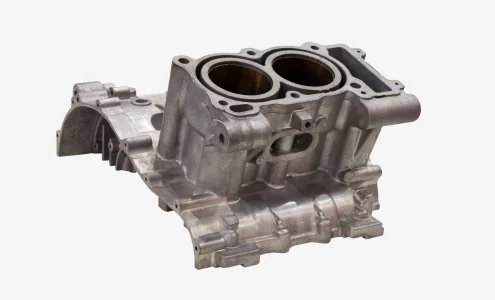
Zwischen Toleranz, Oberflächengüte und Kosten besteht ein direkter Zusammenhang. Strengere Anforderungen bedeuten in der Regel längere Taktzeiten, empfindlichere Werkzeuge und strengere Qualitätskontrollen. Eine durchdachte Spezifikation, die zwischen kritischen und nicht kritischen Merkmalen unterscheidet, trägt dazu bei, die Kosten zu kontrollieren und gleichzeitig die funktionalen Anforderungen zu erfüllen.
Materialauswahl für Kleinstteile
Die Wahl des Werkstoffs hat einen erheblichen Einfluss auf die Bearbeitbarkeit, die Leistungsfähigkeit des Endprodukts und die Gesamtkosten. Zu den gängigen Werkstoffen für die Präzisionsmikrobearbeitung zählen Aluminiumlegierungen, Edelstahl, Messing, Kupfer, Titan und verschiedene technische Kunststoffe.
Aluminiumlegierungen wie 6061 und 7075 sind aufgrund ihrer hervorragenden Bearbeitbarkeit und ihrer geringen Gewichtseigenschaften sehr beliebt. Sie eignen sich gut für Komponenten des Wärmemanagements, Elektronikgehäuse und allgemeine Mikroteile. Edelstahlsorten wie 303, 316 und 17-4 PH bieten Korrosionsbeständigkeit und eine höhere Festigkeit, wodurch sie sich für medizinische und industrielle Anwendungen eignen.
Messing und Kupfer zeichnen sich durch eine hervorragende elektrische und thermische Leitfähigkeit aus, weshalb sie häufig für Steckverbinder und Kontaktelemente verwendet werden. Titan zeichnet sich durch ein hohes Verhältnis von Festigkeit zu Gewicht sowie durch Biokompatibilität aus, erfordert jedoch eine sorgfältige Werkzeugauswahl und langsamere Schnittparameter. Kunststoffe wie PEEK, PTFE und Acetal kommen zum Einsatz, wenn elektrische Isolierung oder chemische Beständigkeit erforderlich sind.
Jedes Material verhält sich unter Mikro-Zerspanungsbedingungen anders. Die Materialhärte, die Spanbildungseigenschaften und die Wärmeleitfähigkeit beeinflussen die Standzeit des Werkzeugs und die Oberflächenqualität. Ein Hersteller mit umfassender Erfahrung im Bereich der Werkstoffe kann Sie bei der Auswahl der für Ihre spezifische Anwendung am besten geeigneten Lösung beraten.
Überlegungen zu Werkzeugen und Ausrüstung
Spezialwerkzeuge sind einer der entscheidenden Faktoren für eine erfolgreiche Mikrobearbeitung. Standard-Schaftfräser eignen sich nicht für Strukturen, die kleiner als etwa 1 mm sind. Mikro-Schaftfräser, Entgratwerkzeuge und Bohrer werden aus Vollhartmetall gefertigt und haben häufig Durchmesser zwischen 0,01 mm und 1,0 mm.
Diese kleinen Werkzeuge sind empfindlich und erfordern eine sorgfältige Handhabung, eine geeignete Spiralgeometrie sowie geeignete Beschichtungen. Beschichtungen wie TiAlN oder DLC können die Standzeit verlängern und die Oberflächengüte bei bestimmten Werkstoffen verbessern. Der Rundlauf des Werkzeugs muss minimiert werden, in der Regel durch hochwertige Spannzangen oder hydraulische Halter, um ungleichmäßigen Verschleiß und Maßabweichungen zu vermeiden.
Auch die Maschine selbst spielt eine Rolle. Die Präzisionsmikrobearbeitung erfordert in der Regel Linearencoder, luftgelagerte Spindeln und eine aktive Schwingungsisolierung. Moderne Maschinen bieten eine Positioniergenauigkeit im Submikrometerbereich sowie thermische Kompensationssysteme, die dazu beitragen, die Konsistenz über lange Produktionsläufe hinweg aufrechtzuerhalten. Bei der Bewertung eines Lieferanten kann ein Einblick in die Leistungsfähigkeit seiner Anlagen und seine Wartungspraktiken viel über seine Fähigkeit aussagen, konsistente Ergebnisse zu liefern.
Qualitätskontrolle und Prüfverfahren
Zur Messung von Mikrostrukturen sind Geräte erforderlich, die für diesen Maßstab ausgelegt sind. Häufig kommen optische Komparatoren, Koordinatenmessgeräte mit Mikrosonden und Laserscansysteme zum Einsatz. Einige Betriebe nutzen zudem digitale Mikroskopie und konfokale Sensoren für eine detaillierte Oberflächenanalyse.
Die Prüfung sollte vor Produktionsbeginn geplant werden. Ein klares Prüfprotokoll, in dem festgelegt ist, welche Merkmale zu messen sind, welche Messgeräte zu verwenden sind und welche Abnahmekriterien gelten, verringert Unklarheiten und Nacharbeiten. Methoden der statistischen Prozesskontrolle können dabei helfen, Schwankungen im Zeitverlauf zu verfolgen und Abweichungen zu erkennen, bevor sie zu Teilen führen, die außerhalb der Spezifikationen liegen.
Die Qualität der Dokumentation ist zudem ein Zeichen für das Engagement des Herstellers hinsichtlich der Konsistenz. Erstmusterprüfberichte, Materialzertifikate, Prozessprotokolle und Informationen zur Rückverfolgbarkeit sind für Branchen mit Compliance-Anforderungen von großem Wert. Einkäufer sollten diese Dokumente bereits zu einem frühen Zeitpunkt im Qualifizierungsprozess anfordern, anstatt zu warten, bis die Produktion abgeschlossen ist.
Zu beachtende Kostenfaktoren
Die Kosten für die Mikrobearbeitung werden von mehreren Faktoren bestimmt, die über den reinen Stückpreis hinausgehen. Die Rüstzeit ist oft erheblich, da kleine Teile eine sorgfältige Aufspannung und Programmoptimierung erfordern. Die Zykluszeit verlängert sich, wenn enge Toleranzen oder glatte Oberflächen vorgeschrieben sind. Auch die Häufigkeit des Werkzeugwechsels steigt bei kleineren Werkzeugen und härteren Werkstoffen.
Die Komplexität der Teile spielt eine wichtige Rolle. Ein einfacher Mikro-Stift kostet pro Stück möglicherweise weitaus weniger als ein komplexes Mikrogehäuse mit inneren Kanälen, Gewindebohrungen und feinen Strukturen. Auch Mindestbestellmengen können sich auf die Preisgestaltung auswirken, da einige Mikrofertigungsverfahren bei sehr geringen Stückzahlen nicht rentabel sind.
In den Nachbearbeitungsschritten fallen manchmal versteckte Kosten an. Das Entgraten von Kleinstteilen ist schwierig und erfordert unter Umständen manuelle Arbeit oder Spezialausrüstung. Oberflächenbehandlungen wie Eloxieren, Passivieren oder Galvanisieren verursachen zusätzlichen Zeit- und Kostenaufwand. Ein transparenter Kostenvoranschlag, in dem die Kosten für Bearbeitung, Endbearbeitung, Prüfung und Verpackung separat aufgeführt sind, vermittelt Ihnen ein klareres Bild der Gesamtkosten.
Häufige Fehler, die es zu vermeiden gilt
Ein häufiger Fehler besteht darin, für alle Merkmale einheitlich enge Toleranzen festzulegen. Dieser Ansatz treibt die Kosten in die Höhe, ohne die Leistung bei nicht kritischen Abmessungen zu verbessern. Eine effektivere Strategie besteht darin, zu ermitteln, welche Merkmale die Funktion tatsächlich beeinflussen, und enge Toleranzen nur dort anzuwenden.
Ein weiterer Fehler besteht darin, ein Material ausschließlich anhand seiner mechanischen Eigenschaften auszuwählen, ohne die Bearbeitbarkeit zu berücksichtigen. Manche Materialien, die auf dem Papier ideal erscheinen, lassen sich im Mikrobereich äußerst schwer bearbeiten. Die frühzeitige Zusammenarbeit mit einem erfahrenen Hersteller bereits in der Konstruktionsphase kann solche Probleme verhindern.
Auch Konstruktionsmerkmale, die für eine zuverlässige Bearbeitung zu klein sind, verursachen Probleme. Scharfe Innenecken, sehr dünne Wände und tiefe, schmale Nuten lassen sich mit Standard-Mikrowerkzeugen unter Umständen nicht bearbeiten. Durch die Einplanung ausreichender Eckenradien und Wandstärken lassen sich die Ausbeute verbessern und Risiken verringern. Überprüfen Sie Ihr CAD-Modell mit einem Partner für Präzisionsfertigung Bevor man in die Produktion geht, kann man dadurch viel Zeit und Geld sparen.
Vergleich: konventionelle vs. Präzisions-Mikrobearbeitung
Dieser Vergleich zeigt, dass die beiden Verfahren unterschiedliche Anforderungen erfüllen. Die konventionelle Bearbeitung ist bei Standardteilen kostengünstig. Die Präzisionsmikrobearbeitung ist erforderlich, wenn die Anforderungen an Abmessungen, Toleranzen oder Oberflächenqualität über das hinausgehen, was mit Standardausrüstung zuverlässig erreicht werden kann.
Praktische Fragen vor der Auswahl eines Verfahrens
Käufer haben bei der Bewertung von Optionen für die Mikrobearbeitung oft dieselben zentralen Bedenken. Diese Fragen helfen dabei zu klären, ob ein Projekt für die Präzisionsmikrofertigung gut geeignet ist und was man von einem qualifizierten Anbieter erwarten kann.
Welche Toleranzen können Sie bei der Geometrie meines Bauteils realistisch einhalten?
Die Antwort hängt von der Größe der Merkmale, dem Material und der Komplexität ab. Ihr Lieferant sollte Ihnen auf der Grundlage ähnlicher früherer Arbeiten Toleranzrichtlinien zur Verfügung stellen und die Einschränkungen bei ungewöhnlichen Konstruktionen transparent darlegen.
Wie prüfen Sie Mikrostrukturen und welche Unterlagen stellen Sie zur Verfügung?
Suchen Sie nach Lieferanten, die geeignete Messgeräte einsetzen und Prüfberichte zur Verfügung stellen. Eine klare Dokumentation unterstützt die Qualitätsnachverfolgung und vereinfacht Audits in regulierten Branchen.
Könnten Sie mir bei der Überprüfung der Fertigungsfreundlichkeit helfen, bevor ich meine Zeichnungen fertigstelle?
Ein reaktionsschneller Hersteller prüft Ihren Entwurf frühzeitig und schlägt Änderungen vor, die die Ausbeute verbessern, ohne dabei die Funktionalität zu beeinträchtigen. Dieser Schritt führt oft zu einer erheblichen Senkung der Kosten und einer deutlichen Verkürzung der Vorlaufzeit.
Wie gehen Sie vor, um eine gleichbleibende Qualität über alle Produktionsläufe hinweg zu gewährleisten?
Prozesskontrolle, Kalibrierung der Geräte und Schulung des Bedienpersonals sind allesamt von Bedeutung. Erkundigen Sie sich, wie der Betrieb Abweichungen überwacht und mit Nichtkonformitäten umgeht, wenn diese auftreten.
Die Wahl des richtigen Herstellers für Ihre Anforderungen im Bereich der Mikrobearbeitung
Bei der Auswahl eines Partners für die Präzisionsmikrobearbeitung geht es nicht nur darum, den niedrigsten Preis zu finden. Es geht darum, ein Team zu finden, das Ihre Anwendung versteht, Sie bei Konstruktionsentscheidungen beraten kann und langfristig gleichbleibende Qualität liefert. Erfahrung mit Ihrer spezifischen Branche und Ihren Materialanforderungen ist wichtiger als allgemeine Angaben zu den Leistungsfähigkeiten.
YPMFG bietet CNC-Bearbeitung und Dienstleistungen im Bereich der CNC-Teilefertigung mit Schwerpunkt auf Präzision und Wiederholgenauigkeit. Das Team bietet Ihnen eine technische Bewertung, Materialempfehlungen und eine auf Ihren Entwurf zugeschnittene Prozessplanung. Sie können Ihre Spezifikationen zur Prüfung an YPMFG senden und ein detailliertes Angebot samt Begleitunterlagen anfordern.
Erkundigen Sie sich bei der Zusammenarbeit mit einem Lieferanten nach dessen Ausrüstung, Qualitätsprozessen und Erfahrungen mit ähnlichen Projekten. Ein Hersteller, der klar kommuniziert und konkrete Antworten liefert, ist in der Regel besser gerüstet, um die Anforderungen der Mikrobearbeitung zu erfüllen. Wenn Sie diese Schritte frühzeitig unternehmen, können Sie Ihre Entscheidung auf der Grundlage tatsächlicher Fähigkeiten und nicht auf der Grundlage von Annahmen treffen.






