
 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
Usinagem de micro precisão é o processo de fabricação de peças com tolerâncias dimensionais extremamente apertadas, tipicamente abaixo de ±0,01 mm, e frequentemente com geometrias minúsculas que exigem equipamentos especializados e engenharia qualificada. Ela importa mais quando sua aplicação exige alta repetibilidade, qualidade superficial superior ou componentes pequenos demais para a usinagem convencional lidar de forma confiável. Se suas peças têm recursos abaixo de 1 mm, exigem acabamentos superficiais Classe 6–10 ou devem manter tolerâncias mais apertadas que ±0,005 mm, a usinagem de micro precisão provavelmente é o caminho certo. Errar nisso costuma levar a peças refugadas, projetos atrasados e custo total mais alto do que o esperado.
Por que a usinagem de micro precisão é diferente
Convencional Usinagem CNC funciona bem para muitas peças padrão, mas tem dificuldades quando o tamanho da peça cai abaixo de alguns milímetros ou quando as faixas de tolerância se tornam extremamente estreitas. Nessa escala, a dilatação térmica, a deflexão da ferramenta e o comportamento do material mudam significativamente. Até pequenas variações na excentricidade do fuso ou na fixação podem arruinar um lote de componentes pequenos.
A usinagem de micro precisão enfrenta esses desafios usando fusos de alta velocidade, ferramentas especializadas, estruturas de máquina com amortecimento de vibração e controle de movimento avançado. Esses sistemas permitem que os fabricantes produzam recursos que seriam impossíveis ou altamente inconsistentes em equipamentos padrão.
Quando seu projeto inclui paredes delicadas, micro furos, roscas finas ou contornos 3D complexos em pequena escala, micro usinagem CNC torna-se a escolha de fabricação apropriada, em vez de uma melhoria opcional.
Aplicações típicas em diversos setores
Peças usinadas com micro precisão aparecem em muitos setores de alto valor, onde o desempenho depende de geometria exata e qualidade consistente. Os dispositivos médicos são um dos maiores usuários. Instrumentos cirúrgicos, componentes de implantes e equipamentos de diagnóstico dependem todos de peças micro usinadas que atendem a rigorosos requisitos de higiene e dimensionais.
Aplicações aeroespaciais e de defesa também exigem micro precisão. Sensores, atuadores, componentes de sistemas de combustível e carcaças eletrônicas frequentemente exigem tolerâncias apertadas para sobreviver a ambientes extremos. A eletrônica automotiva e os sistemas de conectores seguem um padrão semelhante, em que a miniaturização e a confiabilidade andam lado a lado.
Outros casos de uso comuns incluem componentes ópticos, peças de equipamentos semicondutores, movimentos de relógios e contatos elétricos em miniatura. Cada um desses setores exige diferentes escolhas de material, tratamentos superficiais e documentação de qualidade. Entender quais peças CNC médicas ou micro componentes aeroespaciais seu projeto precisa ajudará você a escolher o fabricante e o processo certos.
Quais tolerâncias e acabamentos superficiais são realistas
As faixas típicas de tolerância para usinagem de micro precisão ficam entre ±0,005 mm e ±0,025 mm, dependendo do tamanho da peça, do material e da complexidade dos recursos. Recursos menores geralmente permitem tolerâncias mais apertadas, enquanto micro peças maiores podem ficar na extremidade mais folgada dessa faixa. Uma oficina bem controlada, com equipamentos adequados e disciplina de processo, consegue atingir essas faixas de forma consistente.
O acabamento superficial é igualmente importante. Valores de Ra entre 0,2 µm e 0,8 µm são comuns para micro recursos críticos. Algumas aplicações podem exigir acabamentos ainda mais suaves, que podem ser alcançados por meio de processos adicionais, como polimento, acabamento vibratório ou trajetórias da ferramenta especializadas. Acabamentos mais rugosos podem ser aceitáveis para superfícies não críticas, o que pode reduzir o custo sem afetar o desempenho.
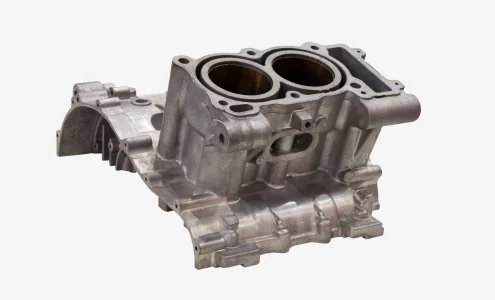
A relação entre tolerância, acabamento superficial e custo é direta. Requisitos mais apertados geralmente significam tempos de ciclo mais lentos, ferramentas mais delicadas e inspeção de qualidade mais rigorosa. Uma especificação bem pensada, que distingue recursos críticos de não críticos, ajuda a controlar despesas enquanto ainda atende às necessidades funcionais.
Seleção de material para micro peças
A escolha do material tem grande impacto na usinabilidade, no desempenho final da peça e no custo total. Materiais comuns para usinagem de micro precisão incluem ligas de alumínio, aço inoxidável, latão, cobre, titânio e vários plásticos de engenharia.
Ligas de alumínio como 6061 e 7075 são populares por sua excelente usinabilidade e propriedades leves. Elas funcionam bem para componentes de gerenciamento térmico, carcaças eletrônicas e micro peças de uso geral. Aços inoxidáveis como 303, 316 e 17-4 PH oferecem resistência à corrosão e maior resistência mecânica, tornando-os adequados para aplicações médicas e industriais.
Latão e cobre oferecem condutividade elétrica e térmica superiores, razão pela qual são frequentemente escolhidos para conectores e elementos de contato. O titânio oferece alta relação resistência-peso e biocompatibilidade, mas exige seleção cuidadosa de ferramentas e parâmetros de corte mais lentos. Plásticos como PEEK, PTFE e acetato são usados quando é necessária isolação elétrica ou resistência química.
Cada material se comporta de maneira diferente sob condições de micro corte. A dureza do material, as características de formação de cavacos e a condutividade térmica influenciam a vida útil da ferramenta e a qualidade superficial. Um fabricante com ampla experiência em materiais pode orientá-lo na escolha mais prática para sua aplicação específica.
Considerações sobre ferramentas e equipamentos
Ferramentas especializadas são um dos fatores mais críticos para o sucesso da micro usinagem. Fresas de topo padrão não são adequadas para recursos abaixo de aproximadamente 1 mm. Micro fresas de topo, ferramentas de rebarbação e brocas são feitas de metal duro maciço e frequentemente têm diâmetros que variam de 0,01 mm a 1,0 mm.
Essas ferramentas pequenas são frágeis e exigem manuseio cuidadoso, geometria de canal adequada e revestimentos apropriados. Revestimentos como TiAlN ou DLC podem prolongar a vida útil da ferramenta e melhorar o acabamento superficial em certos materiais. A excentricidade da ferramenta deve ser minimizada, geralmente por meio de pinças de alta qualidade ou suportes hidráulicos, para evitar desgaste irregular e variação dimensional.
A máquina em si também importa. A usinagem de micro precisão normalmente exige encoders lineares, fusos aerostáticos e isolamento ativo de vibração. Máquinas modernas oferecem precisão de posicionamento submicrométrica e sistemas de compensação térmica que ajudam a manter a consistência em longas execuções de produção. Ao avaliar um fornecedor, compreender as capacidades de seus equipamentos e práticas de manutenção pode revelar muito sobre sua capacidade de entregar resultados consistentes.
Métodos de controle de qualidade e inspeção
Medir micro recursos exige equipamentos projetados para essa escala. Comparadores ópticos, máquinas de medição por coordenadas com micro pontas de medição e sistemas de varredura a laser são comumente usados. Algumas oficinas também empregam microscopia digital e sensores confocais para análise superficial detalhada.
A inspeção deve ser planejada antes do início da produção. Um protocolo de inspeção claro, que especifique quais recursos medir, quais instrumentos usar e quais critérios de aceitação se aplicam, reduz ambiguidade e retrabalho. Métodos de controle estatístico de processo podem ajudar a acompanhar a variação ao longo do tempo e detectar desvios antes que resultem em peças fora de especificação.
A qualidade da documentação também sinaliza o compromisso de um fabricante com a consistência. Relatórios de inspeção de primeira peça, certificações de material, registros de processo e informações de rastreabilidade são valiosos para setores com requisitos de conformidade. Os compradores devem solicitar esses documentos no início do processo de qualificação, em vez de esperar até que a produção esteja concluída.
Fatores de custo que você precisa entender
Os custos de micro usinagem são determinados por vários fatores além do simples preço unitário. O tempo de setup costuma ser significativo, porque peças pequenas exigem fixação cuidadosa e otimização do programa. O tempo de ciclo aumenta quando tolerâncias apertadas ou acabamentos suaves são especificados. A frequência de substituição de ferramentas também aumenta com ferramentas menores e materiais mais duros.
A complexidade da peça desempenha um papel importante. Um micro pino simples pode custar muito menos por peça do que uma micro carcaça complexa com canais internos, furos roscados e recursos finos. As quantidades mínimas de pedido também podem afetar o preço, já que alguns micro processos não são economicamente viáveis em volumes muito baixos.
Custos ocultos às vezes aparecem em etapas de pós-processamento. Remover rebarbas de micro peças é difícil e pode exigir trabalho manual ou equipamentos especializados. Tratamentos superficiais como anodização, passivação ou galvanoplastia acrescentam tempo e despesa. Um orçamento transparente que detalha usinagem, acabamento, inspeção e embalagem oferece uma visão mais clara do custo total.
Erros comuns a evitar
Um erro frequente é especificar tolerâncias apertadas uniformes em todos os recursos. Essa abordagem aumenta o custo sem melhorar o desempenho das dimensões não críticas. Uma estratégia mais eficaz é identificar quais recursos realmente afetam a função e aplicar tolerâncias apertadas apenas neles.
Outro erro é escolher um material apenas com base nas propriedades mecânicas, sem considerar a usinabilidade. Alguns materiais que parecem ideais no papel são extremamente difíceis de usinar em micro escala. Trabalhar com um fabricante experiente desde o início da fase de projeto pode evitar esses problemas.
Recursos de projeto pequenos demais para usinagem confiável também causam problemas. Cantos internos vivos, paredes muito finas e ranhuras profundas e estreitas podem não ser viáveis com micro ferramentas padrão. Permitir raios de canto e espessuras de parede adequados melhora o rendimento e reduz o risco. Revisar seu modelo CAD com um parceiro de fabricação de precisão antes de se comprometer com a produção pode economizar tempo e dinheiro significativos.
Comparação: usinagem convencional vs micro precisão
Essa comparação mostra que as duas abordagens atendem a necessidades diferentes. A usinagem convencional é econômica para peças padrão. A usinagem de micro precisão é necessária quando a demanda por tamanho, tolerância ou qualidade superficial excede o que os equipamentos padrão conseguem atingir de forma confiável.
Perguntas práticas antes de escolher um processo
Os compradores geralmente têm as mesmas preocupações centrais ao avaliar opções de micro usinagem. Essas perguntas ajudam a esclarecer se um projeto é adequado para a fabricação de micro precisão e o que esperar de um fornecedor qualificado.
Quais tolerâncias você consegue realmente manter para a geometria da minha peça?
A resposta depende do tamanho do recurso, do material e da complexidade. Seu fornecedor deve fornecer orientação de tolerância com base em trabalhos anteriores semelhantes e ser transparente sobre limitações para projetos incomuns.
Como você inspeciona micro recursos e qual documentação você fornece?
Procure fornecedores que usem equipamentos de metrologia adequados e compartilhem relatórios de inspeção. Documentação clara apoia o acompanhamento da qualidade e simplifica auditorias em setores regulamentados.
Você pode apoiar uma revisão de DFM antes que eu finalize meus desenhos?
Um fabricante responsivo revisará seu projeto cedo e sugerirá modificações que melhorem o rendimento sem sacrificar a função. Essa etapa costuma reduzir significativamente o custo e o prazo de entrega.
Qual é a sua abordagem para a consistência de qualidade entre execuções de produção?
Controle de processo, calibração de equipamentos e treinamento de operadores são todos relevantes. Pergunte como a oficina monitora a variação e trata não conformidades quando elas ocorrem.
Escolhendo o fabricante certo para suas necessidades de micro usinagem
Selecionar um parceiro para usinagem de micro precisão não se resume a encontrar o preço mais baixo. Trata-se de encontrar uma equipe que entenda sua aplicação, possa orientar decisões de projeto e entregue qualidade consistente ao longo do tempo. A experiência com seu setor específico e seus requisitos de material importa mais do que alegações genéricas de capacidade.
A YPMFG oferece Usinagem CNC e Serviços de fabricação de peças CNC com foco em precisão e repetibilidade. A equipe pode fornecer avaliação de engenharia, recomendações de materiais e planejamento de processo adaptados ao seu projeto. Você pode enviar suas especificações para a YPMFG para revisão e solicitar um orçamento detalhado, juntamente com a documentação de suporte.
Ao trabalhar com qualquer fornecedor, pergunte sobre seus equipamentos, processos de qualidade e experiência com projetos semelhantes. Um fabricante que se comunica com clareza e fornece respostas concretas geralmente está mais bem equipado para lidar com as demandas da micro usinagem. Tomar essas medidas cedo ajuda você a decidir com base em capacidade, e não em suposição.






